
冷喷涂技术的优势
1、多材料适用情况: 能够被用于对多种材料进行喷涂, 这些材料涵盖金属、塑料、陶瓷等等, 具备较强的通用性。
2、针对耐用所需的特性以及保护性方面而言, 所形成的那种涂层, 一般情况下具备特别强的耐腐蚀性, 还有耐磨损性, 它可以对基材起到保护作用, 进而延长其使用的寿命。
3、冷喷涂对环境基本无污染,喷涂飞溅的粉末可以回收再利用。
4、冷喷涂层内残余应力小,且为压应力,有利于制备较厚涂层。
5、涂层的化学成分能够跟原材料维持一致, 其显微组织结构也能与原材料保持一样, 基本上不会出现氧化的情况, 合金成分烧损这种现象也基本不存在, 并且晶粒长大等现象也不会发生, 可以对热敏感材料进行喷涂, 还能够喷涂活性金属以及高分子材料, 适用于非晶涂层的制备, 也适用于纳米晶涂层的制备。
影响冷喷涂涂层质量的因素
能够对冷喷涂沉积涂层性能造成影响的因素, 是能够划分成三类的, 其一为工艺参数, 像气体条件、喷嘴设计以及喷涂动力学, 其二是粉末特性, 其三是喷涂参数。
(1)冷喷涂工艺参数的研究, 主要是基于流体动力学展开, 探讨其对沉积效率以及最终成形质量所产生的影响。沉积物的形成状况, 主要取决于颗粒冲击条件,具体涵盖颗粒冲击速度这个方面, 还包含颗粒冲击温度那个层面, 另外还有基材(或者已然存在的基材)的表面温度这一要点;所以当下多数研究内容, 聚焦于冷喷工艺参数同三个关键参数之间的关联。
(2)粉末特性方面, 在冷喷涂工艺来讲, 粉末材料的物理性能对于成形质量是有着一定影响的, 像粉末材料的粒度、形貌、氧含量等这些因素。冷喷涂工艺常用的粉末粒度范围大概在5 – 45μm左右, 粉末材料的粒度分布, 对粒子速度以及临界速度都是有影响的。临界速度一般会随着粉末颗粒尺寸的增大而降低, 较大的颗粒更难以加速, 热容量也更大, 所以, 要是想提高沉积效率的话, 可以考虑采用更细的粉末。鉴于存在这些复杂的影响因素, 最终粉末颗粒大小取决于多种因素, 比如喷涂条件, 喷嘴规格, 喷涂距离等。其次, 粉末颗粒形貌是另一个关键因素, 在低能量的喷涂条件下, 树枝状及其他不规则形态会致使孔隙率降低, 而在高能量的喷涂条件下, 球形粉末会带来更强的成效。最后, 金属粉末的氧含量也对沉积效率具备一定的影响, 低氧含量的粉末更加容易沉积, 粒子表面的薄氧化膜更易于形成强结合。粉状的微粒大小以及形态, 决定了单位体积当中的自由表面积, 面积要是越大, 那么氧化的速度也就越快, 涂层的质量同样会遭受负面的影响, 所以, 需要做好粉末密封储存这项工作, 以此回避粉末出现氧化的情况。
(3)涉及喷涂参数方面, 传统时段, 临界速度发挥着用作研判各类材料喷涂性能的作用。不过众多冷喷涂特性里头, 其并非只是依靠临界速度, 还和粒子的冲击速度存在关联, 所以, 对于喷涂性能而言, 相比以临界速度衡量它这一方式, 依据速度比或者能量参数来展开讨论显得更为恰当合宜些。要加以留意的是, 在喷涂气体温度上升之后, 诸如一些低熔点材料、镍基合金这类材料, 会开始于喷嘴的喉部表现出粘附状况, 进而致使喷嘴出现拥堵堵塞现象, 由此使得喷涂效果遭到降低, 对沉积效率带来影响。在这种情形之下, 能够挑选适配的喷嘴材质以及水冷冷却方式, 以此来将喷嘴堵枪这一问题予以解决处理。在冷喷涂过程控制当中, 在组织与性能优化进程里, 能够借助提高粒子速度, 以此增加塑性变形的驱动力。比如说, 提高加速气体压力, 减小粉末粒径, 使用氦气取代氮气等办法。然而, 以上这些方法会提升生产成本, 且粉末粒径减小会让粉末颗粒流动性变差。另外, 还能够考虑提高粒子温度, 用以降低塑形变形的阻力。例如, 对粉末颗粒进行预热, 提高加速气体温度等。最后, 喷嘴的速度和角度, 喷涂距离以及送粉速率, 气体压力等要素, 也对冷喷涂涂层质量存在影响。
典型冷喷涂材料、涂层特性及应用
典型冷喷涂材料

(1) 铝以及铝合金涂层, 铝跟其合金具备密度小的特性, 还有延展性高的情况, 耐腐蚀性良好, 导热性与导电性十分优异, 在工业以及生活里被广泛运用。冷喷涂铝以及其合金涂层能用来修复铝合金的工业零部件, 受到学术界和工业界的广泛留意。铝及其合金虽说强度和熔点较低, 不过冷喷涂时塑性良好、变形能力高、临界速度低, 是理论上容易喷涂的材料。然而, 因为铝的密度较低, 飞行当中粒子的运动状态很容易遭受基底附近的弓形激波的作用。铝粉表层极易氧化, 克服氧化层影响且制备高密度沉积物仍存挑战, 并非独独纯铝这样, 冷喷涂铝合金同样具备优异性能。铝硅合金呈现高强度、低热膨胀比率以及出色的减摩性能。经研究发觉, 铝硅合金冷喷涂期间, 基于高温气体热作用影响, 铝硅合金镀层不但有α -Al相, 还有细小硅颗粒强化相, 所以展示出强度提升情况。Al-Sn二元合金拥有优异抗粘性能与低模量, 常被当作汽车行业滑动轴承用料 , 被长久延用。 这样的特性, 使得不少汽车零组件的设计与制造, 都因它而有了更多元化的选择, 进而推动了汽车相关领域的技术进步与创新发展。冷喷涂的Al – Sn二元合金涂层, 具备低孔隙率的特征, 有着高沉积速率的表现, 还呈现出优异的机械性能等特性。另外, 于Al – Cu合金里添加不同的合金元素, 像Mg、Fe、Ag、Ni这些, 能形成不同的金属间化合物, 以达到进一步提高机械强度的目的, 而高强度的Al – Cu合金被广泛应用于航空航天以及汽车领域。
冷喷涂涂层示例图
来源: H, 克雷耶H, 加特纳F, 以及其他等人。《冷-A》。《学报》, 2016年, 第116卷: 382至407页。
(2) 具备优异导热性、导电性、延展性、耐腐蚀性以及耐磨性的铜及其合金, 被广泛用于电力、电子、能源、机械等诸多领域, 是冷喷涂工艺里最容易实现喷涂的材料当中的一种。冷喷涂铜涂层的各项物理指标以及性能通通都很出色, 由此可知它致密程度异常高, 几乎不存在孔隙, 而且在喷涂状态时它的导电率能够接近本体的百分之百。铜在以及316L基材上的结合强度全都超过了, 不过基材的屈服强度越高, 达成有效结合所需要的粒子速度也就越高。跟随, 粒子速度提升, 能够于各异的基材材料之上, 生成具备高附着强度的铜涂层。
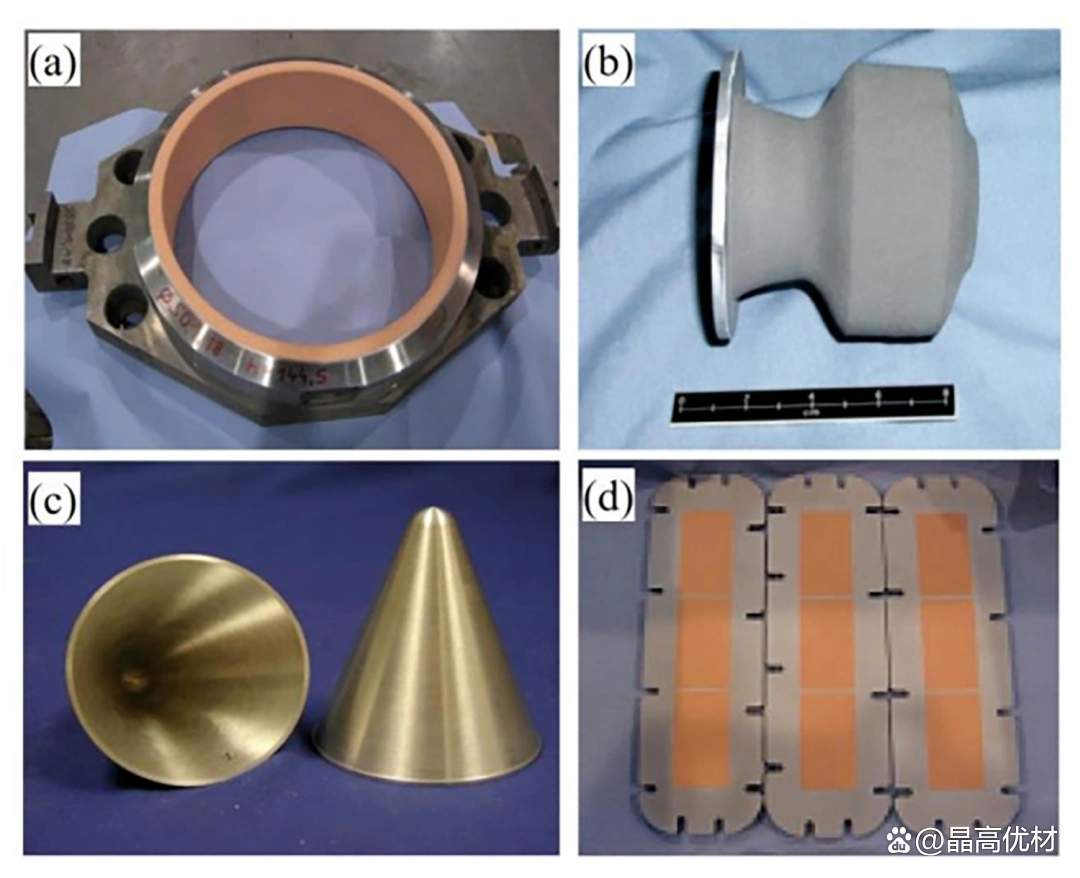
具有复杂结构和薄涂层的冷喷涂组件
(a)食品加工机的压力环内沉积着厚铜涂层, (b)呈轴对称散装。
(c)锥形结构 (d)电力电子散热器的铜涂层
源头是, 铝处于固态寒冷状态之中, 其中的: 一个。
(3) 钛以及钛合金涂层, 因为钛和钛合金有着密度低的特性, 还有强度高的特点, 并且耐腐蚀性良好, 生物相容性也良好等, 所以在航空领域广泛应用, 在航天领域广泛应用, 在石油领域广泛应用, 在化工领域广泛应用, 在医疗领域广泛应用, 在汽车等领域广泛应用。在冷喷涂当中, 钛和钛合金沉积所需要的临界速度比较高, 因而要是想要获得致密的钛和钛合金涂层, 那就需要采用高压冷喷涂设备, 以及较高的参数, 比如氮气作为载气, 气体温度处于800至1100℃之间, 气体压强是4至5Mpa。此外, 将氦气用作载气, 能够让钛以及钛合金颗粒加速至更高速度, 进而致使钛与钛合金颗粒出现更强烈的塑性变形以及更强的结合强度, 所以运用氦气能够使钛和钛合金涂层极为致密。依据相关研究显示, 和单独喷涂Ti相比较而言, 采用混合原料(Ti+)有助于形成相对致密的复合涂层(孔隙率约为1.5%)。这一观察结果表明, 在冷喷涂过程中产生硬/软冲击界面是有好处的, 而且能够带来更为优良的涂层性能。通过定制工艺参数, 能够获得不同孔隙率水平的钛及其合金涂层, 其中, 多孔涂层可用于生物医学应用, 致密涂层可用于航空航天零件修复和再制造领域。
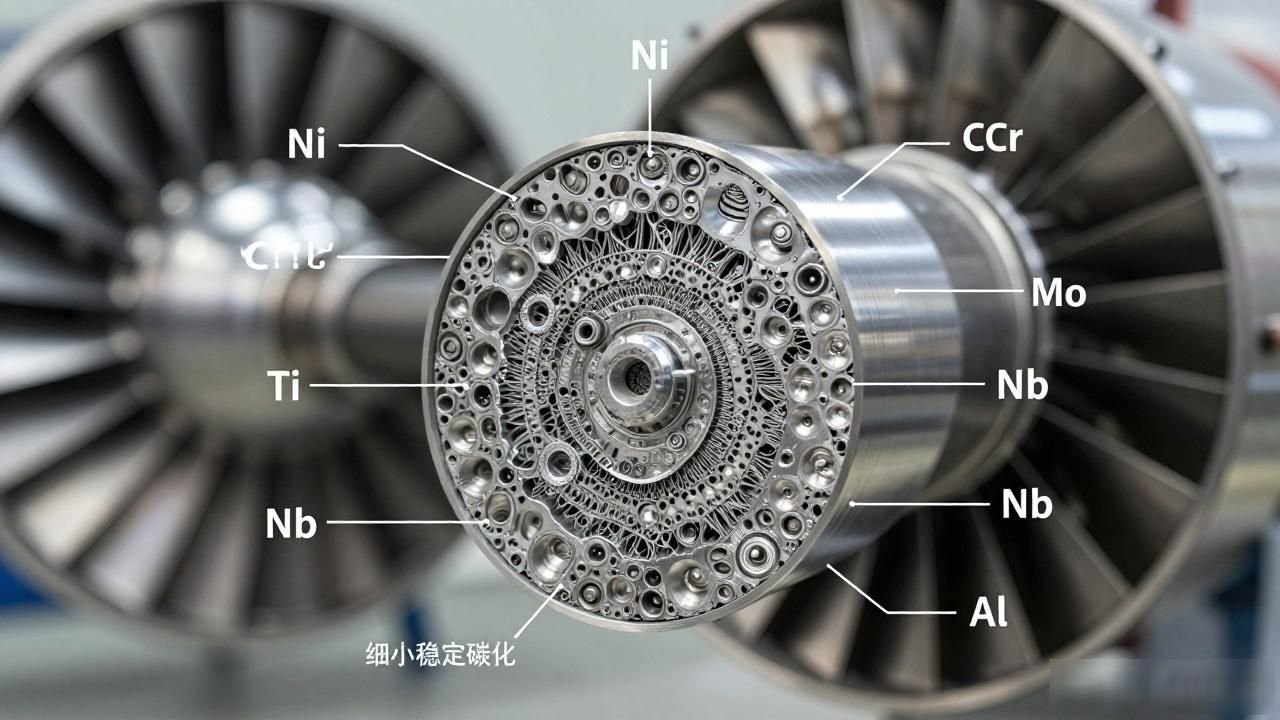
(4) 含有合金元素 Ni、Cr 、Mo 、Nb 、Ti 和 Al 的一种镍基超级合金 718 , 组成的是镍基高温合金涂层, 通过形成γ’ , γ”强化相而以及细小又稳定的碳化物, 718 在具备高温下, 才有着高强度, 同时也有着良好抗氧化性与抗气体腐蚀性, 所以被广泛运用在工作温度比较高的航空航天零部件上, 跟易于喷涂的纯镍作比较, 718 有着较高屈服强度, 塑性较差, 应变硬化率较高, 故而很难实施冷喷涂。与钛合金类似, 718 冷喷沉积所需的临界速度也很高。
经由上述所列举出的材料体系能够知道, 冷喷涂技术已然涵盖了涉猎范围广泛的金属、合金、陶瓷、聚合物以及先进的功能材料(涵盖复合材料、纳米材料、金属陶瓷)等。其中, 先进的功能材料的制备象征着冷喷涂的全新趋势。在过去的几年当中, 冷喷涂还成功地被运用到制备高强度的金属玻璃材料这方面。金属、合金具备优良的加工性能, 尽管在过去的十几年时间里获得了大量的研究, 然而鉴于未来冷喷涂作为一种关键的增材制造和修复的方法, 金属材料或者金属基复合材料的应用规模还将会一步步地持续扩大。
02
冷喷涂主要应用
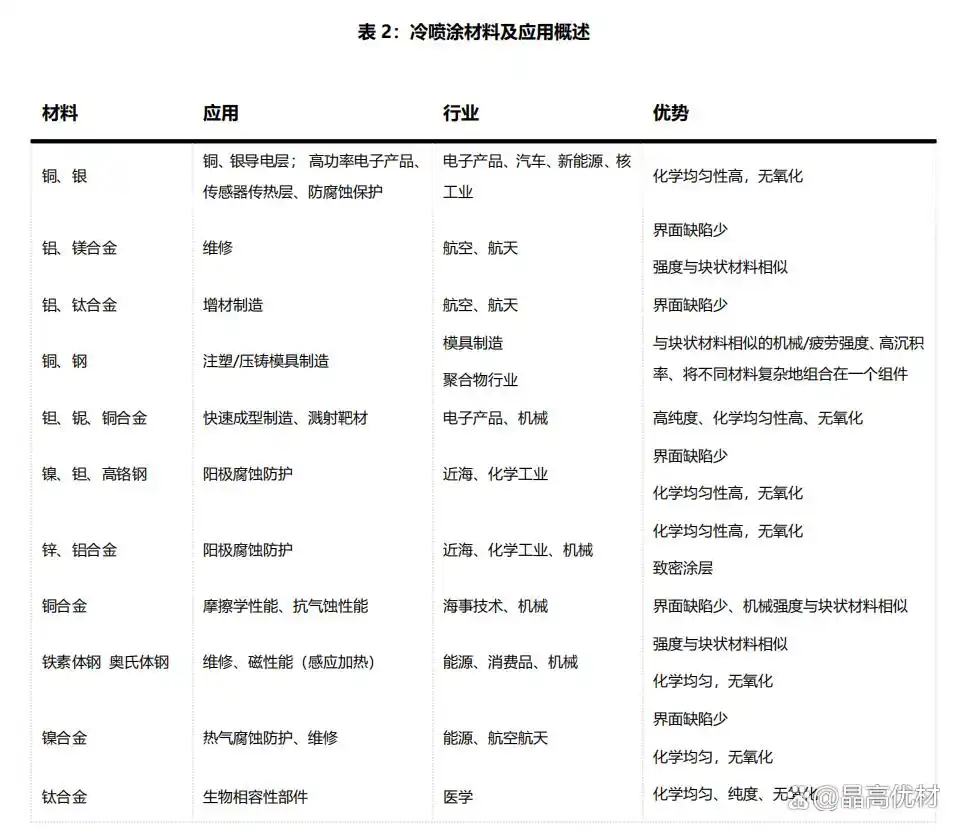
(1) 电子领域当中, 电子行业借助冷喷涂技术进而快速且在靶材背衬之上喷涂银涂层, 冷喷涂直接成型靶材具备生产效率高, 还有相对密度高以及和背衬结合好等特点, 靶材内部晶粒组织均匀细小没有缺陷组织, 并且沉积效率比较高, 当前冷喷涂直接成形的大型金属溅射靶材被广泛用于电子及信息行业诸如集成电路、 液晶显示屏还有信息存储和玻璃镀膜以及、激光存储器、电器件等领域。
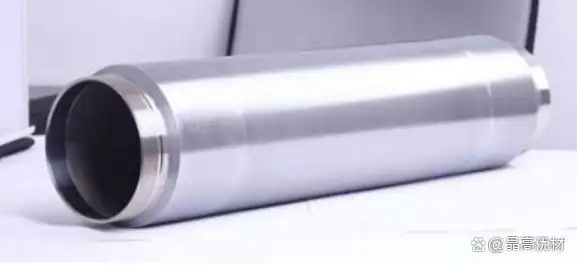
冷喷涂旋转银靶材
(2) 在航空航天领域, 冷喷涂技术能处理飞行器发动机, 能生产飞行器起落架, 还能制造飞行器机翼这些飞行器零部件, 在它们的表面生成保护涂层, 该涂层致密性高, 导电导热良好, 结合力也很强, 能有效降低飞行器的能源消耗, 同时还能够提高制成零部件的防腐能力。
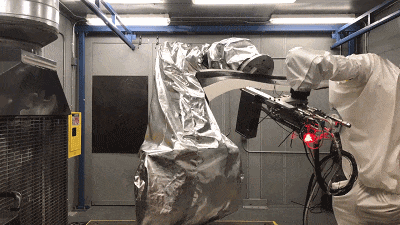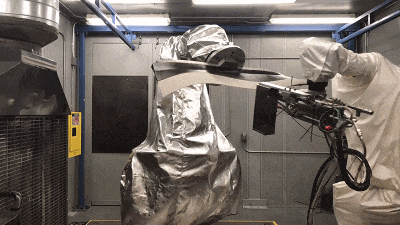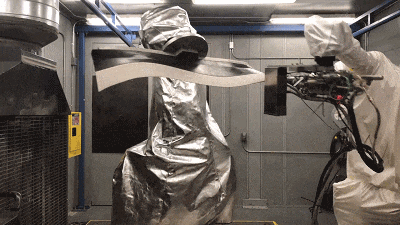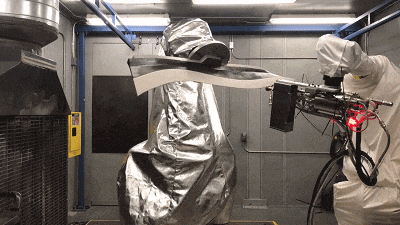
冷喷涂制作大型航空件
 Chinese
 Japanese
 English
 German
 Finnish
Schreibe einen Kommentar
Du musst angemeldet sein, um einen Kommentar abzugeben.