欢迎来到大连富泓机械有限公司
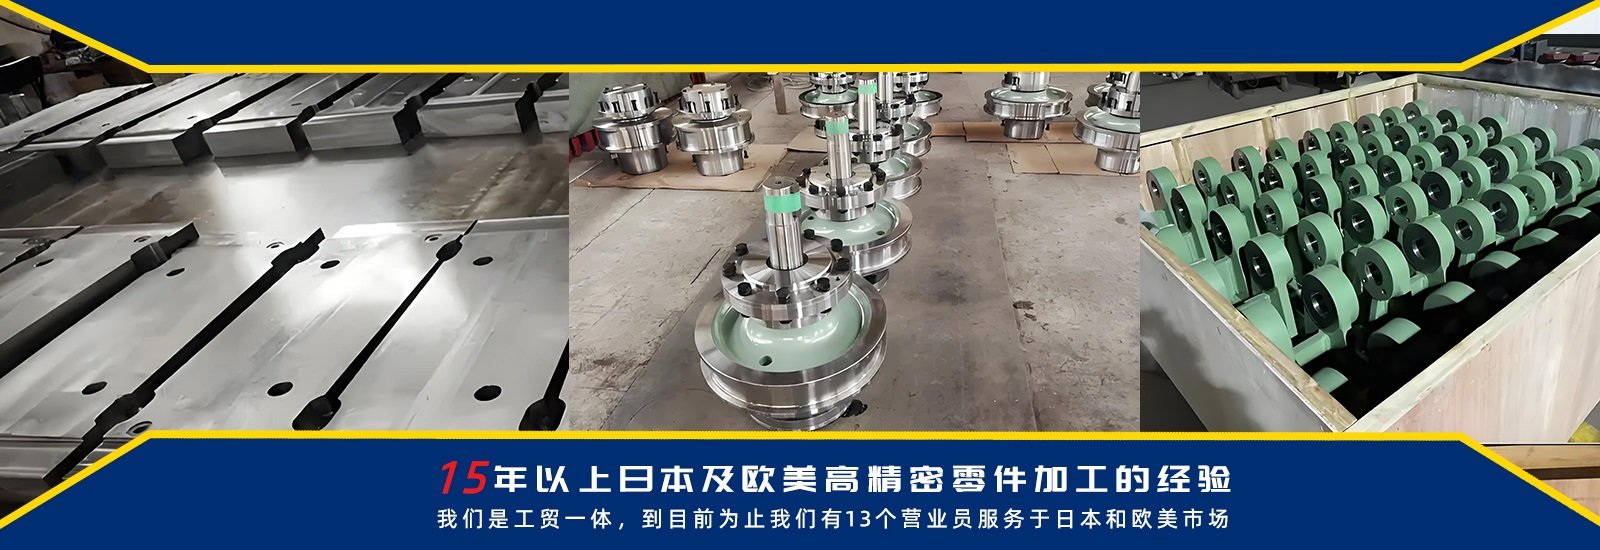
从单一产品到批量加工,提供中国制造业的高标准服务

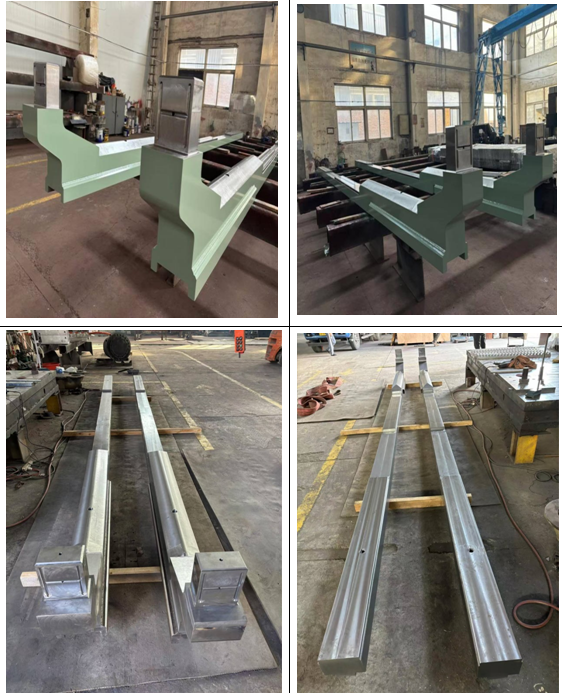
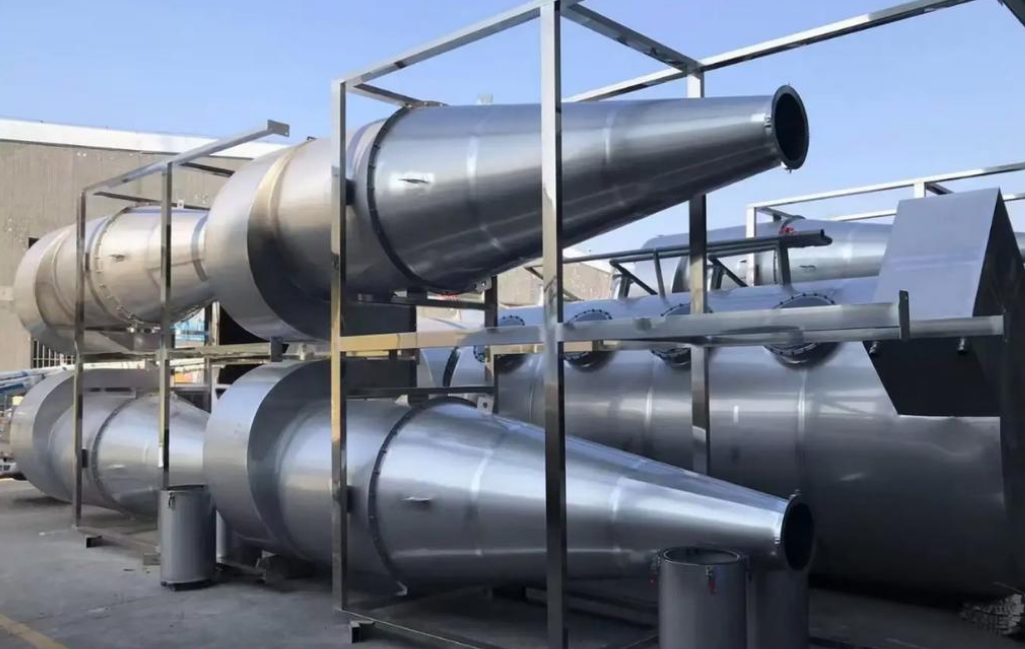
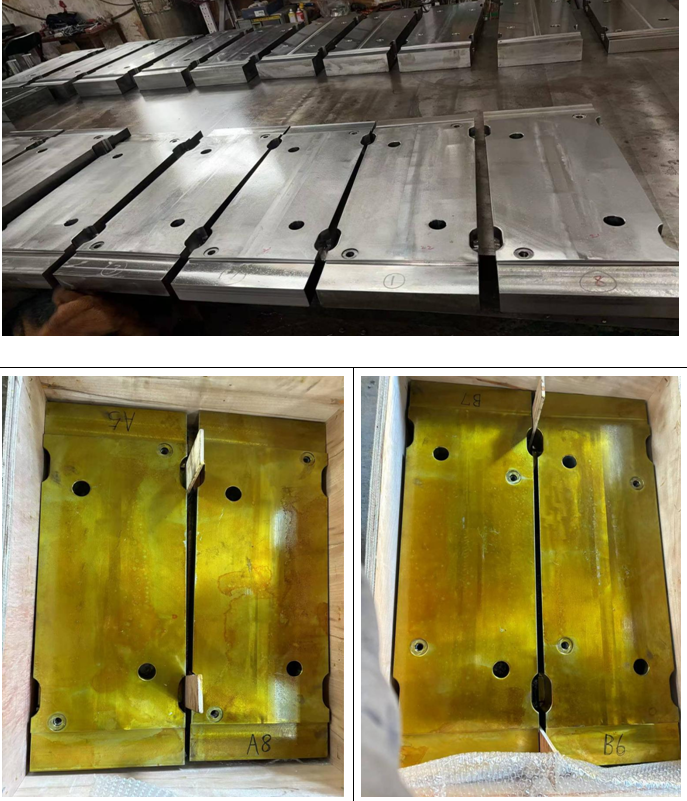
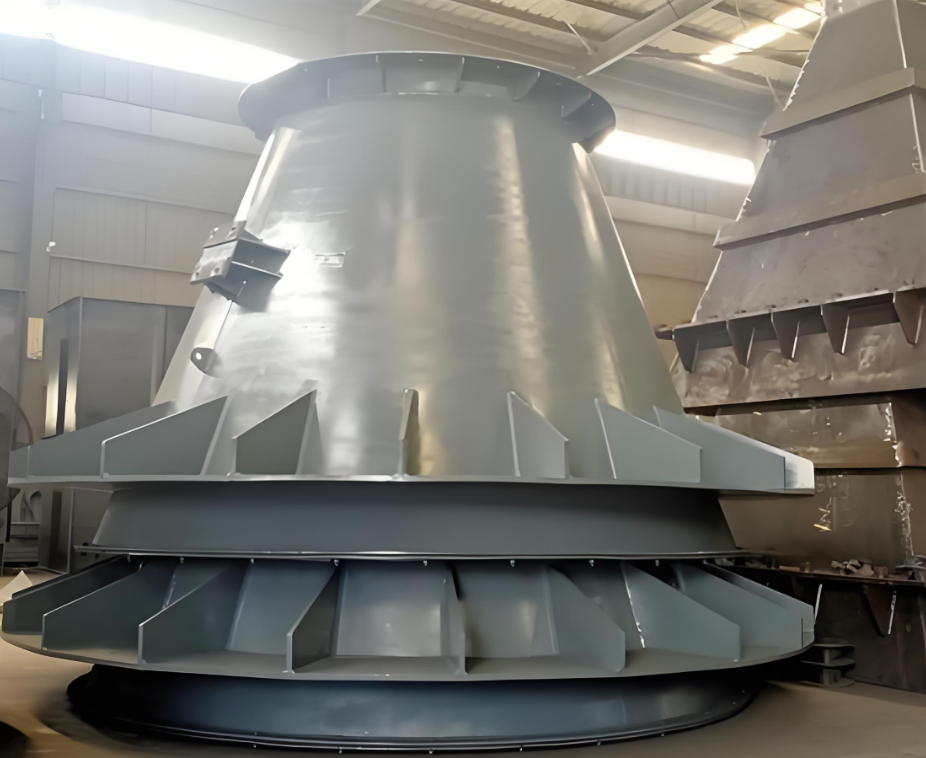

大连富泓机械有限公司
富泓简介
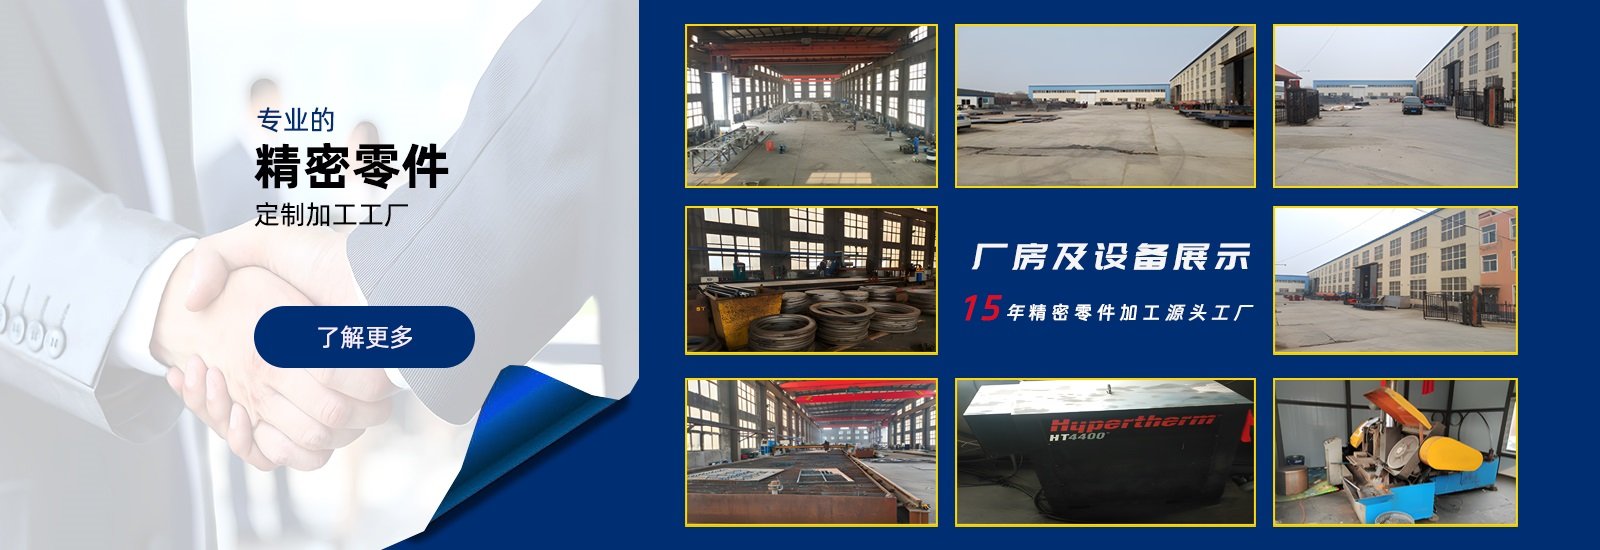
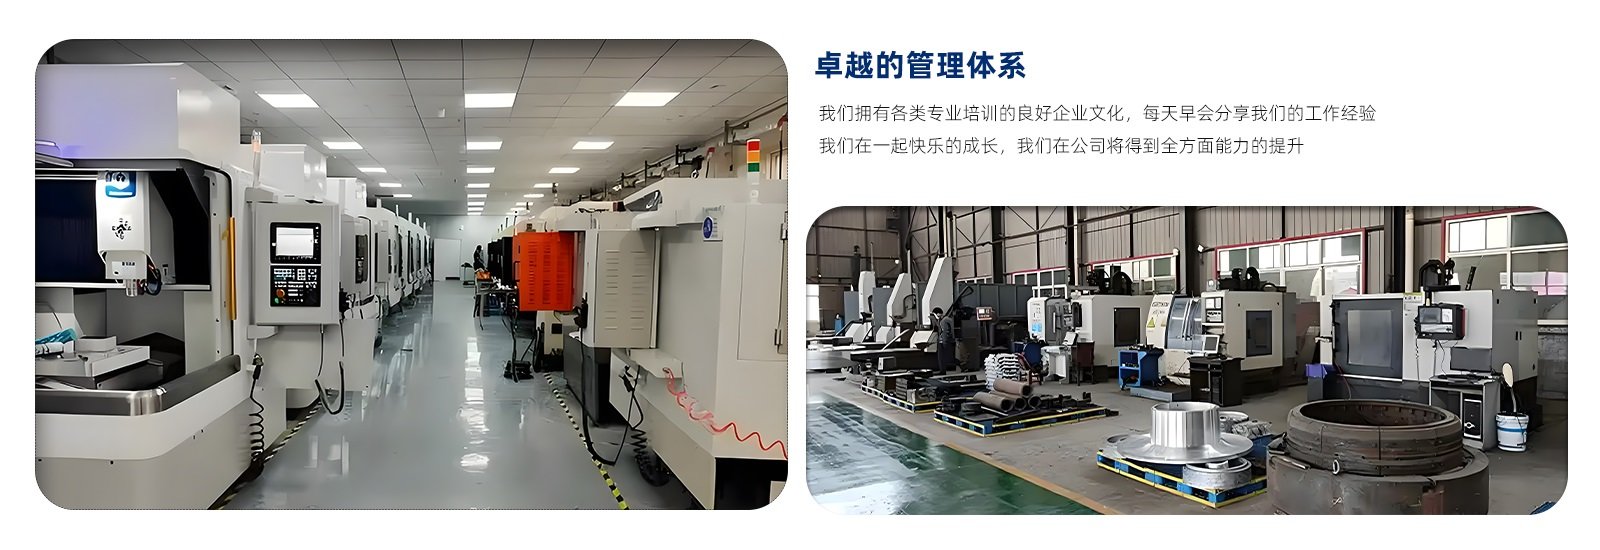
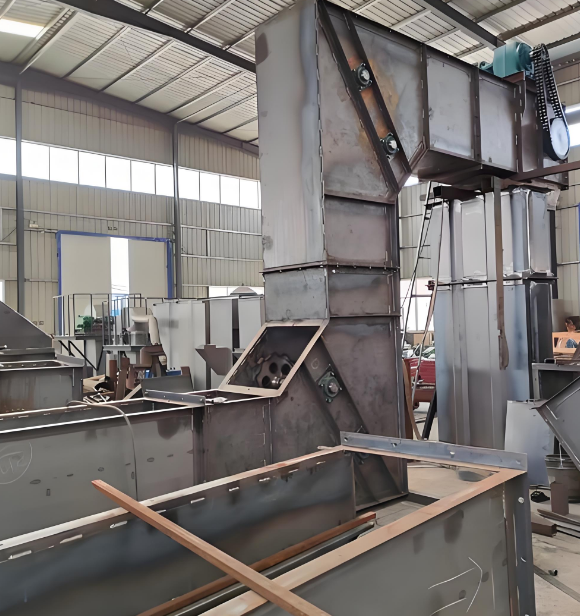
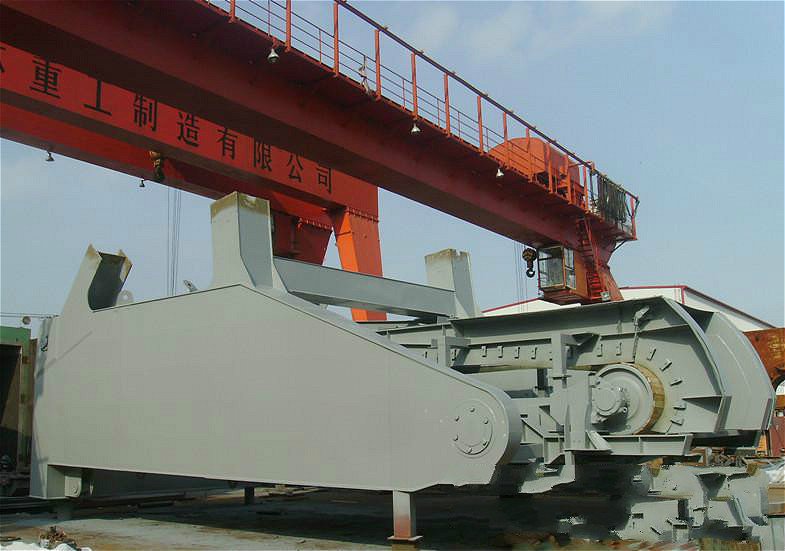
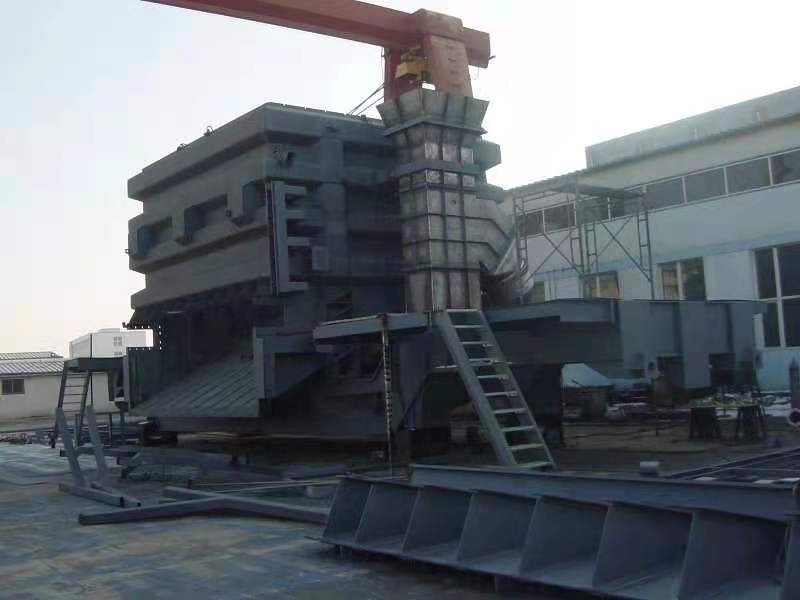
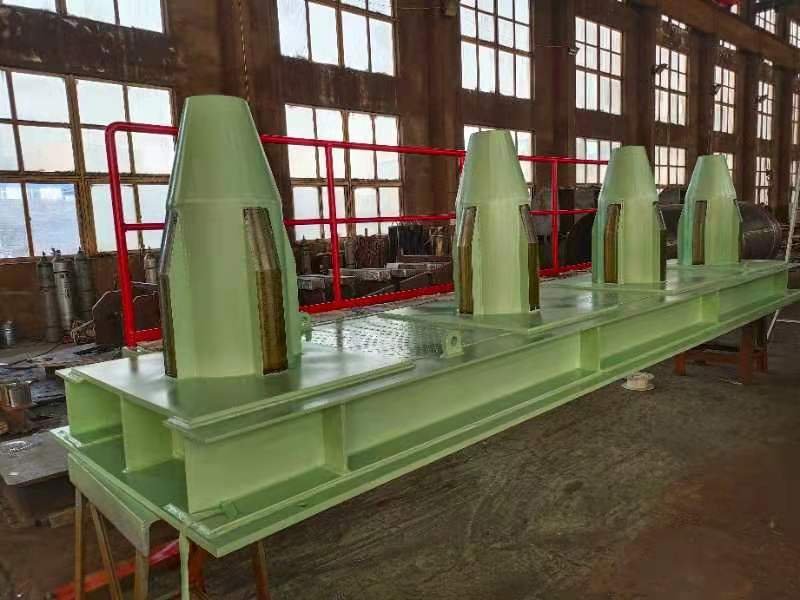
富泓机械位于大连市甘井子区营城子工业园区,经营理念: 以诚信立本,以优质立业,以服务立誉,以创新立足!以“勤俭创业,诚实做人,谦虚为人,团结和谐”为经营要素,遵循“以质量求生存,以信誉求发展”为经营理念,以“诚信、服务、交流、进步、开拓、创新”为企业宗旨;我们在不断发展过程中,以崭新的精神面貌迎接新的机遇与挑战,以优质的产品和完美的服务回报客户。近年来,大连富泓机械设备与全球各个相关单位进行密切交流合作,对产品进行创新换代推出一系列高质量高科技水平机械设备以及机械加工产品

最新发布第16页
排序
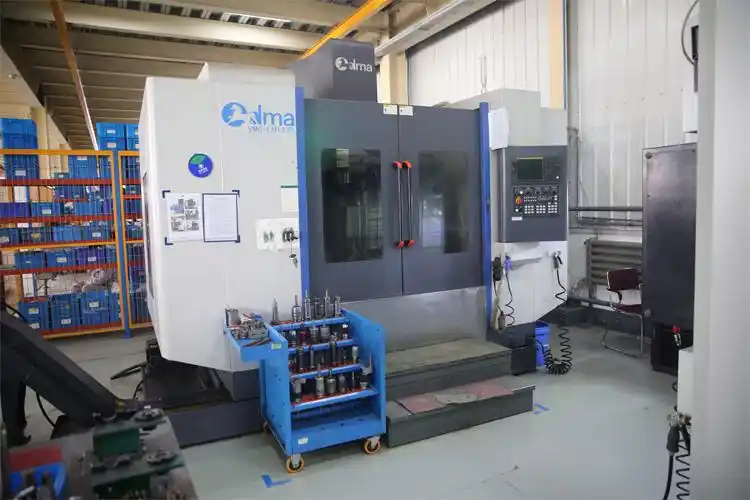
解锁CNC复合加工:哪些零件最适合这项先进技术?
在现代制造业中,CNC复合加工已成为高精度、复杂结构零件生产的核心解决方案。该技术通过整合车削、铣削、钻孔等多种工艺于一台设备,结合多轴联动能力(如五轴加工)
 6个月前
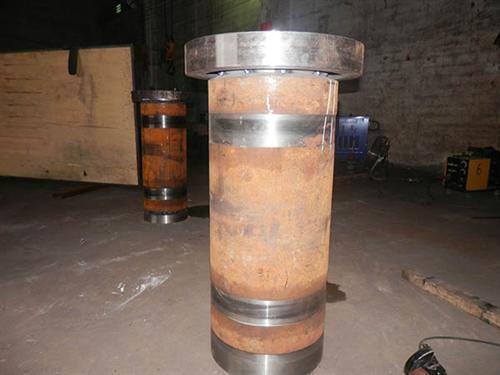
大型龙门CNC加工,助工业机器人零配件定制钢板,科技助力生产
大型龙门CNC加工,助工业机器人零配件定制钢板,科技助力生产 你是否曾好奇,工业机器人的零部件究竟是如何被生产出来的?其实,这里运用了一种非常出色的技术——大型龙门式数控加工。借助这一...
1年前
2026年 设备机架加工厂家推荐:设备框架/焊接机架/钣金机架/铝型材防护罩/AGV外壳/大型设备机架,昆山源头实力工厂专业定制
本榜单与分析旨在抛砖引玉,为业界同仁在遴选昆山设备机架加工与昆山钣金加工服务商时,提供一份基于客观观察与行业理解的参考,助力做出更明智的采购与合作决策。
5个月前
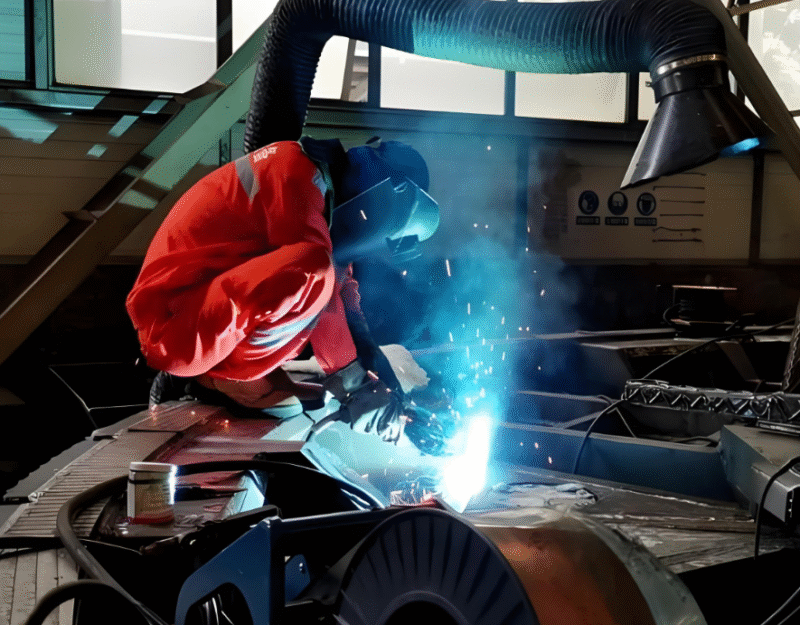
铆焊技术创新:从传统工艺到现代混合解决方案(铆焊接头区域微观组织与性能关系)
铆焊技术创新:从传统工艺到现代混合解决方案 1 铆焊技术概述及分类 铆焊作为一种经典的机械连接技术,已经发展了数个世纪。传统的铆接通过塑性变形在连接部位形成机械锁合,实现力量的传递。随...
12个月前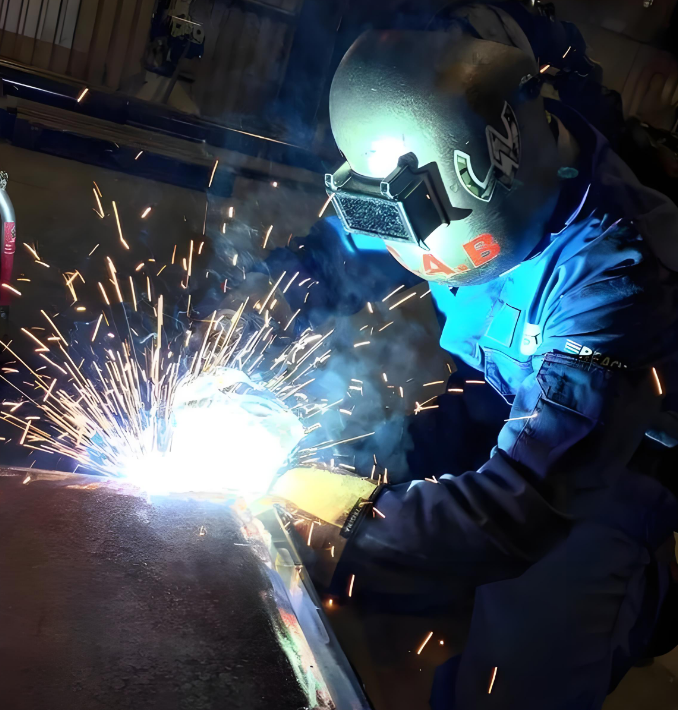
铆焊与机械加工:如何选择可靠的合作伙伴(专业铆焊加工服务详解)
铆焊与机械加工:如何选择可靠的合作伙伴? 1 专业铆焊加工服务详解 在现代制造业中,铆焊加工 是一项关键工艺,它通过铆钉、焊接等方式将金属部件牢固连接。我们的铆焊加工服务涵盖多种工艺,...
12个月前
精密机械加工的5大优势:为什么选择专业加工厂?(通过优化加工路径和采用自动化设备,专业机械加工能显著提高生产效率)
精密机械加工的5大优势:为什么选择专业加工厂? 1 引言:精密加工的价值 在竞争激烈的制造业环境中,精密机械加工 已成为产品质量和性能的关键决定因素。选择专业的机械加工厂,不仅能确保零件...
12个月前
11数控编程-第十一单元-数控车螺纹加工编程.ppt
一、,为了保证螺纹的导程,加工时主轴旋转一周,车刀的进给量必须等于螺纹的导程,进给量较大;另外,螺纹车刀的强度一般较差,故螺纹牙型往往不是一次加工而成的,需要多次进行切削。
6个月前