
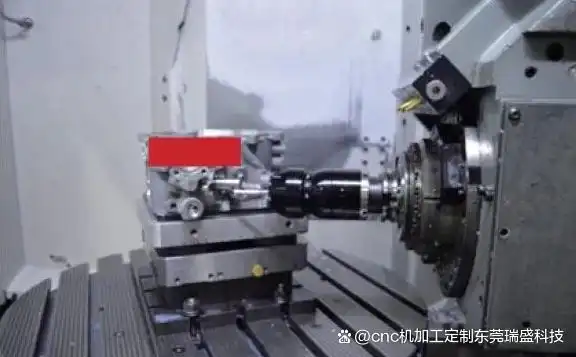
CNC-laitteilla valmistettuja osia kutsutaan CNC-koneistetuiksi osiksi. CNC-koneistuksella tarkoitetaan yleisesti tietokoneohjattua digitaalista tarkkuuskoneistusta, joka on nykyään yleistynyt melko laajasti koneistuksen menetelmänä.
CNC-työstökoneiksi kutsutut koneet, eli numeerisesti ohjatut työstökoneet, kuuluvat CNC-työstölaitteisiin. Niillä on hieman erilaisia nimityksiä eri alueilla; esimerkiksi Jangtse-joen suistomaalla niitä kutsutaan usein työstökeskuksiksi, kun taas Pearl-joen suistomaalla niitä kutsutaan usein ”tietokonejyrsimiksi”.
Tyypillinen CNC-työstökone:
CNC-sorvi; sorvi toimii siten, että materiaali kiinnitetään pyörivään istukkaan, minkä jälkeen työkalu siirretään kahden akselin suuntaan työkappaleen sisään, jolloin sylinterimäiset osat leikataan.
CNC-jyrsinkoneita käytetään usein litteiden osien valmistukseen, mutta niillä voidaan luoda monimutkaisia muotoja myös monimutkaisempien koneiden valmistuksessa, joissa on enemmän liikkumavaraa; Koneistuksen aikana materiaali pysyy paikallaan, ja tällöin pääakseli pyörii työkalon mukana ja liikkuu, kun taas työkalu liikkuu tai pyörii kolmen akselin suuntaan – joissakin tapauksissa jopa neljän tai viiden akselin suuntaan – leikkaamaan materiaalia; Tietyissä tilanteissa pääakseli on paikallaan, ja materiaali syötetään koneeseen.
CNC-porakoneet; nämä koneet ovat samankaltaisia kuin CNC-jyrsinkoneet, mutta ne on suunniteltu erityisesti leikkaamaan vain yhtä akselia pitkin, eli pora liikkuu ainoastaan Z-akselia pitkin kohti materiaalia alaspäin eikä koskaan leikkaa X- tai Y-akselia pitkin.
On olemassa eräs koneiden ryhmä, joita kutsutaan CNC-hiomakoneiksi. Nämä koneet liikuttavat hiomalaikkaa kohti materiaalia, jolloin saadaan aikaan korkealaatuinen pinnan sileys. Niiden tarkoituksena on poistaa hienojakoista materiaalia kovettuneesta metallista, joten niitä käytetään viimeistelyyn.
CNC-työstö on korkean tarkkuutensa ansiosta laajalti käytössä eri toimialoilla. Kuitenkin verrattuna muihin valmistusmenetelmiin, kuten ruiskuvaluun, painevalukseen ja meistämiseen, CNC-työstöpalvelut saattavat vaikuttaa hintatasoltaan kalliimmilta. CNC-työstettyjen osien kustannuksiin vaikuttavat pääasiassa seuraavat tekijät:

1. Koneet ja laitteet
Laitteen kustannukset kattavat alkuperäisen hankintahinnan, käyttövaiheen kustannukset sekä huollosta aiheutuvat kustannukset. Lisäksi voi olla muita kustannuksia, kuten työkalujen kustannukset ja CNC-järjestelmän käytöstä aiheutuvat kustannukset. Nämä kustannukset vaikuttavat jokaisen työstettävän kappaleen kustannuksiin, joten mitä korkeammat koneen hankintakustannukset, käyttökustannukset ja ylläpitokustannukset ovat, sitä kalliimmiksi koneella valmistetut osat tulevat.
Jyrsinkoneet ovat usein kalliimpia kuin sorvit, koska niissä on monimutkaisemmat liikkuvat osat, niiden asetusten määrittäminen, käyttö ja huolto ovat vaikeampia ja niillä voidaan suorittaa monimutkaisempia työstöjä. Siksi osat tulisi suunnitella sorvattaviksi, ellei jyrsintä ole välttämätöntä.
Jyrsinkoneita on erilaisia, ja niiden monimutkaisuus ja suorituskyky vaihtelevat. Mitä enemmän akseleita jyrsinkoneessa on, sitä korkeampi sen hinta on. Useimmat nykyaikaiset CNC-työstökoneet ovat kolmi- tai viisiakselisia. Vaikka viisiakseliset koneet pystyvät muodostamaan erittäin monimutkaisia geometrisia muotoja tarkemmin ja nopeammin (mikä lyhentää työstöaikaa), ne ovat yleensä kalliimpia kuin kolmiakseliset koneet.
2. Suunnittelukustannukset
Ennen varsinaisen valmistuksen aloittamista valmistelutyöstä aiheutuvat kustannukset ovat suunnittelukustannuksia. Ne koostuvat pääasiassa CAD-prosessista, eli rakenteen ja teknisten piirustusten suunnittelusta, sekä CAE-prosessista, eli optimointianalyysistä, ja CAM-prosessista, eli valmistusohjelmoinnista. Tässä yhteydessä ei ole välttämättä selvää, jaetaanko CAD- ja CAE-kustannukset osakohtaisiin kustannuksiin, vaan se riippuu osapuolten välisestä yhteistyömallista. Suunnittelukustannukset ovat kiinteitä, ja mitä suurempi tuotantomäärä on, sitä pienemmät ovat yksittäisen osan suunnittelukustannukset.
3. Materiaalikustannukset
Osien valmistukseen liittyvät materiaalikustannukset ovat erittäin keskeinen osa osien kustannusrakennetta; raaka-ainekustannukset, materiaalin kulutusmäärä ja materiaalin käsittelyaika muodostavat yhdessä materiaalikustannukset.
Raaka-ainekustannukset: Eri raaka-aineiden markkinahinnat vaihtelevat, ja hinnat eroavat toisistaan eri markkina-alueilla. Osien raaka-aineita valittaessa on valittava sopiva materiaali osan käyttötarkoituksen ja toiminnon perusteella, eikä valittava liian kalliita materiaaleja, jotka ylittävät suorituskykyvaatimukset. Esimerkiksi ruostumattomien terästen joukossa 316-teräs on huomattavasti kalliimpaa kuin 304-teräs.
Materiaalin kulutuksen osalta osan rakennetta suunniteltaessa on pyrittävä käyttämään mahdollisimman vähän materiaalia, jaValmistusprosessiTällöin on myös pyrittävä käyttämään mahdollisimman vähän materiaalia. Tarvittaessa voidaan soveltaa osien erillistä valmistusta, jolloin kaksi suhteellisen yksinkertaista osaa kootaan myöhemmin yhteen muodostaen yhden monimutkaisen osan, jonka valmistus vaatii enemmän materiaalia ja työstöaikaa.
Materiaalin työstämiseen kuluva aika ja osan kustannukset ovat suorassa suhteessa työstämiseen kuluvaan aikaan, materiaalin työstämisaika on yhteydessä materiaalin työstettävyyteen; materiaalien, joiden työstettävyys on heikompi, työstämiseen kuluu enemmän aikaa, ja samalla työstämisessä kuluu enemmän resursseja, kuten jäähdytysnestettä, sähköä ja työstötyökaluja. (Esimerkiksi alumiiniseoksen kaltaiset suhteellisen pehmeät materiaalit ovat helpompia leikata, mikä tarkoittaa, että niiden työstämisaika on lyhyempi; kun taas ruostumattoman teräksen kaltaisten kovien materiaalien työstämiseen tarvitaan kalliimpia työkaluja, ja työstön aikana työkalut vaurioituvat ja kuluvat helpommin, jolloin osan työstökustannukset nousevat.)
4. Tuotantomäärä
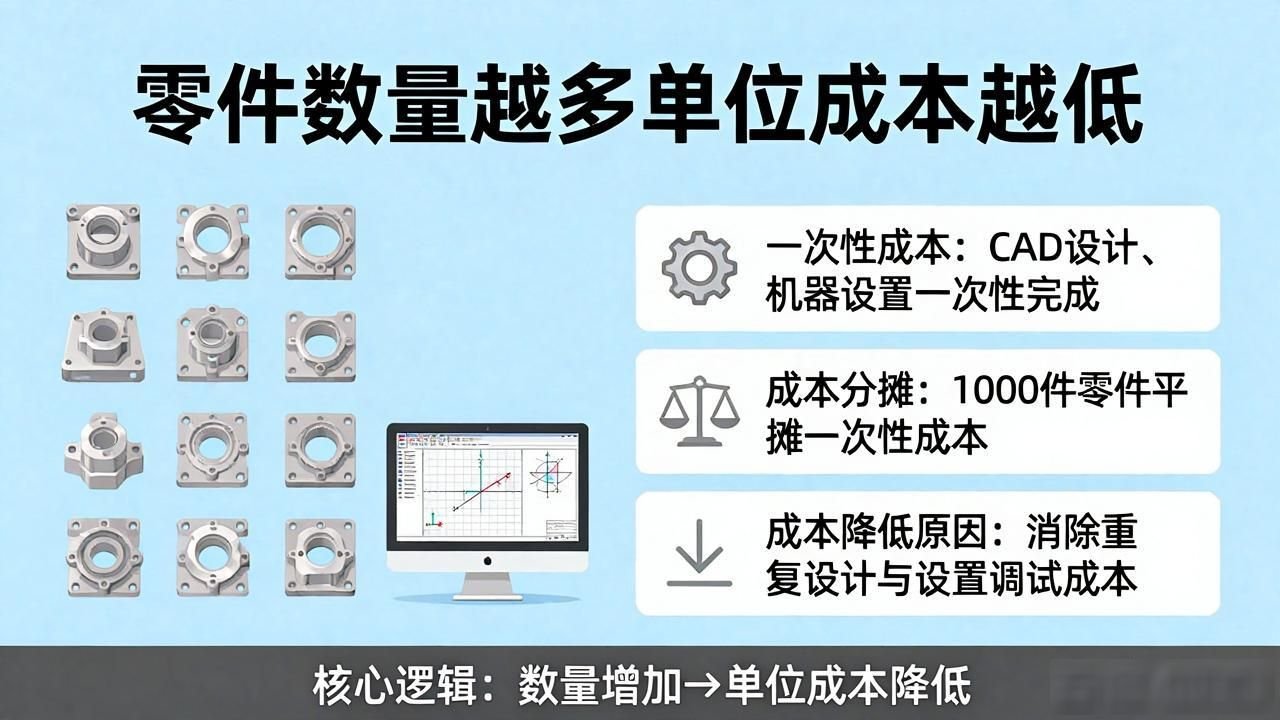
Samanlaisten osien ryhmän yksikkökustannukset laskevat merkittävästi niiden määrän kasvaessa. Kustannukset laskevat suhteessa määrään pääasiassa toistuvien suunnittelukustannusten sekä koneiden asetusten ja säätöjen poistumisen ansiosta. Kaikkien valmistettavien osien CAD-suunnittelu, CAM-valmistelu ja koneiden asetukset tehdään kerralla. Tuotannon yhteydessä yksittäiseen osaan sisältyy suunnittelu- ja koneen asetuskustannukset. Jos osia valmistetaan 1 000 kappaletta, nämä suunnittelu- ja koneen asetuskustannukset jakautuvat tasaisesti näiden 1 000 kappaleen kesken.
5. Erityisvaatimukset
Ennen CNC-työstöä on määritettävä työstettävän kappaleen toleranssivaatimukset sekä pinnan karheusvaatimukset. Tiukemmat toleranssivaatimukset vaikeuttavat työstöä, mikä puolestaan lisää hylkyosuutta ja nostaa kustannuksia; Jos pinnan karheusvaatimukset ovat korkeammat, CNC-jyrsinkoneella työstämistä ei välttämättä voida toteuttaa, jolloin on käytettävä hiomakonetta tai muita menetelmiä. Tämä lisää työvaiheita, mikä puolestaan nostaa kustannuksia.
Kun CNC-koneistettu kappale on valmis, sille saatetaan joutua suorittamaan joitakin jälkikäsittelyjä, kuten lämpökäsittelyä tai pintakäsittelyä, joiden tarkoituksena on parantaa kappaleen toiminnallisuutta, suorituskykyä ja ulkonäköä. Nämä jälkikäsittelyt nostavat kuitenkin jossain määrin kappaleen kustannuksia.
Pintakäsittelyn osalta toinen merkittävä kustannuksiin vaikuttava tekijä on se, että osien eri alueille on sovellettava erilaisia pintakäsittelyvaatimuksia, kuten paikallinen galvanointi, paikallinen anodisointi, kaksiväristen prototyyppien oksidointi, jossa yhdessä kohdassa käytetään oksidointia ja toisessa galvanointia. Siksi, jotta voitaisiin saavuttaaKustannusten alentaminenJos kyseisen menetelmän käyttö ei ole ehdottomasti välttämätöntä, on pyrittävä kaikin mahdollisin keinoin varmistamaan, että kaikki osan osat käsitellään samalla tavalla ja samassa laajuudessa, jotta pintakäsittelyn tulokset ovat yhtenäiset, yhtenäiset ja yhtenäiset.
Mitä monimutkaisempi osan rakenne on, sitä korkeammat ovat niiden valmistuskustannukset. Erittäin monimutkaisten osien valmistus saattaa vaatia kehittyneempiä koneita, ja niiden työstämiseen kuluu enemmän aikaa. Lisäksi ne edellyttävät useita asennus- ja purkukertoja sekä laitteiden asetusten muutoksia, ja ne vaativat enemmän resursseja sekä tarkempaa ja huolellisempaa tarkastusta. Kaikki nämä tekijät vaikuttavat osien kustannuksiin.
CNC-työstössä tiettyjen osien ominaisuudet ja rakenne lisäävät väistämättä kustannuksia.
1) Vältä ohutseinäisiä rakenteita
Enemmän aikaa vaativat työstettävät osat, joiden seinämät ovat liian ohuet, koska ne ovat erittäin hauraita. Koska ne usein tärisevät tai vääntyvät, tarkkojen toleranssien ylläpitäminen on vaikeaa, ja mikä vielä vakavampaa, ne voivat jopa murtua. Nämä ohutseinäiset osat ovat kalliimpia, koska niiden työstö on hidasta, ne vaativat erityisiä työstötekniikoita ja niissä syntyy paljon hylkyä.
Paksuseinämäiset osat ovat työstettäessä vakaampia, ja niiden työstökustannukset ovat hieman alhaisemmat. Jotta työstökustannukset voidaan pitää jatkuvasti alhaisina, ohutseinämäisiä rakenteita tulisi välttää. Metalliosien seinämän paksuuden tulisi olla yli 0,8 mm ja muoviosien yli 1,5 mm.
2) Vältä suunnittelemasta piirteitä, joita ei voida työstää CNC-koneella
Kaikkia piirteitä ei voida työstää CNC-koneella. Tyypillinen esimerkki on 90 asteen sisäkulma: koska kaikki nykyiset CNC-jyrsinterät ovat sylinterimäisiä, ontelon reunaa jyrsittäessä muodostuu pyöreä kulma eikä suorakulma tai muu terävä kulma.
Jos suorakulma on ehdottomasti jätettävä, yleinen tapa tämän saavuttamiseksi on käyttää EDM-menetelmää (sähköinen kipinätyöstö), joka on CNC-työstöä kalliimpi valmistusmenetelmä. Jos pyöristystä ei voida jättää pelkästään asennussyistä, suositellaan sisäpuolisen pyöristyksen käyttöä.
3) Suosittelemme suunnittelemaan suuremman sisäkulman säteen
Vaikka suhteellisen pienen halkaisijan omaavan työkalun käyttö mahdollistaa kulmasäteen pienentämisen, se edellyttää kuitenkin useita syöttöjä alhaisella nopeudella, koska pienet työkalut eivät pysty poistamaan materiaalia yhtä nopeasti yhdellä syöttöliikkeellä kuin suuret työkalut. Siksi pienet pyöristyssädeet lisäävät myös työstöaikaa ja kustannuksia. Suositellaan, että pyöristyssäde R on vähintään 1/3 ontelon syvyydestä D.
Samalla on välttämätöntä suunnitella sisäreuna siten, ettei se aiheuta liikaa painetta työkaluun, jotta työkalun kuluminen voidaan estää. Tämän tavoitteen saavuttamiseksi hyvä käytännön sääntö on, että kulman säde tulisi olla hieman suurempi kuin ontelon työstämiseen käytettävän terän säde, eli kulman säteen tulisi olla vähintään 1,3-kertainen jyrsimen säteeseen verrattuna. Esimerkiksi jos jyrsimen säde on 5 millimetriä, sisäkulmaan suositellaan 6,5 millimetrin sädettä. Tämä ylimääräinen säde vähentää työkaluun kohdistuvaa painetta ja parantaa leikkausnopeutta.
4) Rajoituskammion syvyys
Syvien onteloiden työstämisellä on valtava vaikutus CNC-osien kustannuksiin, sillä se edellyttää suuren määrän materiaalin poistamista, mikä on varsin aikaa vievää. Poikkeuksellisen syvät ontelot voivat aiheuttaa esimerkiksi työkalun roikkumista ja johtaa työkalun vinoutumiseen, mikä vaikeuttaa lastujen poistoa ja voi jopa aiheuttaa työkalun murtumisen sekä muita ongelmia.
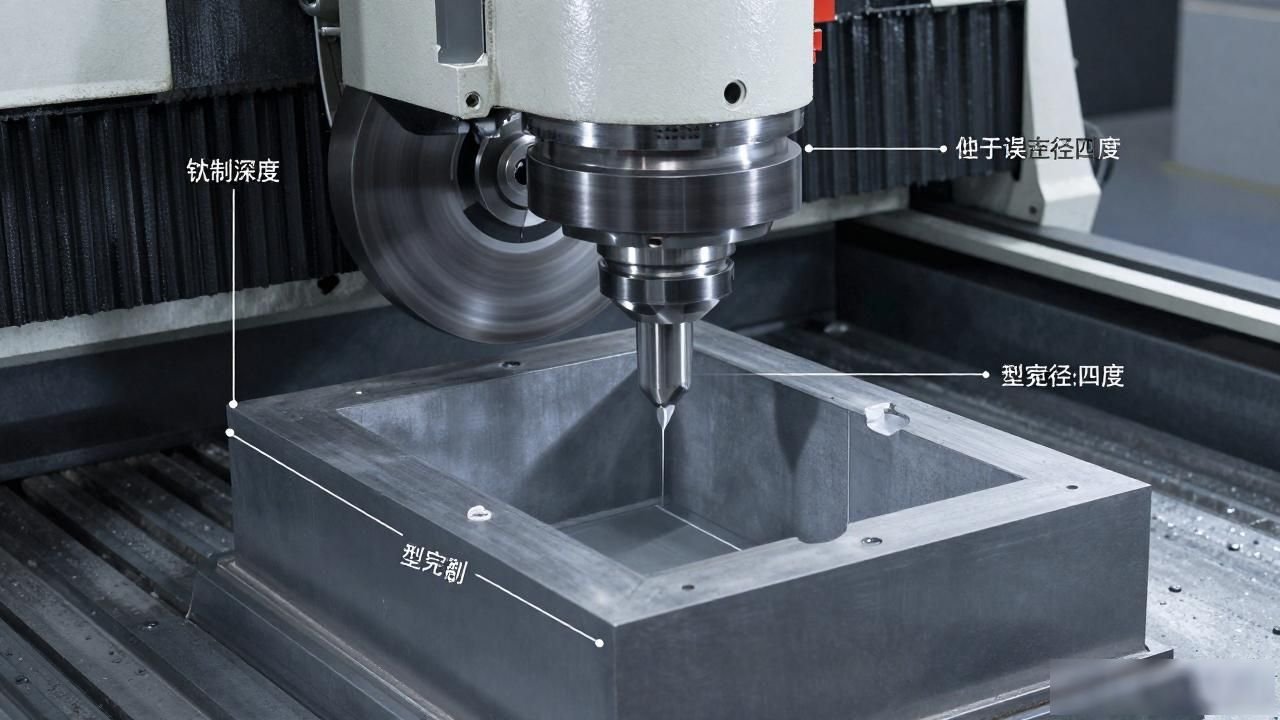
Kun jyrsintäsyvyys on hieman suurempi kuin kaksi kertaa jyrsimen halkaisija, työkalun syöttönopeutta on hidastettava, mikä väistämättä pidentää työstöaikaa ja nostaa osan kustannuksia. Joka kerta, kun jyrsintäsyvyys kaksinkertaistuu, syöttönopeus puolittuu, ja aika yli kaksinkertaistuu. Yleensä jyrsintäsyvyys ei ole suurempi kuin nelinkertainen terän halkaisijaan verrattuna. Suunnitteluvaiheessa suurin syvyys tulisi olla nelinkertainen muotin ontelon leveyteen verrattuna. Esimerkiksi 15 millimetrin levyisen ontelon syvyys ei saisi ylittää 60 millimetriä.
Jos syvää onteloa ei voida välttää, syvän ontelon työstämiseen tulisi käyttää menetelmää, jossa pystyjyrsintä lasketaan asteittain ja jyrsintä suoritetaan kerros kerrokselta, Tämä on kuitenkin myös erityisen aikaa vievää. Lisäksi syvän ontelon työstämisen yhteydessä työkalu on kallistettava oikeaan leikkaussyvyyteen, ja tasaiselle sisäänmenolle tarvitaan riittävästi tilaa.
5) Vähennä kaarevien rakenteellisten piirteiden käyttöä
CNC-työstettävien osien suunnittelussa on noudatettava yksinkertaisen rakenteen periaatetta ja vähennettävä monimutkaisten kaarevien pintojen käyttöä. Koska sopivan pinnanlaadun saavuttaminen monimutkaisilla kaarevilla pinnoilla edellyttää pienten terien käyttöä, nämä pienet leikkaukset vievät huomattavasti enemmän aikaa kuin tavalliset leikkaukset, mikä lisää kustannuksia merkittävästi. Siksi kustannusten ja työstöajan minimoimiseksi kaarevia pintoja tulisi vähentää mahdollisimman paljon tai jopa välttää kokonaan. Esimerkiksi ulkoreunojen viistoamisessa tulisi käyttää viistoa pyöristämisen sijaan, ellei pyöristämistä ole välttämätöntä.
6) Kierteen pituuden rajoittaminen
Kuten kaikki tietävät, että kierteiden kireys syntyy jo ensimmäisissä kierteissä, joten joskus pitkää kierteen pituutta ei ole lainkaan tarpeen. Pitkät kierteiset reiät saattavat vaatia erikoistyökaluja, ja niiden työstämiseen kuluu enemmän aikaa, mikä nostaa kustannuksia. Kierteen pituuden suositellaan olevan enintään kolme kertaa reiän halkaisijan suuruinen. Kun kierrereikä on umpireikä, suositellaan, että reiän pohjalle jätetään vähintään reiän halkaisijan puolet kierteetöntä pituutta.
7) Vakiomittaisten reikien suunnittelu
Käytä vakioporakruunuja, joilla reiät voidaan työstää nopeasti ja tarkasti CNC-koneistuksella. Taloudellisista syistä on suositeltavaa käyttää mahdollisimman paljon vakiokokoisia reikiä. Epätyypillisten kokojen reikien työstämiseen on ehdottomasti käytettävä pystyjyrsintä, mikä saattaa nostaa kustannuksia.
Lisäksi yleensä pätee, että mitä suurempi reikä on, sitä syvemmälle voidaan porata, mutta on suositeltavaa, ettei poraussyvyys ylitä 10-kertaista poran halkaisijaa.
8) Rajoita CNC-koneiden asetusten muuttamisen määrä minimiin
Osien kääntäminen tai uudelleenpaikannus lisää valmistuskustannuksia, koska nämä toimenpiteet joudutaan yleensä suorittamaan manuaalisesti. Lisäksi monimutkaisten geometrioiden tapauksessa saatetaan tarvita räätälöityjä kiinnittimiä, mikä nostaa kustannuksia entisestään. Erityisen monimutkaisten geometrioiden kohdalla saatetaan tarvita moniakselista CNC-järjestelmää, mikä nostaa hintaa entisestään.
Siksi, jotta osan kääntämisen ja uudelleenpaikannuksen määrää voitaisiin vähentää, kaikki työstettävät piirteet tulisi suunnitella mahdollisuuksien mukaan samalle tasolle; jos tätä ei voida välttää, kannattaa harkita osan jakamista piirteisiin, jotka voidaan työstää CNC-koneella yhdellä asetuksella, ja yhdistää ne sitten toisiinsa pulttiliitoksilla tai hitsaamalla.
9) Vältä tarpeettomia tekstejä ja kaiverruksia
CNC-koneistettujen osien pintaan ei tulisi lisätä tekstiä, sillä tekstin suunnittelu CNC-koneistuksen avulla vain pidentää koneistusaikaa ja nostaa kustannuksia.
Jos teksti ja fontti ovat kuitenkin suunnitteluvaatimuksia, on noudatettava seuraavia sääntöjä:
Tekstin lisääminen CNC-osien pinnalle silkkipainolla tai ruiskumaalauksella on suhteellisen kustannustehokasta.
Laserkaiverrus on toteutettavissa kaarevilla pinnoilla, sillä tässä tapauksessa poistettavan materiaalin määrä on vähäinen.
Jos suunnitteluohjelmassasi ei ole mukautettavia kaiverrusfontteja, suosittelemme käyttämään 20-pisteistä San Serif -fonttia. Suosittelemme tätä, koska tämän fontin kirjaimien viivojen päissä ei ole ylimääräisiä viivoja eli seriffejä. Nämä ylimääräiset viivat lisäävät valmistuskustannuksia. Lisäksi suosittelemme käyttämään kokoa 20, sillä tätä pienempiä kokoja pidetään pieninä yksityiskohtina, joiden työstö on vaikeampaa ja kustannukset korkeammat.
 Chinese
 Japanese
 English
 German
 Finnish
Vastaa
Sinun täytyy kirjautua sisään kommentoidaksesi.