
機械加工の分野において、軸類部品は各種機械設備の中核となる基礎部品であり、主に駆動部品を支える役割を担うほか、運動やトルクを伝達する役割も果たしています。軸類部品の加工品質は、設備の動作精度や耐用年数を直接左右します。滑らかな軸から異形軸へと変わり、荒削りから精密研削に至るまで、軸部品の加工には多くの工程と数多くの技術的要点が関わっています。軸部品の加工を適切に行うためには、核心となる要点を把握し、体系的に学習する必要があります。
次元1:軸部品の核心的な理解を徹底する
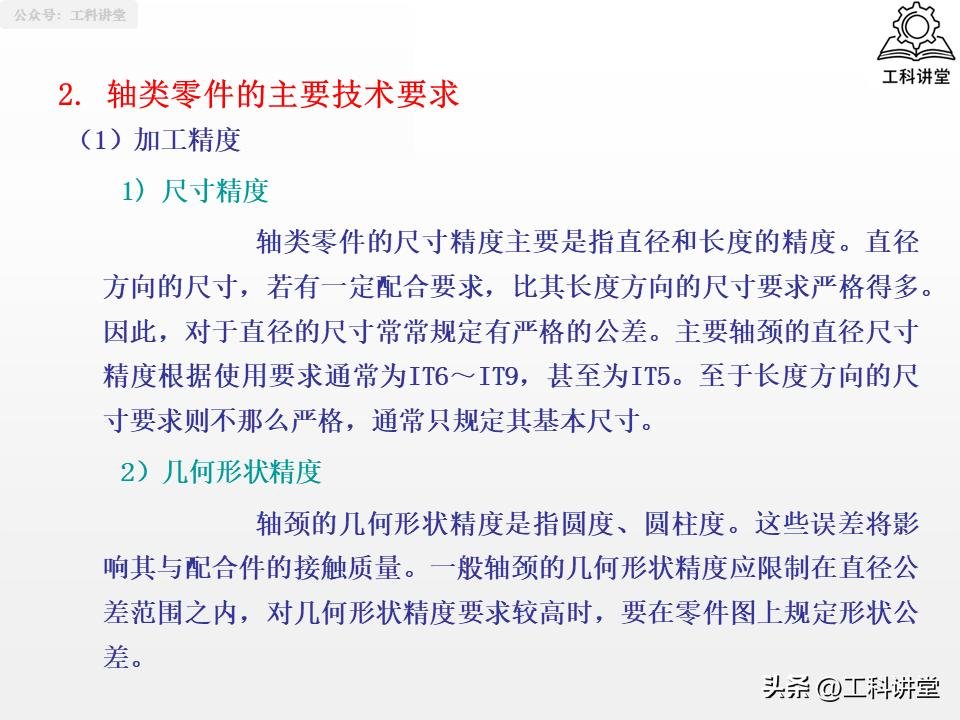
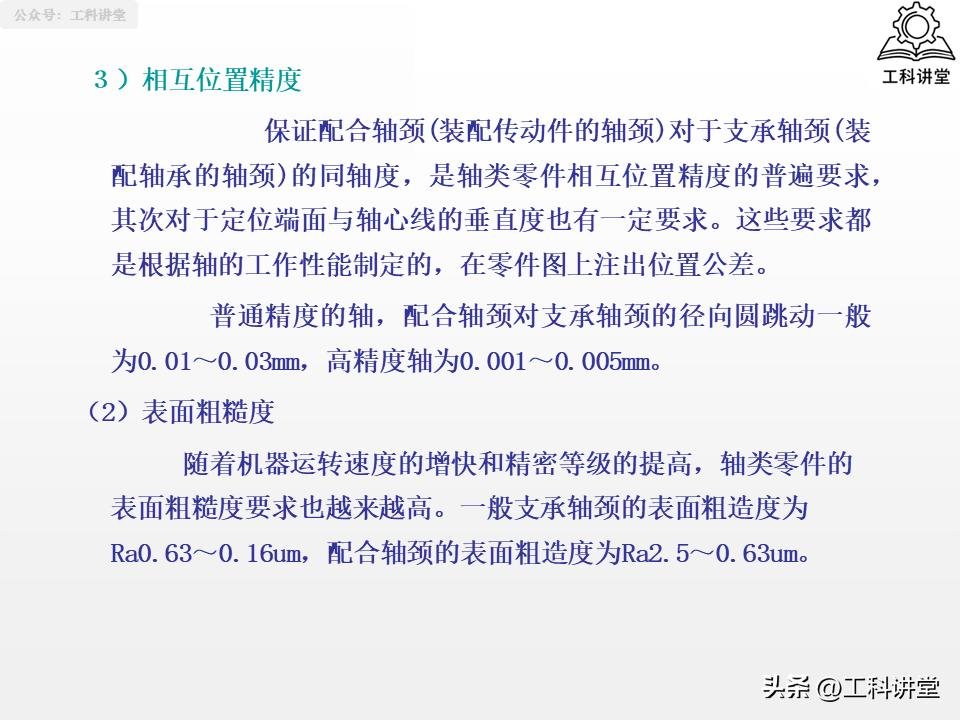
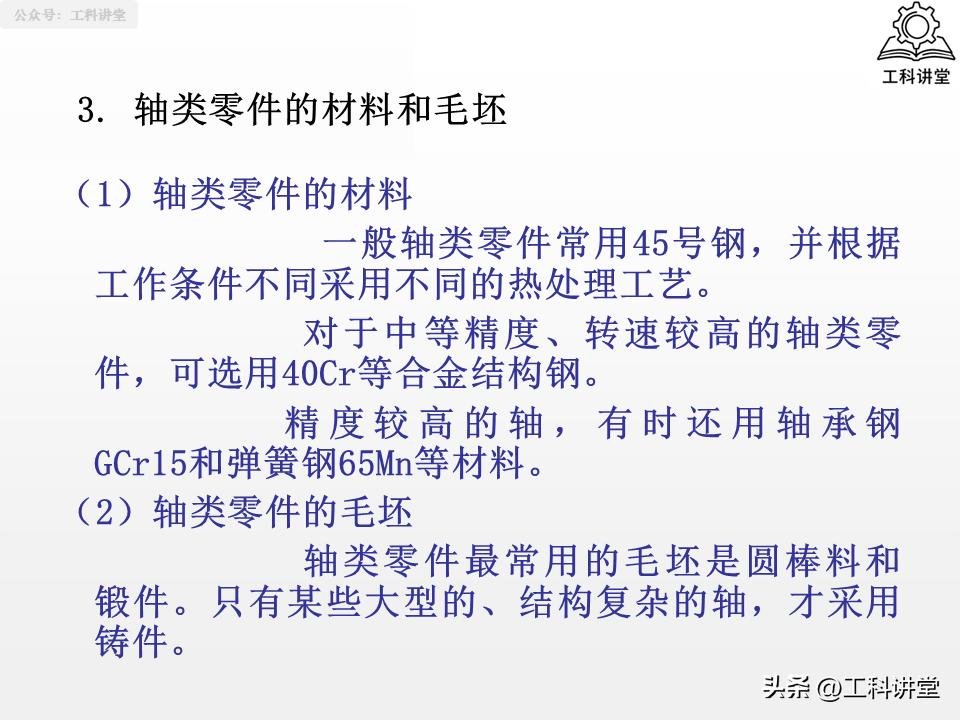
軸類の部品を加工する際には、まず部品そのものを理解しておく必要があります。その主な特徴は長さが直径よりも長いことであり、加工面には内・外円筒面、円錐面、ねじ、キー溝などが含まれます。構造によって滑らかな軸、段付き軸、中空軸、異形軸に分類され、剛性によって剛性軸と細長軸に分類されます。技術要件に関しては、直径の寸法精度は一般的にIT5~IT9であり、軸頸の真円度および円筒度は直径の公差範囲内に収める必要があります。特に、支持軸頸と嵌合軸頸の同軸度は極めて重要であり、表面粗さは使用条件に応じてRa0.16~2.5μmとされます。材料の選択に関しては、45号鋼が基本となる。中程度の精度を要する高速軸には40Crが、高精度軸にはGCr15軸受鋼が使用される。素材の多くは丸棒材や鍛造品が採用され、大型で複雑な軸の場合にのみ鋳造品が選ばれます。材料および素材の選定における基本原則は、部品の精度要件と使用条件に適合させることです。
第2の側面:軸類部品の加工工程表の作成方法
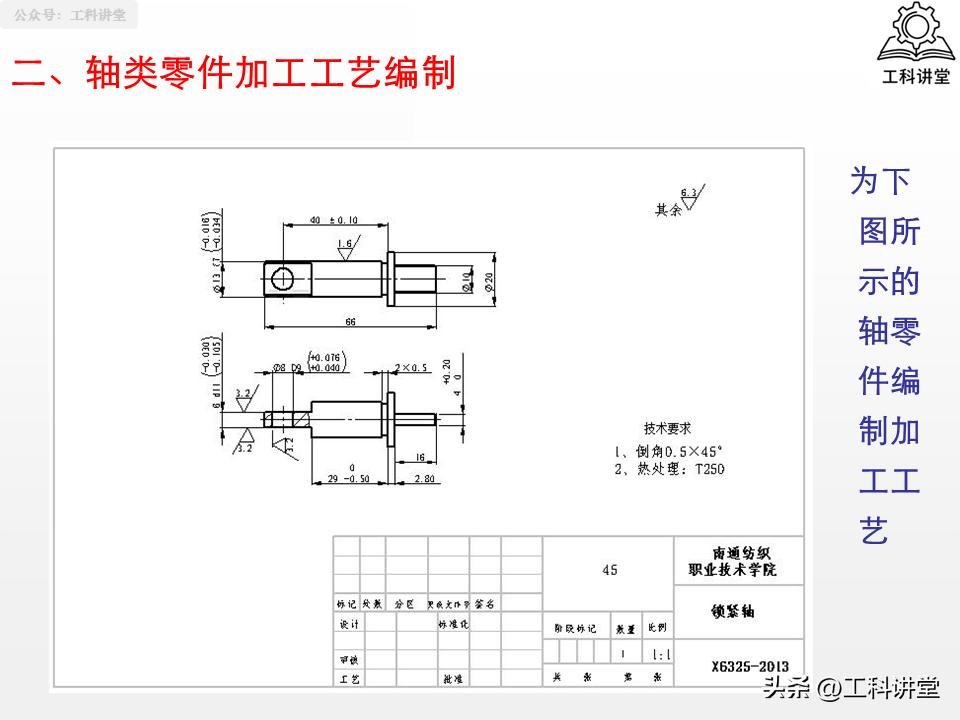
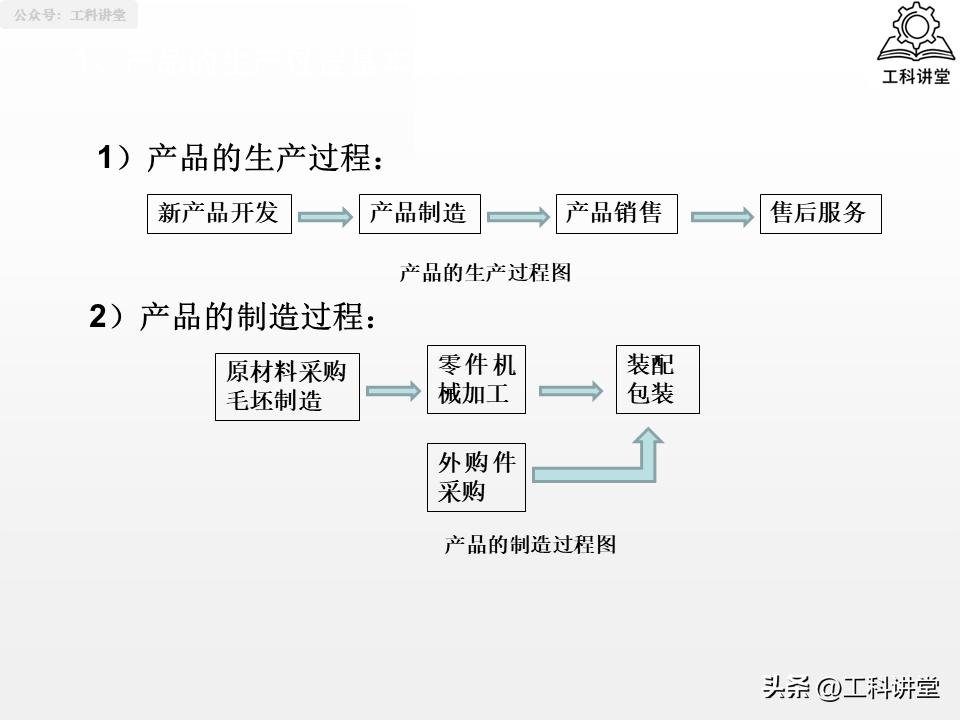
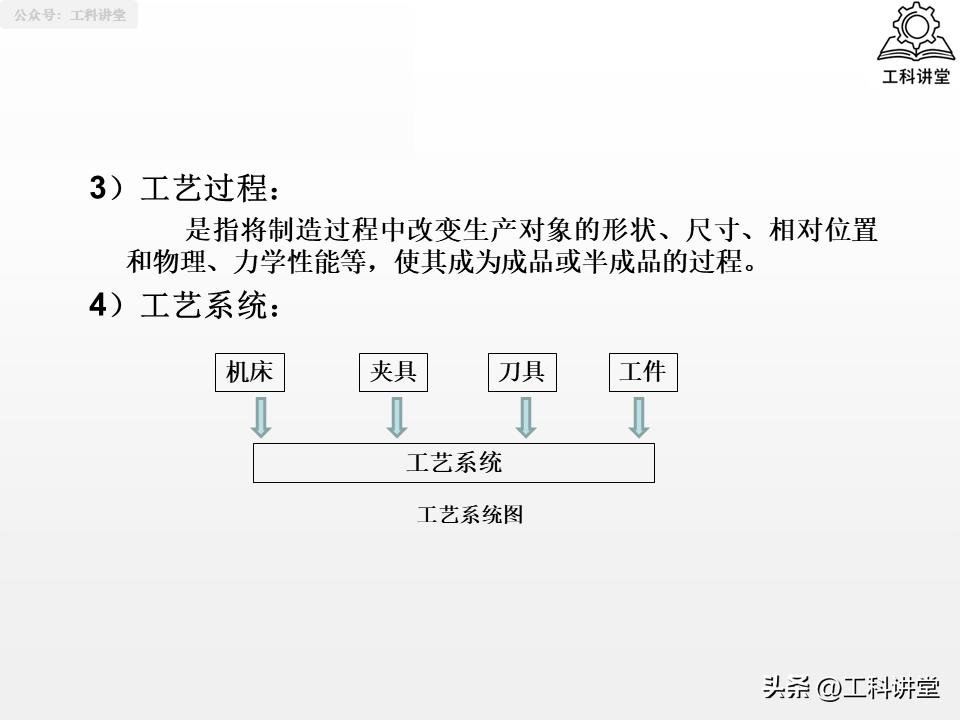
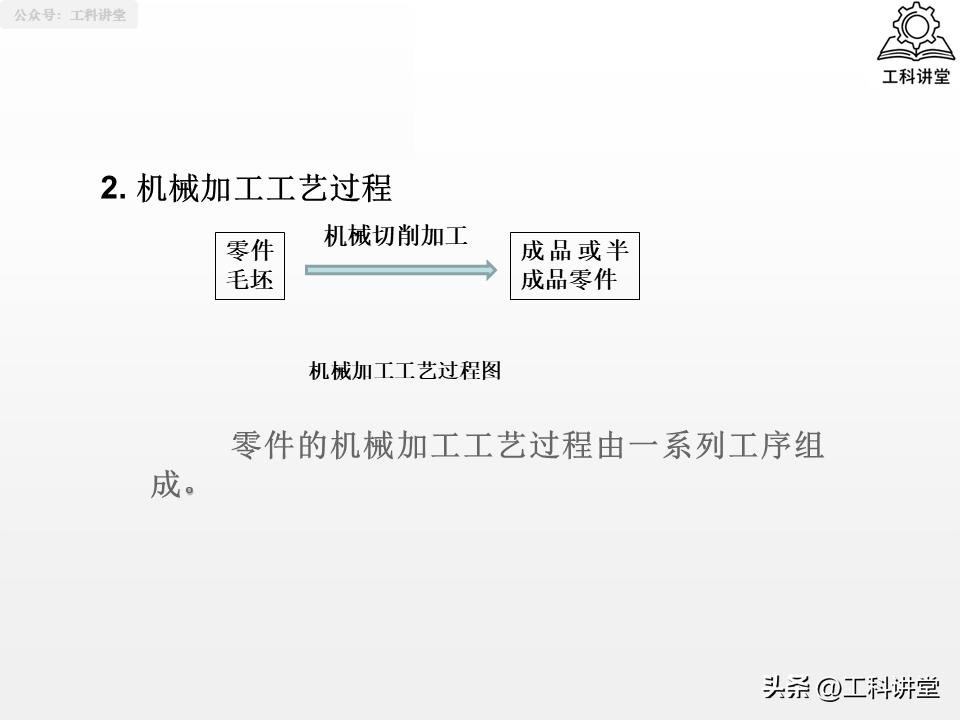
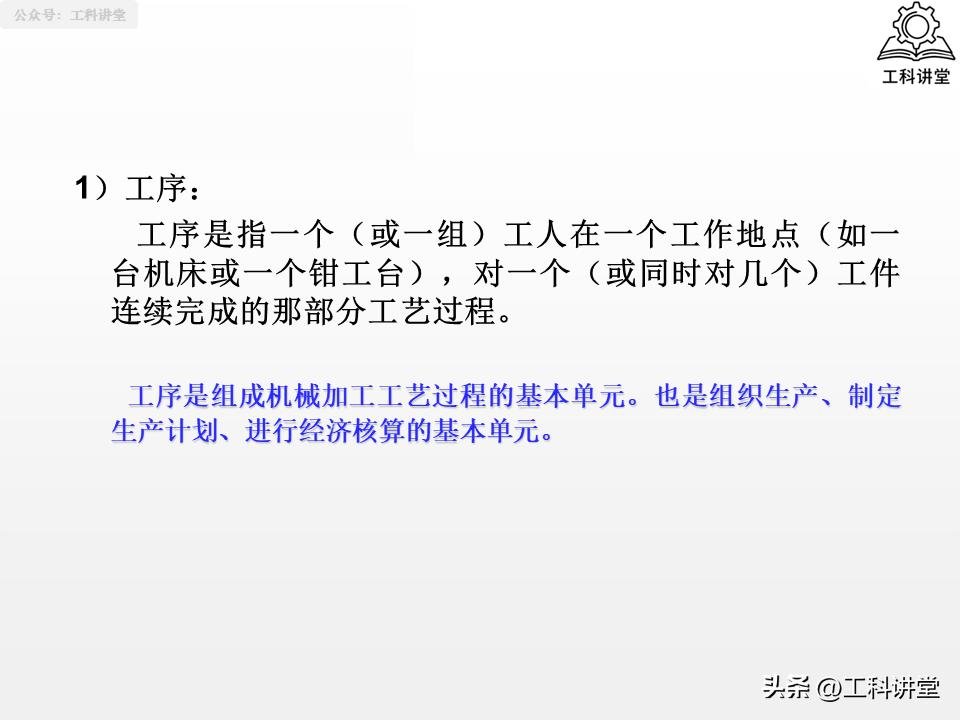
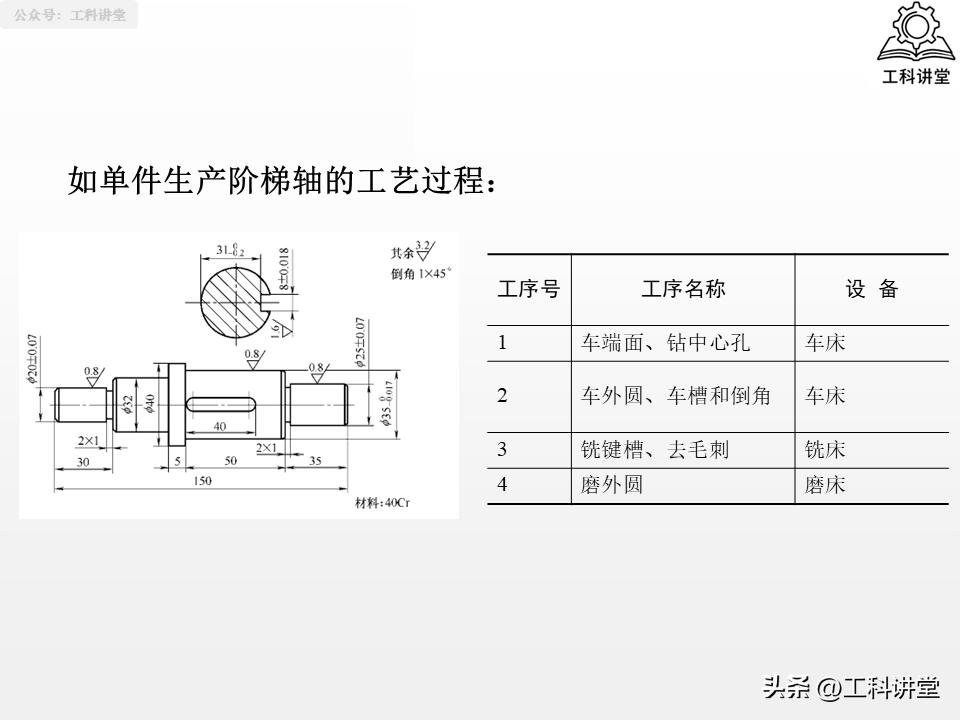
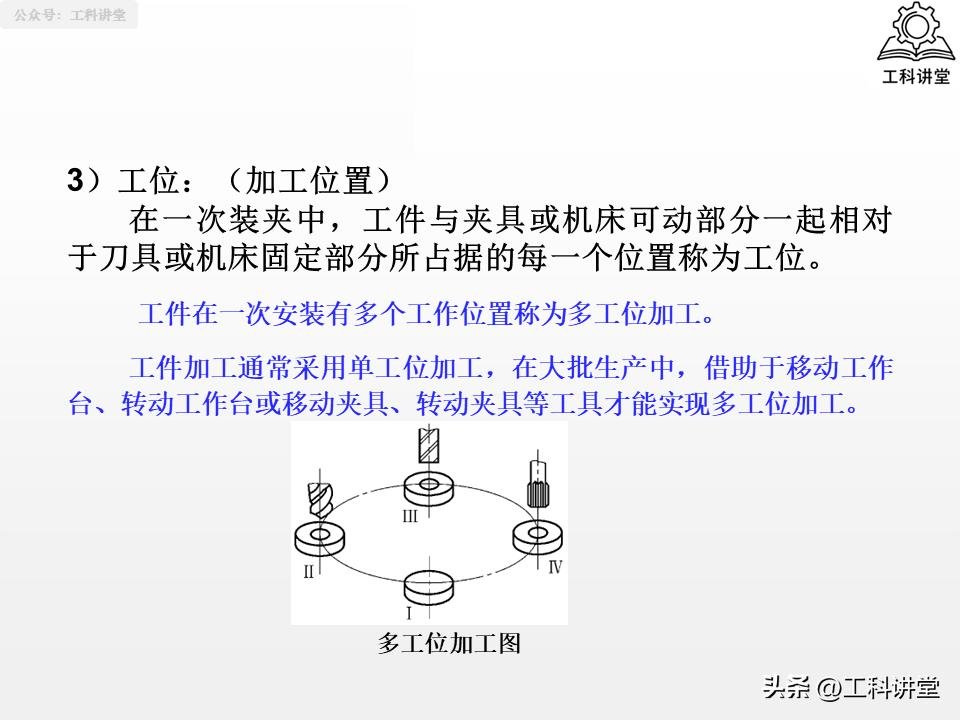
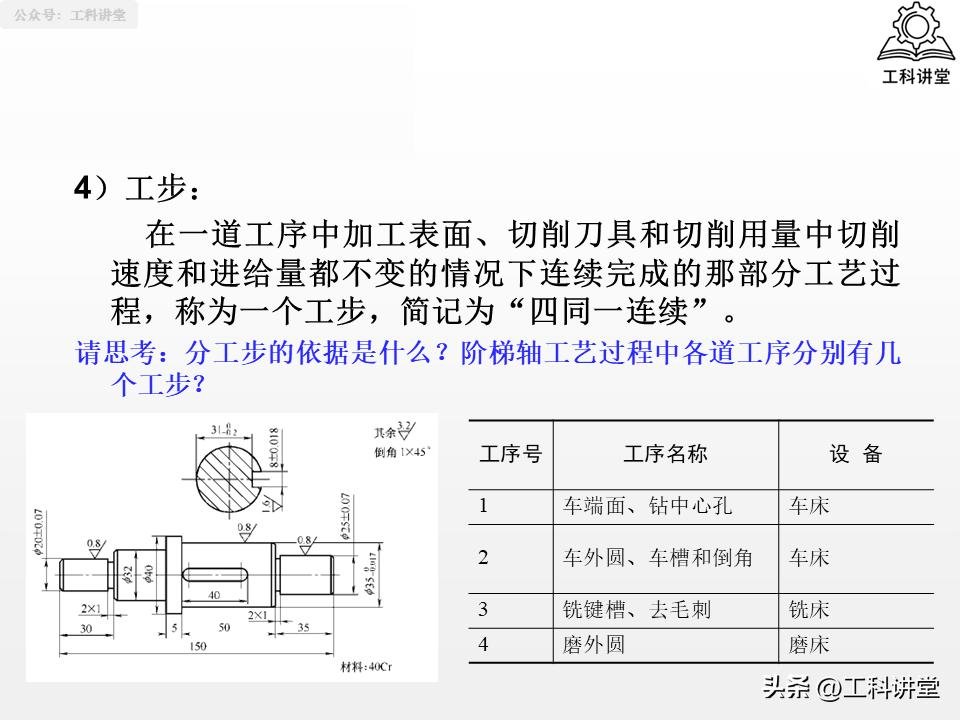
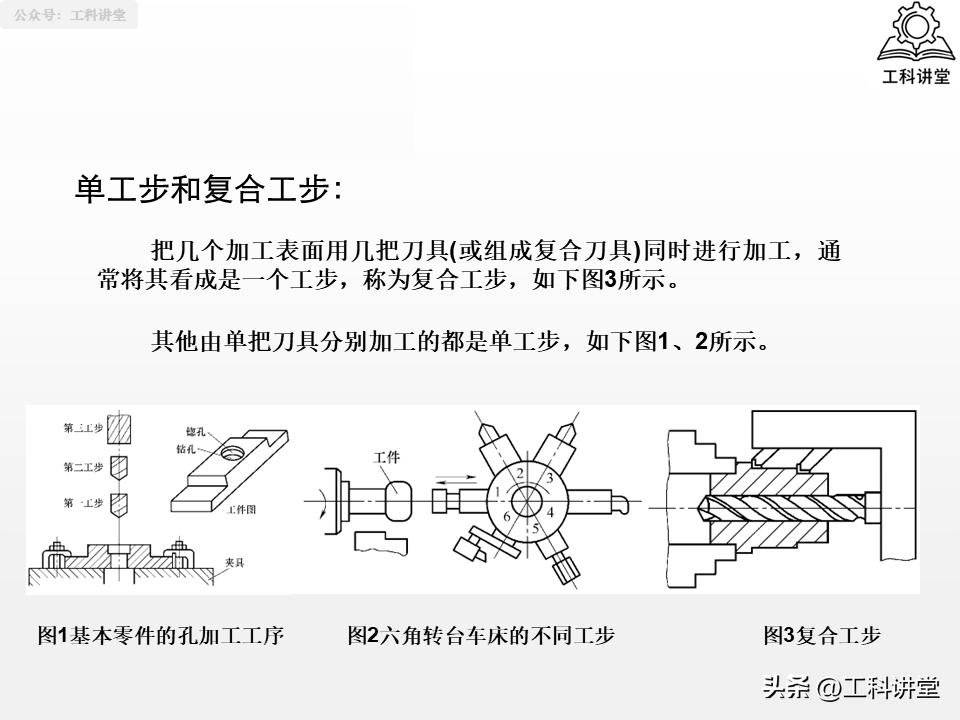
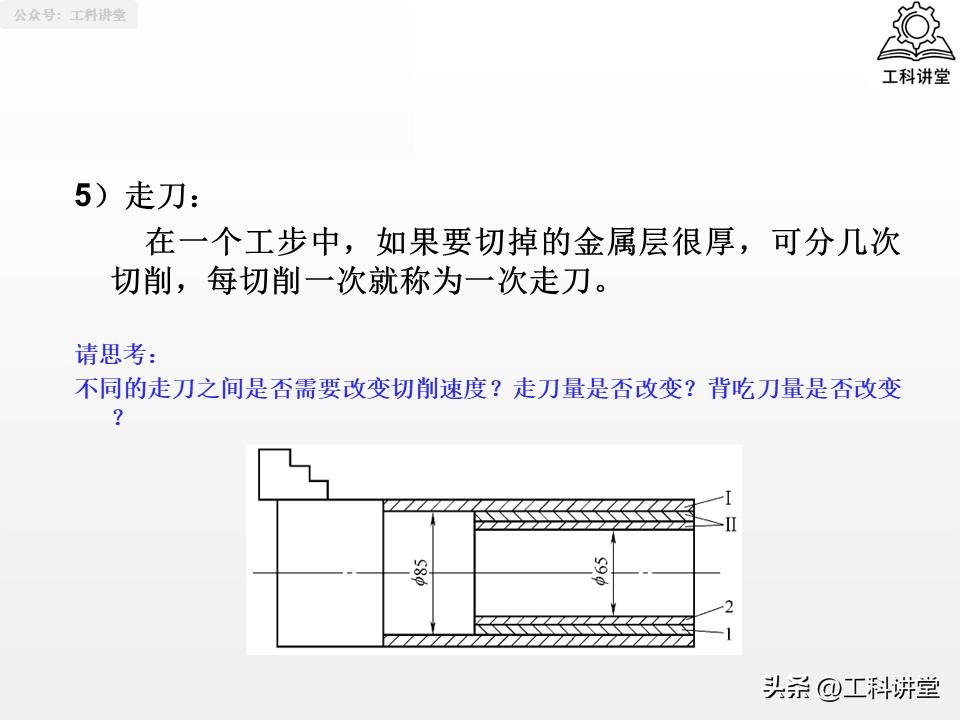
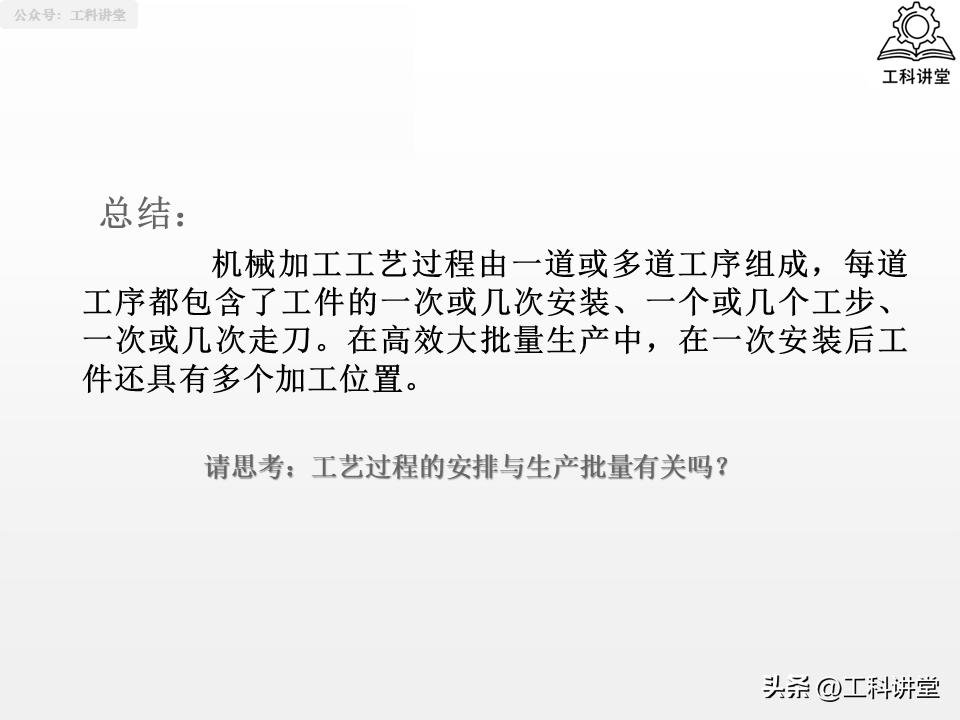
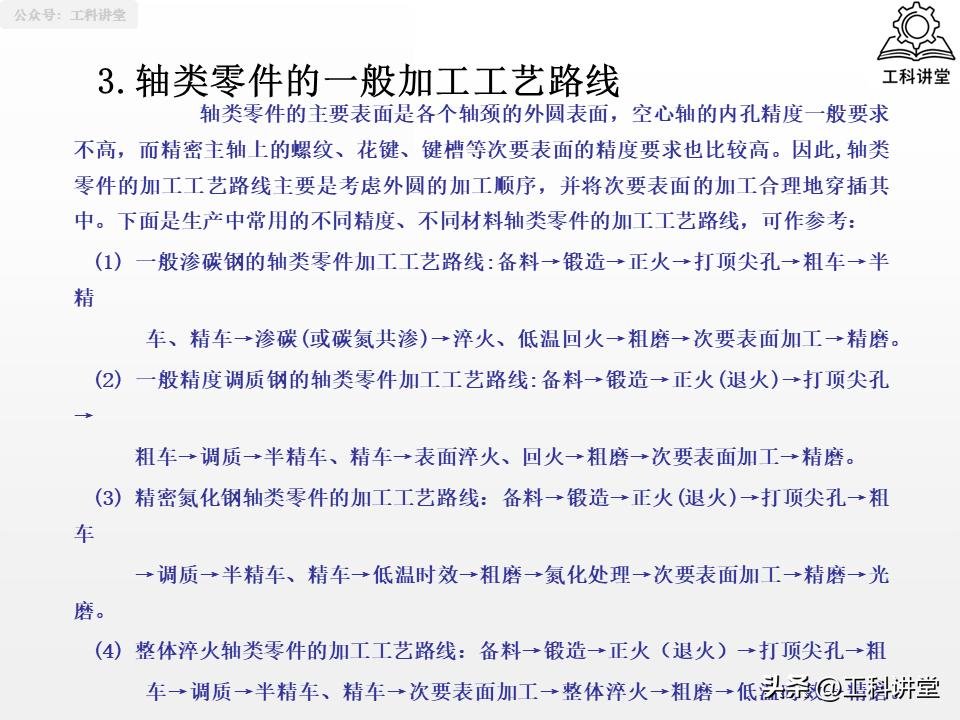
軸類加工の全体的な指針は工程表の作成であり、まず工程の基本単位を明確にする必要がある。具体的には、工程を中核とし、これはセットアップ、作業ステーション、作業ステップ、送りによって構成される。工程を策定する際は、生産ロットに基づいて単位を区分する必要がある。単品生産の場合は、工程を適度に統合することができ、大量生産の場合は、効率を高めるために作業ステップを細分化する必要がある。軸部品の一般的な工程ルートは、外径加工を主軸とし、その間に二次表面の加工が挟まれる形となっている。材料や精度が異なる軸によって工程ルートはそれぞれ異なり、例えば焼入れ・焼戻し鋼製の軸の場合、工程ルートは材料の準備、鍛造、続いて焼ならしを行い、センター穴を開け、粗旋削を行い、その後、焼入れ・焼戻しを行い、半仕上げ旋削を行い、表面焼入れを行い、粗研削を行い、最後に仕上げ研削を行う。ここでの核心となる原則は、荒加工と仕上げ加工を分離することです。荒加工は余材を除去するためのものであり、仕上げ加工は精度を確保するためのものです。また、焼入れなどの熱処理工程は、荒旋削と半仕上げ旋削の間に挟み込む必要があり、熱処理による変形が最終的な精度に影響を与えるのを防ぐ必要があります。
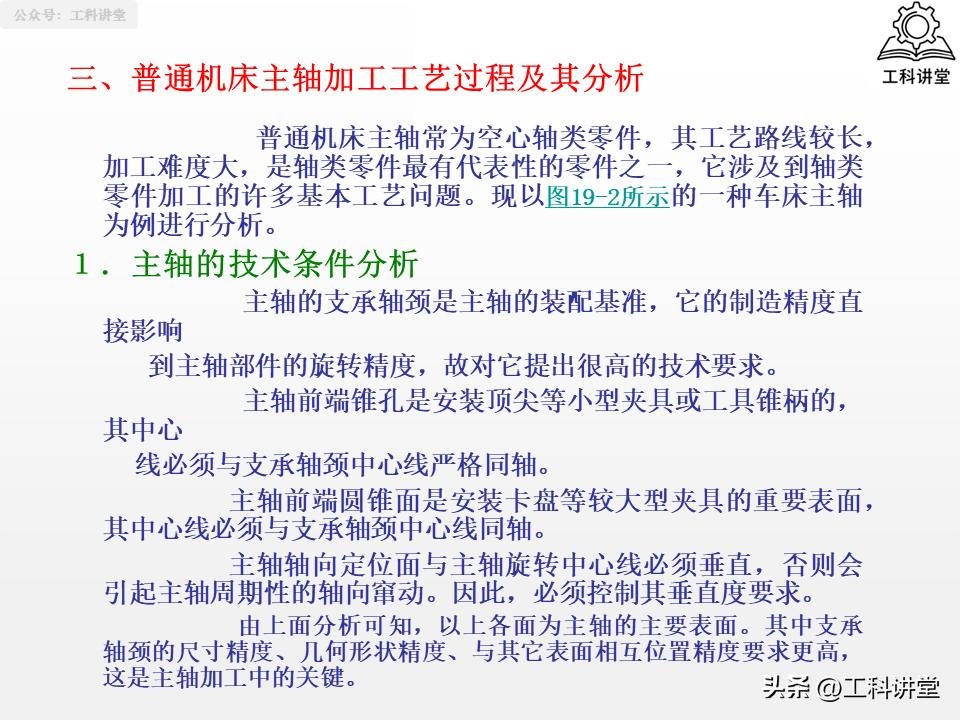
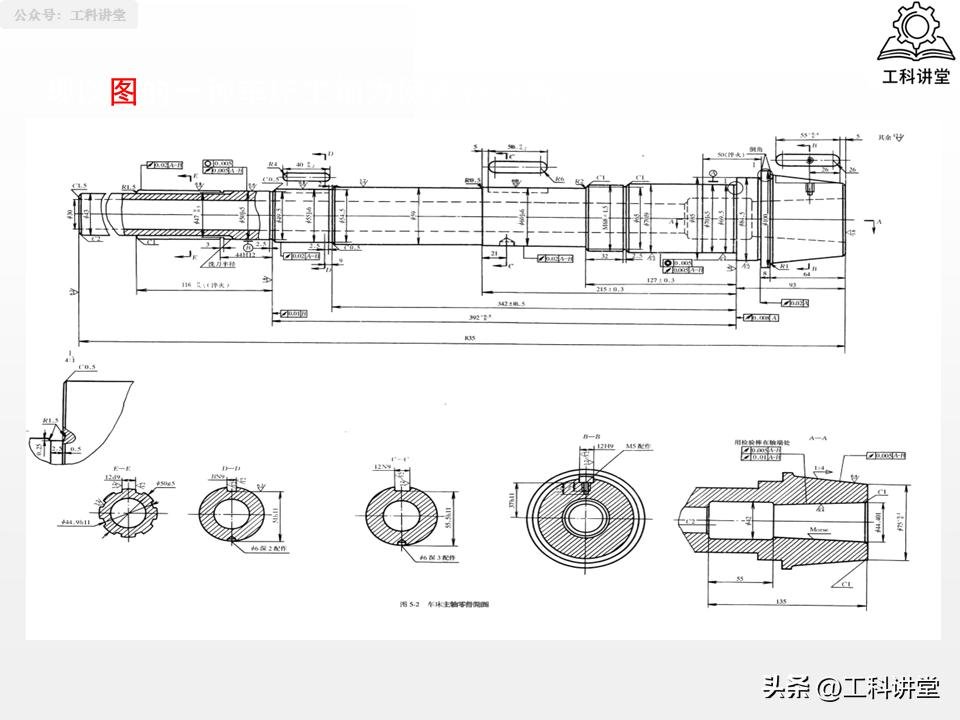
第3の側面:汎用工作機械の主軸加工プロセスの解析
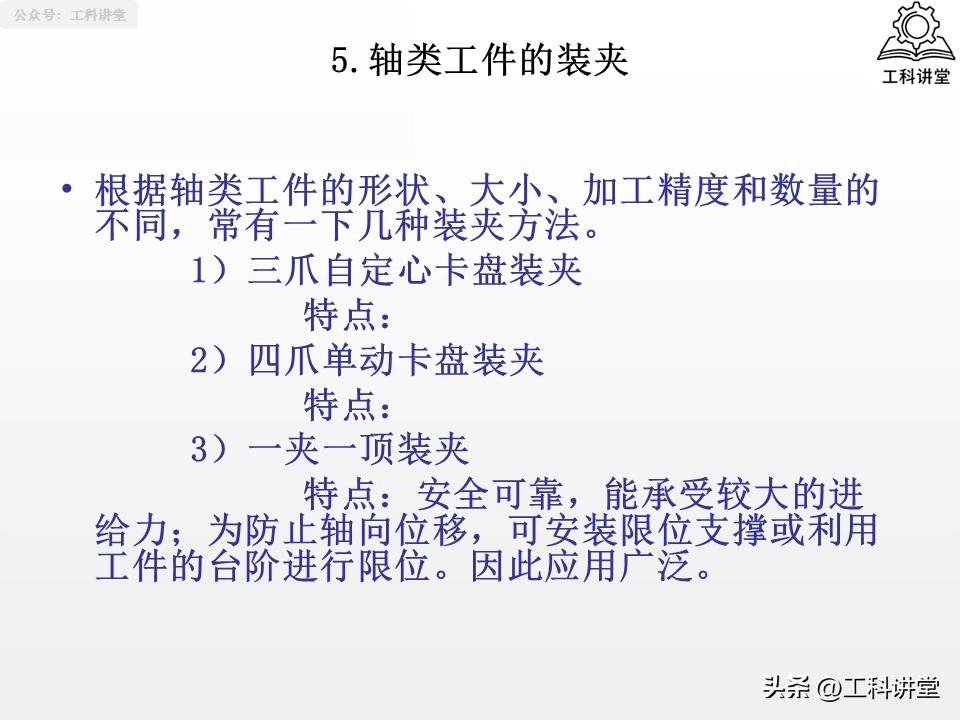
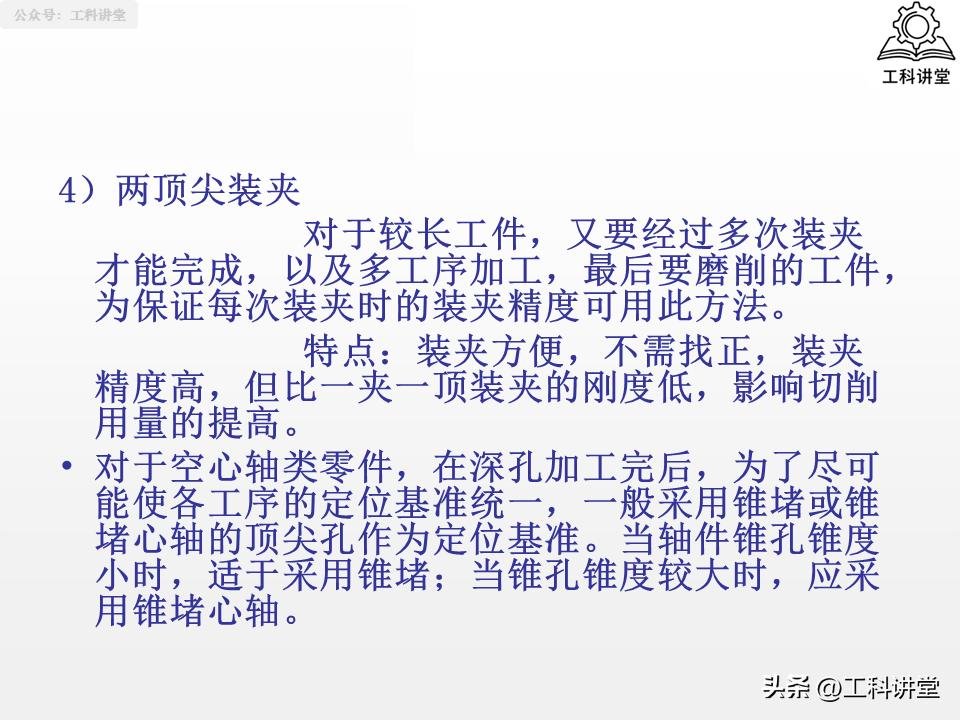
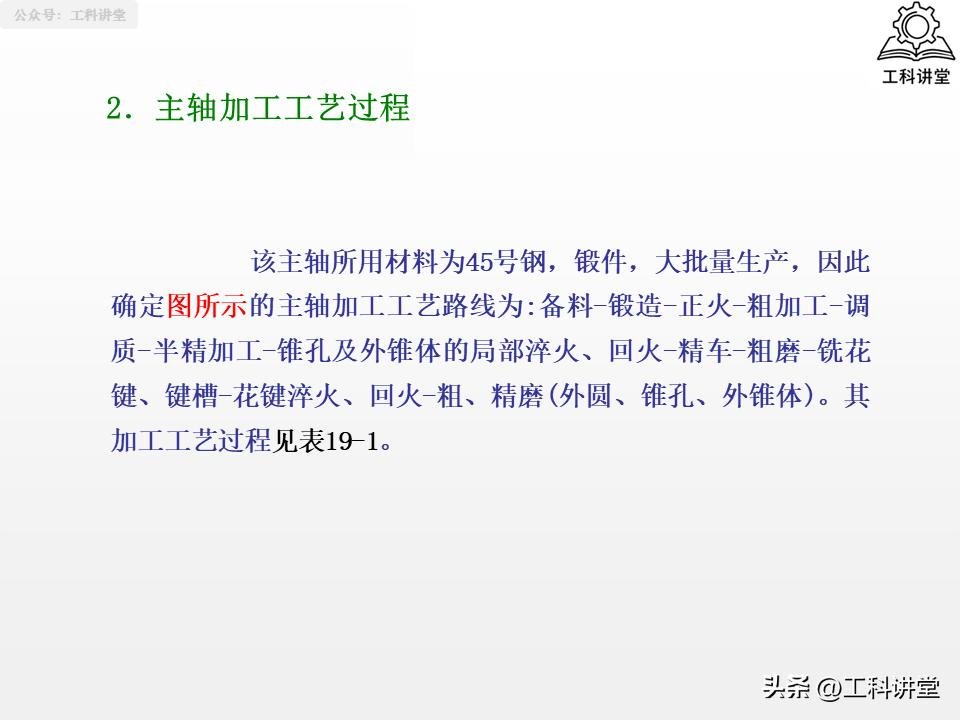
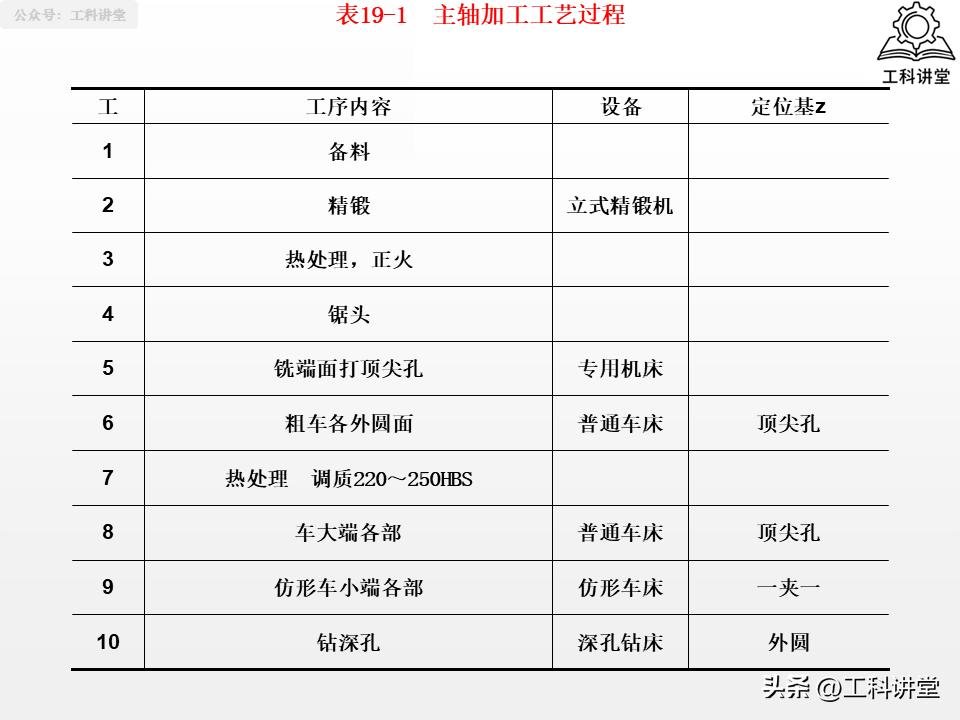
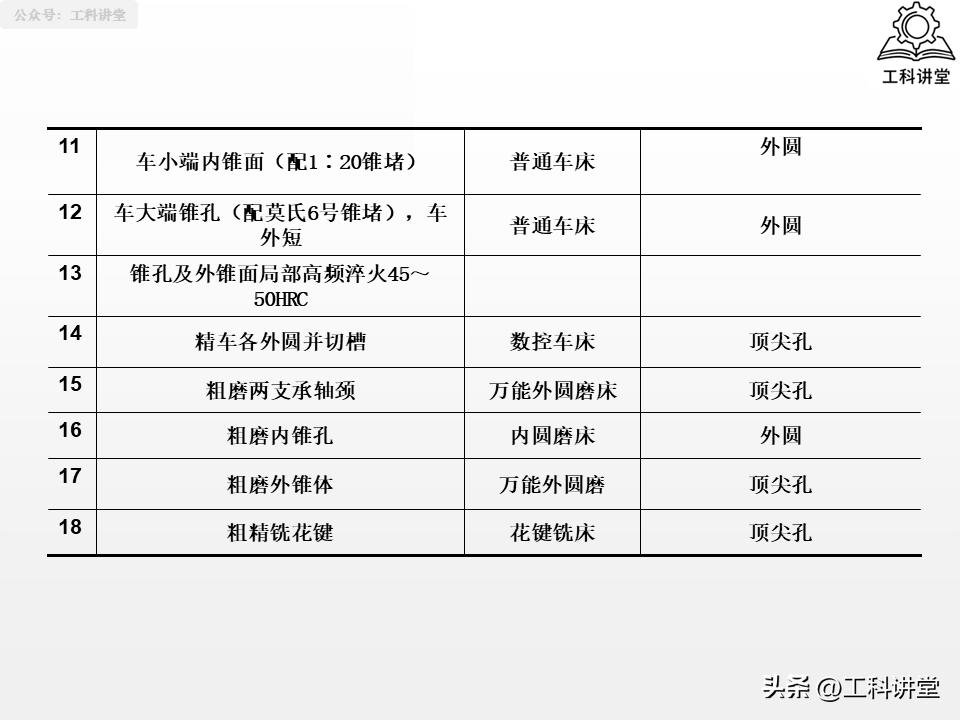
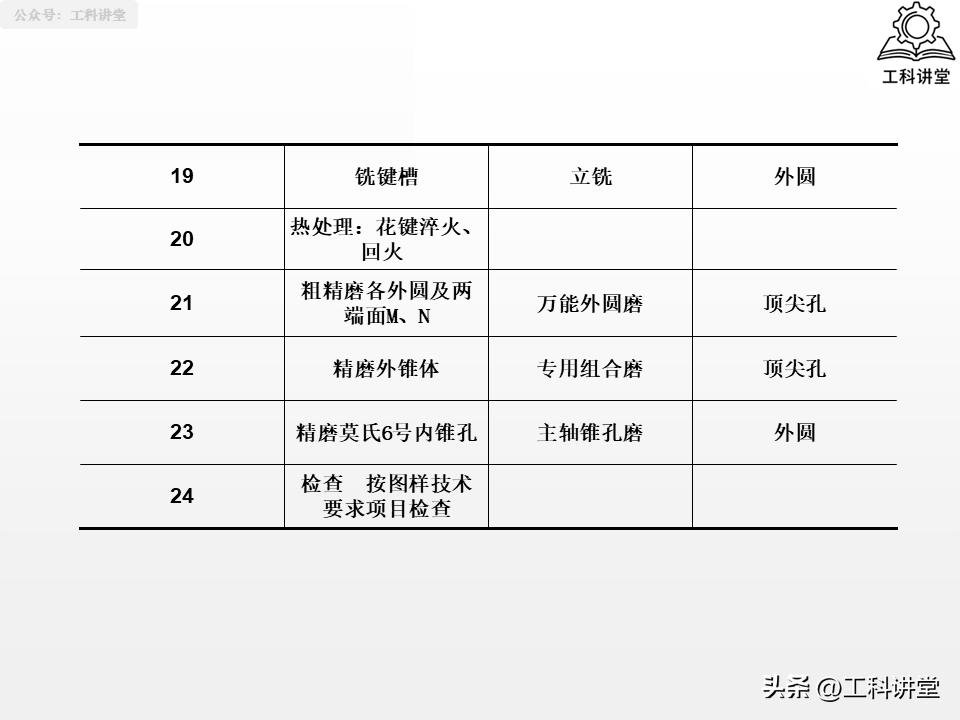
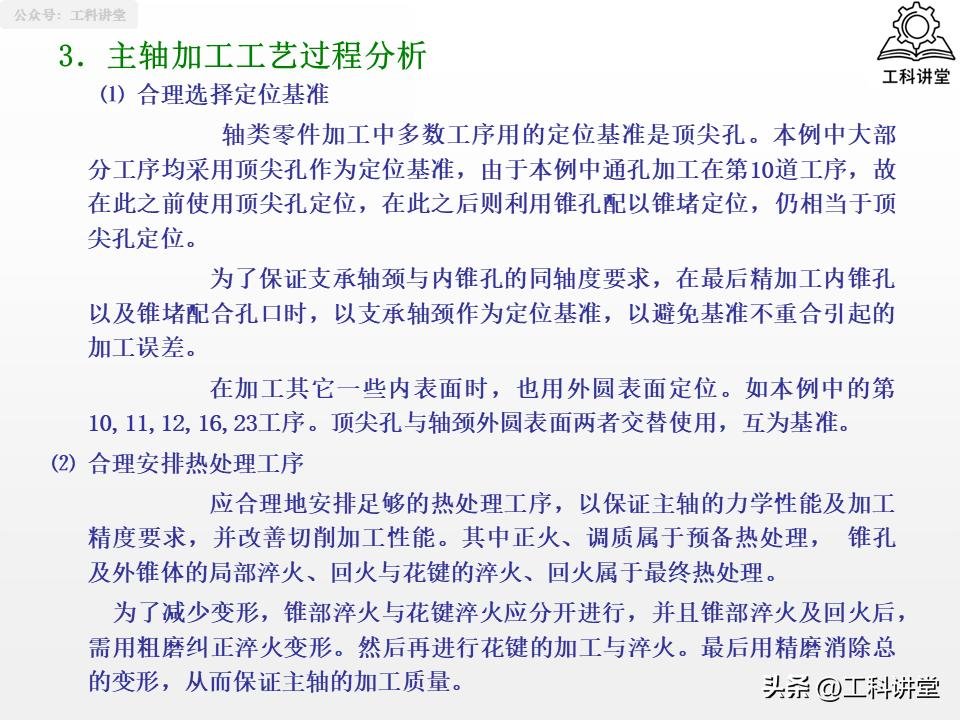
工作機械の主軸は中空軸の代表的な例であり、軸類加工における難所である。その加工における核心となるポイントは、支持軸頸、前端のテーパー穴、および外テーパー部の同軸度と垂直度を確保することにある。主軸の加工工程では、熱処理と位置決め基準の統一を両立させる必要があります。45号鋼の鍛造品である主軸を例にとると、主な工程は、材料の準備、鍛造、焼ならし、荒加工、焼戻し、半仕上げ、局部焼入れ、仕上げ旋削、荒研削、スプライン加工、仕上げ研削であり、加工工程の大部分ではセンター穴を位置決め基準としており、深穴加工後はテーパープラグとセンター穴を組み合わせて基準の統一を図ります。主軸加工の鍵となるのは、加工段階を極めて明確に区分することにある。まず荒加工で余分な肉取りを行い、続いて半仕上げ加工で基本的な形状・位置精度を確保し、その後、仕上げ加工で変形を解消する。また、支持軸頸やテーパー穴の仕上げ研削を最後に配置することで、加工精度を最大限に確保する。
第4の側面:軸類加工における3大技術的課題の解決
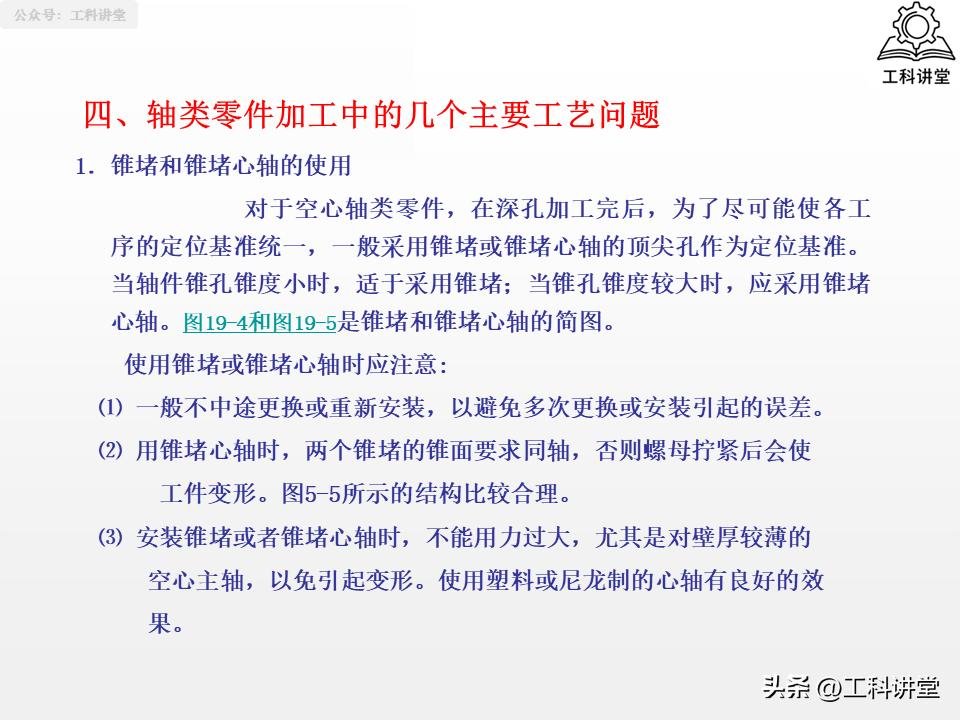
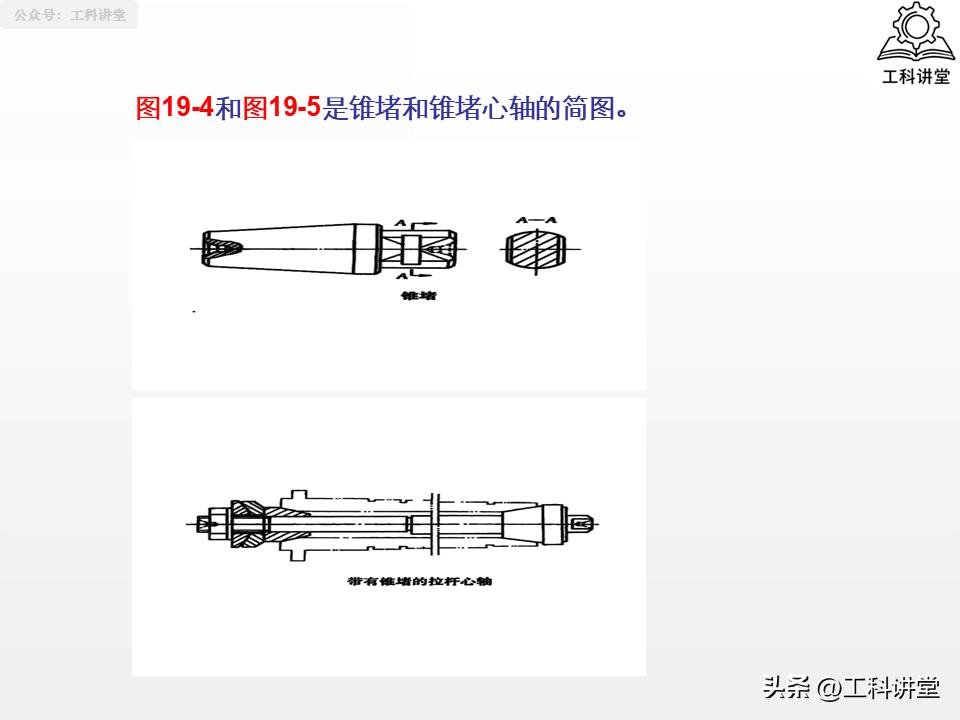
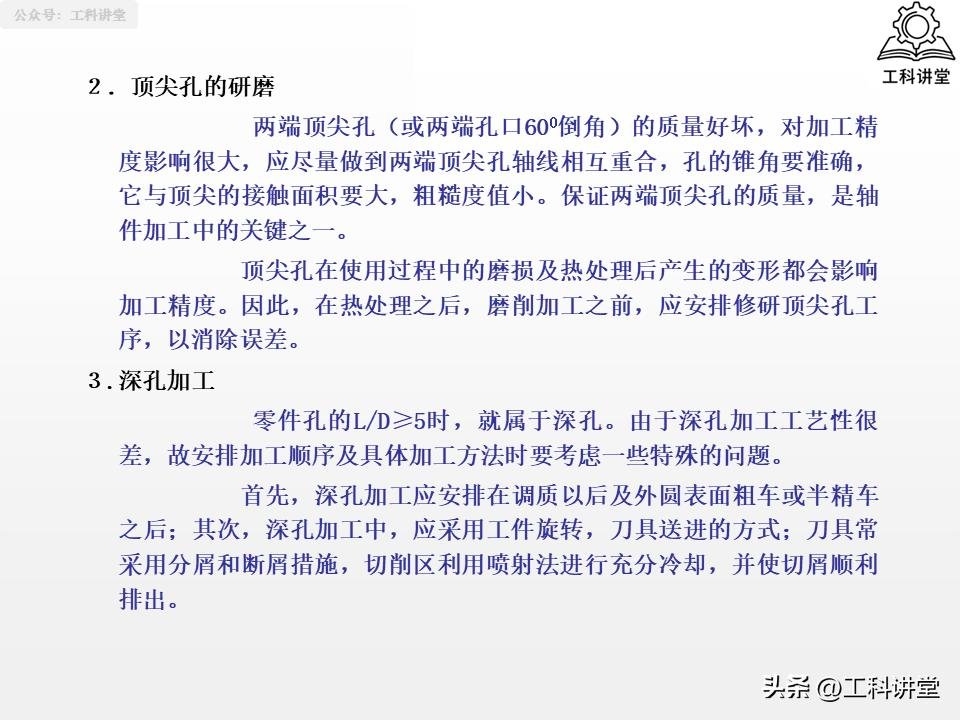
軸類の加工においては、中空軸の位置決め、センター穴の精度、深穴加工といった3つの大きな課題に直面しやすい。したがって、これらの落とし穴を回避するためには、適切な方法を見出す必要がある。第一に、中空軸については、テーパープラグまたはテーパープラグ付き心軸を使用する必要があります。テーパー角が小さい場合はテーパープラグを、テーパー角が大きい場合はテーパープラグ付き心軸を採用し、取り付け後は途中で交換しないようにして、位置決め誤差の発生を防ぎます。第二に、センター穴の研磨を確実に行う必要があります。熱処理後、研削を行う前に必ず修正研磨を行い、2つのセンター穴の軸線が一致し、テーパー角が正確であることを保証します。これは軸類の同軸度を確保するための鍵となります;第三に、深穴加工(L/D≥5)は、焼戻し処理後、外径の半仕上げ旋削終了後に実施する。ワークを回転させ、工具を送り込む方式を採用し、穴壁の粗さを防ぐため、冷却および切りくず排出に関する対策を徹底する必要がある。
第5の側面:軸類の旋削における不良品の防止と表面粗さの管理
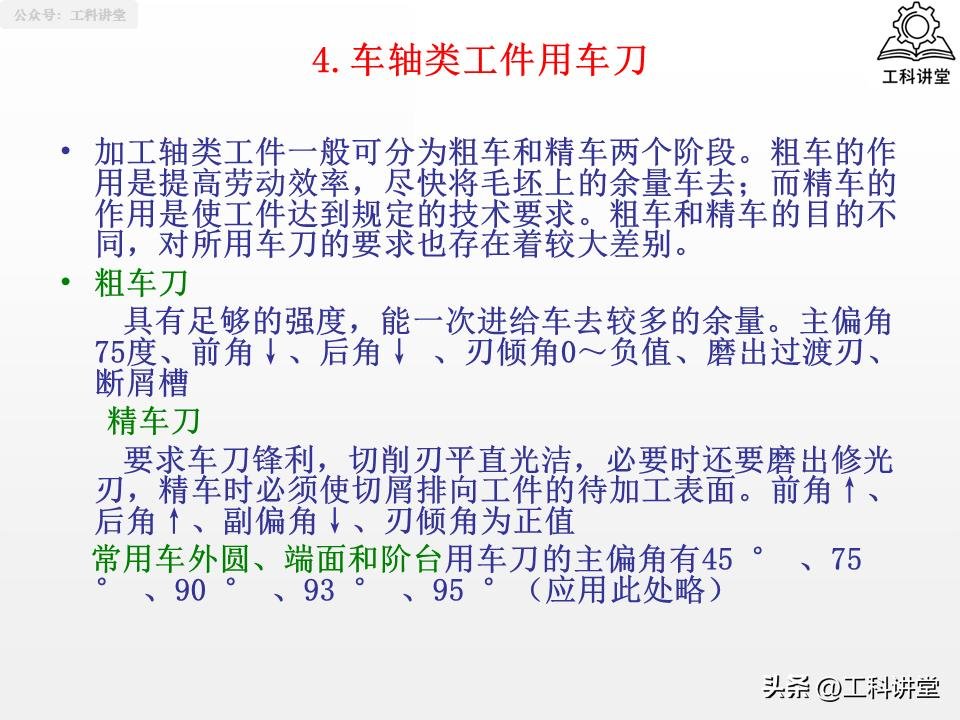
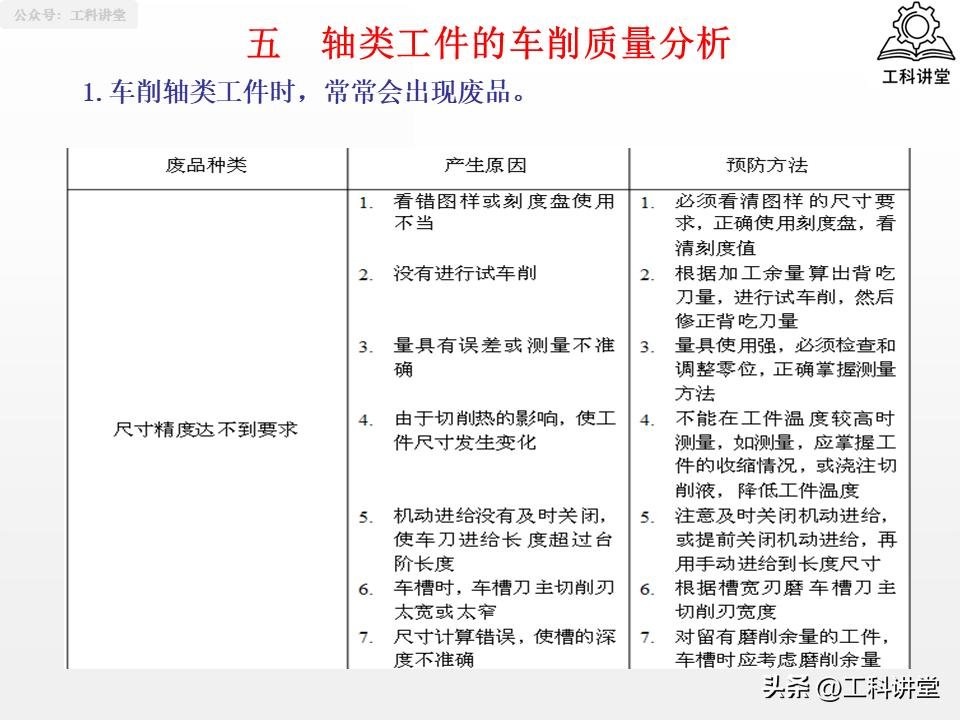
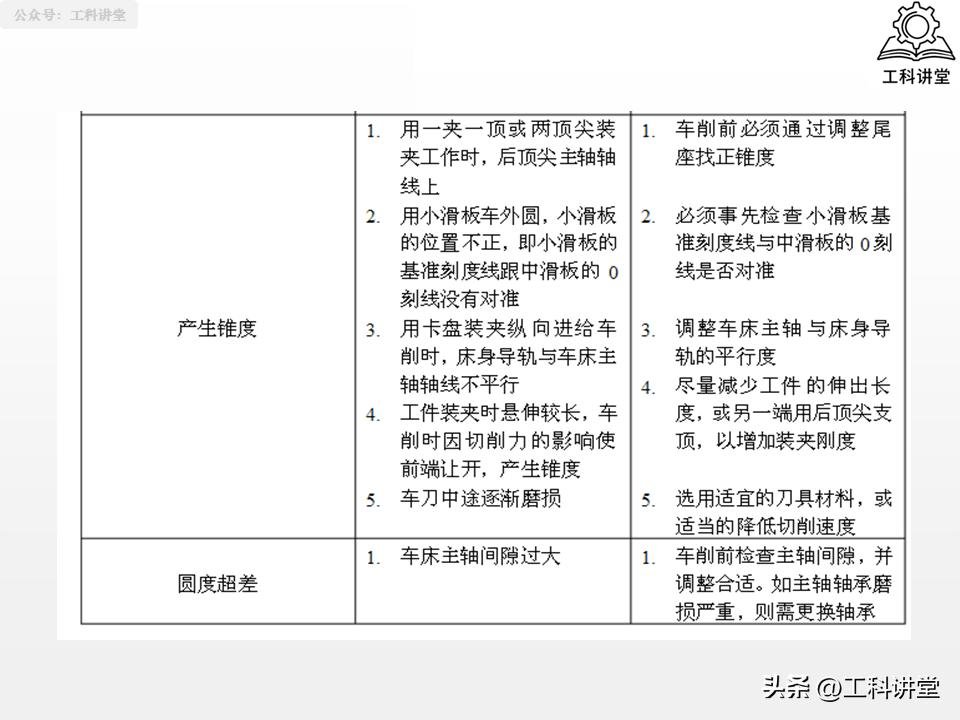
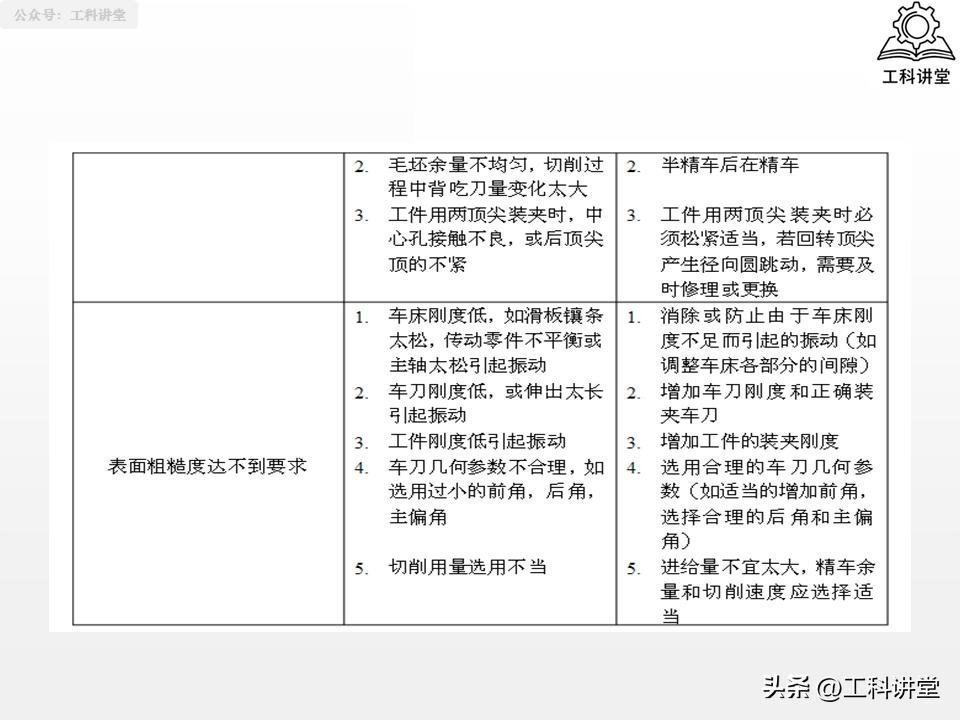
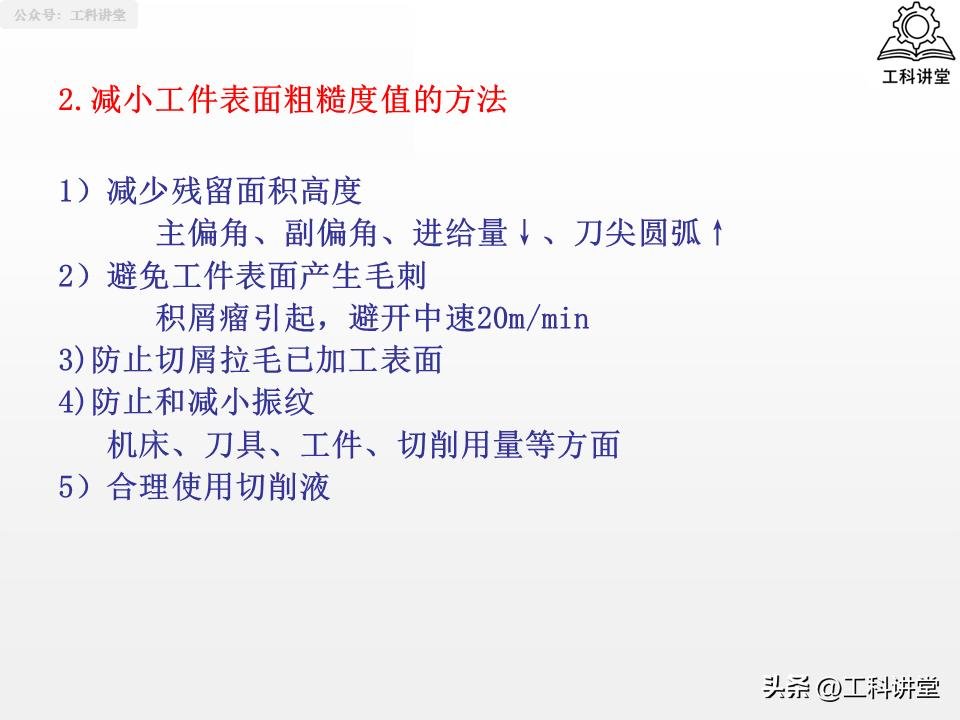
軸類加工の基本工程には旋削があり、旋削の際、不良品の多くは寸法管理、形状・位置誤差、表面品質という3つの問題に起因しています。具体的には以下の通りです。寸法精度が基準に達していない場合は、図面の照合作業を徹底するとともに、試削りや測定器具の校正を行い、切削熱が測定に影響を与えないようにする必要があります。テーパーが生じた場合は、テールストックの位置を調整し、小スライドの目盛りを校正して、旋盤のガイドレールと主軸が平行を保つようにする必要があります。真円度が許容範囲を超えた場合は、主軸の遊びを調整し、センター穴の接触状態を良好に保つ必要があります。ワークの表面粗さを低減するには、残留面積を減らすことが鍵となります。主・副の切り込み角や送り量を減らし、刃先の円弧を大きくする必要があります。同時に、切りくずの堆積を防ぐため中速切削を避け、切削液を適切に使用して切削くずによる加工面の引っかき傷を防ぎ、工作機械、工具、切削条件など多方面から振動による振動痕の発生を防止する必要があります。
PPTの資料では、軸部品の加工について紹介しています。記事の最後には、PPT資料の元ファイルや、さらに詳しい実用的な情報をご覧いただけます。

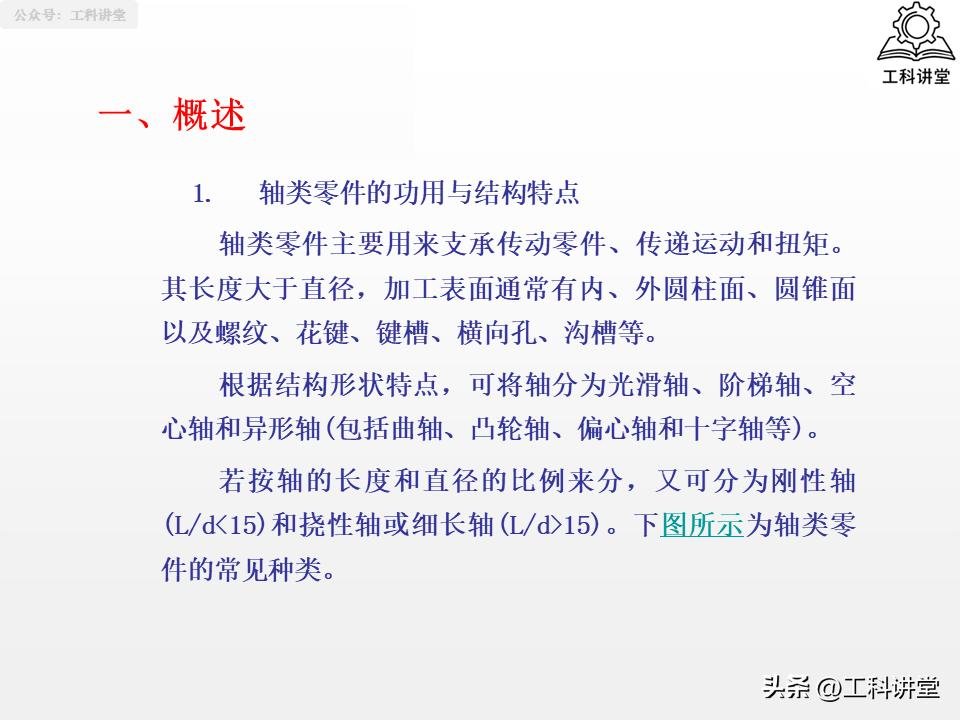
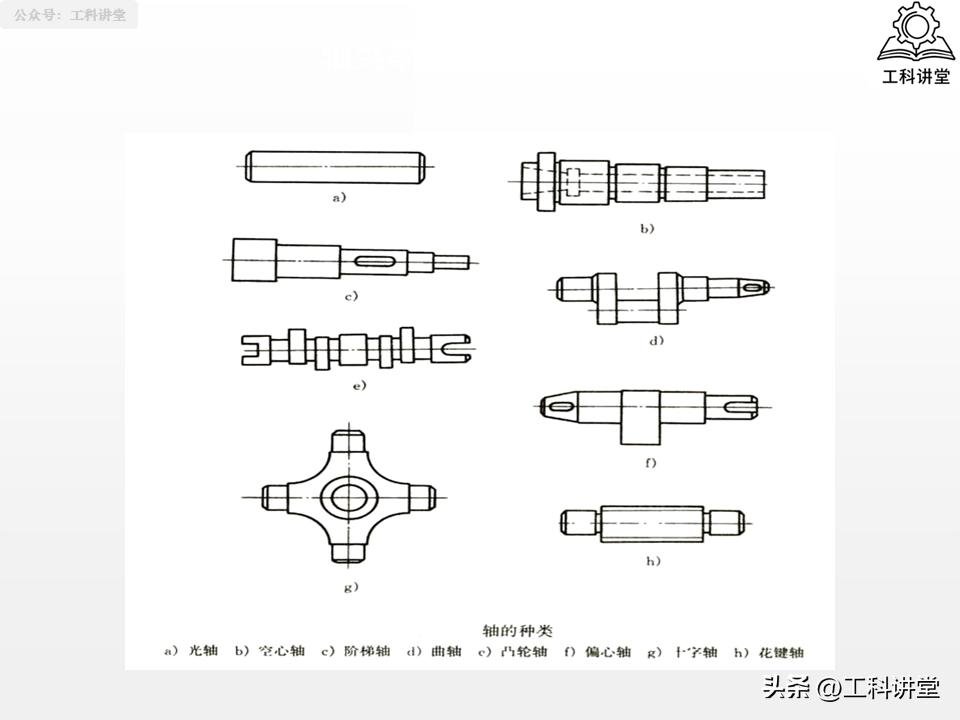
トップページの表示スペースに限りがあるため、最初の50ページ分のコンテンツのみを表示しています。
PPT配布資料の完全版+ドライランの延長
 Chinese
 Japanese
 English
 German
 Finnish
コメントを残す
コメントを投稿するにはログインしてください。