

CNCマシニングセンターの標準工程は通常7工程であり、各工程は所定の順序に従って実施することが定められています。CNCマシニングセンターの標準工程の順序に従わずに作業を行うと、機械の故障や人身事故につながる恐れが極めて高いため、作業員は細心の注意を払わなければなりません。
1、電源を入れる準備が整った
電源投入時、あるいは機械が緊急停止後にリセットされた際には、機械は常に機械の基準ゼロ位置、すなわちゼロ位置に戻り、それによってその後の操作に利用できる基準位置を確保します。
2、ワークの固定
ワークの表面を洗浄する前に、まず完全に清掃し、油、鉄粉、ほこりが付着していない状態にする必要があります。また、ヤスリや砥石を使用して表面のバリを取り除かなければなりません。治具の表面は、平らで滑らかになるよう、必ず研磨・磨き上げを行ってください。
鉄製部品やナットはしっかりと固定し、ワークを確実にクランプできるようにする必要があります。取り付けが難しい小さなワークの場合は、直接バイスに挟み込むことができます。機械は常に清潔に保ち、鉄くず、ほこり、油汚れがないようにしてください。ワークの四隅において、中央のワークが大きすぎる場合は、中央に高角を追加する必要があります。図面の寸法に基づき、定規を用いてワークの長さと幅が要求を満たしているかを確認してください。
ワークを取り付ける際は、加工対象部位や加工ヘッドが治具に接触する可能性を避けるため、プログラムに記載されている取り付け方法に従ってください。
ワークをチャックにセットした後、図面の要求に基づき、ワークの基準面を引き出す。両面加工済みのワークについては、垂直度が規格内であるかを確認しなければならない。ワークの引き出しが完了したら、必ずナットを締め付け、クランプの固定が不十分で加工中にワークがずれるのを防ぐ。その後、測定器で一度測定し、誤差がないか確認する。垂直度が基準を満たしているか確認する必要がある。
ワークの引き抜き作業が完了したら、必ずナットを締め付け、クランプの緩みを防ぎ、加工中にワークがずれるのを防止してください。その後、再度引き抜き作業を行い、もし間違いが確認された場合は、その状況は好ましくありません。
垂直度が基準に合致しているかを確認する際は、ワークを引き抜いた後、必ずナットを締め付ける必要があります。これにより、クランプの固定が不十分であるために加工中にワークがずれるのを防ぎます。その後、水準器による測定を行い、誤差が確認された場合でも、その誤差が許容範囲内である必要があります。
3、ワークとの接触回数
利用可能な接触ヘッドの数に応じて、基準ゼロ点を処理し、ワークをクランプすることができます。接触ヘッドには光電式と機械式があり、接触方式には片側接触と両側接触の2種類があります。接触手順は以下の通りです:光電式・静電式、機械式回転速度450~です。
接触時に、手動でワークテーブルのX軸を移動させ、タッチプローブをワークの一方の側面に接触させます。タッチプローブがワークに接触して赤ランプが点灯した瞬間、その点の相対座標をゼロに設定します。次に、X軸を移動させてワークの反対側に接触させる。接触ヘッドがワークに接触した瞬間の相対座標から、ヘッドの直径を差し引いた値が、すなわちワークの長さとなる。
相対座標値を2で割り、この値をワークのX軸の中間値とします。続いて、ワークテーブルをX軸の中間値の位置に移動させ、X軸の相対座標値をゼロに設定します。これをX軸上のワーク原点と呼びます。G54~G59のいずれかを使用して、ワークのX軸上のゼロ位置の機械座標を正確に記録し、工作機械にワークのX軸上のゼロ位置を確定させます。データの正確性を再度確認します。ワークのY軸のゼロ設定も、X軸の場合と同様です。
4、道具の準備
プログラミング作業ガイドに記載されている工具データに従って、加工予定の工具に交換し、工具が基準面上に設置された高さ測定器に接触するようにします。測定ランプが点灯したら、相対座標値をゼロに設定します。その後、工具を安全な位置に移動させ、手動で工具を50mm下方に移動させ、再度相対座標値をゼロに設定します。これがZ軸の原点となります。
言及されたこの点のZ座標は、G54からG59のいずれかに記録されます。このようにして、ワークのX軸のゼロ点設定、Y軸のゼロ点設定、そしてZ軸のゼロ点設定が行われます。
データの正確性を再度確認する。一方、実施されたタッチ操作も同様に、ワークのX軸またはY軸のいずれか一方にタッチするものである。X軸およびY軸とヘッド半径の座標値が対応する点が、X軸およびY軸の原点となる。 X軸およびY軸の機械座標はG54からG59のいずれかに記録されており、データの正確性を再度確認し、原点の正確性を確認した上で、X軸およびY軸をワークピース側に向かって移動させる。
ワークの寸法に応じて、原点の正確性を確認してください。プログラミングガイドに記載されているファイルパスに従って、プログラムファイルをコンピュータにコピーしてください。
5、パラメータ設定
加工中の主軸回転数の設定:N=1000×V/(3.14×D)
N:主軸回転数(rpm/min)
V:切削速度(m/min)
D:工具径(mm)
加工送り速度の設定: F=N×M×Fn
F:送り速度(mm/min)
M:刃の数
Fn:工具の切削量(mm/rev)
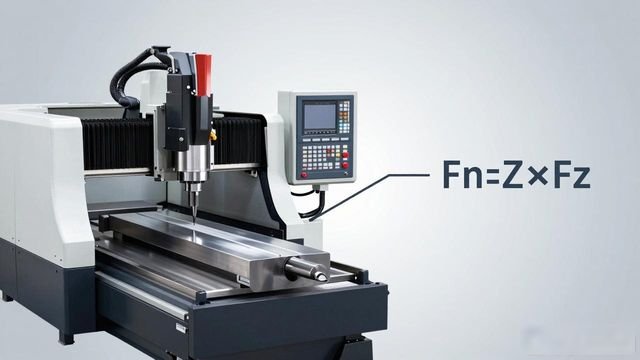
1刃あたりの切削量設定:Fn=Z×Fz
Z:刃数の工具
Fz:各切削刃あたりの切削量(mm/回転)
6、加工の準備
各プログラムを開始する際は、使用しているツールが取扱説明書で指定されたツールに基づいて作成されているかどうかを必ず慎重に確認してください。CNC加工の送り動作を開始し、送り速度を最低レベルに下げ、単段実行モードで高速位置決めを行い、切り込みを開始します。 送り動作は集中して行い、手は停止ボタンの近くに置いておき、問題が発生した場合は直ちに停止してください。 工具の移動方向を注意深く観察し、工具の安全を確保してください。その後、送り速度を徐々に適切な状態まで上げ、工具およびワークピースには冷却液または冷風を使用してください。CNCによる荒加工中は、操作パネルから過度に離れてはいけません。異常が見られた場合は、直ちに機械を停止して点検を行ってください。
次の工程でワークテーブルを引き出し、ワークに緩みがないことを再三確認してください。もし緩みがある場合は、再度校正を行い、その数値に合わせてください。
CNC加工パラメータの継続的な最適化を進め、最適なCNC加工成果を達成する。この工程は重要な工程であるため、ワークのCNC加工完了後は、図面の主要寸法と実物が一致しているかを確認する必要があります。問題がある場合は直ちに班長またはプログラマーに報告して点検を依頼し、解決後は必ず自らテストを行い、検査員に提出して専門的な検査を受けなければなりません。
穴加工を行う際、CNCマシニングセンターでの穴あけ作業においては、まずセンタードリルを用いて位置決めを行い、次に図面に記載された寸法より0.5~2mm小さいドリルを使用して穴あけを行い、最後に適切なドリルを用いてCNC仕上げ加工を行う必要があります。
ワークピースにリーマ加工を行う際は、まずセンタードリルで位置決めを行い、続いて図面寸法より0.5~0.3ミリメートル小さいドリルで穴あけを行い、 最後にリーマーを用いてリーマ加工を行い、リーマ加工中は主軸回転数を毎分70~180回転に制御する必要があります。
ボーリング加工の工程は以下の通りです。まず、ワークピースにセンタードリルで位置決め用の穴を開けます。次に、図面に記載された寸法より1~2ミリメートル小さいドリルビットを使用して穴を開けます。その後、 粗ボーリング工具またはフライスを使用して、片側のみ約0.3ミリメートルと適切な加工余量が残るまで加工します。最後に、あらかじめ調整済みの精ボーリング工具を用いて精ボーリングを行い、この際の最終精ボーリング余量は0.1ミリメートル以上でなければなりません。 ダイレクトCNCとはDNC操作のことで、その手順は以下の通りである。DNCによる数値制御加工を行う前に、まずワークをしっかりと固定し、原点合わせを行い、パラメータを設定する。 その後、コンピュータ上で開いている加工プログラムの数などを確認し、コンピュータをDNCモードに切り替え、句読点を含む正しい加工プログラムのファイル名を入力します。機械上部の「TAPE」キーを押した後、プログラム起動キーを押すと、機械のコントローラに「LSK」という文字が点滅して表示される。
7、作業員による自己点検
CNC加工を行う前に、加工担当者は工程表の内容を確認し、ワークの部品状況や形状を把握し、図面をしっかりと確認する必要があります。そうして初めて、加工の規模を把握することができるのです。ワークをクランプする前に、まず素材の寸法が図面の要求に合致しているかを測定する必要があります。取り付けおよびプログラミングの指示が説明書と一致している場合は、ワークを注意深く確認しなければなりません。荒加工が完了した後は、速やかに自己検査を行い、データの誤差を速やかに調整できるようにする必要があります。自主検査の内容の範囲は、主に加工現場の規模によって決まります。例えば、ワークに緩みがないかを確認すること、ワークが正しく分割されているかを確認すること、CNC加工部品の基準エッジ(基準点)までの寸法が図面の要求と一致しているかを確認すること、加工部品間の位置寸法を検査することなどが挙げられます。
加工完了後の自己点検が完了した後。CNC加工が完了したら、作業員は加工品を処理すべきである。
ワークの形状・寸法については自己検査が行われます。まずCNC加工現場において垂直面の検査を行い、次に基本的な長さ・幅の寸法を検査します。さらに、加工現場で図面に記載された傾斜寸法および基本寸法を測定します。作業員がワークの自己検査を完了し、図面および工程要件に合致するワークを確認した後、検査担当者が専門的な検査を実施します。
 Chinese
 Japanese
 English
 German
 Finnish
コメントを残す
コメントを投稿するにはログインしてください。