
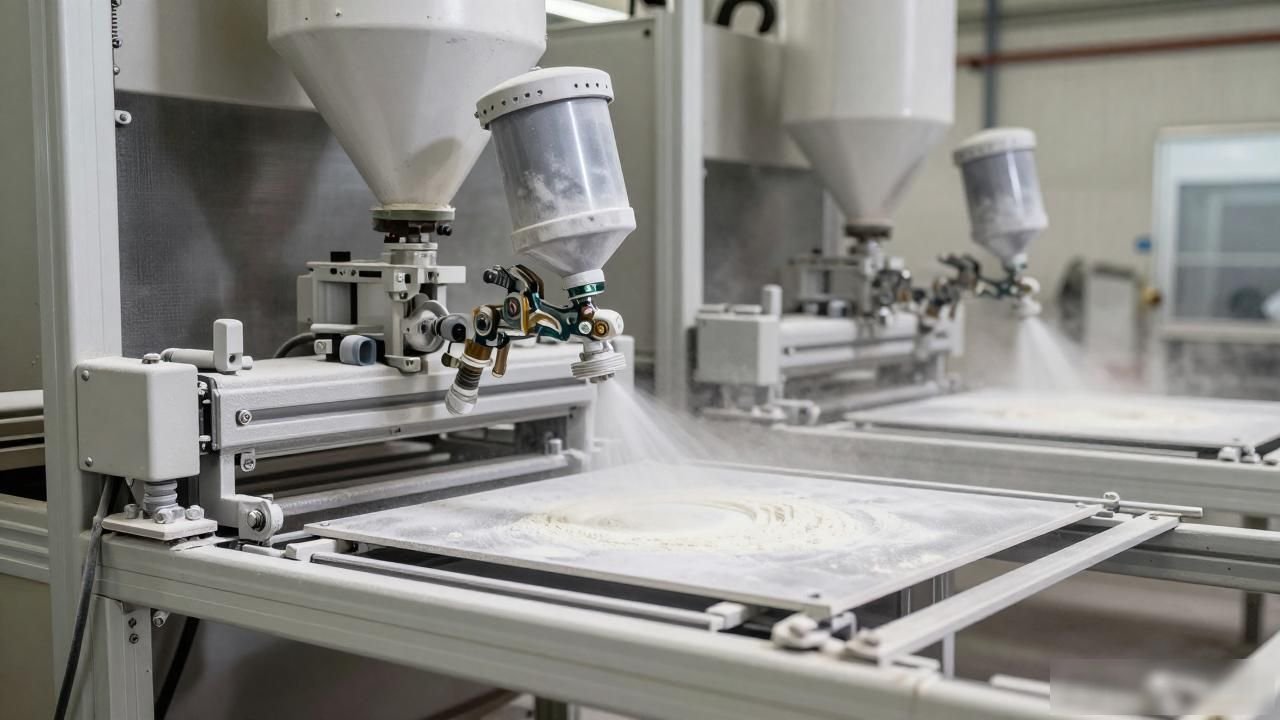
金属用自動粉体塗装工場とは、自動粉体塗装設備を用いて、金属および一部のプラスチック部品に対して表面塗装処理を行う専門の生産施設のことです。粉体塗装とは、静電粉体塗装のことであり、 これは、粉末塗料を静電気を利用してワークの表面に吸着させ、その後加熱して硬化させ、塗膜を形成するプロセスです。このような製造工場は、一般的に前処理システム、自動粉体塗装室、硬化炉、搬送チェーン、制御システムなどで構成されており、民生用電子機器、自動車部品、インテリア照明など、多くの分野で広く利用されています。
最初の工程は、金属部品自動粉体塗装工場の前処理です。前処理の品質は、コーティングと基材の密着度に直接影響を与えます。一般的な手順としては、脱脂、錆除去、水洗い、リン酸塩処理または不動態化などがあります。脱脂は、ワーク表面の油汚れを除去するために行われます。 錆除去は酸化皮膜や錆を取り除くためのものであり、水洗工程では通常、残留物を減らすために多段逆流洗浄が採用されます。リン酸塩処理は、金属表面に変換膜を形成し、塗膜の密着性と耐食性を向上させることができます。, 自動化生産このラインでは、搬送チェーンによってワークが各槽に順次浸漬され、温度と時間を適切に制御することで、処理効果が安定し、均一になるよう確保されています。

ワークの前処理が完了すると、自動粉体塗装の工程に進みます。粉体塗装室には、自動スプレーガンと粉体供給システムが設置されており、粉末塗料は圧縮空気の作用によって微粒化され、静電荷を帯びます。 接地されている、あるいは反対の電荷を帯びたワークピースに粉末が吸着され、均一な粉体層が形成されます。自動粉体塗装工場では、一般的に往復運動装置やロボットを用いてスプレーガンを駆動し、 ワークの形状や大きさに応じて、噴射軌跡や塗料の吐出量を自動的に調整します。複雑な形状のワークに対しては、複数のスプレーガンを連携させて動作させる設計が採用され、これにより死角を減らし、完全な被覆を確保します。塗装工程において、付着しなかった粉末は回収システムによって集められ、再利用されるため、材料利用率は比較的高いと言えます。
粉体塗装が完了したワークは、直ちに硬化炉へと搬入されます。この硬化工程は、粉体塗料を溶融・レベリングさせ、架橋反応を起こして強靭な塗膜を形成するための鍵となります。炉内温度は通常、180℃から220℃の範囲に制御され、保温時間はワークの厚さや塗料の配合に基づいて決定されます。自動化された生産ラインでは、温度制御システムを用いて炉内の温度を均一に保ち、赤外線や熱風循環などの方式で加熱を行います。硬化処理を経たワークは、冷却区間を通過して温度を下げてから、取り出しや組み立てが行われます。このプロセス全体を通じて、搬送チェーンの速度と炉区の長さを正確に調整し、各バッチのワークの硬化効果が均一になるようにする必要があります。
その金物自動粉体塗装工場において、重要な工程は品質管理さて、塗膜の厚さ、密着性、外観の色調、耐衝撃性、耐塩水噴霧性などは検査項目となります。現代の工場では、オンライン塗膜厚測定器や色差計が導入されており、量産品の抜き取り検査に使用されています。 さらに、業界では環境管理も重視されています。自動粉体塗装プロセスは、もともと溶剤排出量が少ないプロセスであり、 粉体塗料には有機溶剤が含まれておらず、揮発性有機化合物(VOC)の排出量は比較的少ないですが、前処理排水や粉体塗装排気ガスは依然として専用の処理を経る必要があり、これにより排気ガスや排水が基準を満たして排出されることを確保し、グリーン製造の要件に適合させる必要があります。
金属部品の自動粉体塗装工場が製造する製品は、耐食性において優れた性能を発揮し、耐擦傷性も高く、耐老化性においても良好な結果を示しているため、屋外設備、家電製品の外装、さらには自動車部品など、長期的な保護が求められる場面で広く採用されています。従来から広く普及している液体塗装と比較して、粉体塗装で形成される塗膜はより厚く、かつ均一であり、自動化生産の実現も容易です。製造技術の絶え間ない発展に伴い、自動粉体塗装ラインはデジタル管理システムと統合され、生産効率とロット間の安定性がさらに向上しています。表面処理が必要な部品メーカーにとって、自動粉体塗装の基本的な原理と工程を理解することは、最適な加工方法の選択に役立ちます。
 Chinese
 Japanese
 English
 German
 Finnish
コメントを残す
コメントを投稿するにはログインしてください。