
私たちは普段、加工加工方法は「材料除去」と「材料付加」の2種類に分けられます。私たちのほとんどが採用しているのは「材料除去」による加工形式ですが、「材料付加」の場合も存在し、一般に「成形」と呼ばれています。例えば、射出成形などがこれに該当します。これが材料を加える形式です。ここで説明するのは材料を減らす形式であり、その多くは切削加工です。この工程ではすべて切削工具が使用されますが、切削工具はいずれも消耗品に分類されます。
従来の加工では、角材の加工には通常、フライス盤が用いられます。フライス盤には独自の機能があり、側面から側刃を用いて加工を行います。また、フライス盤のフライス刃は下削り加工、つまり穴あけ(一般に「踏み穴」と呼ばれる)を行うこともできます。では、旋盤はどうでしょうか? 旋盤は主に円形の軸部品の加工、あるいは軸部品の内径加工に使用されます。内径は通常大きく、少なくとも工具が挿入できる大きさが必要です。車軸上のねじ山加工は、技術的な難しさが求められます。もちろん、センターピンの一端を使って軸の中心穴を穿孔することも可能です。
旋盤の操作は比較的簡単ですが、フライス盤の操作も同様に簡単です。フライス盤では、送り量と材料特性の理解が特に重要であり、そうでなければ良い仕上がりにはなりません。 切削工具の選定は習得が難しい技術であり、豊富な経験が必要です。旋盤では主に刃付け技術の習得が問われます。刃付けがうまくいけば労力を半分に抑えられますが、うまくいかなければすべてが無駄になり、徒労に終わってしまいます。
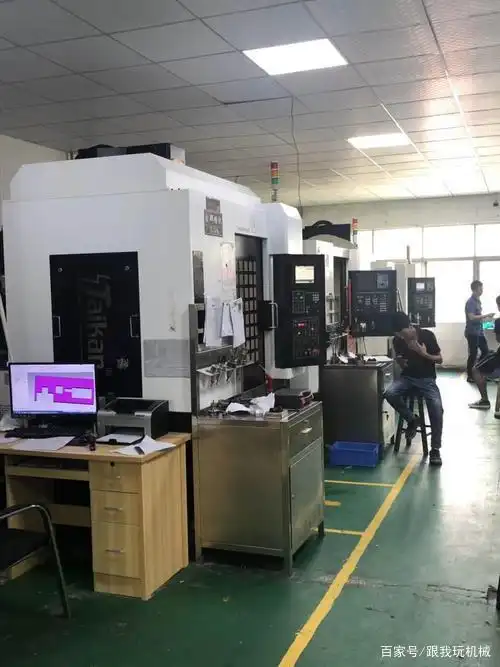
しかし、私たちが今この瞬間、話題にしているのは旋盤・フライス複合加工この工作機械は、非常に優れた製品であり、加工単価の面では、旋盤型であってもCNC, フライス盤型のCNCであっても、十分な利点を備えており、5軸CNCと比較すると価格面でも優位性があります。加工可能な部品は、主にフランジのようなものに集中しています。

CNCは他の一般的な工作機械とは本質的に異なり、送り速度をより的確に制御でき、あらかじめ設定された切削経路に従って自動的に工具を交換します。 人件費を削減できます。精度の観点から見ても、オペレーターの技能に左右されることがなく、加工された部品は、外観・精度のいずれの面から見ても最高品質と言えます。 したがって、加工速度を向上させるには、CNCを選ぶのが最善の選択肢であり、加工部品の精度は、工作機械自体の精度と密接に関連しています。
聞くところによると、一部のCNCでは、工具の温度上昇に応じて切削補正機能を選択的に作動させることができるそうで、これは非常にスマートです。また、一部の機械には工具検出機能が搭載されており、工具の摩耗状況を検知して補正を行うものもあるそうです。 一般的なCNCが加工におけるスマートさを体現しているとするなら、5軸CNCはさらにスマートだと言えるでしょう。これは主に空間の自由度に起因しており、空間には6つの自由度しかありませんが、5軸CNCは5つの自由度を備えており、ほとんどの曲面を持つワークに対応可能です。
旋削・フライス複合型CNCは、すでに5軸機能の一部を備えていますが、その構造は完全な5軸機とは異なります。その最大の利点は、加工工程において材料の再位置決めを削減できることです。ご存知の通り、 部品を一度セットし、刃先合わせと基準合わせを行えば、基本的に1つの面の加工を完了できます。しかし、別の面を加工する際には、部品を取り外し、別の面を基準として位置決めを行い、再度刃先合わせを行う必要があります。 これは位置決めが1回、場合によっては2回も増えることに相当し、その結果、刃先合わせの際に生じた誤差が部品の精度に反映されてしまうのです。
一方、CNCプログラム技術には、主に2つの方向性があります。第一に、切削経路を設計する際には、可能な限り合理化を図り、これにより機械の空走時間を削減し、ひいては稼働率を向上させることです。第二に、操作面においては、刃先合わせや工具交換の操作を適切かつ合理的に行うことで、工作機械の性能を最大限に引き出すことができる。
 Chinese
 Japanese
 English
 German
 Finnish
コメントを残す
コメントを投稿するにはログインしてください。