
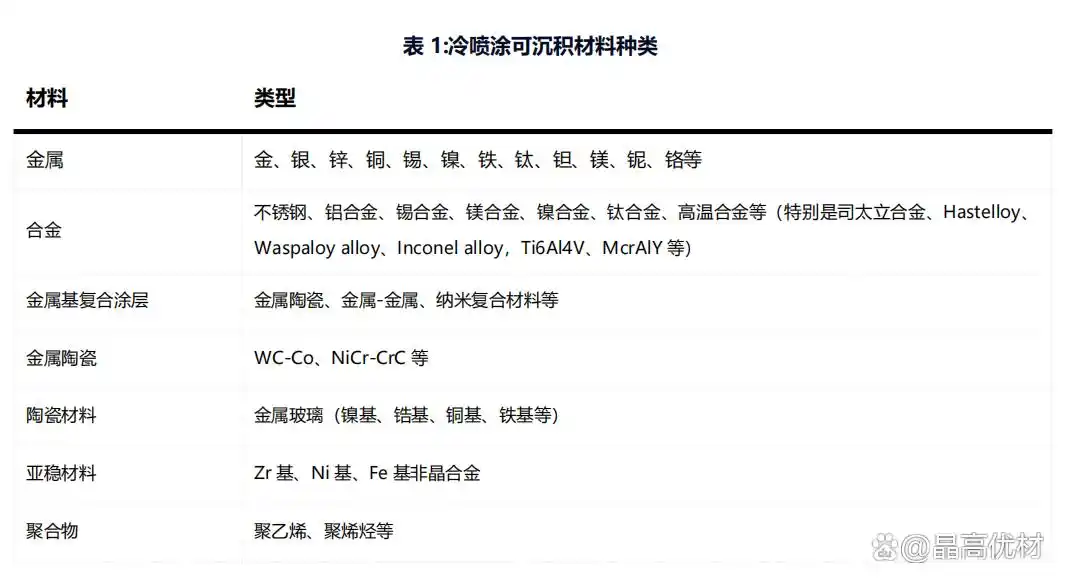
冷間スプレー技術の利点
1、対応材料の幅広さ:金属、プラスチック、セラミックなど、多種多様な材料への塗装に使用可能であり、汎用性が高い。
2、耐久性に必要な特性や保護性の観点から言えば、形成されるそのようなコーティングは、一般的に極めて高い耐食性と耐摩耗性を備えており、基材を保護することで、その耐用年数を延ばすことができる。
3、冷間溶射は環境への汚染がほぼなく、溶射時に飛散した粉末は回収して再利用することができる。
4、冷間スプレー被膜内の残留応力は小さく、かつ圧縮応力であるため、比較的厚い被膜の形成に適している。
5、コーティングの化学組成は原材料と一致させることができ、その微細組織も原材料と同じに保つことができる。基本的に酸化は発生せず、 合金成分の焼損といった現象も基本的に見られず、結晶粒の成長などの現象も発生しないため、熱に敏感な材料への溶射が可能であり、活性金属や高分子材料への溶射も可能である。アモルファスコーティングの作製に適しているほか、ナノ結晶コーティングの作製にも適している。
冷間スプレーコーティングの品質に影響を与える要因
冷間スプレーによる堆積被膜の性能に影響を与える要因は、3つのカテゴリーに分類できる。第1に、ガス条件、ノズル設計、スプレー動力学などのプロセスパラメータ、第2に粉末特性、第3にスプレーパラメータである。
(1)冷間スプレープロセスのパラメータに関する研究は、主に流体力学に基づいて行われ、堆積効率および最終的な成形品質に及ぼす影響について検討する。堆積物の形成状況は、主に粒子の衝撃条件に依存しており、具体的には粒子の衝撃速度や衝撃温度、さらに基材(あるいは既存の基材)の表面温度といった要素が含まれる。そのため、現在の多くの研究は、冷間溶射プロセスパラメータとこれら3つの重要なパラメータとの関連性に焦点を当てている。
(2)粉末の特性に関しては、冷間スプレープロセスにおいて、粉末材料の物理的特性(粒子径、形態、酸素含有量など)が成形品質に一定の影響を及ぼす。冷間溶射プロセスで一般的に使用される粉末の粒径範囲は、およそ5~45μm程度であり、粉末材料の粒度分布は、粒子速度および臨界速度の両方に影響を及ぼします。臨界速度は一般的に粉末粒子のサイズが大きくなるにつれて低下する。大きな粒子は加速しにくく、比熱も大きいため、堆積効率を高めたい場合は、より微細な粉末の使用を検討するとよい。こうした複雑な影響要因が存在するため、最終的な粉末粒子の大きさは、噴射条件、ノズル仕様、噴射距離など、さまざまな要因によって決まる。次に、粉末粒子の形状も重要な要因の一つである。低エネルギーの噴射条件下では、樹枝状やその他の不規則な形状は気孔率の低下を招くが、高エネルギーの噴射条件下では、球状の粉末の方がより高い効果をもたらす。最後に、金属粉末の酸素含有量も堆積効率に一定の影響を与えます。酸素含有量の少ない粉末ほど堆積しやすく、粒子表面の薄い酸化膜は強固な結合を形成しやすくなります。粉末の粒子径および形状は、単位体積あたりの自由表面積を決定する。表面積が大きければ大きいほど酸化速度は速くなり、コーティングの品質にも悪影響を及ぼす。したがって、粉末の酸化を防ぐために、粉末を密閉して保管することが必要である。
(3)スプレーパラメータに関しては、従来、臨界速度は各種材料のスプレー性能を評価する上で重要な役割を果たしてきた。しかし、冷間スプレーの多くの特性において、それは臨界速度のみに依存するものではなく、粒子の衝撃速度とも関連しているため、スプレー性能に関しては、臨界速度で評価するよりも、速度比やエネルギーパラメータに基づいて議論を行う方がより適切である。留意すべき点は、噴射ガスの温度が上昇すると、低融点材料やニッケル基合金などの材料がノズルのスロート部で付着し始め、その結果、ノズルの詰まりを引き起こし、噴射効果が低下して堆積効率に影響を及ぼすことである。このような状況では、適切なノズル材質や水冷方式を選択することで、ノズルの詰まりという問題を解決することができる。冷間スプレープロセスの制御において、組織および性能の最適化プロセスでは、粒子速度を高めることで塑性変形の駆動力を増大させることができる。例えば、加速ガスの圧力を上げたり、粉末粒径を小さくしたり、窒素ガスの代わりにヘリウムガスを使用したりする方法が挙げられる。しかし、これらの方法は生産コストを上昇させるほか、粉末粒径を小さくすると粉末の流動性が悪化する。また、粒子温度を上昇させて塑性変形の抵抗を低減することも検討できる。例えば、粉末粒子を予熱したり、加速ガスの温度を上げたりすることなどが挙げられる。最後に、ノズルの速度や角度、噴射距離、粉末供給速度、ガス圧力などの要素も、冷間溶射コーティングの品質に影響を与える。
代表的な冷間スプレー材料、コーティング特性および用途
代表的な冷間溶射材料

(1) アルミニウムおよびアルミニウム合金のコーティング。アルミニウムとその合金は、密度が低く、延性が高く、耐食性に優れ、熱伝導率と電気伝導率が極めて優れているという特性を有しており、産業や日常生活で広く利用されている。冷間スプレーによるアルミニウムおよびその合金のコーティングは、アルミニウム合金製の工業用部品の修復に利用でき、学術界や産業界から広く注目されている。アルミニウムおよびその合金は、強度や融点は低いものの、冷間スプレー時には塑性が良く、変形能力が高く、臨界速度が低いため、理論的にはスプレーしやすい材料である。しかし、アルミニウムの密度は低いため、飛翔中の粒子の運動状態は、基材付近のアーチ型衝撃波の影響を受けやすい。アルミニウム粉末の表面は極めて酸化しやすく、酸化層の影響を克服して高密度の堆積物を形成することは依然として課題となっている。これは純アルミニウムに限ったことではなく、冷間スプレーによるアルミニウム合金のコーティングも同様に優れた性能を発揮する。アルミニウム・シリコン合金は、高強度、低熱膨張率、そして優れた減摩性能を備えている。研究により、アルミニウム・シリコン合金の冷間溶射中、高温ガスの熱作用の影響により、その被膜にはα-Al相だけでなく、微細なシリコン粒子からなる強化相も存在することが判明しており、その結果、強度の向上が見られる。Al-Sn二元合金は、優れた耐付着性と低い弾性率を有しており、自動車業界のすべり軸受用材料として広く用いられ、長年にわたり活用されてきた。 こうした特性により、多くの自動車部品の設計・製造において、より多様な選択肢が生まれ、ひいては自動車関連分野の技術進歩と革新的な発展を促進している。冷間スプレーによるAl–Sn二元合金コーティングは、低気孔率という特徴を持ち、高い堆積速度を示すほか、優れた機械的特性なども備えている。また、Al–Cu合金にMg、Fe、Ag、Niなどの異なる合金元素を添加することで、様々な金属間化合物を形成し、機械強度のさらなる向上を図ることができ、高強度のAl–Cu合金は航空宇宙および自動車分野で広く利用されている。
冷間スプレーコーティングの例
出典:H、クレヤ H、ガートナー F 他。『Cold-A』。『ジャーナル』、2016年、第116巻:382~407ページ。
(2) 優れた熱伝導性、導電性、延性、耐食性、および耐摩耗性を備えた銅およびその合金は、電力、電子、エネルギー、機械など多くの分野で広く使用されており、コールドスプレー法において最も容易に成形できる材料の一つである。冷間スプレーによる銅コーティングの各種物理的指標および性能はいずれも極めて優れており、これによりその緻密度が非常に高く、気孔がほとんど存在しないことがわかります。また、コーティング状態における導電率は母材のほぼ100%に達します。銅と316L母材との結合強度はいずれも基準値を上回っていますが、母材の降伏強度が高いほど、有効な結合を達成するために必要な粒子速度も高くなります。したがって、粒子速度を高めることで、さまざまな母材上で高い付着強度を持つ銅コーティングを形成することが可能です。
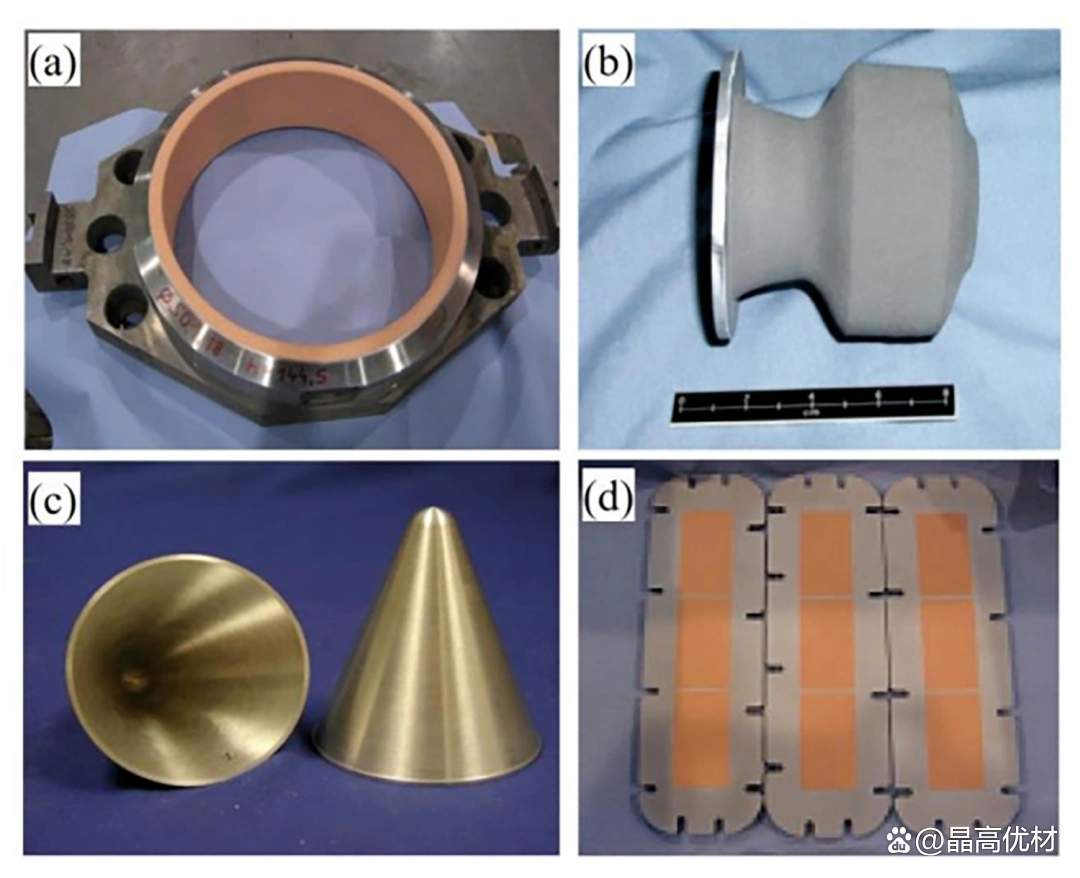
複雑な構造と薄層コーティングを有する冷間スプレー部品
(a) 食品加工機の圧力リングの内側に厚い銅の被膜が堆積しており、(b) 軸対称にばらばらに分布している。
(c)テーパー構造 (d)パワーエレクトロニクス用ヒートシンクの銅コーティング
その原因は、アルミニウムが固体で低温の状態にあることにあり、その中で:一つ。
(3) チタンおよびチタン合金のコーティング。チタンおよびチタン合金は、密度が低く、強度が高く、耐食性に優れているほか、 生体適合性も良好であるなどの理由から、航空分野、宇宙分野、石油分野、化学工業分野、医療分野、自動車分野などで広く応用されている。冷間スプレーにおいて、チタンおよびチタン合金の堆積に必要な臨界速度は比較的高い。したがって、緻密なチタンおよびチタン合金コーティングを得るためには、高圧冷間スプレー装置を採用し、窒素をキャリアガスとして使用し、 ガス温度を800~1100℃の範囲に保ち、ガス圧を4~5MPaに設定するなど、より高いパラメータを採用する必要があります。さらに、ヘリウムをキャリアガスとして使用することで、 チタンおよびチタン合金粒子をより高い速度まで加速させることができ、その結果、チタンおよびチタン合金粒子により強い塑性変形と結合強度がもたらされるため、ヘリウムを使用することでチタンおよびチタン合金コーティングを極めて緻密にすることができる。関連研究によると、Tiのみを単独で噴射する場合と比較して、混合原料(Ti+)を採用することで、比較的緻密な複合コーティング(気孔率約1.5%)の形成に寄与することが示されている。この観察結果は、冷間スプレープロセスにおいて硬質/軟質の衝撃界面が形成されることが有益であり、より優れたコーティング性能をもたらすことを示している。プロセスパラメータを調整することで、さまざまな気孔率レベルのチタンおよびその合金コーティングを得ることができ、そのうち多孔質コーティングは生物医学用途に、緻密なコーティングは航空宇宙部品の修復およびリマニュファクチャリング分野に使用できる。
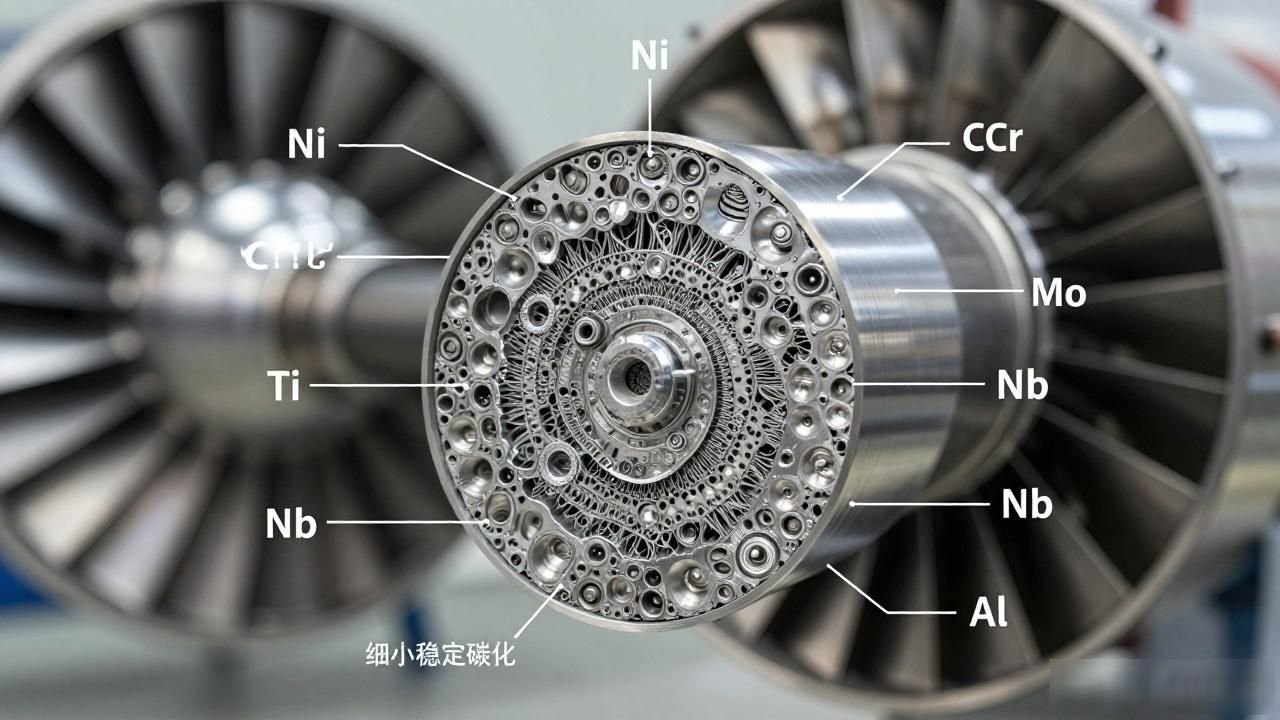
(4) 合金元素としてNi、Cr、Mo、Nb、Ti、Alを含むニッケル基超合金718は、ニッケル基高温合金コーティングを構成しており、γ’およびγ’強化相の形成ならびに微細かつ安定した炭化物の形成により、 718は高温下でのみ高い強度を発揮し、同時に優れた耐酸化性および耐ガス腐食性も備えているため、動作温度が比較的高い航空宇宙部品に広く用いられている。スプレー成形が容易な純ニッケルと比較すると、 718は降伏強度が高く、塑性が低く、ひずみ硬化率が高いため、冷間溶射の実施は困難である。チタン合金と同様に、718の冷間溶射に必要な臨界速度も非常に高い。
上記で挙げた材料体系から分かるように、コールドスプレー技術は、金属、合金、セラミックス、ポリマー、さらには先進機能材料(複合材料、ナノ材料、金属セラミックスを含む)など、幅広い分野を網羅している。その中でも、先進機能材料の作製は、コールドスプレーの新たな潮流を象徴している。ここ数年、冷間スプレーは高強度の金属ガラス材料の作製にも成功裏に適用されている。金属や合金は優れた加工性能を有しており、過去十数年にわたり多くの研究が行われてきたが、将来的にコールドスプレーが重要な積層造形および修復手法として位置づけられることを踏まえると、金属材料や金属基複合材料の応用範囲は今後も段階的に拡大し続けるだろう。
02
コールドスプレーの主な用途
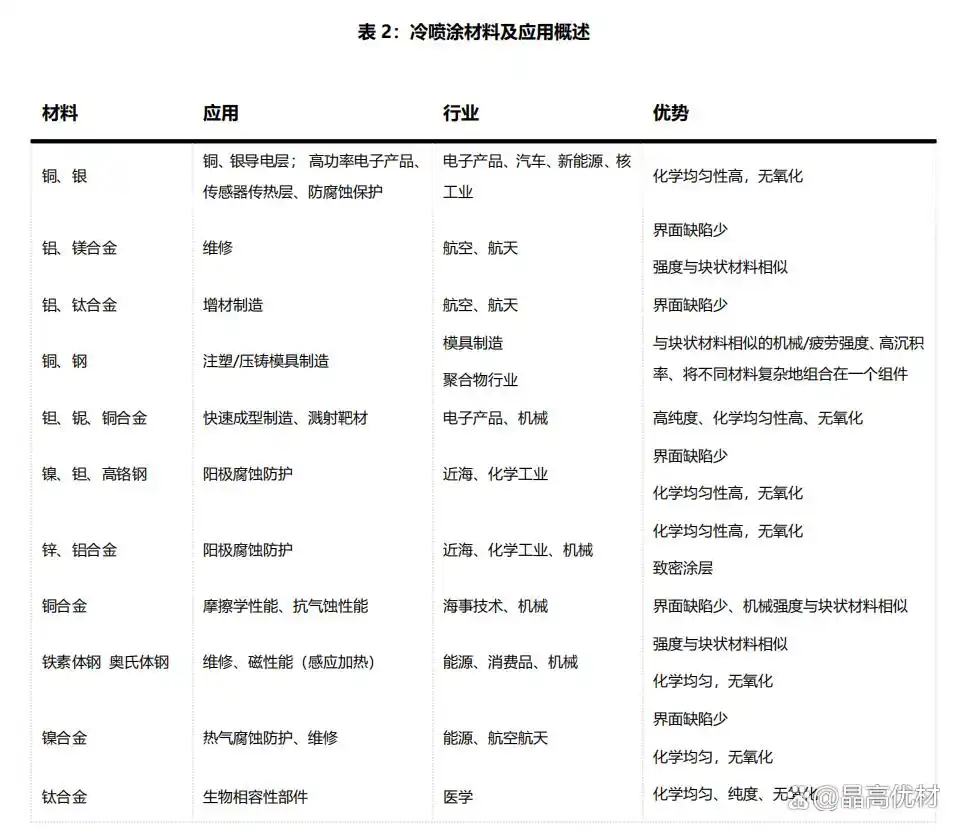
(1) エレクトロニクス分野において、電子産業ではコールドスプレー技術を活用し、ターゲット材のバッキング上に銀コーティングを迅速に成膜している。コールドスプレーによる直接成形ターゲット材は、生産効率が高く、相対密度が高く、バッキングとの密着性が良好であるといった特徴を備えており、 ターゲット内部の結晶粒組織は均一で微細であり、欠陥組織がなく、さらに成膜効率も比較的高い。 現在、冷間スプレーによる直接成形された大型金属スパッタリングターゲットは、集積回路、液晶ディスプレイ、情報記憶装置、ガラスコーティング、レーザー記憶装置、電子部品などの電子・情報産業分野で広く利用されている。
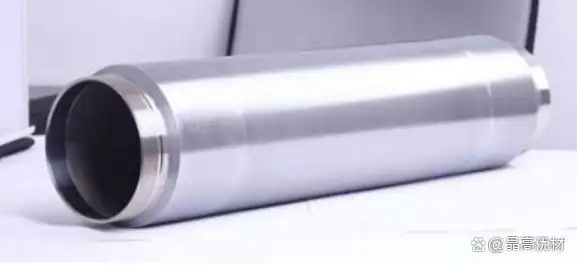
冷間スプレー用回転式銀ターゲット
(2) 航空宇宙分野において、冷間溶射技術は航空機エンジンの処理や、航空機の着陸装置、翼などの部品の製造に活用でき、それらの表面に保護コーティングを形成することができる。このコーティングは緻密性が高く、導電性・熱伝導性に優れ、 密着性も非常に高く、航空機のエネルギー消費を効果的に低減できるほか、製造された部品の耐食性も向上させることができる。
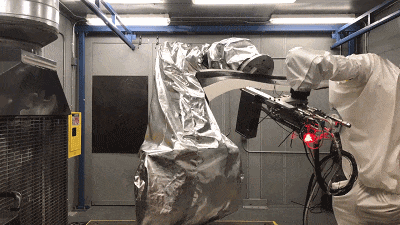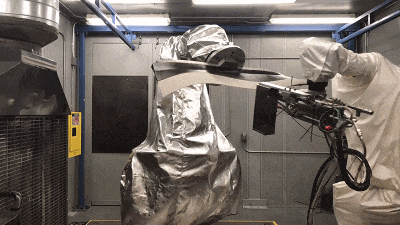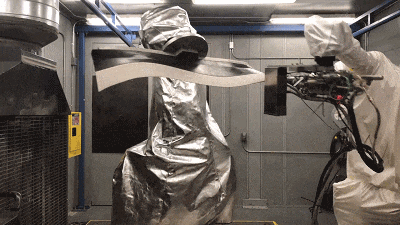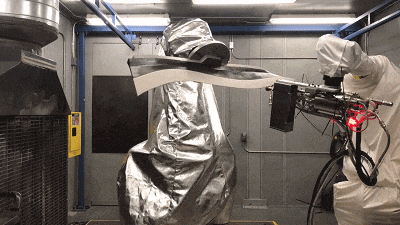
冷間スプレーによる大型航空部品の製造
 Chinese
 Japanese
 English
 German
 Finnish
コメントを残す
コメントを投稿するにはログインしてください。