社会在不停地发展, 中国的机械制造业如今已经慢慢变成了世界的制造中心, 那么, 到底该用什么样子的先进工艺和什么样的先进设备来推动这个行业的发展, 这已经是现在最为关键的题目了。
既然我是属于制造业这一块的, 我非常清楚地了解到, 机械制造业目前正好面临着一个极其巨大的挑战, 这个挑战的特点体现在生产周期变得特别短、对精度的要求变得特别高、还有想要控制成本得非常低。根据我以前积累下来的经验, 我能知道数控镗床这种加工设备, 在当今这个社会里已经变成了一个相当关键的存在。
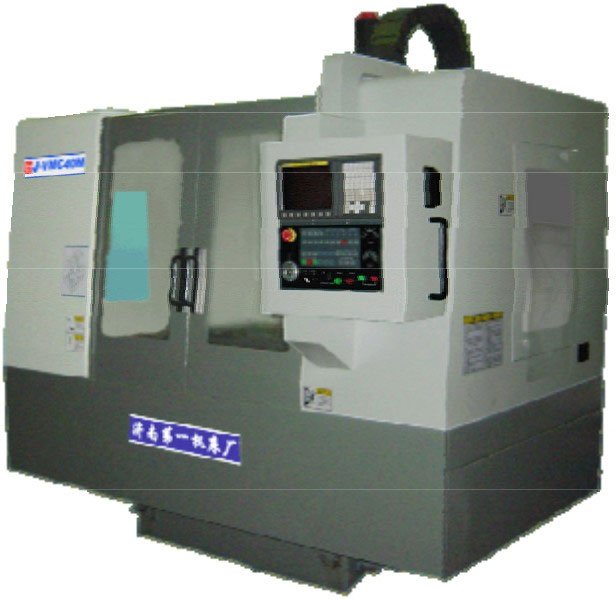
数控镗铣床的技术精度指标比较高, 它的技术发展非常成熟, 而且适用的范围也很广泛。
和普通的机床比起来, 它的转速以及进给速度都出现了非常明显的改善现象, 它还能够执行铣削加工这样的操作工序,完全不需要经过额外的打磨处理程序, 就可以让经过淬硬处理的材料的行腔表面, 在加工完成以后达到如同镜面一样的光滑效果。
现在的人普遍把数控镗铣床叫做镗床。这个领域的工作岗位通常包括镗工、数控铣工, 以及加工中心的操作人员。在日常的生活和生产活动里面, 存在大量的人员对镗床的实际用途缺乏充分的了解, 于是很多人就会产生一种错误的看法, 认为这种机床仅仅只是用来加工各种孔型的设备。
实际上这种看法完全是不正确的因为它具备非常多的其他功能表现。这一点必须通过回顾历史发展过程才能进行说明和解答。
由于制造武器这种现实的需要, 在十五世纪的时候, 就已经有了用水力驱动的炮筒镗床了。等到了一七七四年, 英国人威尔逊先生发明了炮筒镗床, 这玩意儿在一年之后就开始被拿来给瓦特先生的蒸汽机加工汽缸体了。

再往前追溯到一七六九年, 那时候詹姆士·瓦特拿到了实用型蒸汽机的专利权, 这样一来, 汽缸的加工精度就成了关乎蒸汽机成败的一个关键所在。到了次年, 也就是一七七五年, 他又自己动手, 制造出了一台精度更高的汽缸镗床来。
大概在1880年左右的时候, 德国就开始生产带有前后立柱还有工作台的卧式镗床了。为了能够适应那些特别大、特别重的工件的加工需要, 所以在20世纪30年代的时候, 人们就发展出了落地镗床。因为后来铣削的工作量增加了, 所以在50年代的时候, 出现了落地镗铣床。
到了20世纪初的时候, 因为是钟表仪器制造业有了发展, 所以就需要那些能够加工孔距误差比较小的设备, 然后就于瑞士那里出现了坐标镗床。为了提高镗床的定位精度, 已经广泛地采用了光学读数头或者数字显示装置。有些镗床还采用了数字控制系统来实现坐标定位和加工过程的自动化。
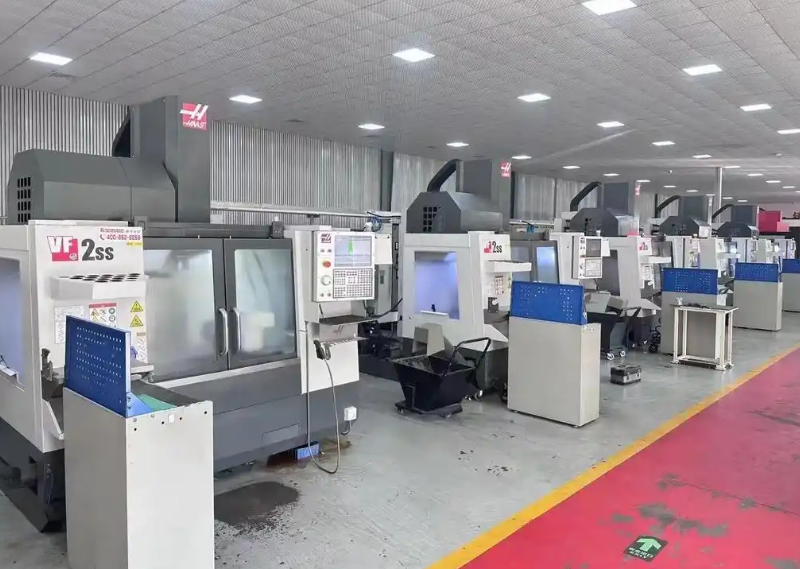
镗床大致分为:卧式镗铣床、落地镗铣床和龙门式镗铣床
卧式镗铣床, 它的镗轴是水平布置的, 并且还能够做轴向进给运动, 它的前立柱上面有导轨, 主轴箱是可以沿着这些导轨做垂直移动的, 而工作台呢, 既可以做到纵向移动, 也可以做到横向移动, 通过这些动作来进行加工操作。
这种落地镗铣机床的主要特点是, 工件会被安置在落地工作台上, 然后立柱会沿着床身的纵向或者横向进行运动, 所以它经常被用来对大型工件实施加工处理。
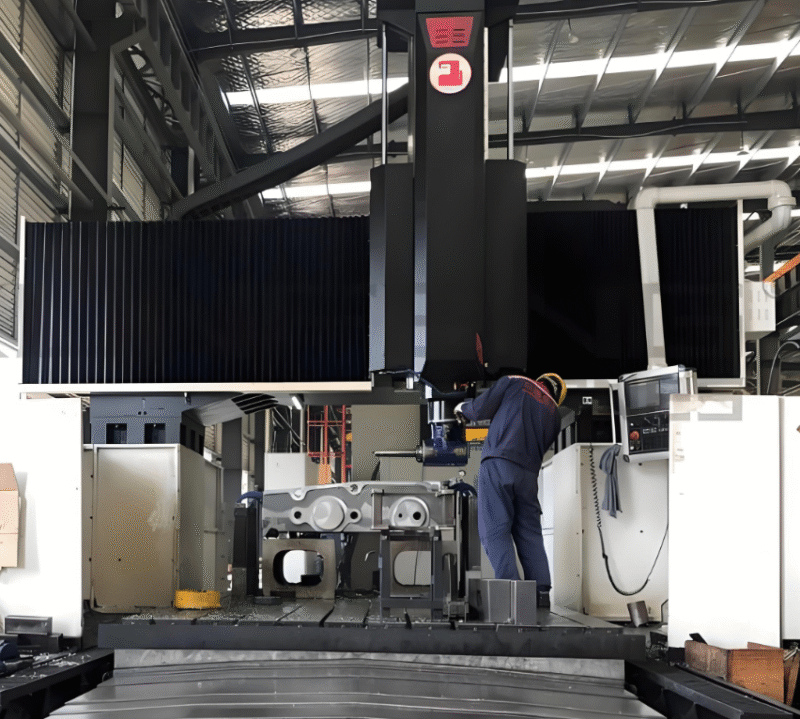
龙门式镗铣床, 分为工作台移动, 以及床身移动这两种情况。它主要用来对各种基础大件、板件、盘类件、壳体件、模具等, 进行多品种精密零件的数控加工。
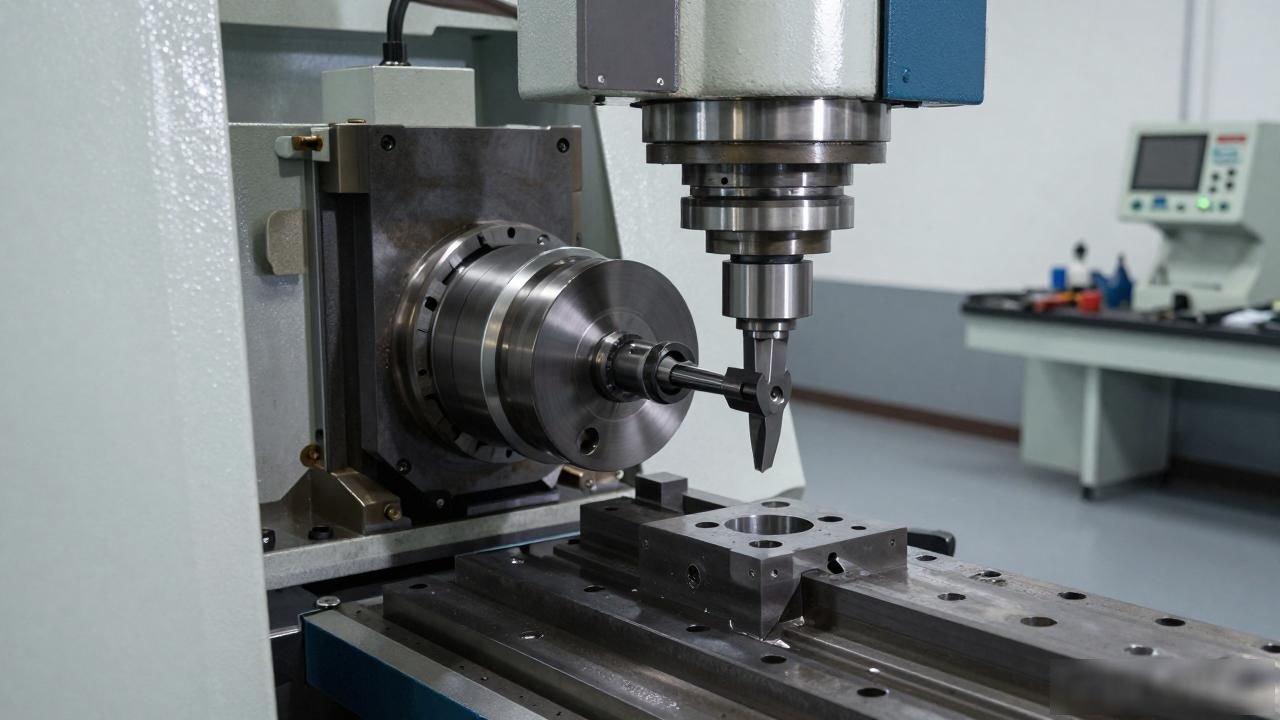
数控镗床, 它是一种机床, 这种机床的主要用途, 是利用镗刀, 对工件上那些已有的预制孔, 进行镗削。通常的情况是, 镗刀的旋转被视为主运动, 而镗刀或者工件的移动, 则是被视作进给运动。它的主要应用场景, 是用来加工那些高精度的孔, 或者是为了在一次定位操作后, 就能完成对于多个孔的精加工工作。
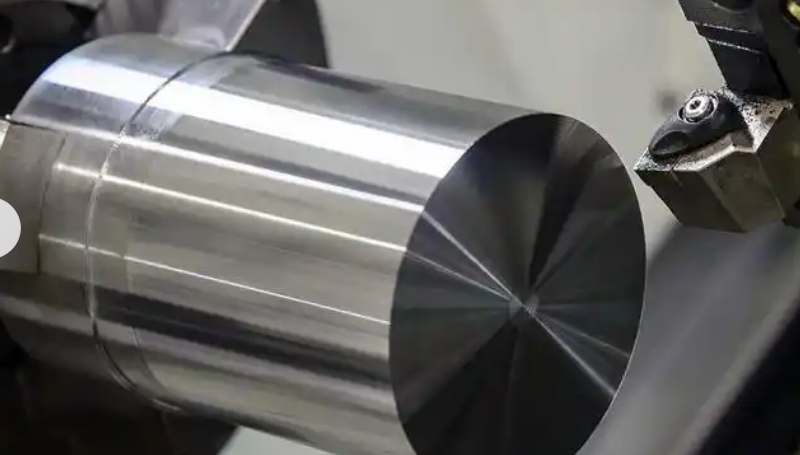
此外, 它还可以从事, 与孔的精加工相关工作有关的、其他一些加工面的加工任务。通过使用不同的刀具和附件, 它还可以进行钻削和铣削。并且, 它的加工精度以及表面质量, 都要高于钻床的水平。镗床, 它作为加工大型箱体零件所使用的核心装置, 同时, 它还具备进行螺纹作业以及外圆和端面等工序的加工能力。
简而言之, 意思是, 数控镗床能够让工件在一次装夹的时候, 就用高精度的方式、用高效率的手段, 连续地去完成铣削加工、镗削加工、车削加工、钻孔加工、铰孔加工、刚性攻丝等, 多种工序的加工, 它适合用在航空航天行业, 也适合用在造船行业, 又适合用在发电行业, 还适合用在军工行业, 以及重机行业, 机车行业, 机床行业, 纺织机械行业, 印刷机械行业, 模具制造行业这些领域, 根据用户的需要, 可以增加数控回转台, 或者增加合适的附件铣头, 以此来实现对工件的多面加工。
以上这些内容, 仅仅是对镗床和跟它有关的工种做了一个简单的介绍。要是往明白了说, 镗床实际上就是那种多功能的设备机器。
它不光能够处理那些体积很大, 而且形状不规则的工件表面铣削和平面的开孔还有螺纹加工这些事情, 同时也能胜任去钻孔这种比较麻烦的操作, 比如钻倾斜角度的孔或者是那种很深的孔洞;另外, 它还能够在同一个平台上进行凸台成型、外圆车削这类工作, 甚至可以完成内孔铰削以及丝扣攻制等一系列工序安排。
数车工段刘伟 供稿


暂无评论内容