CNC这种用计算机来控制的程序它是数控机床加工的核心指令这个东西, 它的本质是一个专门由G代码还有M代码组成的那种文本文件情况, 所以对于那些在机械加工行业里工作的人或者是那些喜欢这一行的爱好者来说的话, 他们需要掌握能够去阅读那种CNC程序的能力, 因为只有这样才是理解后面进行的加工逻辑的基础条件, 同时也是优化那些工艺参数所必不可少的一项基础技能表现。
本文会拿出那些有代表性的程序案例, 然后用一行一行的方式来给你讲清楚, 把这些CNC代码里头的语法规则是啥、功能到底分成了哪几类、还有调试的时候需要注意哪些关键地方, 全都系统地说明一下, 好让各位看客能够把自己的那套解读程序的完整框架给建立起来。
一、CNC程序的基本结构
标准CNC程序是由三部分组成的, 第一部分是程序头, 第二部分是加工段, 第三部分是程序尾。程序头的部分, 通常里面会有像是O1000这样的程序编号, 也会有G20/G21这样的单位设定, 还可能有安全初始化指令。
加工段这部分, 是由好多块叫做Block的程序块组成的, 每一个程序块的末尾, 都是以分号结束的。程序尾这边, 就会包含有像是G28这样的刀具回零指令, 以及M05这样的主轴停转信号等等这些收尾用的操作。下面举个例子:
O1000 (铣削示例程序)
G17 G21 G40 G49 G80 G90 (安全初始化)
T01 M06, 也就是调用1号刀。
G54 G00 X0 Y0 (工件坐标系定位)
…
M30 (程序结束)
在程序里, 那些被括号包住的内容属于注释, 它们不会去影响机器的执行过程, 但是对于代码的可阅读性来说却有比较明显的提升效果, 这里需要关注的一个情况是, 不同类别的数控系统, 比如说像是FANUC、华中数控这样的设备, 它们在具体的语法上面也许会出现一些区别, 不过其核心的逻辑其实还是比较一致的。

二、G代码功能解析
作为一个用在运动控制方面的指令, G代码差不多占了CNC程序内容的百分之七十左右。常见的功能分组包括:
1. 可以通过发出G54到G59这样的指令代码来建立或者选定工件坐标系, 同时还能利用G90或是G91这两个命令, 对绝对编程方式和增量编程方式这两者之间的切换操作进行控制。
2. 关于平面选择这件事, 需要提到的是G17代码指的是XY平面, 而G18代码代表的是XZ平面, 至于G19这个代码, 它所指向的则是YZ平面。
3. 插补运动:
G00快速定位(如`G00 X50. Y30.`)
现在把句子切开,G01这个直线插补的动作大家要知道, 就像是它的那个例子`G01 X50. F200`里写的那么清楚, 那个字母F指的就是进给速度。
G02或者G03圆弧插补, 这一步需要指定圆心坐标I/J/K, 或是直接标注半径R。
4. 所谓补偿指令, 其实就是用来取消刀具补偿的G40, 以及是用来启用左侧刀补或者右侧刀补的G41和G42。
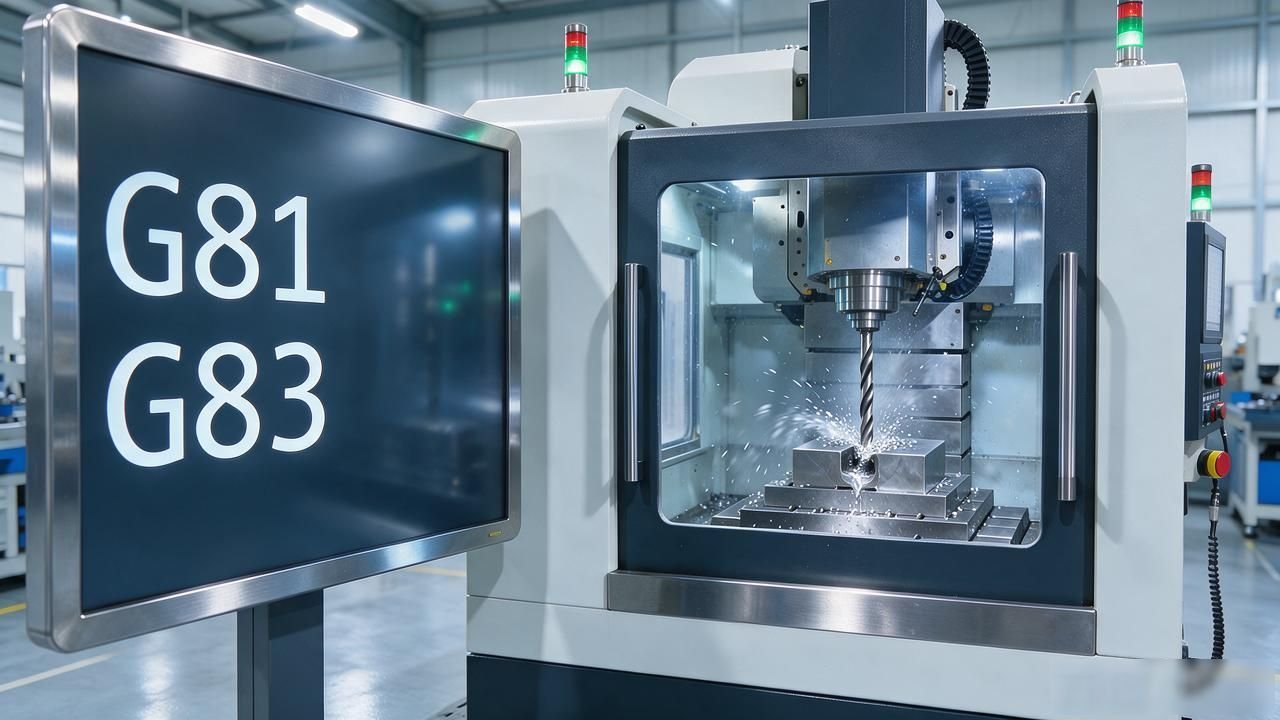
5. 所谓的固定循环, 这种用法里面包含了G81钻孔循环, 还有G83深孔钻循环, 像这一类的东西。
这里有一个加工过程的典型例证, 具体如下:
快速移动Z轴到5毫米的位置, 也就是提到安全的高度。
G01, Z-2., F100, 下刀至切削深度。
执行编号为G41的程序段, 接着是编号为D01的程序段, 然后是编号为X20的程序段, 这个操作的含义是启用左方刀库补偿功能, 并将编号为1的刀补数值调用到当前的刀具上。
G03 X30. Y10. I10. J0 (顺时针铣削圆弧)
三、这个叫做M的代码, 还有它的辅助功能。
M代码是用来控制机床辅助动作的, 关于它执行时候机的情况, 是需要特别注意的:
在刀具管理方面, 会用到M06换刀这个操作, 该操作通常是和T指令配合在一起的, 举个例子来说的话, 就是像T02 M06这种情况。
在主轴控制这个方面, 我们需要用到M03代码来表示主轴正转,同时用M04代码来代表主轴反转, 最后用M05代码来实现主轴停止操作。
冷却液控制, 当需要开启的时候使用M08, 当需要关闭的时候使用M09。
程序控制的意思是说当遇到M00这样的情形的时候需要暂停, 而当出现M30这样的代码时则表示程序已经结束了。
在有的特殊场合之下, M代码这种类型的内容, 它是有可能去触碰到那个等待信号的。拿执行M06这个动作当例子来说说吧, 就是当机床在执行完M06之后, 它会处于一个状态, 这个状态是在等换刀机构完全就位了, 它才会继续去做后面的那些指令内容的。
四、变量这个东西, 还有宏编程那一套东西。
高级的CNC系统, 它支持变量编程, 这个例子是#100=50., 也支持条件跳转, 那个例子就是IF。
#100 GT 50
跳转到标签为数字10的位置, 这使得这个程序能够具备根据参数进行加工操作的能力, 举例来说, 在需要批量生产具有不同尺寸规格的工件这种场合之下, 操作人员仅仅只需要对变量的数值作出修改动作, 就可以完成任务, 因而完全不必去重新编写整份程序代码:
这里的101表示孔径, 它的值定义为25.0。
G81 X0 Y0 Z-#101 R3. F50 (调用变量钻孔)
五、程序调试要点
1. 通过调用计算机辅助制造软件或者机床本身自带的轨迹模拟检查工具, 来对加工路径进行检查。
2. 进行单段执行, 也就是通过机床操作面板上面提供的”Block”模式, 来逐步地检验。
3. 对重点内容进行确认和检测的工作正在进行之中。
那个刀具补偿的值, 它是不是和现在这把刀, 是能匹配上呢。
那个叫做工件坐标系偏置的东西, 像是G54这种的, 是不是设置得完全正确。
那个作为安全高度的数值, 就像像G00 Z50.这样的设定, 它的量值到底是不是处于一个已经足够安全的状态呢。
4. 当进行加工监测的时候, 如果遇到首次运行的这种情况, 就要把进给速率降低下来, 具体来说就是把F值设置成百分之五十这样的水平, 然后仔细观察一下切削状态。
六、典型错误解析
1. 在操作设备的过程里, 工作人员因为不够细心, 所以没有清楚地了解到像G90和G91这些模态指令所具有的长期有效作用, 这就造成了不同指令之间产生了相互矛盾的情况。
2. 这是圆弧过切, 其具体表现是未正确计算I或者J或者K这些值, 或者是遗漏了平面选择指令。
3. 因为坐标系处于一种混乱的状态, 所以导致了定位出现错误, 其具体原因在于混合使用了G54和G92这两者坐标系。
4. 关于刀具干涉的问题, 这是因为我们在处理窄槽的切削任务时, 没有把刀柄本身的直径大小这个因素考虑进去, 从而导致了碰触或者碰撞的风险存在。
建议大家在程序的那些关键的关键的地方, 加上一些注释性的说明内容, 就像接下来这样的样子。
(=== 精加工开始 ===)
G00 X0 Y0,这意味着返回到起始位置。
初始化计数器的这个动作, 可以看作是被设置为零。也就是说, #100 = 0。
WHILE
#100 LT 5
DO1 (循环5次)
…
把#100这个数值拿来, 然后加上一个一, 这么做的原因, 就是因为我们要让这个计数器往前走一步, 让它自己增加上。


暂无评论内容