很多从事陶瓷精密加工的人, 都碰到过像这种情况一样的让人犯难的事儿: 拿着一样的陶瓷精雕设备, 用上同样的金刚石刀具材质, 去加工一模一样的工件, 但最后做出来的成品质量却有着天翻地覆的区别。
有的工件表面很光滑, 没有崩边也没有裂纹, 尺寸也准确得很;但是有的却老是会出现崩角的情况, 曲面会变形, 微孔也会发生偏移, 这些问题不断冒出来。其实造成这种差异的核心原因, 并不是设备与刀具材质的问题, 而是刀具几何参数的匹配度不够。
刀具的几何角度、刃口形态、结构设计这些参数, 直接决定了切削应力分布、切削轨迹精度还有材料剥离的方式。这些因素是影响到陶瓷精雕加工成型效果以及精密等级的关键所在。特别是在针对复杂异形陶瓷、微细结构陶瓷进行加工的时候, 刀具几何参数的作用就显得特别重要且关键了。
陶瓷材料它本身的核心特性, 就是硬度高、又脆、还容易裂, 它几乎没有塑性变形的这种能力。基于这个原因, 陶瓷精雕加工就必须得采用那种“微量、平稳、低应力”的切削方式才行。而那刀具上的几何参数, 它是调控切削应力、优化切削状态的核心手段。
常规的金属加工里用的那些刀具几何参数, 它们完全不适用于陶瓷加工这件事是确定的。如果要是照搬那通用参数, 那就必然会导致切削应力出现集中的情况, 还会让挤压受力变得过大。这种现象最终会直接造成陶瓷工件破损, 或者精度失效的问题发生。
在这三个方面中间, 刀具的前角、后角、刃口圆弧半径这三个关键的几何参数, 对加工的效果产生的影响是特别直接的。每一个单个参数的非常细微的偏差, 都会导致陶瓷加工的质量缺陷被放大很多倍。

刀具的前角, 这个东西, 是直接影响切削力大小, 还有工件上面裂纹是怎么出来的一个最核心的参数。这个前角的数值, 是决定了那个刀具刃口是不是够锋利, 也是决定了那个切削时候挤过去的压力有多大。
因为陶瓷这种硬脆的材料, 它加工起来有它自己的特性, 所以目前行业内大家普遍采用的方法, 是去设计那个比较小的前角, 或者是负前角。和那种大前角的刀具相比, 大前角的刀具切削的时候是很锋利的。但是用合理的负前角的话, 在切削发生的过程里面, 能够对那个正在加工的陶瓷区域, 形成一个均匀的压应力场。
这样的压应力场, 能够有效地把切削过程中裂纹的冒出来, 还有它的扩散, 给抑制住。在陶瓷加工的整个流程当中, 当刀具对材料进行剥离操作的时候, 就会产生细微的切削纹路和局部的应力情况。
采用大前角的刀具来进行切削工作时, 其切削力度会非常集中, 并且应力释放的过程也很剧烈, 这就很容易导致陶瓷的边缘出现崩裂的现象, 并且还会在内部产生隐性的微裂纹。
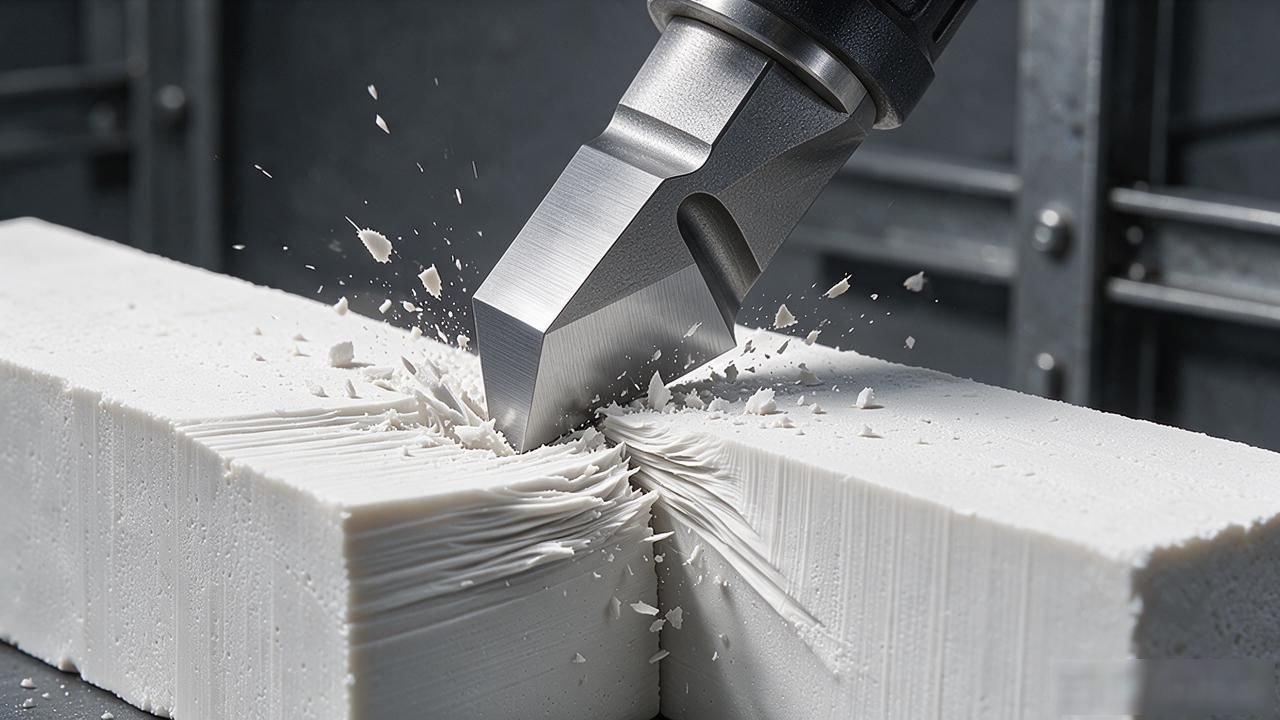
相反, 如果采用了适配的小角度前角设计, 这种设计能够分散切削过程中产生的冲击力, 让材料的剥离过程变得更加平缓一些, 从而避免了应力的过度集中,从根源上来讲, 这也减少了工件出现破损问题的可能性。
与此同时, 切削的状态要是处于稳定之中, 那么这切削的轨迹就得以被精准地加以控制, 于是工件的轮廓以及边角的那些规整程度便能够得到保障起来, 这样一来, 成型方面的精度就得到了一个非常大幅度的提升。
因为刀具后角这个东西, 它会主要影响到那个刀具磨损的一个速度到底快还是慢, 还有工件表面做成之后成型的效果好不好怎么样, 然后呢这些又会在一个间接的层面上去决定了咱们加工精度在那个稳定性方面表现得好不好。
后角有一个作用, 这个作用是减少刀具的后刀面和陶瓷工件的已经加工过的表面之间的摩擦和挤压的情况, 如果后角变得过小, 那么刀具和工件的接触面积就会变得过大, 这时候摩擦阻力会出现大幅度的增加现象, 这种情况不仅会加快刀具刃口的磨损速度, 还会让刃口出现钝化的情况, 此外, 它还会对已经加工完成的陶瓷表面产生二次挤压和摩擦的效果, 这样做会导致工件的表面出现划痕的问题, 也会出现毛刺的问题, 同时会造成粗糙度超过标准的问题, 最终的结果是破坏了表面的光洁程度。
而后角过大这一点, 虽然可以减少摩擦的现象发生, 但是它会削弱刀具刃口的支撑强度的。所以刃口就变得单薄并且容易崩损了。尤其是在加工高硬度陶瓷这样的材料的时候, 这种情况就极为容易出现刃口缺口的现象了。
而这种缺口会导致加工轨迹发生偏移的, 同时也会造成工件的尺寸出现偏差的。因此在进行陶瓷精雕加工的时候是需要匹配一个适中的后角参数的。
这样做的目的就是为了在保障刃口强度以及避免崩刃的情况发生的条件下, 能够最大限度地去降低加工中的摩擦的。最终保证工件表面的平整和光滑的状态持续存在的同时也可以维护长期加工过程中的精度稳定性的问题不被打破的。
那个刃口的圆弧半径, 是决定微细结构, 还有复杂曲面的陶瓷加工精度的核心几何参数。
常规的粗加工刀具, 它的刃口圆弧半径是比较大的, 而且刃口上还存在一些细小的棱角这样的状况, 去加工那些普通的 工件的时候, 影响其实是不太大的, 但是如果把它用在什么微孔, 或是微细槽, 又或者是像薄壁曲面这一类特别精密的结构加工里面的时候, 那些变得比较粗大的刃口会造成切削的路径不够精准, 也会让结构的成型变得不规整, 进而就会出现比如说微孔跑偏了的情况, 槽的位置宽度有的宽有的窄, 不均匀, 还有曲面的弧度也出现了失真这样的各种问题的。
适配精密陶瓷加工的刀具, 全部都采用那种超小的圆角刃口设计, 那种极为细腻锋利的刃口, 能够完成极微小的切削动作, 精准地贴合住工件原本的设计轮廓, 完美地复刻出复杂的异形结构, 从而保障微细尺寸在加工过程中的精度。
同时在加工的时候, 圆弧形的刃口能够把因为刃口的棱角而造成的局部的应力集中的情况给彻底消除掉。这样一来, 让切削时候受到的力变得更加均匀了。这样做可以有效避免在加工薄壁的陶瓷或者是微细结构的工件的时候出现的碎裂或者变形的现象。从而大幅度提升了那些复杂的工件成型的合格率。
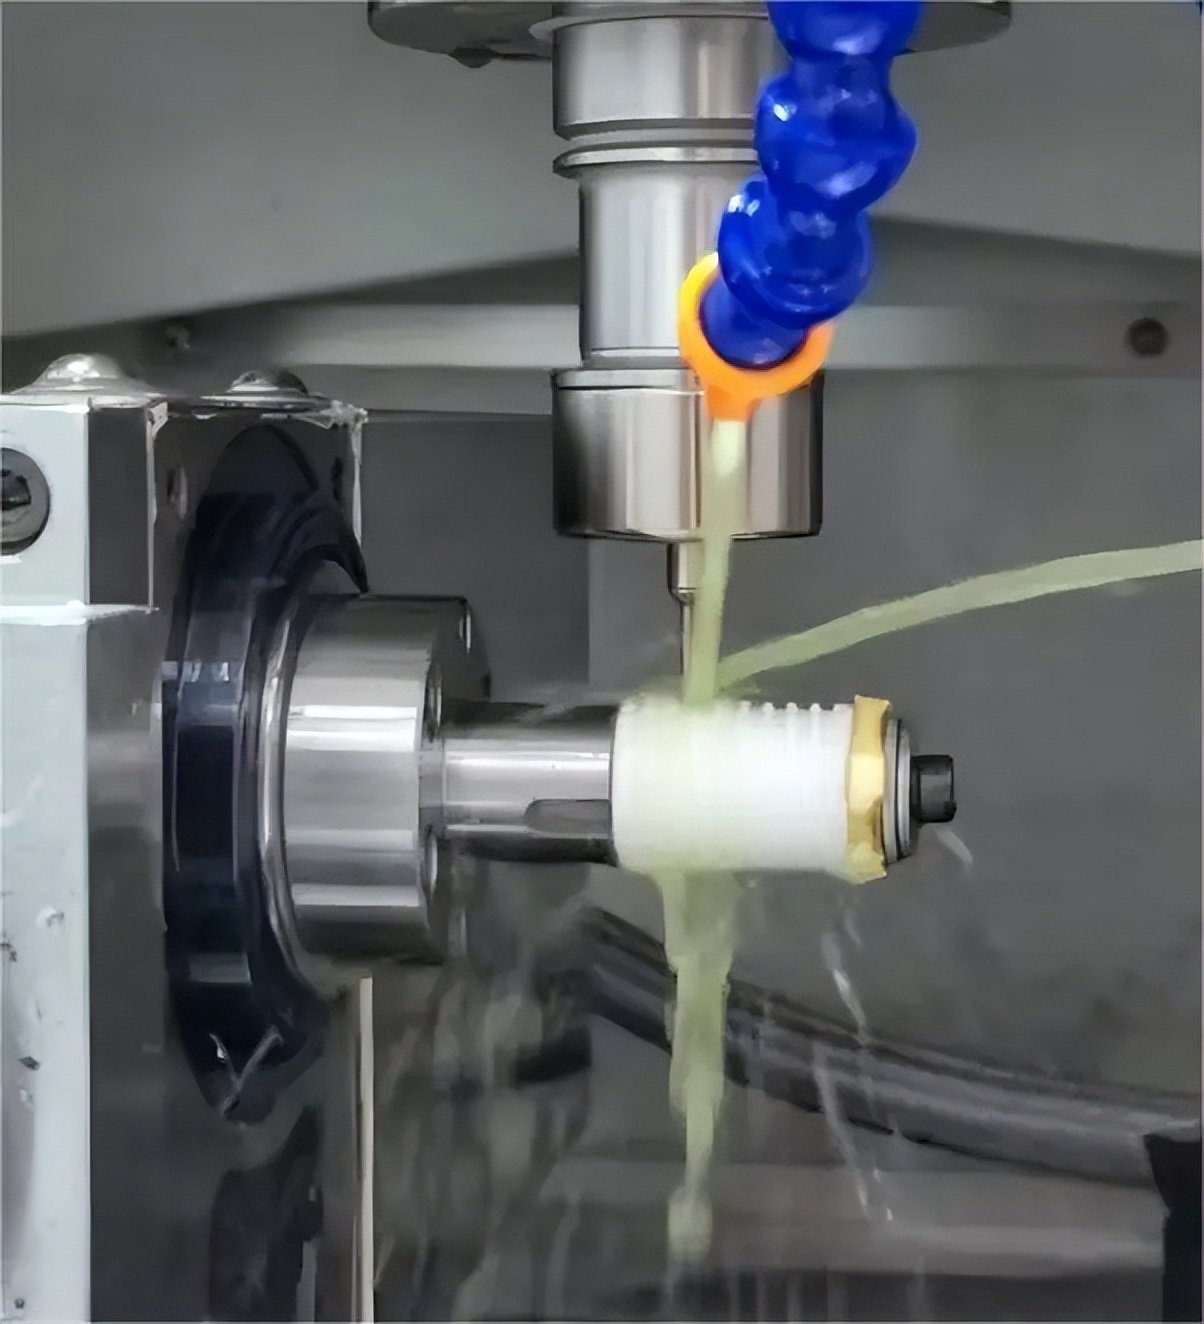
除了那个核心角度的参数还有刀刃口的形状以外, 刀具整体的结构设计这一方面的事情, 也是会影响到陶瓷精雕时候加工稳不稳定还有成型效果好不好这个问题的。
对于那种专门用来加工又脆又硬陶瓷的刀具来说, 大家往往是采用一种专属的结构优化设计方法, 这种设计能够进一步地把切削压力分散开, 同时还能把刀具的刚性给提升上去。
如果刀具的结构设计合理的化, 那么就可以减少在加工过程中出现刀具震颤这种情况的可能性, 从而让那个高速进行切削的过程变得更加平稳一些, 这样就可以避免因为出现了比较轻微的震动而导致的工件表面纹路不均匀或者是尺寸发生偏差等这样的问题了。
特别是在那种一批接着一批连续干活的时候, 要是刀具的结构能一直稳当, 不让它变形, 也不让它跑偏, 这样过了这么久时间, 它的形状和尺寸都不会变差。这样一来, 做出来的每一个工件就都差不多一个样了, 从而就把批量生产出来的那些东西的准度一致性问题给很好地搞定了。
在进行实际的生产加工操作的时候, 对于刀具几何参数的选择方面, 目前是没有形成统一的标准的, 需要针对陶瓷材质的具体特性以及工件本身所具有的结构特点,还有所采用的加工工序情况来进行灵活的适配。
对于具有极高脆性以及极高硬度的特种陶瓷材料, 操作者需要在前角和刃口这两部分的具体参数设置上多花心思进行优化处理, 首要的任务是要确保整个加工过程的稳定状态出现的可能性高一些, 并且要避免因为加工不当而产生裂纹或者崩边的情况。
面对那些壁厚非常薄、结构微小纤细以及具备复杂曲面形状的工件产品时, 建议选择那些拥有超细圆弧形状刀口的刀具, 并且这些刀具的角度参数需要非常精准, 这样才能优先保证最终的成型精度符合预期, 同时确保结构的完整性不受损害。
如果当前进行的是批量生产的粗加工工序环节, 那么对于一些相关参数的标准是可以适当放宽一点限制的, 但是只要进入到了精加工工序阶段, 就必须严格地去匹配那些专属的几何参数要求以符合精度控制的需要。
把参数的适配工作做到位之后, 既可以百分之百地解决陶瓷加工过程中经常出现的崩边情况, 也可以解决开裂情况, 还可以解决光洁度不好的情况, 同时还可以解决精度偏移的问题, 这样的话, 就能够让刀具和设备的加工性能得到最大程度的发挥, 从而实现加工效率的提升。
总而言之, 刀具几何参数这个东西, 它就是陶瓷精雕精密加工里面一个看不见的核心部分, 它也是把设备性能和工件品质这两个东西给连起来的一个关键纽带。很多时候, 大家觉得那些加工难题冒出来, 并不是因为设备的能力不够用, 而是因为那个刀具的几何参数匹配得不对头导致的。
如果你能够精准地去匹配那个刀具的角度、刃口的形态还有结构参数这些个东西的话, 并且有针对性地去适配不同的那种加工场景的话, 那才可以从工艺的最底层去优化陶瓷的加工效果, 从而实现那种高精度的、高良率的、还有高稳定性的陶瓷精雕加工生产呢这么个事情。


暂无评论内容