五轴加工这东西, 它是在传统的三轴直线运动的基础之上, 也就是 X 方向、Y 方向和 Z 方向的那些基础上, 又加进去了旋转运动的成分。这类机器设备能够把处理 X 轴旋转的 A 轴、处理 Y 轴旋转的 B 轴, 或者就是绕着 Z 轴去旋转的那个 C 轴给结合起来进行加工处理。
有一部分机型采用的是那种既可以旋转又可以倾斜的工作台结构,这样的设计能够提供机械层面的稳定性和热稳定性, 与此同时还能改善排走切屑的通道的畅通性。还有一些别的机型呢, 它们采用的是旋转主轴头这一种方式, 目的是为了容纳那些更大尺寸的托盘以及装载在上面的零件。
五轴加工的应用
五轴机床是可以被用来当作五轴定位机床, 或者是五轴轮廓机床来运行的。
在定位机里面, 选的那两个旋转轴, 它们只能分到某个角度, 不能和那三个直线轴一起运动, 这个状况让加工只局限于三轴的特征, 不过, 增加的定位灵活度能够在一一次安装设置里加工工件的多个面, 另外, 它还能够改善主轴靠近工件的情况去进行底切处理以及处理那些难以到达的地方。
五轴轮廓加工机可以在线性位置移动的同时, 去实现轴方向的变化。使用这种类型机器来制造的零件的几何形状, 被分成了两大类: 一类是规则曲面, 另一类是任意曲面。所谓规则曲面, 就是指在曲面上的任何给定点那里, 用户可以把一条线, 从曲面的一个边缘延伸到另一个边缘的这样一种曲面。
这些方法, 它们都是表面适用的, 这个“这些”指的是前文提到的工艺或者策略, 它们适用于点铣这个过程, 点铣是什么, 就是使用球头立铣刀的尖端, 或者是大头立铣刀的尖端, 又或者是锥形球头立铣刀的尖端来操作的情况;同时, 这个方法也适用于侧面铣削这个过程, 侧面铣削是用什么, 是用锥形立铣刀的侧面, 或者是圆柱立铣刀的侧面来进行切削的。
可是, 任意曲面这个东西就不一样了, 它只是仅仅适用于点铣这种方式而已。在很多很多的情况下, 许多零件它们是同时包含有规则曲面和任意曲面的, 这两者都兼而有之。
五轴加工技术的优势
用户能够在一个设置里面就去访问到零件的那五个面, 这样就能做更严格的公差。那些拥有三维轮廓表面的零件, 比如模腔和电极等等, 往往是非常适合进行五轴加工的类型。举个例子来说, 因为能够灵活地进入到深腔内部, 所以车间就可以针对这些操作来使用那些长度变得更短、纵横比也减小的工具组件了。
当加工那些比较难处理的材料的时候, 对刀具方向的调整以及控制手段能够起到帮助的作用, 这种方式有助于让刀具的破损情况得到减少, 同时也能把颤振现象给减弱掉。以球磨机为例来说, 它的表面速度是由工具和表面彼此间的接触角所决定的。
如果是在三轴设备上进行作业的话, 这个角度会在整个加工过程持续推进的过程中发生改变。一旦球磨机的底部与零件发生接触的情形出现, 那么表面的速度就会变成零, 这种状态属于不产生实际生产效率的状态。
而当工具的赤道位置部分接触到零件的时候, 此时的表面速度则会提升并达到一个最高值或者叫峰值。表面速度的这些变化。这种变化会使得表面的光洁度发生变化的情况出现。这就会导致工具磨损的时间提前。这也导致了工具的磨损变得不可预测。除此之外还会让生产率降低。
这种静态定向的方式, 类似于我们所说的五轴定位操作, 在这样的场景里面, 人们通常在刀具还没有去接触工件之前, 就已经设定好了刀具的具体角度情况了。
即便刀具的角度是处于固定不变的状态, 但是它的生产速率通常来说, 还是要比三轴加工要高一些才对, 特别是在那个工件的表面比较规整或者规则的时候, 这个特点会显得更加明显。
而主动定向的功能, 则是可以帮助实现五轴的轮廓加工过程的, 它指的是刀具相对于机床各个轴的角度, 会随着情况变化发生实时改变的现象存在。通过这种方式, 就可以达成恒定的加工角度以及恒定不变的表面速度效果, 这样一来, 就能实现更高的程序设定的进给率数值, 并且还能获得更加良好的表面光洁度结果出来。
这个方向控制的功能, 把平底立铣刀和圆头立铣刀的性能都给提高了。这些立铣刀在使用的时候, 必须在刀具轴线所在的这条线, 还有那个跟表面切平面以及运动方向都垂直的平面之间, 始终保持一个固定的角度来说数, 这个角度不是五度就是十度。
因为把这个角度给拉大了, 所以有效半径就跟着增加了, 与此同时, 扇形的高度就降低了。这样一来, 表面的光洁度也得到了改善, 最后完成的工序里面, 需要去进行那一种叫做刀具走刀的操作次数也就减少了。
通过控制好刀具的方向, 还可以让切削的深度保持恒定, 并且会把零件库存状况发生变化的这种情况也给考虑进去。
五轴机床的缺点

学习曲线是伴随着五轴这个功能, 在初次引入五轴的车间里, 你没法指望能那种即插即用式的成功。生产里面特定零件系列的加工策略, 需要被重新进行配置。关于机器以及CNC软件和类似的三轴版本相比而言, 它们可能会更昂贵一些。
因为会引入额外的误差源并可能危及系统的刚度, 所以会有额外的运动轴加入。说简单点, 五轴它是一个高收益的流程运作, 但是同时它意味着更高的风险存在。
乍一看, 让初学者使用五轴机床的操作模式与操作三轴机床别无二致, 这一做法似乎是一种不必要的资源浪费。但是, 这种操作方式可以使得用户能够在完成学习技能的同时, 对机床设备建立起深入的认识和理解。
五轴机床的类型
虽然存在许多不一样的五轴机床的排列方式, 不过这一节打算把最常说的四个种类都讲到。
复合回转工作台是获得五轴性能最直接、最经济的方式,但它们有几个明显的缺点。这些工作台可以添加到三轴机床中。但与集成度更高的方法相比,它们的刚性更小。并且角度误差更大。把旋转轴堆叠在一起会进一步放大角度误差。工件和旋转轴之间的大叠加双倾斜旋转意味着高扭矩负载会影响齿轮组。
这会导致降低寿命并增加偏转。长行程轴向运动也变得很必要, 以便让工件一直和刀尖保持着紧密接触的状态, 这种情况往往会导致误差越来越大, 同时会把有效去除材料的能力给限制住, 相对于零件的尺寸大小而言, 工作台通常还需要大型机床来支撑。
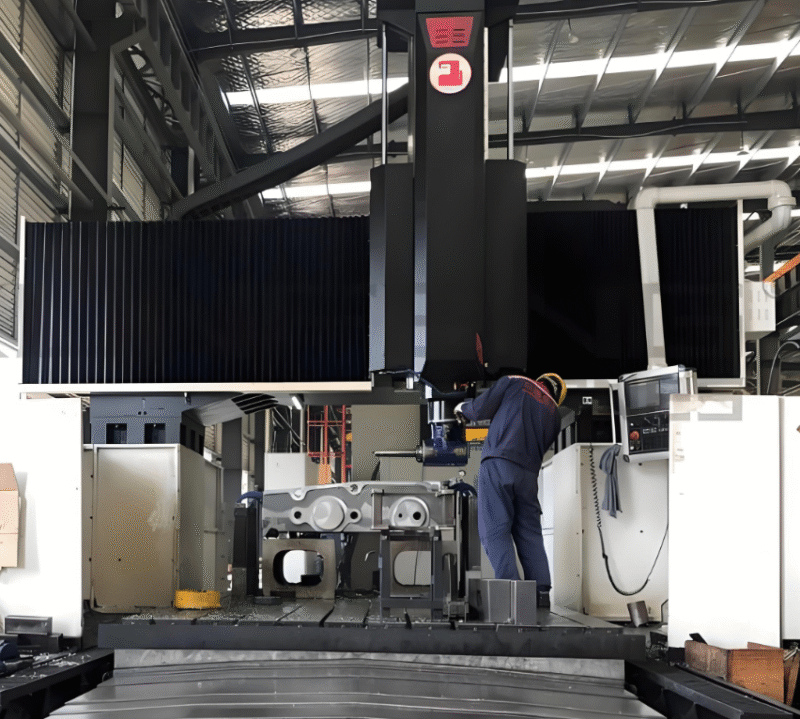
这两个主轴头, 也就是大家通常说的主轴头, 一般是装在龙门式加工中心上面的。这种结构存在跟双倾斜转台差不多的缺点, 一个是精度不太好维持, 一个是刚度也比较弱。而且它的旋转范围并不是很大的。
比如说在立式加工的情况下面, C轴的运动方向通常是能够一直转下去的, 但是A轴就可能会受到一些限制, 它可能只能转到正负九十度的位置。不过呢, 尽管有这么一些不足, 它们还是可以用来处理那种又大又深的型腔孔或者槽的结构。
这种情况在汽车制造行业里面是比较常见的, 尤其是在生产那些大型模具和大型的模具部件的时候。建议大家不要把这些头用在那些细长细长的部件上面, 比方说叶片还有螺旋桨之类的。因为这些部件通常需要接触到360度的范围。
单轴主轴头, 在常见的情况下被称为“摆式”主轴头。这种结构通常会比双倾斜工作台或者多轴主轴头提供更为出色的精度表现。造成这个结果的原因在于, 旋转轴并没有发生堆叠的情况。以立式加工中心为例, 五个轴通常是进行分布的。它们会被分在两个部分里。
第一部分是三轴组, 包含 X 轴、Y 轴以及 A 轴或者 C 轴。第二部分是两轴对, 包含 Z 轴以及 B 轴或者 A 轴。不幸的是, 主轴头的旋转中心到刀具之间的垂直距离是比较远的。这种情况容易造成角度测量上的误差情况出现。而且它还会让机器整体的支撑力量变弱。
再加上它的活动范围通常被卡在一个比较小的区间内。这种机床的设置对于加工叶轮或者叶片来说还是管用的。还有一些其他种类的零件也可以被加工处理。这些零件自己可以进行转动操作。这样一来它们就能把表面的不同部分依次移动到主轴头面前去供切削使用。
当倾斜主轴跟单轴回转工作台一起配合使用的时候, 通常情况下, 它是最适合加工那些尺寸比较小的凹凸零件的方法。特别是对于那些呈棱柱形状的、还有细长的零件来说, 这种配置非常合适。
这里的B轴可以让主轴围绕着刀尖去旋转, 这样做的好处是能够把角度误差尽量减少到最低, 同时还能保证B轴上的扭转载荷也处在最低的水平状态。就算刀尖并没有和 B 轴的旋转中心达到那种完美的对齐状态, 但刀尖离旋转中心的那个距离一般都不到 3 英寸, 这样的话就能把角度的误差减少 75% 乃至更多。
倾斜主轴的设计是为了提高精度, 它的作用是在需要大角度地运动 B 轴的时候, 让线性轴的运动尽量保持在最小的程度。它有两个旋转轴, 通过分离这两个旋转轴来把堆叠误差尽量降低。和其他种类的机器比, 主轴头可以从竖直方向左右各转一百度, 这样灵活性变大了, 而且还能生出咬边来。
因为有能底切这种本事, 所以用倾斜主轴的机器来做轮胎花纹、复杂的电极还有涡轮机械设备这些零件是非常合适的。可是呢, 主轴的中心线跟B轴的齿轮组的面之间留下的那个通道的距离是有限的, 这就让这个设计在处理大直径零件时要加工那种很深的那个腔体的时候, 它的表现能力受到了限制。
五轴设计对机器性能的影响
和那种倾斜主轴的五轴设计相对比, 摆锤结构以及双倾斜旋转结构的工具零件界面位置, 是距离B轴旋转中心更远的。这段距离的存在, 会导致角度误差被放大, 具体的倍数大约是250倍, 请注意这不是百分比的意思, 而是实际的数值结果。
正是因为这个原因, 所以倾斜主轴设计能够实现更高的精度指标, 即便在它行程比较小的情况下, 即便在它进给速率比较低的情况下, 只要能够达成同样的表面速度效果, 它的表现也是更好的。你要考虑到一个东西, 那个东西就是公差要包含在内的误差空间。这个空间可不是仅仅针对某一个单一的轴来说的。
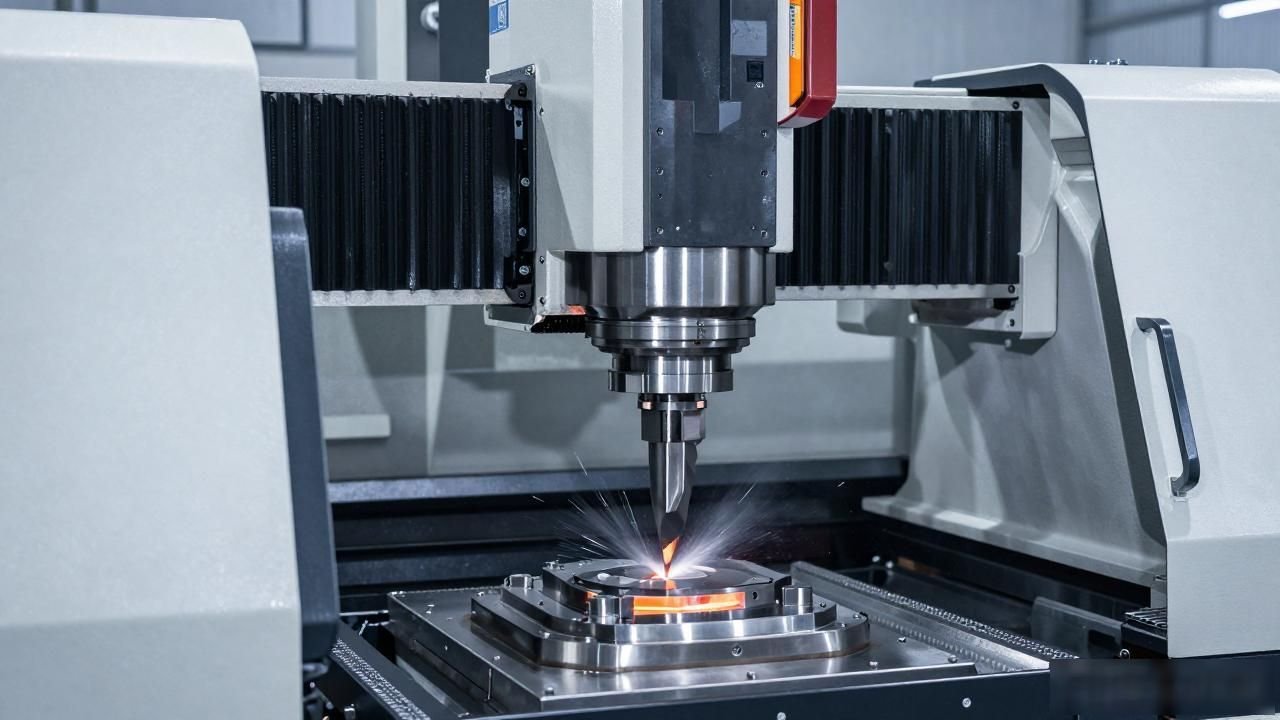
它是必须要涵盖所有五个轴的存在的误差状况的。在这个基础之上, 还得加上那些动态状态之下产生的影响, 还有因为热量作用而带来的变化, 以及刀具跳动这样的情况, 还包括发生偏转这种现象以及其他诸多的问题之前。在经历了这么多因素需要去处理的情况之后, 精度这个概念就显得尤其重要起来了。
Swift CNC 也是五轴加工这个领域里面, 一个绝对不能缺少的, 非常重要的工具, 这个东西是必备的一个条件。五轴加工在运行过程当中, 会产出更多的信息数据, 这主要是因为什么呢, 是因为它利用了恒定不变的线性轴的这种运动方式, 使得刀具和工件之间能够一直保持住接触的状态。
这点是非常值得去检查和确认的。我们需要检查一下程序段的处理速度能不能保持在一个很高的水平上面, 具体来说就是要保持在每一秒钟都能处理超过一千个以上程序段这样一个标准之上。因为这个数值呢是被很多人认可推荐的, 它是为了能够实现高性能的五轴同步轮廓加工所要求达到的一种CNC的速度指标。
CNC 和运动性能
五轴CNC设备会有一些特定的功能, 这些功能是实用的, 具体说来就包括了五轴刀具长度补偿和零件补偿这两项内容, 当实际的刀具长度或者零件尺寸和标准数值不一样的时候, 用户就不需要再去重新发布刀具路径了, 另外还有一方面是大型计算机存储驱动器, 这类驱动器可能是基于云的也可能是本地的, 同时还有有线以太网连接或者无线连接的功能存在, 这样的配置有助于适应对于五轴零件所需的大型零件程序在进行传输以及存储时的需求。
因为零件比较复杂, 而且加工周期比较长, 所以五轴CNC系统还应该具备比较强大的错误恢复程序, 电源故障和刀具损坏这种事情也始终存在风险嘛, 这些恢复程序当中, 应该要包括能够让工具沿着它的主轴收回来的能力。
虽然轴进给率是三轴机床的一个很好的评估标准, 但是对于五轴机床来说却存在明显的缺陷。相反, 几何形状和用户应用决定了是旋转轴还是线性轴决定了五轴性能限制。
例如, 倾斜轴机床的线性进给率和B轴速度比类似的摆几何结构更高, 但是切削进给力却较低。这通过钟摆更快的方式来进行补偿, 尽管其刚度和精度低250倍。
主轴选择
这情况和三轴主轴的选择是相同的, 用户必须要去平衡高端的那些主轴的速度以及低端的扭矩。这一点在高性能的设备上显得尤其重要。不过呢, 五轴的机床它会提供一些额外的功能。这些功能会对整体性能产生非常显著的影响。
五轴主轴必须要在好多个方向上去执行运行任务, 这个情况还包括机头向上这一种状态的存在。正因为有这样的运行要求出现, 所以前轴承密封装置一定要是具备高质量特性的设计产物才行, 其根本目的是为了能把主轴的使用寿命给有效延长下去不缩短。
刀具和主轴之间的接口部分也非常重要, 这种重要性体现在当工作场景中涉及到深腔加工或者复杂几何形状处理或者是面对那些比较难以加工的材料进行作业的时候更是如此特别明显。
HSK主轴是非常适合作为完成这些具体任务的设备选择用的, 尤其是在需要使用直径大于0.5英寸的刀具来进行作业时更加适用合适, 这是因为相比于那些结构类似的CAT锥度或者是ISO锥度所呈现出的几何形状而言, HSK主轴能够实现得更加具有刚性支撑能力以及更高的精密操作精度表现。
它们还能抵抗那种长期的微动现象。这种情形是会出现的。比如说在很长的时间里对硬质材料来做侧铣操作的时候。又或者说在加工一些复杂的几何形状的时使用长刀具的话, 就会出现这种情况。
热性能
所有类型的五轴机床, 全都很容易被热膨胀这件事给影响到的, 但是那种双倾斜旋转还有摆式的主轴部分, 那就更是特别容易受影响了。用户这边呢, 是能够使用那个基于CNC系统的来进行热膨胀控制的, 从而把这个主轴的热膨胀量直接减少到了最多85%那么个地步。
同时, X、Y跟Z这三个轴上面是直接配备了线性标尺来进行反馈的, 而旋转轴上面配备的是那种高分辨率输出轴的编码器, 这些也都是可以最大限度地再去减少一下热膨胀所带来的这种影响的。
如果缺乏相关的应对方式, 那么在几个小时之内, 精度就会受到热增长方面的影响, 最终可能会出现等于零点零零二英寸或者大于零点零零二英寸那样的变化情况。
五轴加工技术的CAM选择
因为五轴相关的机器, 还有整个的加工工序, 存在特别大的不一样这个状况, 所以一定要选择那个最对路的软件。咱们可以想一想,是不是这款软件只能够去做静态的刀具方向控制呢? 还是说它有更灵活的方式来做轮廓加工的事情? 它到底有没有提供碰撞检测功能?
它管不管控这些问题? 软件的供应商在自己的内部机床上运行测试过这个CAM软件没有? 那些更简单的软件, 价格可能会便宜一些, 可是如果你从很长的时间来看的话, 会发现自己付出的额外成本和使用的这些多的功能及灵活性结合起来, 证明是更高效的做法。


暂无评论内容