在电子行业, 还有医疗器械与精密模具行业, 存在大量尺寸为0.1—2.0毫米的微小特征的加工需求, 而微小径铣刀是完成微细槽、窄筋以及微型型腔等关键工序不可或缺的核心工具。
目前有不少生产车间反映, 小直径刀具的断刀率一直维持在较高水平, 针对同样的0.5毫米规格的铣刀在实际应用中表现差异极大, 一部分能够支持稳定量产, 另一部分却频繁出现断裂现象, 这使得断刀问题已成为困扰精密加工的突出痛点, 需要解决微小径铣刀加工成败的关键因素不仅仅是刀片本身的质量, 还需要基体强度、刃口尺寸公差控制、夹持同心度精度以及机床运行状态等环节进行整体适配。
CGS西杰仕品牌的250系列、460系列以及500系列产品线, 都已经进行了开发, 专门针对微小径产品这一领域。在这些产品中, 最小的刃部直径达到了0.1毫米。
这些微小径产品主要可以分为两种类型, 一种是普通微小径, 另一种则是长颈且带有短刃设计的微小径。这两种不同的设计分别能够满足普通加工场景的需求, 以及深腔结构中进行避空操作的特殊需求。
一、微小径铣刀加工四大核心痛点
因为刀具的刚性非常差, 它的直径特别小, 在悬臂的那种状态下, 特别容易发生弯曲和断裂, 哪怕是有一点点轻微的振动, 就直接会把刀断掉。
公差的要求非常严格: 对于精密零件, 尺寸要求控制在D0到-0.01的范围内, 超高精度的版本把尺寸做到了D0到-0.005毫米, 一旦公差发生偏移, 直接就会导致产品因为尺寸不合格而报废。
排屑非常困难, 因为微槽的空间特别狭小, 导致切屑不能够顺利地排出去, 这就使得切屑挤压刃口, 造成了崩断。
对复装精度的要求是非常高的, 因为微小的刀具在对刀的过程中对于摆动的情况是极其敏感的, 哪怕只是一点点微小的夹持偏差, 都会被倍率进行放大, 从而加速导致断刀。
很多工厂在遇到断刀的状况时, 会把全部责任全都归到刀具质量这方面去不去上面去, 完全就忽视了夹持、参数、排屑这几个方面带来的连锁破坏这种结果。

二、关于耀欣这个品牌的微小径铣刀产品, 我们这里需要把它们的区分情况说清楚, 同时要把核心的参数信息列出来。
250系列的微小径工具, 它是通用碳钢以及预硬钢还有有色金属材质的产品, 并且涂有ALTIN涂层,它适合用于硬度小于等于50HRC的材料加工。
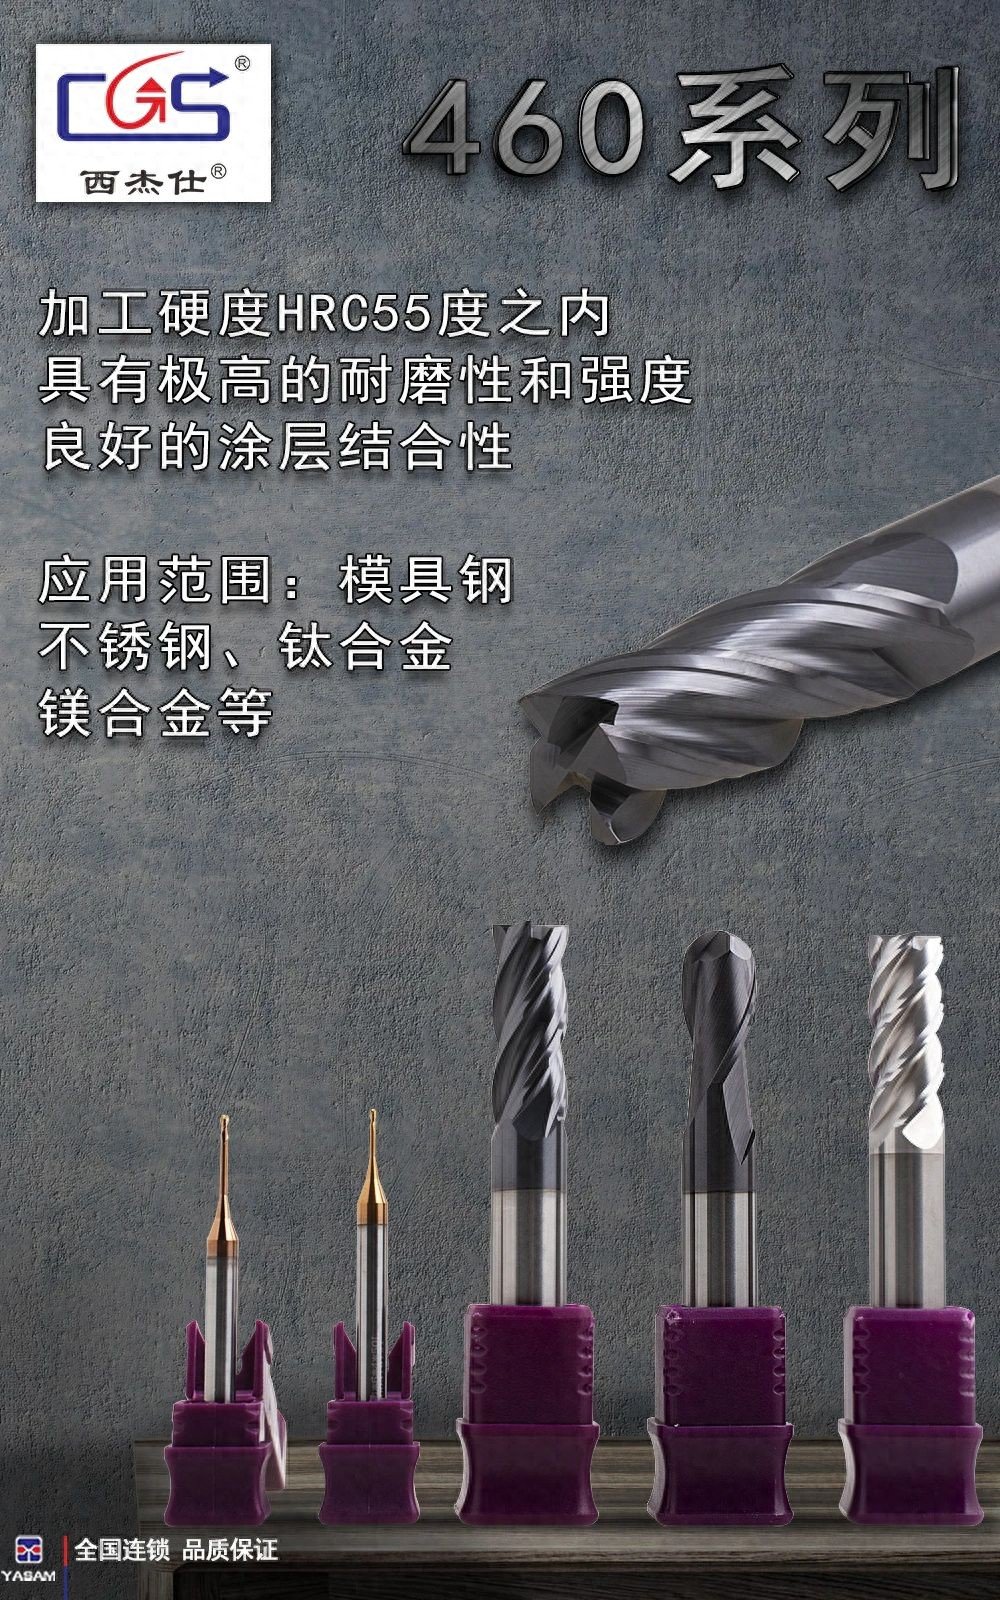
460系列的微小径类型, 它能够兼顾不锈钢以及铜电极这类材料的加工需求, 并且采用了CRN涂层, 可以起到防止刀具与材料粘连的作用。
500系列针对的是微小径的场景, 它的基体部分采用的是德国K45这种材料, 同时在表面处理上使用了来自瑞士的AD涂层, 这个组合使得它能够用于加工硬度达到HRC63这样高硬度的钢材。这一特性让它在针对那些需要高精度的硬模板材的微细部位作业时表现得非常合适。
这里有一个版本上的区分情况, 普通的短刃版本是专门用于浅槽的, 而长颈短刃的版本后面带有H后缀, 这个版本是用来做深腔里的避空加工的, 里面的M指的是的就是那个避空的长度。
关键是出厂指标这一点, 也就是精密微小径铣刀的刃径公差是D0到负零点 cero零五mm, 另外还需要对刃口做钝化处理, 这样做是为了消除微观缺口, 同时降低微崩风险。
三、微小径加工配套夹持不能妥协
对于微小径铣刀而言, 是不允许使用那些精度已经发生衰减的普通ER筒夹的。
这里为您推荐SE夹持系统, 该系统的核心特征在于采用了平面压紧这种结构设计方式, 其最大优点体现在复装之后的重复定位环节能够实现很高的稳定性指标, 具体表现为在控制4D跳动这一方面可以稳定保持在0.005mm及以下的精度水平。
绝对不能让铁屑残留在筒夹里面, 因为那些碎屑要是存在里面的话, 会直接把大刀摆幅给放大的。
微小径加工的时候, 要把悬伸量尽量减小, 如果确实需要进行长颈部位的加工, 就必须把进给速度和切深同时下调30%到50%, 以此来抵消因为刚性损失带来的负面影响。
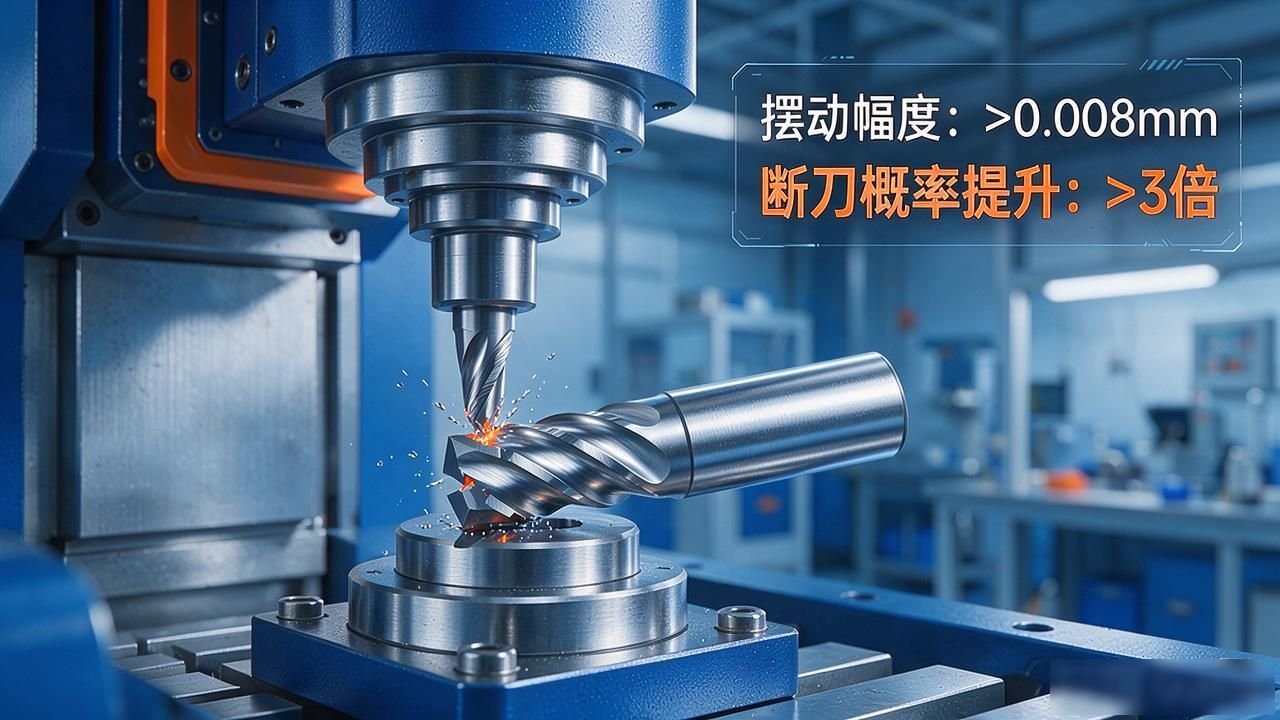
在实际测试的工况里面, 刀具的直径只有零点五毫米这样小的级别, 当刀具的摆动幅度超过了零点零零八毫米的时候, 发生断刀的情况概率就会出现提升, 而且提升了三倍以上。
四、车间实操工艺要点
将转速调高, 以此来降低每一齿的切削量, 绝对不能进行深度大的或者重量重的切削加工。
必须把排屑这件事给重视起来, 高压吹气这个操作是绝对少不了的, 得要能及时把那些细碎的切屑给吹走, 好防止切屑堵在槽里然后把刀具给挤断。
下刀的时候, 要采用斜着往下刀的方式, 或者使用螺旋下刀的办法, 千万不可以采用垂直扎刀的方式来操作。
必须要把刀具存放的这一项工作给做好, 对于那些微小径的刀具来说, 需要安排单独的收纳位置, 以此来进行严防磕碰刃口的操作, 因为在那些肉眼看不出的微小的缺口之上, 如果上机就会断刀。
五、选型避坑与边界提示
长颈微小径这个情况, 并不等于说就可以采取野蛮的加工方式来进行处理。当悬伸的长度越来越大的时候, 切削的这些参数就必须跟着同步地来进行压低的处理。
标准现货里的微小直径是有固定避空长度的, 只有当需要特殊的避空尺寸的时候, 才会去走非标定制的这条路线。
微小径断刀这个问题是由多个因素共同造成的, 如果要排查出现高频断刀的情况, 应该按照夹持跳动、悬伸长度、切削参数、排屑这样的顺序进行检查处理, 等到最后一步再考虑更换刀具这一方式。
微小径精密加工, 这是一个将刀具、夹持以及工艺结合在一起所共同构成的一个综合问题。大家需要在选用合格的微小径铣刀的同时, 严格地控制住跳动情况, 还要控制好切削的载荷, 这样才有可能把断刀的比率压在最低的程度了, 进而才能够实现那些需要达到微米级精度的零件能够进行稳定的量产工作。


暂无评论内容