中厚板激光切割高精度下料 重工设备厚板加工

风电塔筒内件加工
激光切割折弯焊接一站式
打开百度APP
立即扫码下载
立即拨打
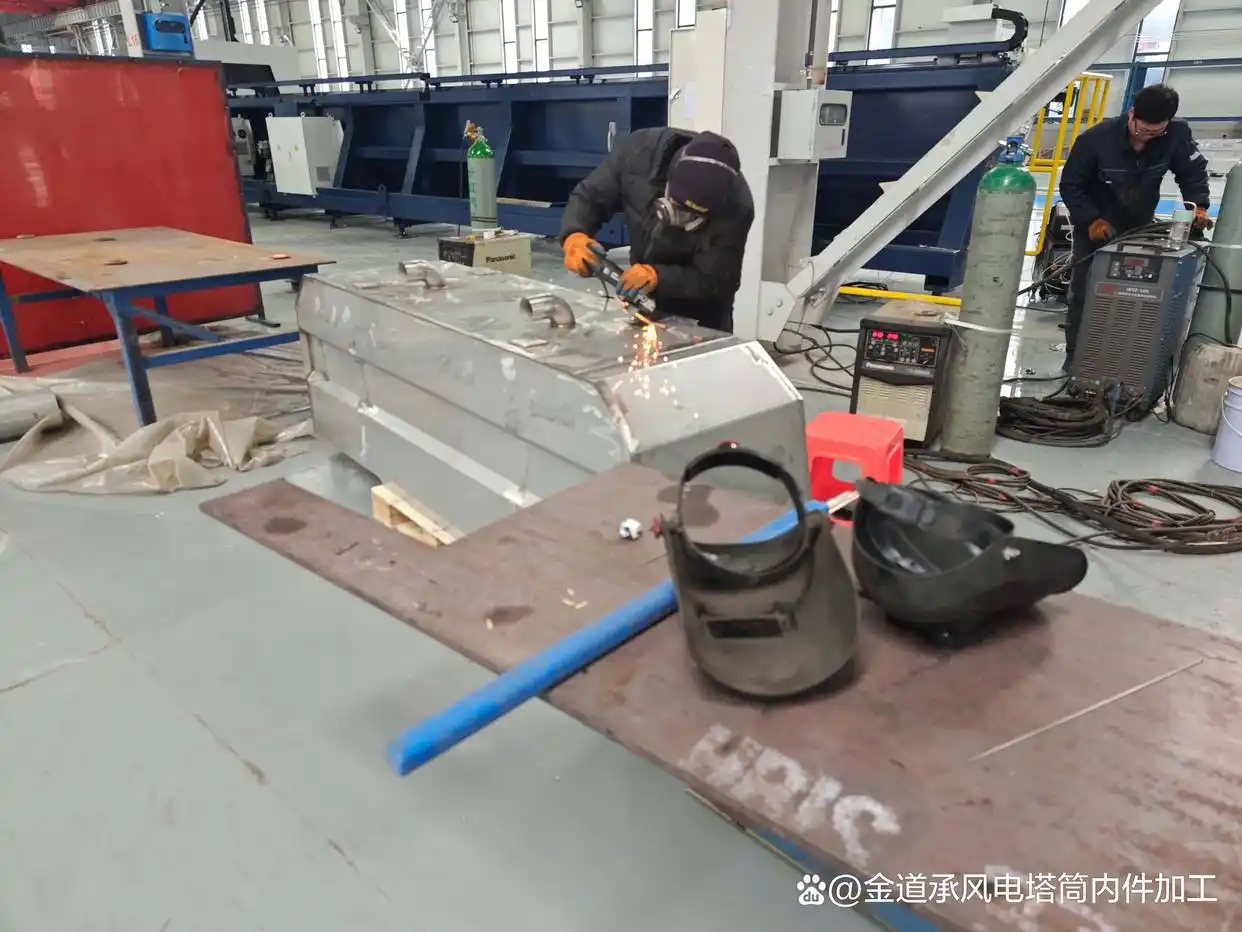
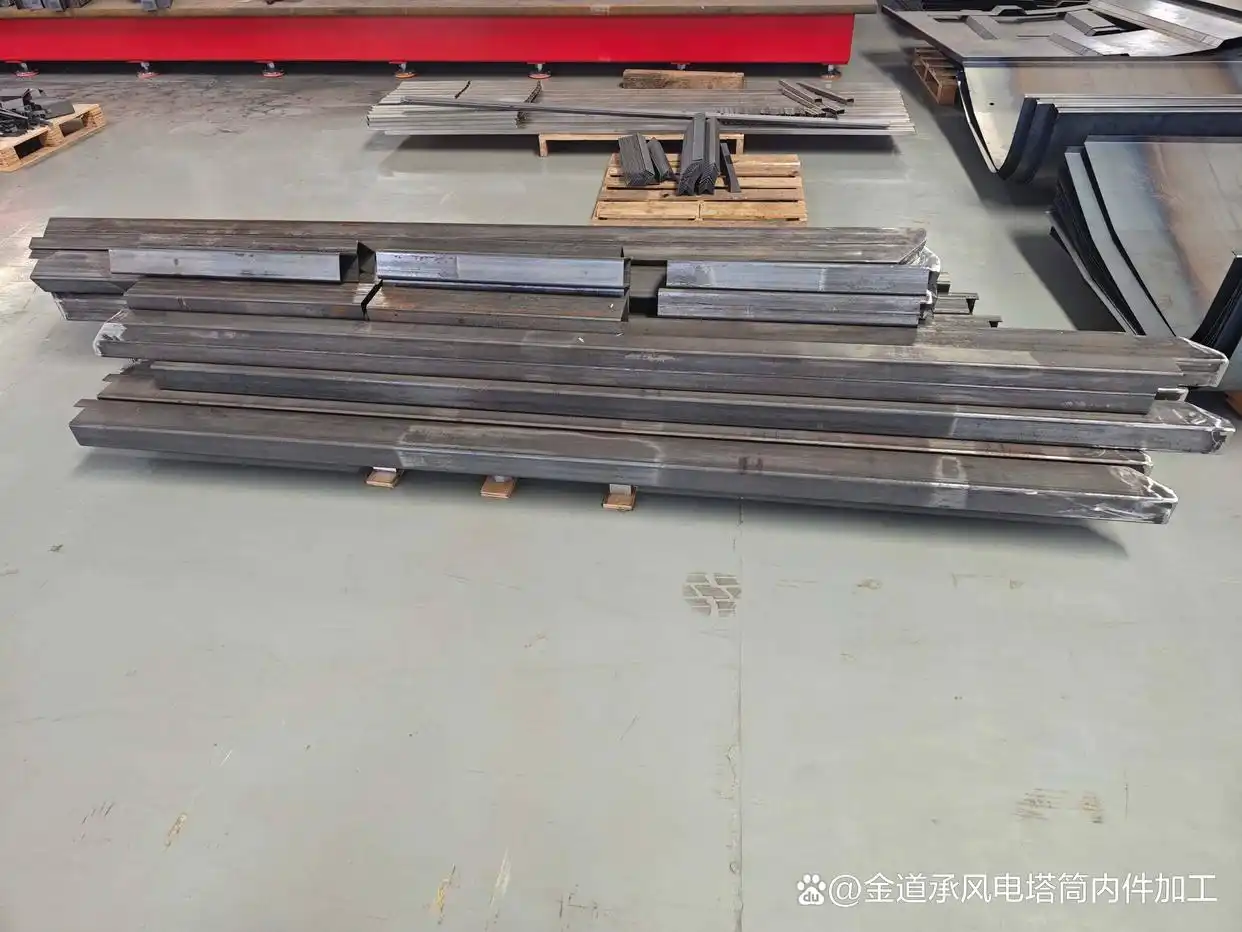
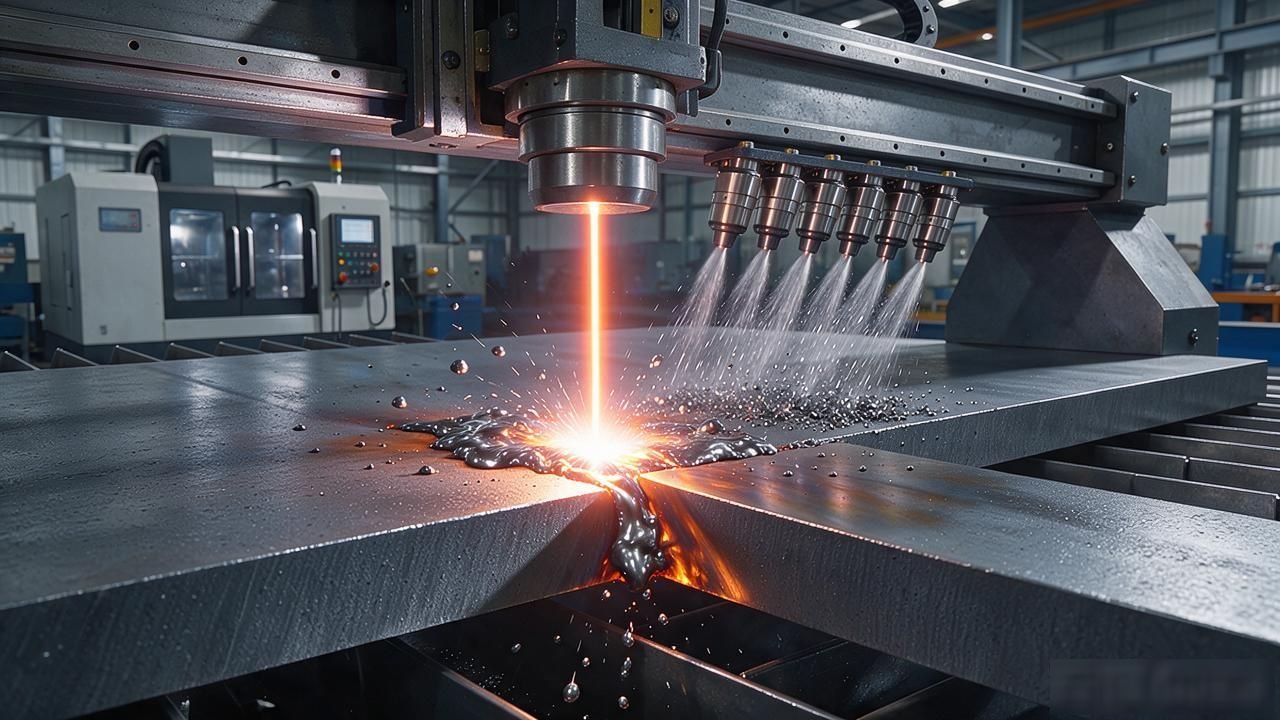
中厚板激光切割的高精度下料, 这在重工设备厚板加工领域里, 其核心机制并不是单纯的想要切得更快一点, 而是需要依靠一种被叫做“光束——材料——气体”这样三重协同的物理过程去实现, 从而完成在微观尺度上的尺寸控制, 以及把形变给抑制住, 如果要弄明白这个过程的话, 就必须得从激光和厚板金属相互作用的本质这边开始说起。
激光切割厚板的时候, 能量输入的方式和薄板之间存在一个根本性的差异。对于厚度超过了6毫米的那些中厚板来说, 激光束是没有办法一次性穿透整个截面的。它实际上是通过一种被叫做匙孔效应的过程来一层一层向下推进的。
高功率的这个激光束聚焦在材料的表面上面。它会瞬间让金属汽化, 从而形成一个小孔。在这个孔的周围全都是熔化的液态金属。光束持续地深入进去, 小孔也就跟着继续向下延伸了。这个过程一直持续到它把板材全部贯穿为止。
在这一过程中, 熔融金属的流动以及熔渣排出的效率是一个关键的变量情形。只要切缝里的熔渣没法被吹走弄干净。这些熔渣就会停留在切口的底部位置。这样就会出现挂渣的情况存在。这会直接对下料的精度造成破坏害情况发生。
为了把这一个过程控制住, 激光切割头就会同步地把辅助气体给喷射出去。针对那些在重工设备里面用得比较多的碳钢厚板的情况之下, 一般是采用氧气这种材料来当成辅助气体的。
氧气在当前这个位置上的作用, 并不仅仅是为吹走那些熔渣的, 更加主要的一个方面在于它是可以去引发一个特别剧烈的、而且是会放出热量的氧化反应的。因为氧气会与那些已经处于高温状态的铁发生燃烧的现象的, 它所产生出来的热量, 是可以达到占到整个切割过程所涉及到的总能量的百分之六十以上的这样一个比例的。
这种内源性的热源, 让切割速度变得稳定, 并且也防止了那种单独依赖激光作为单一热源的情况发生, 在钢板变厚的时候, 能量密度出现下降的问题。但是呢, 氧化反应释放热量这件事也不好, 带来了负面的影响, 也就是过烧现象。
假如说氧气的流量, 或者说压力没有被很好地控制住, 那么切口的边缘地方, 会因为过度氧化而形成一些凹陷的小坑, 这些坑看起来很规则, 被称为“烧蚀沟槽”, 这样的情况会让切口表面的粗糙程度增加, 尺寸的误差范围也就变得不好控制了。
针对这一矛盾, 高精度下料技术的突破点在于“动态焦点控制”。传统激光切割的焦点位置是固定的。但对于厚板来说, 光束在穿透不同深度的过程中, 其能量分布会因等离子体屏蔽效应而发生畸变。现代高精度设备采用自适应光学系统, 并且实时监测切缝底部的光信号反馈。
同时还会根据监测结果去微调焦点深度。比如在切割的过程里, 当切割到板材厚度的中间位置的时候, 因为熔池里面的湍流会把一部分的光束散射出去, 所以传感器在检测到光强的数值下降之后, 系统就会马上把焦点往下移动0.1到0.3毫米, 以此来对那些损失掉的能量做补偿操作。
通过这种动态地进行调节的办法, 最终能够把切口的锥度控制在0.05度以内。这个数值比起固定焦点进行切割时所产生的0.3到0.5度的锥度来说, 是远低于后者的情况出现的。
另外, 热变形是另一个经常被人忽略的、会影响精度的因素。在切割厚板的时候, 地方区域会受热发生膨胀, 但是处于周围冷态的金属有很强的刚性约束, 这会使得板材内部出现不均匀的应力分布情况。
如果所选择的切割路径比较长, 那么这种应力就有可能导致板材产生弯曲现象,紧接着就会改变激光头相对于工件表面的实际距离, 最终造成切割深度不一致的问题。在进行下料操作的时候, 为了能够获得比较高的精度, 一般会去使用所谓的“应力预释放”这种策略。
它的具体做法是, 在真正开始切割之前, 先沿着板材的边缘, 用功率比较低的激光去扫出一条浅浅的槽, 这样的话, 就可以在某种程度上把轧制内应力里的一部分给释放掉。又或者的话, 也可以去采用那个被称为“跳跃式切割”的路径。
这种方式就是说, 不会说连续地把一条线全部切完以后再去切下一条线, 而是会在不同的区域之中去交替进行切割短线段的操作。这样做的结果呢, 就是可以使热量的分布变得更为均匀一些, 从而也就避免了某个局部的温度升得太高这样的情况出现。
在重工设备领域里, 针对起重机臂架这种厚板零件, 还有矿山机械底座这种东西, 关于下料精度的要求变化很大, 是从原来的毫米级一下子提升到了0.1毫米级。这个变化让切割工艺变得很多元化, 在处理问题的时候, 需要把切缝宽度、热影响区宽度和挂渣高度这三个方面都一起考虑到。
切缝宽度会受到光束模式的影响, 比如基模TEM00, 以及聚焦光斑直径也会影响切缝宽度。现在的现代光纤激光器能够输出非常接近理想基模的光束状态, 这种状态能够让切缝稳定地控制在板厚的5%的范围之内的。
热影响区的宽度取决于切割速度和气体配比, 如果使用富氧混合气, 比如用95的氧气加上5的氮气进行混合, 这样可以在保证氧化反应的同时, 降低过热区域的晶粒粗化程度。
挂渣的高度与熔渣粘度直接相关, 通过调整辅助气体的脉冲频率, 例如使用200赫兹的脉冲气流来替代连续气流, 可以更有效的破坏熔渣表面张力, 使其变成细颗粒状后被吹离。
最终呢, 中厚板激光高精度下料这个事儿能够实现, 它是建立在了激光功率、光束质量、气体动力学、材料热力学以及运动控制系统这些多变量相互耦合的基础之上的。
对于这些重工设备来说, 每一次下料的精度如何, 是决定了在后续的焊接环节、装配环节的误差累积程度有多大的关键因素。这种工艺不仅仅只是把形状给切出来那么简单, 它更是为了给整个制造链提供一个可以预测的几何基准。

暂无评论内容