减速器呢, 它是工业机器人里面的三大核心零部件之一中的一个成员, 它的性能方面是能够直接对机器人定位精度的、重复定位精度的以及运动平稳性进行决定的, 在现在这个阶段中工业机器人所使用到的减速器主要有两种类型, 这两种类型分别就是RV减速器和谐波减速器。
RV减速器是用来放在机器人的腰、肩、肘这些大关节部位的, 它的特点是传动比很大, 承载能力特别强, 还有刚度也比较好。谐波减速器是用来放在机器人的腕部这些小关节部位的, 它的结构非常紧凑, 传动比也大, 而且没有回差。
不管你是用RV减速器还是用谐波减速器, 它们的精密制造水平怎么样, 还有装配的质量高不高, 这些都是决定产品性能好坏的关键因素所在。
大家得承认, 国产的减速器跟国际上那些特别好的同类东西比, 那个差劲儿的地方, 主要就亮明了在制造的精确度上面, 还有装配起来以后质量保持稳定、不出差错的那个程度上面, 也就是说差距很大。
RV减速器这种设备, 它的结构里头包含了前级的那个渐开线行星齿轮传动部分, 还有后边的摆线针轮行星传动部分, 两部分合在一起组成了这个整体, 所以整个结构显得特别复杂, 零部件的数量也非常多, 因此在制造精度的方面有着极高的要求。
在那些关键的零部件里面, 包括了渐开线齿轮、摆线轮、针齿壳、曲柄轴、输出法兰, 还有交叉滚子轴承等。在这些关键部件之中, 摆线轮被认为是RV减速器里最为核心的一个零件, 因为它的齿形精度如何, 会直接影响到最终的整体传动精度和回差状况。
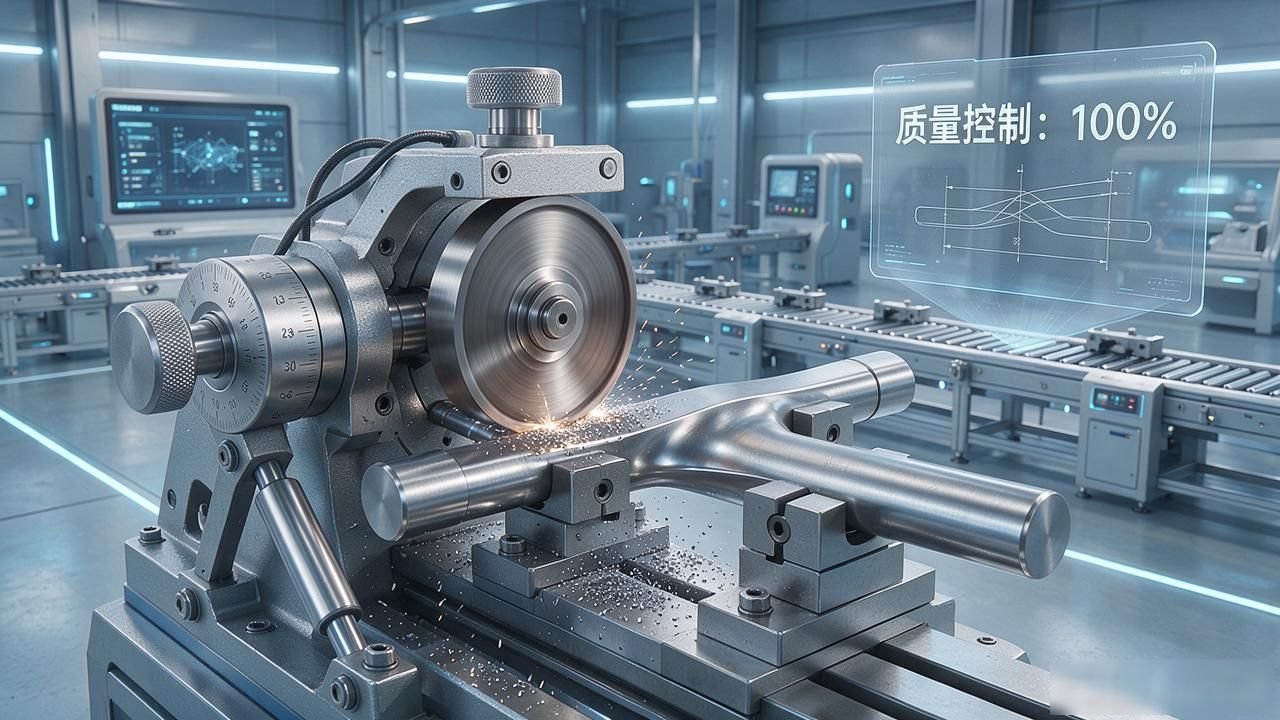
摆线轮的齿形是属于短幅外摆线的等距曲线的一种, 它对于齿形的精度要求通常是三到五微米这么个水平, 一旦齿形出现了误差, 就会带来传动误差变大并且回差增加的麻烦情况, 所以在进行加工的时候通常是采用成形磨削的这个工艺方法, 在这个过程中谁来做决定呢是砂轮的修整精度以及磨削参数控制得好不好这才关键因为这直接决定了齿形精度能不能被保证住这点事情。
某型号RV减速器摆线轮的磨削工艺参数, 设定为砂轮线速度35米每秒, 工件转速30转每分钟, 进给量0.01毫米每行程, 光磨行程次数为5次。在采用上述工艺参数的条件下, 齿形误差被控制在3到4微米的范围内, 这已经符合了设计要求。
不过, 砂轮经过一次修整之后, 能够进行加工的有效零件数量, 只有15件到20件这样少。一旦超过这个数量界限, 齿形误差就会出现增大的现象, 因此必须对砂轮重新进行修整处理。
针齿壳属于RV减速器里的零件, 这个零件的加工精度要求是非常高的。在针齿壳上面, 均匀地分布着几十个针齿销孔, 这些孔的位置精度还有尺寸精度, 都是会直接影响减速器的传动精度以及噪声表现的。
存在某一种型号的RV减速器, 它的针齿壳拥有40个针齿销孔, 对于这些孔来说, 孔距的累积误差是不能超过15微米的, 而单个孔的位置误差不超过5微米也是必须要满足的条件像这种精度要求那么高的加工任务, 就需要使用到高精度坐标磨床或者是精密加工中心来进行加工了。
某企业买来了五轴精密加工中心, 这个设备的定位精度是3微米, 重复定位精度是2微米, 然后加工出来的针齿壳孔距累积误差在8到12微米之间, 这样就达到了设计要求。
曲柄轴这个东西, 它是RV减速器里面的一个偏心传动元件, 它的偏心量的精度怎么样, 会直接影响到摆线轮还有针齿之间能不能好好啮合, 如果偏心量存在误差的话, 就会导致摆线轮和针齿之间的啮合间隙变得不均匀, 这样就会引起传动误差以及产生噪声, 就拿某个型号的RV减速器来说吧, 它的曲柄轴的偏心量是1.5毫米, 对于偏心量的公差要求是在正负0.003毫米的范围之内, 这就意味着需要达到非常高的加工精度。

这种偏心曲拐的加工难度确实比较高, 因此在实际操作当中, 咱们必须得去使用那些专门设计出来的偏心磨削夹具, 同时还必须要采用精密程度非常高的一些磨削工艺。
谐波减速器是由波发生器、柔轮以及刚轮这三基本构件组合而成的。其中, 柔轮属于谐波减速器里头最关键的一个零件。它那个形状是薄壁筒形的, 而且会发生周期性的弹性变形, 所以说它对制造精度还有材料性能都是提出了非常非常高的要求。
那么柔轮的壁厚均不均匀, 这个是影响谐波减速器性能的一个比较重要的因素。要是柔轮的壁厚不均匀的话, 那就会导致柔轮在发生变形的时候, 内部的应力分布就不均匀了, 这样的话就会加速疲劳失效这种现象的发生的。
某型谐波减速器柔轮的壁厚公差要求为正负 0.02 毫米。要在直径大概 80 毫米的薄壁筒上面满足这样的公差标准。这个过程必须用到精密的车削工艺。同时, 还要结合磨削工艺来共同完成。
柔轮的材料选择是极其重要的一块内容。大家通常选用合金钢作为它的材料。这种材料经过了适当的热处理以后, 能够获得比较高的强度和高疲劳极限。有某一种型号的谐波减速器里面的柔轮采用的是钢材料。这种钢在经过调质处理后, 其硬度处于30到35HRC的范围里面。
之后, 它又经过了渗氮处理, 这时候表面硬度能够达到550HV以上, 同时心部那边依然保持着良好的韧性状态。渗氮层的深度大概在0.2到0.3毫米之间。这样的设置既保障了表面的耐磨性, 又没有对柔轮的弹性变形能力造成影响。
波发生器的椭圆度精度会直接影响到柔轮的变形形态, 还有齿的啮合状态。某种型号的谐波减速器里的波发生器在制造时设定为长轴和短轴之间的差距是0.6毫米, 对于这个椭圆的形状要求公差是在0.005毫米。
关于这个波发生器的加工过程大多是用数控外圆磨削来进行的, 也就是利用数字控制的程序来掌管砂轮往前推进的运行路线, 这样一来就可以磨出一个椭圆的样子来。等把这波发生器给磨好了以后还要进行十分精细的测量工作, 主要是为了确定它的椭圆度到底是不是已经达到了规定好的要求。
装配质量这一块儿, 它是会影响到减速器最终的性能的。你要知道, 就算说各个零件的加工精度什么的都达到了要求, 要是装配这个事儿没弄好, 最后那个产品出来的性能, 很可能还是没办法达到最初设计的那些指标。
然后, 说到装配质量控制的核心是什么, 其实就是装配工艺得有个标准, 而且装配参数这个东西还得控制得特别准。
RV减速器的装配工艺流程, 通常包括零部件清洗, 然后进行轴承压装, 接着是摆线轮的选配, 之后装配曲柄轴组件, 再装配针齿壳组件, 随后进行总装配, 接下来要做跑合, 最后进行性能检测。
其中, 摆线轮的选配是关键工序, 因为它会影响传动精度和回差。RV减速器通常采用两片摆线轮, 这两片摆线轮的齿形误差和齿距误差需要相互匹配, 这样才能获得最优的啮合状态。
选配的一个原则, 就是让两片摆线轮在齿距累积误差的方向上保持相反, 这样就能使这些误差相互抵消。以某型号的RV减速器为例, 在采取了选配装配的方式之后, 传动误差的数值从十二角秒减少到了六角秒, 同时回差也从一点五角分降到了零点八角分, 这样的效果是比较明显的。
预紧力的控制工作, 是RV减速器装配流程里面另一个特别关键的技术参数环节。如果说交叉滚子轴承的预紧力设置得太大, 就会让摩擦力矩变大, 还会导致发热现象变严重;反过来讲, 如果预紧力设置得太小呢, 又会降低整体刚度, 并且增加回差问题。
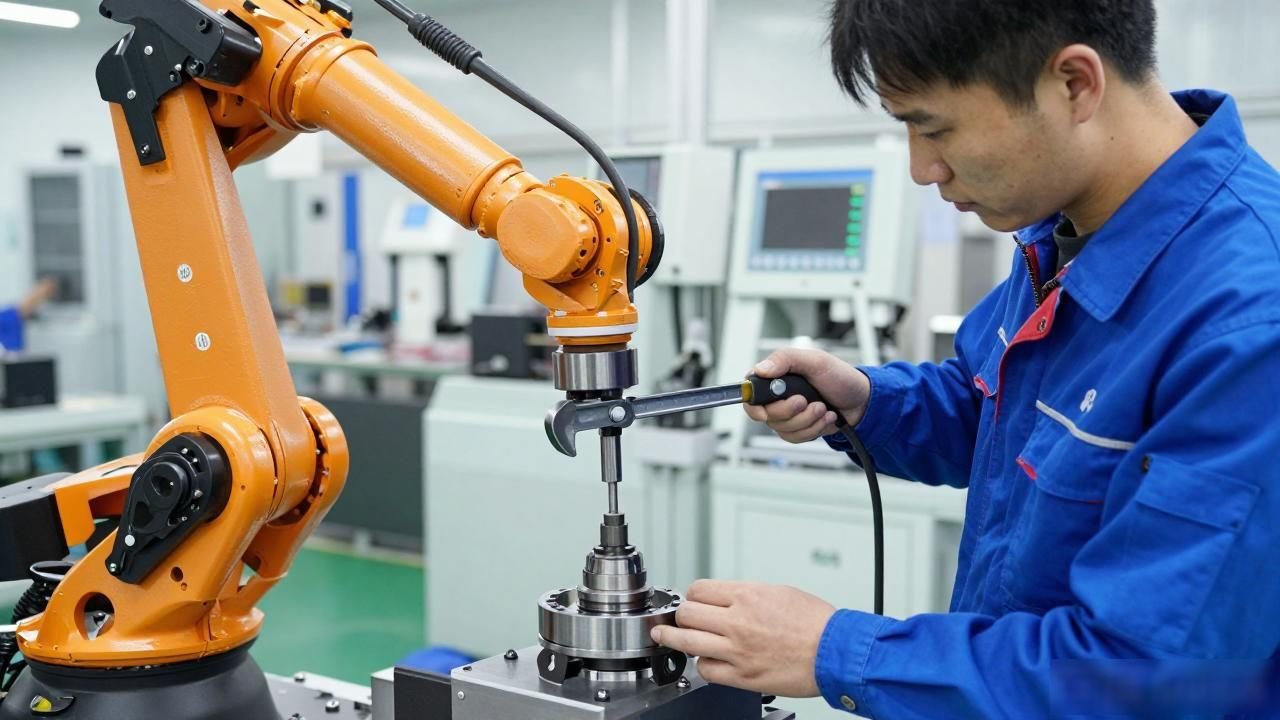
对于某一种型号的RV减速器来说, 其交叉滚子轴承所要求的预紧力数值是2000正负100牛。在实际操作中,采用的是力矩扳手搭配专用工装设备来进行预紧力的控制工作, 最终把预紧力的精度控制在正负5%这个范围以内。
RV减速器在装配完成之后, 需要进行一个重要工序, 这个工序叫做跑合。做跑合这件事的目的, 是让各个存在摩擦配合的零件部分建立起良好的接触状态, 同时还要消除在刚开始使用阶段出现的异常磨损现象。
通常这种跑合过程是在专用的跑合台上进行的, 开始运行时转速从低速逐步升高直到达到额定转速, 整个跑合的时间一般设定为两小时到四小时左右。等在跑合结束后, 需要把润滑脂给换掉, 并且要把在跑合过程中产生的磨屑全部清除干净。
某一种型号的RV减速器在进行了跑合处理前后的噪声对比测试, 得到的结果显示, 在完成跑合步骤之后, 其发出的噪声数量降低到了大约3分贝的程度, 并且启动时所对应的力矩数值也降低了大概15%的比率, 这样的事实说明, 实施跑合这一动作能够产生有效的结果, 该结果是改善了相互摩擦的两个接触表面之间原本存在的接触状况。
统计过程控制, 这可是关系到减速器在生产制造环节以及装配成型阶段的品质能否保持始终如一的非常重要的技术手段。
具体来说, 这种叫做SPC的方法, 它会利用统计分析的办法去审视那些处于核心地位的关键工艺流程里所产生的质量方面的各类数据, 通过这种分析能够判定这些工艺流程是不是维持在了一种处于有效管理的、稳定的受控状态之中, 以便能够在第一时间内察觉到其中出现的各种异常现象, 并且立刻实施相应的改正性的措施来解决问题。
在减速器制造的环节里头, 大家需要去落实SPC这一套东西, 关键的那些工序嘛, 主要就是把摆线轮的磨给管起来, 这里面涉及到的指标有齿形误差还有齿距误差;再就是那个针齿壳加工得盯着, 重点看孔距误差;还有曲柄轴的磨削也得注意, 因为会有偏心量误差;最后像轴承压装这个过程也不能马虎, 要看看压装力符不符合要求等等这些事。
有一家专门生产减速器的企业, 它搞了一个全面的SPC体系, 对12道关键工序的质量数据进行实时采集和分析, 在实施SPC一年后, 过程能力指数Cpk值从实施前的0.8-1.0, 提高到了1.2-1.5, 不合格品率降低了约60%, 质量成本降低了约40%, 这一个案例充分地说明, SPC是提高减速器制造质量一致性的有效工具。
建立全面质量管理体系, 这是保证减速器产品质量的基础工作。
TQM体系的范围覆盖了从原材料进到工厂直到成品出去的全部流程, 它把供应商管理方面、进料检验方面、过程控制方面、成品检测方面以及售后服务方面等环节全都包含在内了, 对于某一种RV减速器来说它设置了28个质量控制点, 这些点把全部的关键工序和重要的工序都给覆盖到了。
每个控制点都有明确的质量标准, 还有检测方法, 以及相关的记录要求, 同时包括异常处理流程。他们通过严格执行全面质量管理这一体系, 使得该产品的出厂合格率从95%提高到99.5%, 并且客户投诉率降低了80%。
工业机器人减速器的精密制造, 还有装配质量的控制, 它是一个一直在改进的过程。因为加工设备的精度提高了, 测量技术也在进步, 管理体系越来越完善, 所以国产减速器的制造精度会跟着变好, 产品质量也会越来越高。这样一来, 它们和国际上那些先进的产品之间的差距, 就会慢慢变小。
与此同时, 智能制造技术正在被应用起来, 这里面包含了在线检测、自适应加工和智能装配这几个方面的内容, 这些技术的应用会进一步提高制造质量的水平, 也会提高效率, 从而推动国产减速器产业往高质量发展的方向去前进。


暂无评论内容