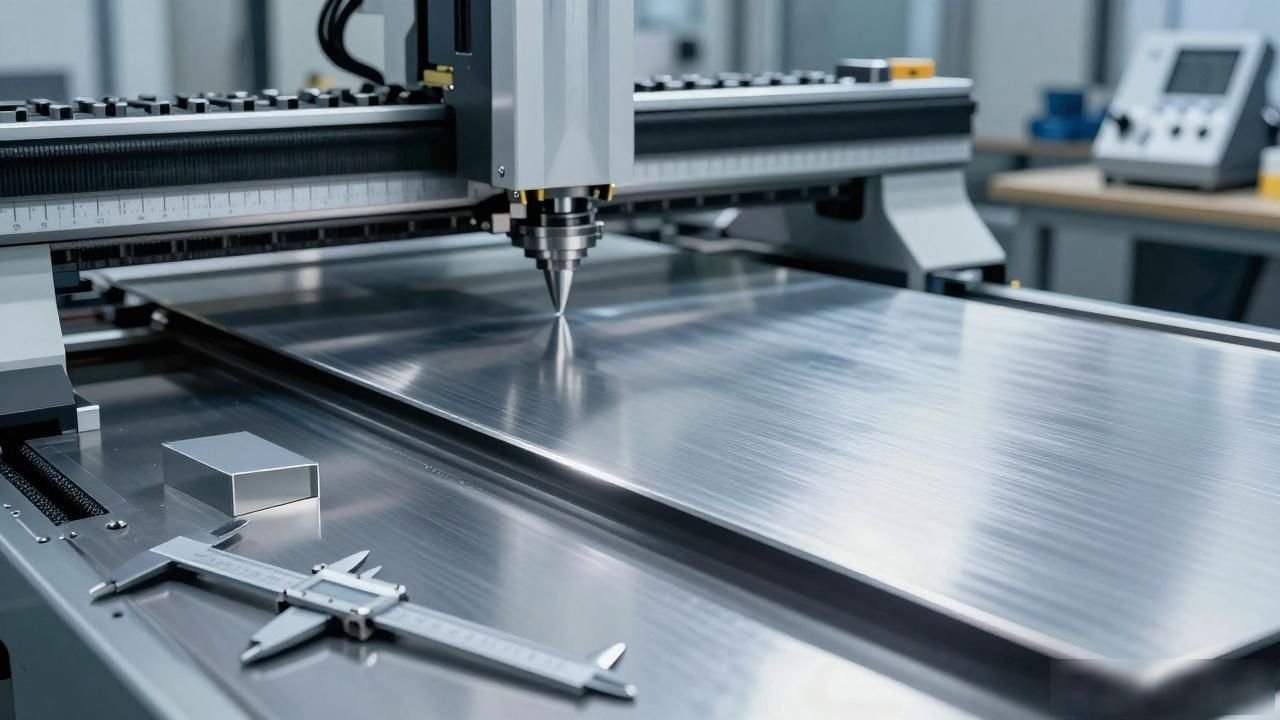
一、钣金定制加工的核心是把二维设计转化为稳定的三维实体结构
#精密钣金#
很多人在刚开始接触钣金定制加工的时候, 普遍会觉得这一套流程无非就是拿着一块金属板材, 照着设计图纸把它切成特定的形状, 最后再做弯折固定来完成成型, 然而实际上在操作这个环节的过程中, 关键的根本不在于那种表面看起来简单的物理裁剪动作, 真正的核心要点, 是要想办法把那些只存在于图纸上面的二维线条符号, 通过技术手段转化为具备长期稳定性、并且能够在真实的工业或商业应用场景中持续发挥作用和承载功能的三维实体结构。
在不同的使用场景下面, 对钣金件有着非常大的差别和要求。有的场合只是需要做一个简单的外壳来遮挡住灰尘。有的场合则必须在经常发生震动的环境里使用, 并且还要保持着结构不发生变形。
这些不同的需求都想要通过统一的标准件来进行提供是没办*法满足的。正是因此才催生出了具有完整流程的定制加工工作。
在前期那个图纸要互相核对清楚的那个环节里头, 绝对不是双方仅仅把尺寸和数字随便确认一下, 就可以接着往下进行作业了, 因为很多时候设计方拿出来的那些图纸上面, 只是把物体的外部轮廓大小标注出来了, 根本就没有把钣金这种材料自己能够发生延伸变形的那些特性给考虑进去, 如果就这样子直接拿去按照尺寸剪裁下来做成板材的话, 在需要把它弯折起来的那个位置上, 非常很有可能就会出现材料裂开的那种情况。
那些在处理加工环节方面拥有丰富经验的技术人员, 会提前去把图纸里面规定的弯折半径、开孔位置以及边缘余额这些具体的参数项一一进行核对, 然后将会发现的、那些不符合钣金成型基本逻辑的设计细节部分, 提前反馈给相关的部门要求进行调整。
材料的选择并不是随便挑选一种金属板材就能够符合要求的, 市面上常见的冷轧板、不锈钢板、铝板这三者在各自的延展特性方面有所不同, 在防锈能力这一方面也存有差异, 就连重量也是完全不一样的状况, 所以必须要把钣金件在后续阶段将要面临的使用环境考量在内, 还要结合具体的承重指标要求以及表面处理工艺的设定情况来进行综合匹配。
举个例子来说, 对于那些长期处于户外环境中使用的钣金构件而言, 如果选择的是普通的冷轧板材质, 可是后续的工序当中又没有采取足够厚度的防锈保护措施的话, 那么没过多长时间之后表面就会长出锈斑来的, 这种状况会直接地对整体结构的稳定性带来负面影响。

二、钣金定制加工的成型精度藏在很多容易被忽略的细节里
现在, 不少人在对钣金定制加工出来的成品质量做判断的时候, 通常仅仅只是依靠自己的肉眼去观察外形与图纸是否完全一致, 当用尺子把尺寸量过并且发现差不多符合预期的时候, 就认为这个产品是合格的, 可是事实上, 真正能够影响到最终成品使用体验的关键因素, 并不是这些表面的宏观指标, 而是存在于很多成型环节里面的那些细节处理工作。
打个比方来说, 当激光在完成切割加工之后,其断面若存在着数量过多且没有经过清理的毛刺, 那么在紧接着进行的弯折操作过程当中, 这些毛刺所在的区域就会立刻变成受力产生集中的关键点, 正因为如此, 在不是很长的一段时间之内, 裂缝的迹象就会从这个特定的位置悄然显现并发展为细微的裂纹, 接着这裂纹会沿着一定的轨迹慢慢扩散, 直至最终波及整个产品的结构体系。
关于弯折这个环节的精度控制问题, 它可不是单纯地依靠机器去设定那些参数, 就能够实现完全的保证的。针对那些厚度不一样的板材而言, 即便是存在了细微到极点的差异, 其相对应的弯折补偿量, 也必须进行同步的调整。
倘若无法做到这一点的话, 那么在最后的组装工作展开期间, 两个相邻的钣金件在拼接的位置上, 极有可能出现相当明显的错位现象, 这种情况具体表现为要么就是根本无法拼接到一起, 要么就是二者之间的缝隙巨大到了完全无法被接受的地步。
很多没有太多的进行定制加工经验的小作坊, 只会沿用那种固定的机器参数来处理所有到来的材料, 所以是很容易就在那种批量很小的定制订单里面出现那种批量的尺寸上的偏差。
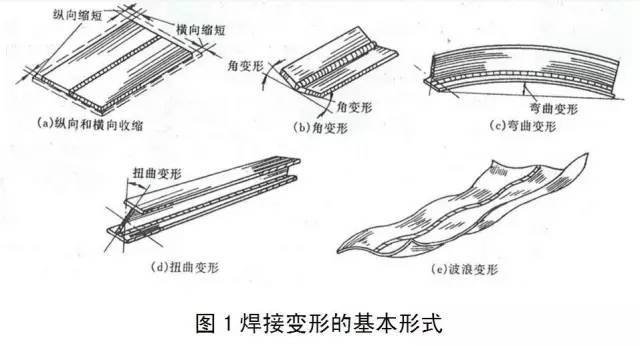
后续还要进行焊接环节和打磨环节, 这两个环节中任何一个出现情况都会影响最终成品的稳定性, 不同的焊接方式对应着不同的板材厚度以及不同的使用场景, 薄板材如果用了热量过高的焊接方式, 很容易在焊接位置那里出现明显的变形, 后续的校平很难完全恢复那个平整度。
在进行打磨操作的时候, 人也不能够单单就是只去追求那个表面光滑这一件事而已, 必须得要把焊接那个位置的残留应力给它适当的那种释放掉, 否则的话, 万一这个成品被放到了实际使用场景里面去的这么一种话, 要是遇到了温度的变化呀或者是受到了外力进行挤压之类的这么一种情况, 很容易就在焊接的那个位置出现脱开的这种状况的。
三、钣金定制加工里最容易踩的错是跳过前期试装直接批量生产
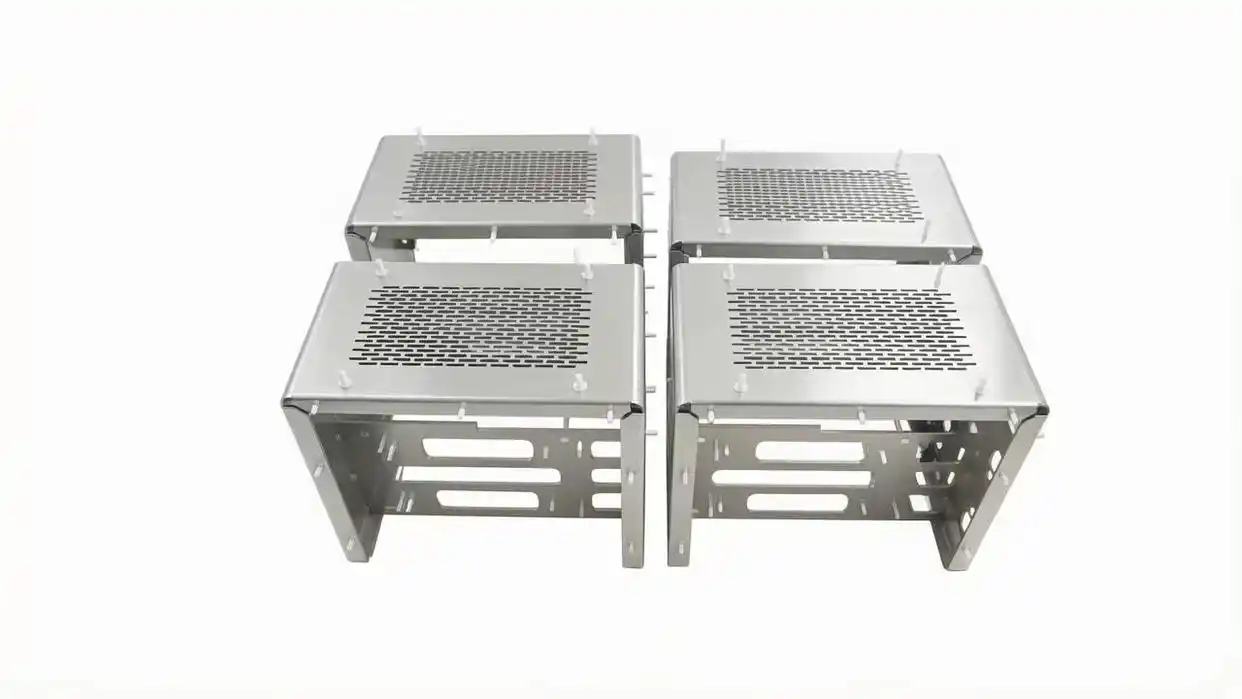
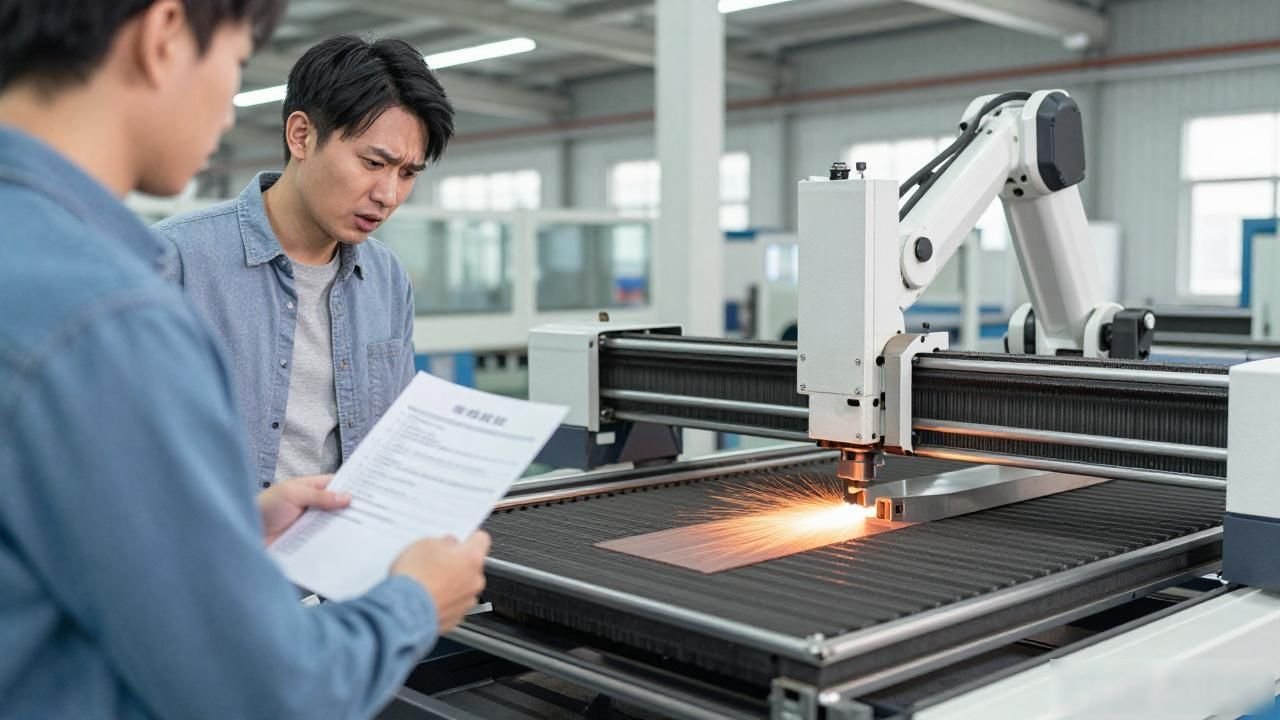
很多客户为了要赶那个交付的时间周期, 经常会提出这么一个要求, 就是说让加工方先把那第一批的成品给做出来, 但是, 不要去做那个整体的试装这个环节了, 而是选择直接就开始批量下料去进行加工。可是这种做法的话, 非常容易导致在最后的组装环节里, 把之前没有被发现的那些细节问题一个一个全部都暴露出来的。
哪怕单个零件的各个尺寸全都满足图纸规定, 当多个零件组合在一起之时, 也会因为他们各自微小的公差相互叠加之故而引发整体无法装配的结果, 等到已经加工出的大量完成品呈现此般状况时便会陷入困境, 难以对既有部件施行二次修改作业, 只能够实施全数报废处理。
还有一个很常见的状况, 就是表面处理的要求没在前期对接的时候明确说清楚。绝大多数的人都会默认认为钣金件加工好之后的外观直接就能满足需求。但事实并不像想象中那样简单。实际上如果采用不同的表面处理工艺, 比如喷塑、喷漆或者是拉丝之类的处理动作。
都会在板材表面增加一层厚度。这层被增加的厚度会让零件的整体尺寸发生轻微的改动。如果在前期的设计环节里面没有预留出这部分必要的余量。等到做完表面处理之后会出现什么情况呢。原本那些预留好的组装缝隙会被完全填满。最后就会导致各个零件之间相互卡住无法活动。
处理这些问题, 其实并不需要使用那些比较复杂的技术手段去进行规避操作。
我们只需要在正式进入批量加工生产之前的这个时间节点上, 先制作出一两套完整的样件出来, 并且让这些样件从头到尾把所有涉及到的加工流程和表面处理流程全部都走完一遍, 随后再把它们进行实际的组装和测试操作, 通过这样的方式, 就可以把绝大多数属于细节层面的隐藏问题提前排查出来。
所谓钣金定制加工, 其本质是为了更好地去满足那些实际存在的使用需求, 它并不是说要单纯地去把图纸上面标注的那些尺寸数字给完成掉, 因为如果在制作的过程中, 能够稍微多留下一点儿用于后续测试和调整的空间的话, 那么当客户最终拿到那个制作好的成品的时候, 这个成品的实际效果才是真正符合原先预期的。


暂无评论内容