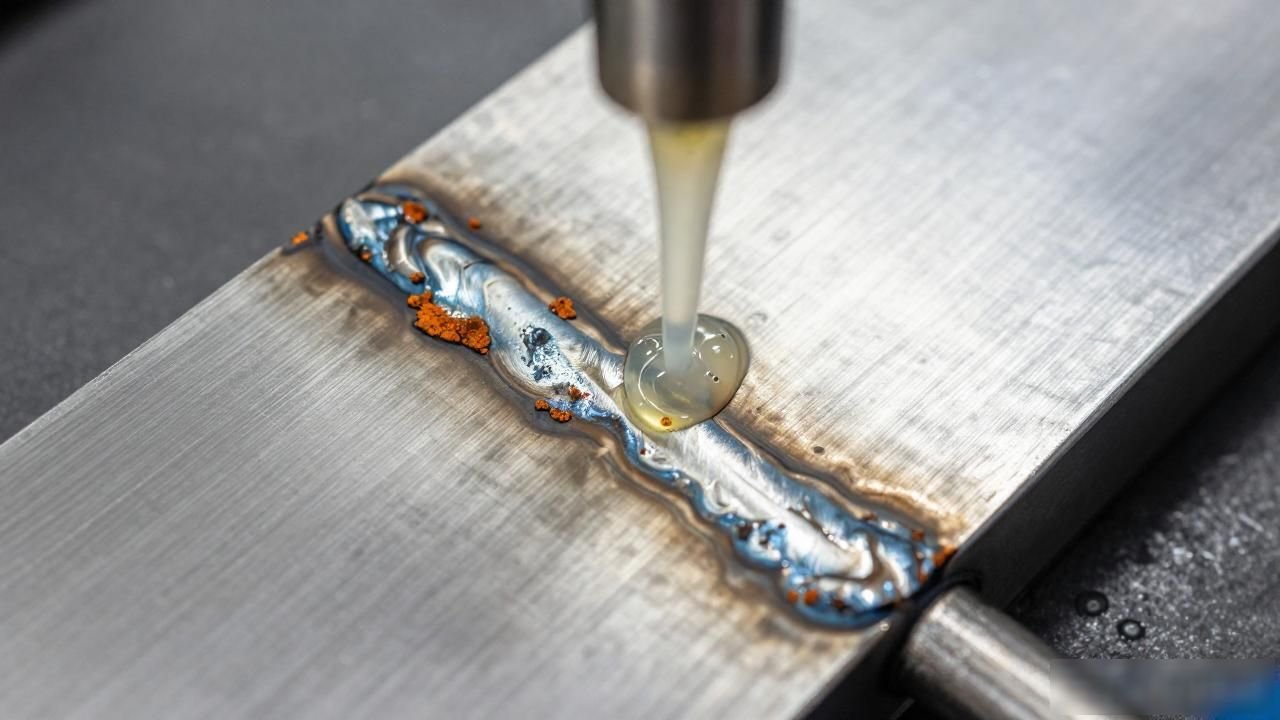
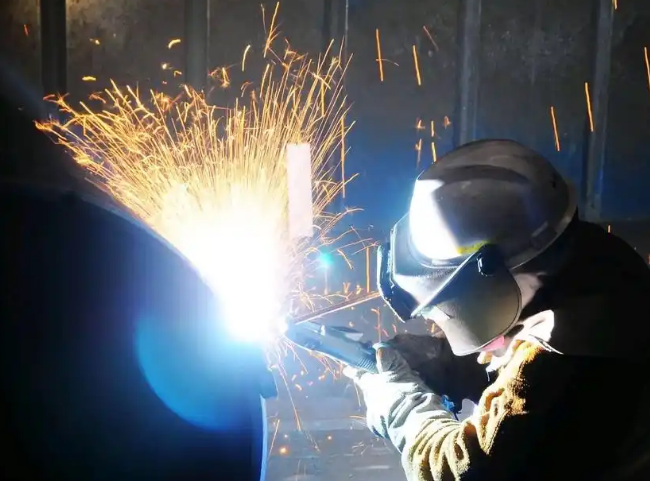
304不锈钢在进行焊缝焊接作业并完成之后, 焊道呈现出发黑甚至发蓝的颜色, 并且在热影响区域出现了彩虹色的现象。在这种情况下, 车间里的操作人员通常会选择直接使用喷砂工艺来处理表面。因为经过喷砂处理后, 其表面看起来非常光亮, 所以质检人员也就直接予以放行。
然而, 在投入生产使用几个月之后, 最先发生点蚀并且返锈的位置, 偏偏就是这道焊缝的焊口。这个质量问题的根源并不在于材料本身的质量问题, 而是由于错误地混淆了喷砂处理与酸洗钝化处理这两种不同的表面处理概念所致。
不锈钢之所以能够防锈, 靠的是那种存在于表面的、富含铬元素的钝化膜。当进行焊接的时候, 高温会把焊区的那层钝化膜烧毁, 于是晶界处的铬就被消耗掉, 进而形成了贫铬层。
对于304来说, 它的碳含量是不超过百分之零点零八的, 所以在温度位于四百五十摄氏度到八百五十摄氏度的热影响区内, 它容易产生出碳化铬, 并且会形成那所谓的贫铬层。
而对于316L而言, 它的碳含量是不超过百分之零点零三零的, 所以它析出的碳化物比较少, 贫铬层的深度也较浅, 因此酸洗钝化依然是被推荐使用的工序。
喷砂这个办法, 它就是一个物理打磨的过程。它只能把表面的氧化皮和焊渣给去掉。但是, 它去不掉那层基体里的贫铬层。而且, 它也重新建立不了钝化膜。砂粒一打进去, 反而就把那些还残留在表面的钝化膜给打碎了。这就露出了活性很高的金属。刚开始看的时候是挺光亮的。但是从长期来看, 它就更容易生锈了。
酸洗钝化是一种化学处理办法, 它会溶解掉氧化皮、焊斑以及贫铬变质了的那种金属, 让健康的基体露出来;它还会在洁净的表面上重新建起那层富铬的钝化膜, 让耐腐蚀性能回恢复到接近于母材原厂时的水平。要是用膏状的产品来施工的话, 有三个地方特别容易出大问题的。

首先一点是, 焊渣飞溅这个现象必须要在前期把东西都清理干净掉, 膏体它是靠化学溶解那个方式起作用,它并不是填充剂这种角色, 如果那个大块的焊渣你不把它清除了, 酸液它就没有办法渗透到了焊缝的底层, 那样的话隐患就会被藏在里面了。
第二, 要控制涂抹的范围以及反应的时间。膏体的厚度通常建议在一到两毫米之间, 它要能够覆盖住焊缝两侧的约为二十毫米的位置, 具体的标准还得以说明书和相关的工艺文件为准。
在常温下静置的时候, 常见的时间是在五到三十分钟这个区间内, 最终还是要参照产品说明和试板的情况来定, 并且要根据氧化的严重程度来进行调整。一旦见到有褪色的现象出现就必须要用水冲掉, 如果时间没有待够的话, 那效果就仅仅是类似于酸洗而已。
需要特别注意的一点是, 一到两毫米说的是膏体涂层的厚度, 而不是钝化膜的厚度, 因为钝化膜是属于纳米级别的。
第三点, 残酸一定要做到彻底的中和跟冲洗。要按照上面的说明去选中性的方式。通常的情况是用碱水来中和, 之后再用大量的清水把它冲得干干净净。那些夹缝还有焊缝里面如果残留了酸液, 就会一直在那里诱发点蚀问题。等冲洗完之后把它晾干, 如果使用纤维抹布去擦拭的话, 反而容易把钝化膜给弄脏污染掉。
如果仅仅是为了外观好看, 并且不要求具备长期的耐腐蚀性能, 那么选择喷砂处理也是可以的。但是, 假如焊缝需要做到长期防锈, 那就必须采取酸洗钝化的处理方式。钝化膏这种材料比较适用于处理局部的焊缝部位。
它的特点是成本比较低, 而且能够覆盖那些存在死角的区域。外部的协作单位应当把材料的牌号、所用膏体的具体型号以及静置的时间长度, 全部写入到技术协议里面去。在实际执行的时候, 以封样作为最终的标准来确定。
验收的过程, 不能仅仅只是去看亮度这个方面, 重点要去检查焊缝和热影响区交界的地方, 因为这个最容易出现漏涂, 进而会留下黑边。
可以按照 GB/T 25150 标准的蓝点法来辅助完成验收工作, 就是要把铁氰化钾检测液滴在焊缝的表面上, 然后判定时间要以标准协议为准就行, 常见的参考时间是三十秒钟之内没有蓝斑;要是发现有了蓝点的话, 这就说明存在游离铁的污染情况, 需要去返工处理。
这次的试验仅仅只是查了查游离铁这一点, 所以根本没办法判断那个贫铬层到底消除没有, 国际上的项目说不定还会有要求做硫酸铜试验这种事的, 最后的验收结果还是得按照双方的协议来定, 那些试剂的话呢因为属于危险化学品, 所以要按规定去领用和处置, 干活的人必须要做好防护工作, 绝对禁止让碳钢刷子去接触东西, 这样是为了防止铁离子污染。
咱们这车间里面, 那些不锈钢焊缝发黑的东西, 你到底是采取个就直接喷砂完事的态度? 还是说去搞个酸洗钝化的工序? 大家有没有碰到过那种因为想省去某些流程, 结果遇到了批量出现返生锈这种情况的烦恼吗? 欢迎大家来评论区里面交流一下各自的看法和经历。
我这个人就是老李, 我在钣金DFM这个工艺行业里面, 算是摸爬滚打了很长时间了。
下一期节目的预告内容是编号为D122的内容, 主题是关于车间内部的外协酸洗钝化合格验收工作。如果在这项验收过程中, 作业人员只是单纯地去看表面的亮度如何, 那么就很容易会踩到坑里去犯错。
这篇文章的主要目的是为了进行工程施工方面的经验交流。在大规模投入生产之前, 必须首先完成首件的验证工作。只有在试板测试合格之后, 才可以进入量产阶段;在进行化学操作时, 要严格落实个人防护措施;对于产生的废液, 需要进行合规的收集和处置工作, 绝对严禁直接排放任何废弃物。
关于不锈钢的焊接以及酸洗钝化处理这些方面, 还有钣金加工的工作内容, 对于焊缝的处理有着丰富的经验与相关技术要点。
暂无评论内容