
Wie allgemein bekannt ist, ist bei der CNC-Programmierung mit CAM-Software, ProzessparameterDie Auswahl ist von entscheidender Bedeutung, da sie nicht nur die Qualität der zu bearbeitenden Teile maßgeblich beeinflusst, sondern sogar ausschlaggebend für die Leistungsfähigkeit der Werkzeugmaschine und den reibungslosen Ablauf der Produktionssicherheit ist. Der Autor dieses Artikels analysiert unter Berücksichtigung der Eigenschaften von Formteilen den Einfluss der Auswahl der Prozessparameter bei der Programmierung der CNC-Fräsbearbeitung auf die Bearbeitungsqualität und stellt anhand praktischer Beispiele die Methoden und Grundsätze für die Festlegung der Prozessparameter bei der CAM-Programmierung in der CNC-Bearbeitung von Formteilen vor.
I. Einleitung
In der Werkzeugbauindustrie finden CNC-Bearbeitungstechniken breite Anwendung, wie beispielsweise CNC-Fräsen, Bohren, Drehen, Drahtschneiden sowie Elektroerosion. Dabei ist das CNC-Fräsen das wichtigste Bearbeitungsverfahren für komplexe Werkzeugteile. CNC-Anlagen bieten die grundlegenden Voraussetzungen für die Bearbeitung präziser und komplexer Teile. Um jedoch die gewünschten Bearbeitungsergebnisse zu erzielen, ist die Erstellung hochwertiger CNC-Programme unverzichtbar. Der Grund dafür liegt darin, dass CNC-Bearbeitungsprogramme nicht nur den Bearbeitungsprozess des Bauteils abdecken, sondern auch Prozessinformationen wie Werkzeugform und -abmessungen, Schnittparameter sowie Werkzeugwege enthalten. Bei einfachen Formteilen wird in der Regel manuell programmiert, während für komplexe Formbauteile häufig CAM-Software wie Pro/E, UG usw. zur Erstellung der Bearbeitungsprogramme herangezogen wird. Unabhängig davon, ob die Programmierung manuell oder computergestützt erfolgt, ist die Auswahl geeigneter Prozessparameter während der Erstellung des CNC-Programms die Grundvoraussetzung für die Erstellung eines qualitativ hochwertigen Bearbeitungsprogramms.
II. Auswahl der Werkzeuge
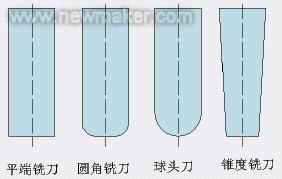
Bei der CNC-Fräsbearbeitung von Formkavitäten wirkt sich die Wahl der Schneidwerkzeuge direkt auf die Bearbeitungsqualität der Formteile aus und beeinflusst zudem die Bearbeitungseffizienz sowie die Bearbeitungskosten. Daher ist die richtige Auswahl der Schneidwerkzeuge von entscheidender Bedeutung. Bei der Fräsbearbeitung von Formen kommen häufig Flachfräser sowie Fräser mit abgerundeter Spitze zum Einsatz, daneben auch Kugelkopf- und Kegelfräser, wie in Abbildung 1 dargestellt.

Abbildung 1: Definition des Schneidwerkzeugs
Bei der Bearbeitung von Formhohlräumen sollten bei der Auswahl der Werkzeuge die folgenden Grundsätze beachtet werden:
1. Auswahl des Werkzeugtyps entsprechend der Form der zu bearbeitenden Oberfläche
Bei konkaven Oberflächen sollten in der Halb- und Feinschlichtphase Kugelfräser gewählt werden, da damit eine hervorragende Oberflächenqualität erzielt werden kann. Für die Grobbearbeitung eignen sich jedoch Flachfräser oder abgerundete Schaftfräser besser, da die Schnittbedingungen für Kugelfräser ungünstig sind; Bei konvexen Oberflächen werden für die Grobbearbeitung üblicherweise Schaftfräser mit flachem Ende oder Schaftfräser mit abgerundeter Spitze verwendet. Für die Feinbearbeitung sind jedoch Schaftfräser mit abgerundeter Spitze besser geeignet, da deren Geometrie im Vergleich zu Schaftfräsern mit flachem Ende vorteilhafter ist; Für Seitenflächen mit Entformungsschräge eignen sich konische Fräser. Zwar lassen sich schräge Flächen auch mit flachendigen Schaftfräsern mithilfe von Interpolationsverfahren bearbeiten, doch führt dies zu längeren Bearbeitungswegen, was die Bearbeitungseffizienz beeinträchtigt. Gleichzeitig erhöht sich der Verschleiß des Werkzeugs, was wiederum die Bearbeitungsgenauigkeit beeinträchtigt.
2. Wählen Sie das Schneidwerkzeug nach dem Prinzip „vom Größten zum Kleinsten“ aus.
Im Allgemeinen ist es bei Formhohlräumen, die aus mehreren Arten von gekrümmten Flächen bestehen, während der Bearbeitung unter normalen Umständen nicht möglich, das gesamte Bauteil mit einem einzigen Werkzeug zu bearbeiten.
Unabhängig davon, ob es sich um eine Grob- oder Feinzerspanung handelt, sollten möglichst Werkzeuge mit großem Durchmesser gewählt werden. Der Grund dafür ist, dass je kleiner der Werkzeugdurchmesser ist, desto länger ist der Bearbeitungsweg, was wiederum zu einer Verringerung der Bearbeitungseffizienz führt. Gleichzeitig führt der Verschleiß des Werkzeugs zu deutlichen Unterschieden in der Bearbeitungsqualität.
3. Auswahl des Schneidwerkzeugs entsprechend der Krümmung der Formfläche
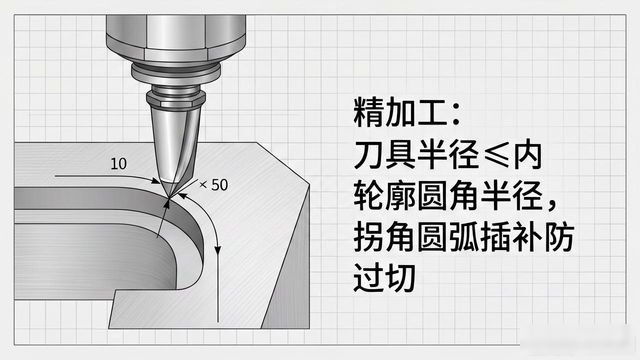
Bei der Feinschlichtbearbeitung sollte der Radius des kleinsten verwendeten Werkzeugs kleiner oder gleich dem Radius der Innenkontur-Rundung des zu bearbeitenden Werkstücks sein. insbesondere bei der Bearbeitung von Ecken ist ein Werkzeug mit einem Radius zu wählen, der kleiner ist als der Radius der Eckenverrundung, und die Bearbeitung mittels Kreisbogeninterpolation durchzuführen; auf diese Weise lassen sich Überfräsungen vermeiden, die bei der Verwendung von Geradlineninterpolation auftreten können; Bei der Grobbearbeitung wird gemäß dem Grundsatz, möglichst Werkzeuge mit großem Durchmesser zu verwenden, in der Regel ein Werkzeug mit großem Radius gewählt. Dabei ist zu berücksichtigen, ob das nach der Grobbearbeitung verbleibende Aufmaß eine zu hohe Schnittbelastung für das Werkzeug der Halbfein- oder Feinbearbeitung darstellt; Da Werkzeuge mit größerem Durchmesser an den Ecken der Werkstückkontur mehr Aufmaß hinterlassen, ist dies häufig die direkte Ursache für Werkzeugschäden oder das Einrasten des Werkzeugs aufgrund starker Schwankungen der Schnittkräfte während der Feinschlichtbearbeitung.
4. Verwenden Sie bei der Grobbearbeitung nach Möglichkeit Fräser mit abgerundeten Ecken.
Einerseits sorgt der Fräser mit abgerundeter Schneide beim Zerspanen innerhalb des Bereichs von 0° bis 90°, in dem die Schneide mit dem Werkstück in Kontakt kommt, für eine relativ gleichmäßige Veränderung der Schnittkraft. Dies wirkt sich nicht nur positiv auf die Bearbeitungsqualität aus, sondern verlängert auch die Standzeit des Werkzeugs erheblich; Andererseits bietet der Einsatz von Fräsern mit abgerundeten Ecken bei der Grobbearbeitung im Vergleich zu Kugelfräsern bessere Schnittbedingungen und im Vergleich zu Flachfräsern eine gleichmäßigere Restdicke für die Feinbearbeitung, wie in Abbildung 2 dargestellt, was für die nachfolgende Bearbeitung von großem Vorteil ist.
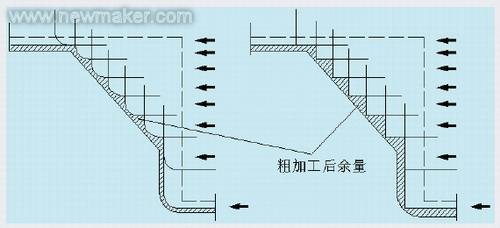
Abb. 2: Vergleich der Restdicke nach der Grobbearbeitung mit einem Fräser mit abgerundeter Spitze und einem Fräser mit gerader Spitze
III. Festlegung der Schnittführung und der Zerspanungsart
Die Vorschubart dient dazu, das Verteilungsmuster der Werkzeugbahn im Bearbeitungsprozess zu beschreiben. Die Schnittart beschreibt die Bewegungsart des Werkzeugs relativ zum Werkstück während der Bearbeitung. Bei der CNC-Bearbeitung wirken sich die Wahl der Schnittart und der Vorschubart direkt auf die Bearbeitungsqualität und die Bearbeitungseffizienz der Formteile aus. Das Auswahlprinzip lautet, auf der Grundlage der geometrischen Eigenschaften der zu bearbeitenden Werkstückoberfläche die Bearbeitungszeit so kurz wie möglich zu halten, ohne dabei die Bearbeitungsgenauigkeit zu beeinträchtigen, und während des Zerspanungsvorgangs für eine gleichmäßige Belastung des Werkzeugs zu sorgen.
1. Schnittführung
Bei der Werkzeugbearbeitung werden üblicherweise drei Arten der Vorschubführung verwendet: Einwegvorschub, Hin- und Rückvorschub sowie Ringvorschub, wie in Abbildung 3 dargestellt. Abbildung 3a zeigt dabei die einseitige Zerspanungsbewegung, bei der die Zerspanungsrichtung während der Bearbeitung unverändert bleibt. Dies gewährleistet die Konsistenz beim Vorwärts- oder Rückwärtsfräsen, allerdings ist die Zerspanungseffizienz aufgrund der zusätzlichen Abheb- und Leerlaufbewegungen relativ gering. Bei der Grobbearbeitung wird aufgrund der relativ hohen Zerspanungsleistung in der Regel der einseitige Vorschub gewählt, um eine gleichmäßige Belastung des Werkzeugs und die Stabilität des Zerspanungsprozesses zu gewährleisten. Abbildung 3b zeigt die Hin- und Her-Bewegung, bei der während des Bearbeitungsvorgangs kein Anheben des Werkzeugs erfolgt und eine kontinuierliche Zerspanung stattfindet. Die Bearbeitungseffizienz ist dabei höher, jedoch führt der Wechsel zwischen Vorwärts- und Rückwärtsfräsen zu einer schlechteren Oberflächenqualität. Im Allgemeinen ist der Hin- und Her-Vorschub bei der Grobbearbeitung aufgrund der hohen Zerspanungsleistung nicht geeignet; bei der Halbfeinbearbeitung sowie bei der Feinbearbeitung, bei der keine strengen Anforderungen an die Oberflächenqualität gestellt werden, kann jedoch der Hin- und Her-Vorschub gewählt werden. Abbildung 3c zeigt die ringförmige Verfahrweise, bei der die Werkzeugbahn aus einer Reihe geschlossener Ringkurven besteht. Während des Bearbeitungsprozesses wird das Werkzeug nicht angehoben; es wird entweder mit Vorwärts- oder Rückwärtsfräsen gearbeitet. Diese Verfahrweise wird häufig bei der Bearbeitung von Kavitäten eingesetzt.
Abbildung 3: Schnittführung
2. Fräsverfahren
Die Wahl der Fräsmethode wirkt sich direkt auf die Oberflächenqualität aus und beeinflusst zudem die Standzeit der Werkzeuge sowie den reibungslosen Ablauf des Bearbeitungsprozesses. Beim Umfangsfräsen sollte je nach Größe des Bearbeitungszugabe und den Anforderungen an die Oberflächenqualität sinnvoll zwischen Vorwärts- und Rückwärtsfräsen gewählt werden. Im Allgemeinen sollte bei der Grobbearbeitung aufgrund des größeren Zugsatzes die Gegenfräsbearbeitung gewählt werden, um die Vibrationen der Werkzeugmaschine zu verringern. Bei der Feinbearbeitung sollte die Gleichlauffräsbearbeitung gewählt werden, um die Anforderungen an Genauigkeit und Oberflächenrauheit zu erfüllen. Beim Stirnfräsen ist je nach den Eigenschaften des zu bearbeitenden Werkstoffs eine unterschiedliche Fräsmethode zu wählen. Im Allgemeinen sollte bei der Bearbeitung von hochharten Werkstoffen das symmetrische Fräsen gewählt werden, bei der Bearbeitung von gewöhnlichem Kohlenstoffstahl sowie hochfestem, niedriglegiertem Stahl sollte das asymmetrische Gegenfräsen gewählt werden, wodurch die Standzeit des Schneidwerkzeugs verlängert und somit eine bessere Oberflächenqualität des Werkstücks erzielt wird; bei der Bearbeitung von hochduktilen Werkstoffen sollte das asymmetrische Mitfräsen gewählt werden, um die Standzeit des Schneidwerkzeugs zu erhöhen.
IV. Ein- und Ausfahren des Schneidwerkzeugs
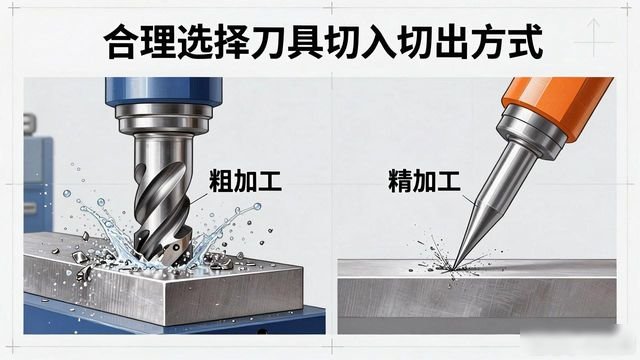
Bei der CNC-Fräsbearbeitung der Formkavität ist angesichts der Komplexität der Formkavität klar, dass oft mehrere Werkzeugwechsel erforderlich sind, um die Bearbeitung der Formteile abzuschließen. Bei der Grobbearbeitung ist zu beachten, dass sich die durch die Restzugabe gebildete Geometrie nach jedem Bearbeitungsdurchgang verändert. Wird beim nächsten Eintauchen die Eintauchart nicht angemessen gewählt, kann dies sehr leicht zu einem Werkzeugbruch führen. Bei der Feinstbearbeitung ist klar, dass Änderungen der Schnittbedingungen beim Ein- und Ausfahren häufig zu Unterschieden in der Oberflächenqualität führen. Daher ist die sinnvolle Auswahl der Ein- und Ausfahrwege für die Werkzeuge von entscheidender Bedeutung. Zu den gängigen Ein- und Auslaufarten, die von CAM-Software angeboten werden, gehören: senkrechter Ein- und Auslauf des Werkzeugs in das Werkstück, schräger Einlauf des Werkzeugs in das Werkstück, das Werkzeug folgt einer spiralförmigen Bahn beim Einstechen in das Werkstück, das Werkzeug nutzt eine Vorbohrung zum Einstechen in das Werkstück sowie das Werkzeug, das über einen Bogen in das Werkstück ein- und ausfährt.
Dabei dringt das Schneidwerkzeug senkrecht in das Werkstück ein. Dies ist die einfachste und zugleich am häufigsten verwendete Methode. Sie eignet sich für die Grobbearbeitung von Werkstücken vom Typ Stempel, bei denen der Einschnitt von außen erfolgen kann, sowie für die Feinbearbeitung solcher Werkstücke und für die Feinbearbeitung der Seitenwände von Formkavitäten; Das Werkzeug dringt schräg in das Werkstück ein; dies wird häufig bei der Grobbearbeitung weicher Werkstoffe angewendet. Ebenso dringt das Werkzeug spiralförmig in das Werkstück ein, was ebenfalls häufig bei der Grobbearbeitung weicher Werkstoffe zum Einsatz kommt. Der Einschnitt erfolgt über eine vorbearbeitete Bohrung; dies ist eine häufig verwendete Einschnittmethode bei der Grobbearbeitung von Matrizen; Der bogenförmige Einschnitt in das Werkstück verhindert Übergangsspuren, ebenso wie der bogenförmige Ausschnitt aus dem Werkstück; daher werden bogenförmige Ein- und Ausschnitte häufig für die Feinbearbeitung von gekrümmten Oberflächen verwendet. An dieser Stelle ist zu beachten: Bei der Grobbearbeitung von Kavitäten wird bei Verwendung der Einweg-Zugbewegung (Zig) die vom CAD/CAM-System vorgeschlagene Einstechart in der Regel nur für den Beginn des Bearbeitungsvorgangs festgelegt und nicht für jeden einzelnen Einstechvorgang während des gesamten Bearbeitungsprozesses. Dieses Problem kann mitunter die Hauptursache für Schäden am Werkzeug oder am Werkstück sein. Eine Möglichkeit zur Lösung dieses Problems ist die Verwendung eines ringförmigen oder bidirektionalen Vorschubs. Eine weitere Möglichkeit besteht darin, den Schrittabstand (Step-over) zu verringern, sodass die Hinterfräsung kleiner als der Fräserradius ist.
V. Steuerung der Schnittparameter
Die Wahl der Schnittparameter hat direkten Einfluss auf die Bearbeitungsqualität, die Bearbeitungseffizienz und die Standzeit der Werkzeuge. Zu den wichtigsten zerspanungsrelevanten Parametern in der CAM-Software zählen die Spindeldrehzahl (), die Vorschubgeschwindigkeit (Cut feed), die Vorschubgeschwindigkeit beim Eintauchen des Werkzeugs (Lead-in-Vorschub), die Schrittweite (Step-over) sowie die Schnitttiefe (Step depth).
1. Spindeldrehzahl
Die Spindeldrehzahl wird in der Regel anhand der Schnittgeschwindigkeit berechnet. Hierfür gibt es eine bestimmte Berechnungsformel: n = 1000 × Vc / πd. In dieser Formel bezeichnet d den Werkzeugdurchmesser in mm, während Vc die Schnittgeschwindigkeit in m/min angibt. Die Wahl der Schnittgeschwindigkeit steht in engem Zusammenhang mit der Standzeit des Schneidwerkzeugs. Sobald das Werkstückmaterial, das Werkzeugmaterial und die Werkzeugkonstruktion festgelegt sind, wird die Schnittgeschwindigkeit zum wichtigsten Faktor, der die Standzeit des Schneidwerkzeugs beeinflusst. Eine zu niedrige oder zu hohe Schnittgeschwindigkeit führt zu einem drastischen Rückgang der Standzeit. Bei der Bearbeitung von Werkzeugen, insbesondere bei der Feinbearbeitung, sollte ein Werkzeugwechsel während des Bearbeitungsvorgangs so weit wie möglich vermieden werden, um eine hohe Bearbeitungsqualität zu erzielen. Daher sollte die Schnittgeschwindigkeit unter Berücksichtigung der Standzeit des Werkzeugs sorgfältig ausgewählt werden.
2. Vorschubgeschwindigkeit und Einstechgeschwindigkeit des Werkzeugs
Die Bearbeitungsgenauigkeit und Oberflächenrauheit von Formteilen werden direkt von der Wahl der Vorschubgeschwindigkeit beeinflusst. Die Berechnungsformel lautet F = nzf, wobei n die Spindeldrehzahl (U/min) ist, z die Anzahl der Zähne des Fräsers und f der Vorschub pro Zahn (mm/Zahn) ist. Die Wahl des Vorschubs pro Zahn hängt von den mechanischen Eigenschaften des Werkstückmaterials, dem Werkzeugmaterial sowie der Konstruktion des Fräsers ab. Je höher die Härte und Festigkeit des Werkstücks sind, desto geringer ist der Vorschub pro Zahn. Hartmetallfräser weisen im Vergleich zu ähnlichen Fräsern aus Schnellarbeitsstahl einen höheren Vorschub pro Zahn auf. Bei hohen Anforderungen an die Bearbeitungsgenauigkeit und Oberflächenrauheit sollte ein geringerer Vorschub gewählt werden; die Einstechgeschwindigkeit des Werkzeugs sollte geringer sein als die Schnittvorschubgeschwindigkeit.
3. Schnittmenge
Faktoren wie die Steifigkeit der Werkzeugmaschine, des Werkstücks und der Schneidwerkzeuge spielen eine entscheidende Rolle bei der Begrenzung der Zerspanungstiefe. Als Auswahlprinzip gilt: Sofern die Prozessanforderungen erfüllt sind und die Steifigkeit des Prozesssystems dies zulässt, sollte möglichst eine größere Zerspanungstiefe gewählt werden, um die Bearbeitungseffizienz zu steigern. Um die Bearbeitungsgenauigkeit und die Oberflächenrauheit zu gewährleisten, muss eine Feinschliffzugabe von 0,2 bis 0,5 mm vorgesehen werden. Bei der Grobbearbeitung erfolgt die Abtragung der Zugabe häufig im Schichtenverfahren. Bei der CAM-Programmierung müssen die Schnitttiefe jeder Schicht sowie die maximale Schrittbreite festgelegt werden, wobei die tatsächliche Schrittbreite in der Regel von der Werkstückform abhängt.
Bei der Feinschlichtbearbeitung hängt die Wahl der Zerspanungstiefe mit der Oberflächenrauheit zusammen. In CAM-Software werden in der Regel zwei Parameter zur Steuerung der Oberflächenrauheit angegeben: die Schrittbreite () und die Resthöhe (). Wird die Oberflächenrauheit über die Schrittbreite gesteuert, gilt: Je kleiner die Schrittbreite, desto geringer die Oberflächenrauheit. Allerdings verlängern sich dadurch die Bearbeitungsbahn und die Bearbeitungszeit erheblich, weshalb die Schrittbreite nicht zu klein eingestellt werden sollte. In der Praxis lässt sich die Oberflächenqualität durch eine Anpassung der Fräsbahnen für die Halb- und Feinstbearbeitung (die zueinander orthogonal verlaufen) verbessern. Bei der Steuerung der Oberflächenrauheit über die Resthöhe passt sich die Schrittbreite automatisch an die Werkstückform an.
VI. Sonstige Parameter
Bei der Programmierung der CNC-Bearbeitung von Formen müssen neben der Einstellung der oben genannten Parameter auch die entsprechenden Einstellungen für das Werkstückkoordinatensystem (Work) vorgenommen werden, ebenso wie die Festlegung von Werten für die Eilgangsebene (Rapid Plane) und die Wahl der Werte für die Sicherheitsbearbeitungsebene (Plane). sowie die Festlegung der Werte für die Bearbeitungszugabe (), die ebenfalls entsprechend standardisiert werden müssen, und die Parameter für die Postprozessierung müssen ebenfalls festgelegt werden. Bei der Festlegung des Werkstückkoordinatensystems sollte dieses im Allgemeinen mit dem technologischen Bezugspunkt des Werkstücks übereinstimmen. Die Auswahl der Eilgang-Ebene und der Sicherheits-Ebene muss unter Berücksichtigung der Werkstückform und der Spannvorrichtung erfolgen, um unter Gewährleistung der Sicherheit die Leerwege so weit wie möglich zu minimieren. Was die Wahl des Bearbeitungsaufmaßes betrifft, so sollte dieses weder zu klein noch zu groß sein; ist es zu klein, kann es bei der Grobbearbeitung leicht zu einer Überbearbeitung kommen, ist es zu groß, beeinträchtigt dies die Qualität der Feinbearbeitung. Die Parameter für die Postprozessierung müssen unter Berücksichtigung der Eigenschaften des Steuerungssystems der CNC-Werkzeugmaschine festgelegt werden. Zusammenfassend lässt sich sagen, dass die CNC-Programmierung für Formteile eine enorme Flexibilität bietet. Nur durch das richtige Verständnis der oben genannten Prozessparameter und die kontinuierliche Auswertung der praktischen Erfahrungen lassen sich hochwertige Bearbeitungsprogramme erstellen, mit denen sich qualitativ hochwertige Formteile fertigen lassen.
 Chinese
 Japanese
 English
 German
 Finnish
Schreibe einen Kommentar
Du musst angemeldet sein, um einen Kommentar abzugeben.