
Kuten kaikki tietävät, CAM-ohjelmistolla suoritettavan CNC-ohjelmoinnin prosessissa, ProsessiparametritValinta on erittäin tärkeää, sillä se vaikuttaa paitsi suuresti työstettävän osan laatuun, myös koneen suorituskykyyn ja turvallisen tuotannon sujuvaan etenemiseen. Tämän artikkelin kirjoittaja on analysoinut muottiosien ominaisuuksien perusteella, miten prosessiparametrien valinta muottiosien CNC-jyrsintäohjelmoinnissa vaikuttaa työstön laatuun, ja esittelee käytännön tilanteita hyödyntäen CAM-ohjelmoinnin prosessiparametrien asetustavat ja periaatteet muottien CNC-työstössä.
I. Johdanto
Muottiteollisuudessa CNC-työstötekniikkaa käytetään laajalti, kuten CNC-jyrsintä, poraus, sorvaus, langaleikkaus ja kipinätyöstö. Näistä CNC-jyrsintä on monimutkaisten muottiosien pääasiallinen työstömenetelmä, ja CNC-laitteet tarjoavat perusedellytykset tarkkojen ja monimutkaisten osien työstölle. Kuitenkin odotetun työstötuloksen saavuttamiseksi on välttämätöntä laatia korkealaatuisia CNC-ohjelmia. Syynä tähän on se, että CNC-koneistusohjelma kattaa paitsi osan valmistusprosessin myös työkalun muodon ja mitat, leikkausparametrit sekä työstöradan kaltaiset prosessitiedot. Yksinkertaisten muottiosien osalta käytetään yleensä manuaalista ohjelmointia, kun taas monimutkaisten muottirakenteiden osien osalta joudutaan usein turvautumaan CAM-ohjelmistoihin, kuten Pro/E:hen tai UG:hen, ohjelmoinnin toteuttamiseksi. Olipa kyseessä sitten manuaalinen ohjelmointi tai tietokoneavusteinen ohjelmointi, sopivien prosessiarvojen valinta on korkealaatuisen CNC-ohjelman laatimisen perusedellytys.
II. Työkalujen valinta
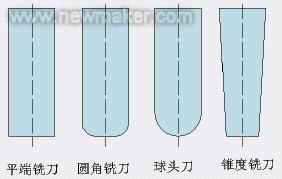
Muottien onteloiden CNC-jyrsinnässä työkalun valinta vaikuttaa suoraan muottiosien työstön laatuun sekä työstön tehokkuuteen ja kustannuksiin, joten oikean työkalun valinta on erittäin tärkeää. Muottien jyrsintätyöstössä yleisesti käytettyjä työkaluja ovat tasapäiset pystyjyrsimet, pyöristetyt pystyjyrsimet, pallopäiset jyrsimet sekä kartiomaiset jyrsimet, kuten kuvassa 1 on esitetty.

Kuva 1: Työkalun määritelmä
Muotin ontelon työstämisessä työkalun valinnassa on noudatettava seuraavia periaatteita:
1. Valitse työkalutyyppi työstettävän pinnan muodon perusteella
Kun kyseessä on kovera pinta, puolihionta- ja hiontavaiheissa tulisi valita pallopääjyrsin, sillä näin saavutetaan erinomainen pinnanlaatu. Karkehionnassa on kuitenkin parempi käyttää tasapäistä pystyjyrsintä tai pyöristettyä pystyjyrsintä, koska pallopääjyrsimen leikkausolosuhteet eivät ole riittävän hyvät; Kuperien pintojen osalta karkeakoneistuksessa käytetään yleensä tasapäistä pystyjyrsintä tai pyöristettyä pystyjyrsintä, mutta viimeistelyvaiheessa on sopivampaa valita pyöristetty pystyjyrsin, koska sen geometriset ominaisuudet ovat paremmat kuin tasapäisen pystyjyrsimen; Muottipoistokulman sisältäville sivuille sopii parhaiten kartiomainen jyrsin. Vaikka tasapäisellä pystyjyrsimellä voidaan interpolointimenetelmän avulla myös työstää kalteva pinta, se pidentää työstöpolkua ja heikentää siten työstötehokkuutta. Samalla se lisää työkalun kulumista, mikä puolestaan heikentää työstötarkkuutta.
2. Valitse työkalu suurimmasta pienimpään -periaatteen mukaisesti
Yleensä muotin ontelo, joka koostuu useista erilaisista pinnoista, ei ole työstön aikana tavallisesti mahdollista työstää kokonaan yhdellä työkalulla.
Olipa kyseessä sitten karkea tai hieno työstö, tulisi valita mahdollisimman suuren halkaisijan omaava työkalu, sillä mitä pienempi työkalun halkaisija on, sitä pidempi työstöpolku on, mikä puolestaan heikentää työstön tehokkuutta. Samalla työkalun kuluminen aiheuttaa huomattavia eroja työstön laadussa.
3. Valitse työkalu pinnan kaarevuuden mukaan
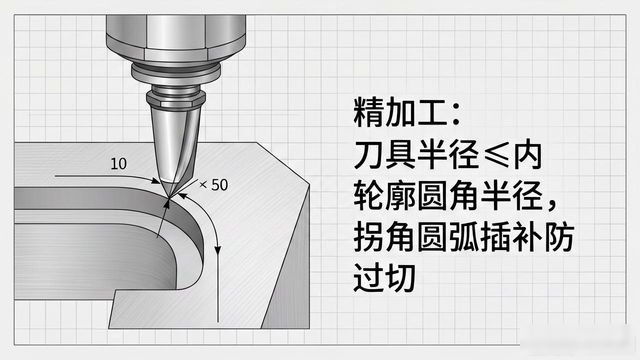
Viimeistelytyöstön yhteydessä käytettävän pienimmän työkalun säde tulee olla pienempi tai yhtä suuri kuin työstettävän kappaleen sisäisen ääriviivan pyöristyssäde, erityisesti kulmien työstämisessä on valittava työkalu, jonka säde on pienempi kuin kulman pyöristyssäde, ja työstö on suoritettava kaari-interpoloinnilla, jolloin vältetään suoraviivaisella interpoloinnilla aiheutuva ylityöstö; Karkaisukäsittelyä suoritettaessa noudatetaan periaatetta, jonka mukaan käytetään mahdollisimman suurihalkaisijaisia työkaluja, joten yleensä valitaan suurempi työkalun säde. Tällöin on otettava huomioon, aiheuttaako karkaisukäsittelyn jälkeen jäljelle jäävä ylimäärä liian suuren leikkauskuormituksen puolihienos- tai hienoskäsittelytyökaluille, Koska suuremman halkaisijan työkalut jättävät osan ääriviivojen kulmiin enemmän ylimateriaalia, tämä on usein suora syy siihen, että hionnan aikana tapahtuvat jyrkät leikkausvoimien muutokset aiheuttavat työkalun vaurioitumisen tai työkaluun juuttumisen.
4. Valitse karkea työstö vaiheessa mahdollisuuksien mukaan pyöristetty jyrsin
Yhtäältä pyöristetty jyrsin tuottaa leikkauksen aikana suhteellisen tasaisen leikkausvoiman muutoksen 0°–90°:n kulma-alueella, jossa terä on kosketuksessa työkappaleen kanssa. Tämä ei ainoastaan paranna työstön laatua, vaan myös pidentää työkalun käyttöikää huomattavasti; Toisaalta pyöristetty jyrsin tarjoaa karkeakoneistuksessa hyvät leikkausolosuhteet verrattuna pallopääjyrsimeen ja jättää tasaisemman viimeistelyvarauksen kuin tasapäinen pystyjyrsin, kuten kuvassa 2 on esitetty. Tämä on erittäin edullista myöhemmälle koneistukselle.
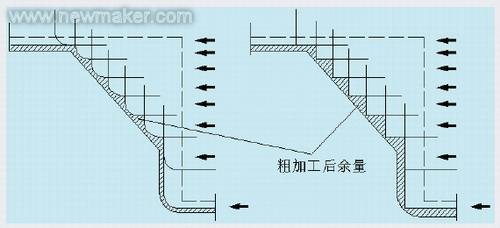
Kuva 2: Pyöristettyjen ja suorapäisten jyrsinterien jäljellä olevan materiaalin vertailu karkeakoneistuksen jälkeen
III. Työkalun liike- ja leikkausmenetelmien määrittäminen
Työkalun liikkumistapa tarkoittaa työstöprosessissa työkalun liikeradan jakautumismallia. Leikkausmenetelmä puolestaan kuvaa työkalun liikkumistapaa suhteessa työkappaleeseen työstön aikana. CNC-työstössä leikkausmenetelmän ja työkalun liikkumistavan valinta vaikuttaa suoraan muottiosien työstön laatuun ja tehokkuuteen. Valinnan periaatteena on, että työstettävän osan pinnan geometriset ominaisuudet huomioon ottaen pyritään mahdollisimman lyhyeen työstöaikaan samalla kun varmistetaan työstötarkkuus ja pidetään työkalun kuormitus vakaana työstöprosessin aikana.
1. Työstötapa
Muottien työstössä yleisesti käytettyjä syöttötapoja ovat yksisuuntainen syöttö, edestakainen syöttö sekä rengasleikkaus, kuten kuvassa 3 on esitetty. Kuvassa 3a esitetään yksisuuntainen työstö, jossa leikkaussuunta pysyy muuttumattomana työstön aikana. Tämä varmistaa tasaisen työstön sekä eteenpäin- että taaksepäin jyrsinnässä, mutta työstön tehokkuus on suhteellisen alhainen, koska siihen liittyy terän nostamista ja tyhjää liikkumista. Karkaisukäsittelyssä, jossa leikkausmäärä on suuri, käytetään yleensä yksisuuntaista liikkumistapaa, jotta työkalun kuormitus jakautuu tasaisesti ja leikkausprosessi on vakaa. Kuvassa 3b esitetään edestakainen syöttötapa, jossa työstöprosessin aikana ei suoriteta terän nostoa vaan jatkuvaa leikkausta. Työstötehokkuus on korkea, mutta käänteisen ja eteenpäin suuntautuvan jyrsinnän vuorottelun vuoksi työstön pinta on huonompi. Yleisesti ottaen edestakaisliikettä ei suositella karkea-koneistuksessa, koska leikkausmäärä on varsin suuri. Sen sijaan edestakaisliikettä voidaan käyttää puolihienokoneistuksessa sekä hienokoneistuksessa, jossa pinnanlaatuvaatimukset eivät ole kovin tiukat. Kuva 3c esittää rengasmaista syöttötapaa, jossa työkalun liikerata koostuu suljetuista rengasmaisista käyristä. Koneistuksen aikana työkalua ei nosteta ylös, ja menetelmässä käytetään joko myötä- tai vastasuuntaista jyrsintää. Tämä on yleisesti käytetty syöttötapa onteloiden koneistuksessa.
Kuva 3: Jyrsintätapa
2. Jyrsintätapa
Jyrsintätavan valinta vaikuttaa suoraan työstettävän pinnan laatuun, työkalun kestävyyteen sekä työstöprosessin sujuvuuteen. Pyörivää jyrsintää käytettäessä tulisi valita joko myötä- tai vastajyrsintä jyrsintävaraa ja pinnanlaatuvaatimuksia huomioon ottaen. Yleisesti ottaen karkeakoneistuksessa, jossa koneistusvara on suuri, tulisi valita vastajyrsintä, jotta koneen tärinää voidaan vähentää. Hienokoneistuksessa tulisi valita myötäjyrsintä, jotta tarkkuus- ja pinnan karheusvaatimukset voidaan täyttää. Päätyjyrsintää käytettäessä on valittava eri jyrsintätapa työstettävän materiaalin ominaisuuksien mukaan. Yleensä kovien materiaalien työstämisessä tulisi valita symmetrinen jyrsintä, tavallista hiiliterästä ja korkealujuista matalaseosteista terästä työstettäessä tulisi valita epäsymmetrinen vastasuuntaisen jyrsintä, mikä pidentää työkalun käyttöikää ja parantaa työkappaleen pinnan laatua; korkean plastisuuden materiaaleja työstettäessä tulisi valita epäsymmetrinen myötäsuuntaisen jyrsintä, jotta työkalun kestävyyttä voidaan parantaa.
IV. Terän sisään- ja ulosliike
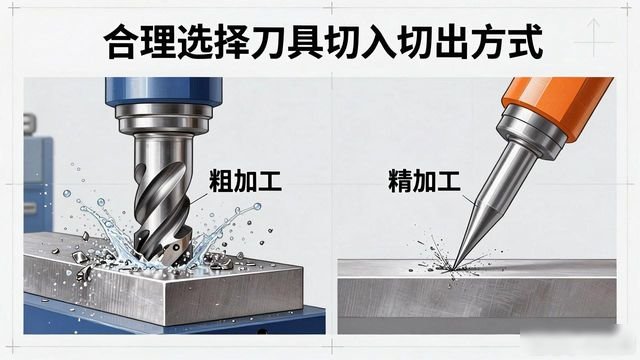
Kun muotin ontelon CNC-jyrsintä aloitetaan, on muotin ontelon monimutkaisuuden vuoksi selvää, että muotin osien työstö vaatii usein useita eri työkalujen vaihtoja. Karkeakoneistuksen aikana voidaan havaita, että jokaisen työstökerran jälkeen jäljelle jäävän ylimäärän muodostama geometria muuttuu. Seuraavalla syöttökerralla vääränlaisen syöttötavan valinta voi helposti johtaa terän juuttumiseen. Hienokoneistuksen aikana on selvää, että leikkauksen aloittamis- ja lopettamisvaiheissa leikkausolosuhteiden muutokset aiheuttavat usein eroja työstettävän pinnan laadussa. Siksi on selvää, että työkalun leikkauksen aloittamis- ja lopettamistavan järkevä valinta on erittäin tärkeää. Yleisissä CAM-ohjelmistoissa tarjottavia syöttö- ja poistotapoja ovat: terän pystysuora syöttö ja poisto työkappaleeseen, terän viisto syöttö työkappaleeseen, työkalu laskeutuu kierteisellä radalla työkappaleeseen, työkalu tunkeutuu työkappaleeseen esikäsittelyreiän kautta sekä työkalu tunkeutuu ja poistuu työkappaleesta kaaren kautta.
Tällöin työkalu leikkaa työkappaleeseen pystysuoraan, mikä on yksinkertaisin ja yleisimmin käytetty menetelmä. Se soveltuu työkappaleiden karkea työstöön, kun leikkaus voidaan aloittaa työkappaleen ulkopuolelta, sekä tällaisten työkappaleiden hienotyöstöön ja muottien ontelon sivuseinien hienotyöstöön; Työkalu leikkaa työkappaleeseen vinosti, mitä käytetään usein pehmeiden materiaalien karkea työstössä. Samalla työkalu leikkaa työkappaleeseen spiraalimaisesti, mitä käytetään myös usein pehmeiden materiaalien karkea työstössä; työkappaleeseen leikataan esikäsiteltyjen reikiä pitkin, mikä on yleinen leikkausmenetelmä muottien karkea työstössä; Työkappaleeseen voidaan aloittaa leikkaus kaarevalla liikkeellä, mikä poistaa liitosjäljet, ja samoin kaarevalla liikkeellä lopetetaan leikkaus, mikä myös poistaa liitosjäljet; siksi kaarevalla liikkeellä aloittavaa ja lopettavaa leikkausta käytetään usein kaarevien pintojen hienokoneistuksessa. Tässä yhteydessä on syytä selventää, että kun karkaisu suoritetaan muottikammioissa ja käytetään yksisuuntaista syöttöä (Zig), CAD/CAM-järjestelmän tarjoama syöttötapa on yleensä vain työstöoperaation alussa käytettävä syöttötapa, eikä se määritä jokaista syöttötapaa työstöprosessin aikana, Tämä ongelma voi toisinaan olla pääasiallinen syy työkalun tai työkappaleen vaurioitumiseen. Yksi tapa ratkaista tämä ongelma on käyttää rengasmaista tai kaksisuuntaista syöttöä. Toinen tapa on pienentää työstöaskelväliä (Step-over) siten, että takasyöttösyvyys on pienempi kuin jyrsimen säde.
V. Leikkausparametrien hallinta
Leikkausparametrien valinta vaikuttaa suoraan työstön laatuun, tehokkuuteen ja työkalun kestävyyteen. CAM-ohjelmistossa leikkaukseen liittyviä parametreja ovat pääasiassa karan pyörimisnopeus (), syöttönopeus (Cut feed), työkalun sisäänmenon syöttönopeus (Lead in feed rate), askelväli (Step-over) sekä leikkaussyvyys (Step depth) ja muut.
1. Karan pyörimisnopeus
Karan pyörimisnopeus lasketaan yleensä leikkausnopeuden perusteella, ja sille on olemassa tietty laskukaava, joka on seuraava: n = 1000 × Vc / πd. Tässä kaavassa d tarkoittaa työkalun halkaisijaa yksiköinä mm, ja Vc on leikkausnopeus yksiköinä m/min. Leikkausnopeuden valinta liittyy läheisesti työkalun kestävyyteen. Kun työkappaleen materiaali, työkalun materiaali ja rakenne on määritetty, leikkausnopeudesta tulee tärkein tekijä, joka vaikuttaa työkalun kestävyyteen. Liian alhainen tai liian korkea leikkausnopeus voi johtaa työkalun kestävyyden jyrkkään heikkenemiseen. Muottien työstössä, erityisesti muottien viimeistelyvaiheessa, tulisi mahdollisuuksien mukaan välttää työkalun vaihtamista kesken työstön, jotta saavutetaan mahdollisimman korkea työstön laatu. Siksi leikkausnopeus tulisi valita huolellisesti ottaen huomioon työkalun kestävyys.
2. Syöttönopeus ja työkalun syöttönopeus leikkausvaiheessa
Syöttönopeuden valinta vaikuttaa suoraan muottiosien työstötarkkuuteen ja pinnan karheuteen. Laskukaava on F = nzf, jossa n on karan pyörimisnopeus (r/min), z on jyrsimen hammasten lukumäärä, f on syöttö per hammas (mm/hammas). Syötön valinta per hammas riippuu työkappaleen materiaalin mekaanisista ominaisuuksista, työkalun materiaalista sekä jyrsimen rakenteesta. Mitä kovempi ja lujempi työkappale on, sitä pienempi on syöttö per hammas. kovametallijyrsimellä on suurempi syöttömäärä hammasta kohti kuin vastaavalla pikateräsjyrsimellä. Kun työstötarkkuudelle ja pinnan karheudelle asetetaan korkeat vaatimukset, on valittava pienempi syöttömäärä, ja työkalun syöttönopeuden tulisi olla pienempi kuin leikkaussyöttönopeus.
3. Terän kuluminen
Työstökoneen, työkappaleen ja työstövälineen jäykkyys sekä muut tekijät rajoittavat merkittävästi syöttösyvyyttä. Valintaperiaatteena on, että kun prosessivaatimukset täyttyvät ja prosessijärjestelmän jäykkyys sen sallii, valitaan mahdollisimman suuri syöttösyvyys työstötehokkuuden parantamiseksi. Työstötarkkuuden ja pinnan karheuden varmistamiseksi on jätettävä 0,2–0,5 mm:n viimeistelyvara. Karkaisukäsittelyssä varan poistossa käytetään usein kerroksittaista menetelmää. CAM-ohjelmoinnissa on määritettävä kunkin kerroksen leikkaussyvyys ja suurin askelväli, ja todellinen askelväli riippuu yleensä työkappaleen muodosta.
Viimeistelytyöstön yhteydessä syvyyden valinta liittyy pinnan karheuteen. CAM-ohjelmistossa annetaan yleensä kaksi parametria pinnan karheuden hallintaan: askelväli () ja jäännöskorkeus (). Kun pintakarkeutta säädetään askelvälin avulla, mitä pienempi askelväli on, sitä pienempi on pintakarkeus. Tällöin kuitenkin työstöpolku pidentyy ja työstöaika kasvaa huomattavasti, joten askelväliä ei kannata asettaa liian pieneksi. Käytännössä pinnan laatua voidaan parantaa muuttamalla esikoneistuksen ja hienokoneistuksen työstöreittejä (jotka ovat keskenään kohtisuorassa); kun pinnan karheutta säädetään jäännöskorkeuden avulla, askelväli säätyy automaattisesti työkappaleen muodon mukaan.
VI. Muut parametrit
Muottien CNC-työstöohjelmoinnissa edellä mainittujen parametrien asettamisen lisäksi on määritettävä myös työkohdistusjärjestelmän (Work) asetukset, työkalun pikaliiketasoon (Rapid Plane) liittyvät arvot sekä työstöturvatason (Plane) arvot, myös työstövaraparametrin () arvon määrittäminen on suoritettava tämän mukaisesti, ja lisäksi on määritettävä jälkikäsittelyparametrit. Työkappaleen koordinaatistoa määritettäessä sen tulisi yleensä olla yhtenevä työkappaleen prosessiviitepisteen kanssa. Työkalun pikaliiketaso ja työstöturvataso on valittava työkappaleen muodon ja kiinnityslaitteen rakenteen perusteella siten, että turvallisuus varmistetaan ja tyhjän kulun pituus minimoidaan mahdollisimman paljon, Koneistusvarojen valinnassa ne eivät saa olla liian pieniä tai liian suuria: liian pienet varat voivat helposti johtaa ylikoneistukseen karkea-koneistuksessa, kun taas liian suuret varat vaikuttavat hienokoneistuksen laatuun. Jälkikäsittelyparametrit on määritettävä CNC-koneen ohjausjärjestelmän ominaisuuksia hyödyntäen. Yhteenvetona voidaan todeta, että CNC-ohjelmointi tarjoaa valtavan joustavuuden muottiosien osalta. Vain ymmärtämällä edellä mainitut prosessiparametrit oikein ja tekemällä jatkuvia johtopäätöksiä käytännön kokemusten perusteella voidaan laatia korkealaatuisia työstöohjelmia ja siten valmistaa korkealaatuisia muottiosia.
 Chinese
 Japanese
 English
 German
 Finnish
Vastaa
Sinun täytyy kirjautua sisään kommentoidaksesi.