
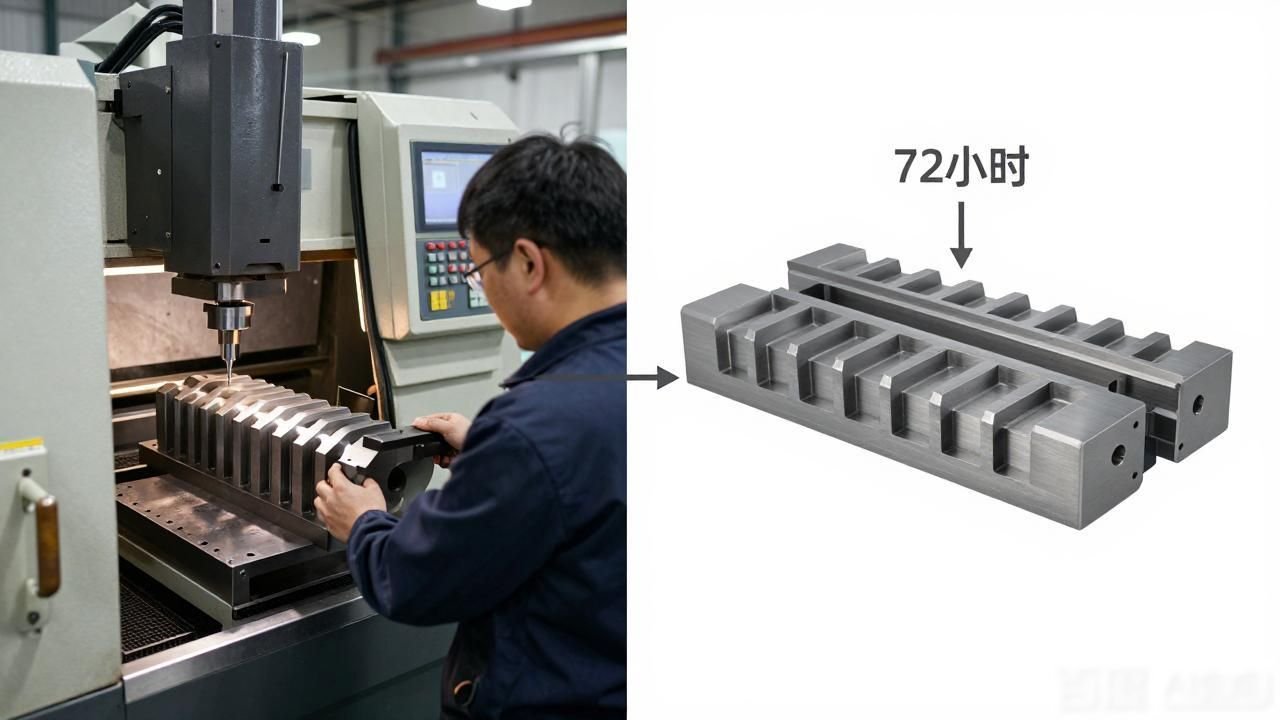
Tämä keksintö kuuluu seuraavaan luokkaan:JäännösjännitysTyöstön muodonmuutosOhjaustekniikan alalla, erityisesti koskien menetelmää, jolla hallitaan työkappaleen muodonmuutoksia työstön aikana.
Taustatekniikka:
Koneistusmuodonmuutos johtuu neljästä tekijästä: raakakappaleen alkuperäisistä jäännösjännityksistä, kiinnitysvoimasta, leikkausvoimasta ja leikkauslämmöstä sekä koneistuksen aiheuttamista jäännösjännityksistä. Näistä raakakappaleen alkuperäiset jäännösjännitykset vaikuttavat koneistusmuodonmuutokseen eniten. Ennen osan työstämistä pyritään pääasiassa tasoittamaan jäännösjännityskenttää ja alentamaan jäännösjännityskentän huippuarvoja lämpö- ja tärinävanhennuksen avulla, jotta työstömuodonmuutosta voidaan hallita; Lämpövanhennus kuluttaa kuitenkin suhteellisen paljon energiaa, ja sekä lämpö- että tärinävanhennuksessa on haittapuolia, kuten prosessin vaikea hallittavuus, jännitysten poistotuloksen epätyydyttävyys sekä se, että lopullisen työkappaleen muodonmuutos on edelleen suuri.
Teknologian mahdollistavat tekijät:
Edellä mainittujen ongelmien ratkaisemiseksi tässä keksinnössä esitetään menetelmä työkappaleen työstymisvääristymien hallitsemiseksi, jossa suoritetaan ensin esityöstö, jossa jätetään vahvistusripat paikalleen, minkä jälkeen työkappaletta pidetään paikallaan, kunnes sen mitat vakiintuvat, jälkeen, jolloin varatut vahvistusrimat poistetaan ja suoritetaan toinen työstövaihe. Tällä tavoin voidaan tehokkaasti parantaa tuotteen taivutuslujuutta ja siten vähentää työkappaleen työstömuodonmuutosta.
Menetelmä työkappaleen muodonmuutoksen aikaansaamiseksiOhjausmenetelmä, joka sisältää seuraavat vaiheet:
Käyttämällä joko muodonmuutoksen ennustamiseen perustuvaa puolisemianalyyttistä mallia tai äärellisten elementtien mallia voidaan selvittää testattavan kappaleen muodonmuutokselle herkät suunnat sekä suurimman muodonmuutoksen kohdat.
s2: Testattavan kappaleen malliin asennetaan vahvistusripat, ja kyseisten vahvistusripojen asennuksen on täytettävä seuraavat ehdot:
Vahvistusranka on suunnattu yhdensuuntaisesti mainitun muodonmuutokselle herkän suunnan kanssa;
vahvistuslistan sijainnin ja mainitun suurimman muodonmuutoksen sijainnin välinen suhteellinen etäisyys on pienempi kuin asetettu arvo;
Vahvistuslistan kokonaispaksuus verrataan testattavan kappaleen mallin mittaan vahvistuslistan paksuussuunnassa, ja sen on oltava alle 10 prosenttia kyseisestä mitasta.
Testattavan kappaleen mallin, jossa on vahvistusripat, mukaisesti suoritetaan raakakappaleen ensikoneistus, minkä tuloksena saadaan vahvistusripoilla varustettu välivaihekappale.
Jätä vahvistuslistoilla varustettu välituote paikalleen yli 72 tunniksi, jotta sen mittojen muutos pysyy asetetun arvon alapuolella määritetyn ajanjakson aikana ja saadaan siten vakaa välituote.
Vaihe 5: Leikkaa vahvistusripat pois vakaasta keskikappaleesta, jolloin saadaan lopullinen työkappale.
Hyödylliset vaikutukset:

Tässä keksinnössä esitetään menetelmä työkappaleen työstömuodonmuutoksen hallitsemiseksi. Alustavan työstövaiheen aikana voidaan vahvistaa työkappaleen taivutusjäykkyyttä jättämällä siihen tiettyjä ehtoja täyttävät vahvistusripat, mikä vähentää merkittävästi työstömuodonmuutoksia alustavassa työstövaiheessa; Välikappale, johon on varattu vahvistusripat ensimmäisen työstövaiheen aikana, jätetään seisomaan vähintään 72 tunniksi, kunnes jännitysten uudelleenjakautuminen on täysin päättynyt ja mitat ovat suhteellisen vakiintuneet. Tällöin saadaan vakaa välikappale, josta lopulta poistetaan toisessa työstövaiheessa varatut vahvistusripat; Tällöin jännitykset ovat jo purkautuneet täysin, ja poistettavien vahvistusrimojen määrä on suhteellisesti pienempi kuin ensimmäisessä työstövaiheessa poistettu materiaali, joten ensimmäisen työstövaiheen aiheuttamaa suurta jännitysten uudelleenjakautumista ei synny. Siksi vahvistusrimien poistamisen jälkeen lopullinen työstetty kappale ei enää kärsi suurista muodonmuutoksista; Tästä voidaan nähdä, että keksinnön avulla, jossa toissijaista työstöä suoritetaan jättämällä vahvistusripat paikalleen, voidaan tehokkaasti parantaa työkappaleen taivutusjäykkyyttä ja siten vähentää lopullista työstömuodonmuutosta. Menetelmää voidaan käyttää ohjeena ohutseinäisten ja heikosti jäykkien osien rakennesuunnittelussa, ja se tarjoaa myös viitteellistä tietoa osien karkeatyöstöön tarvittavan ylimäärän valinnalle.
havainnollistaa
Kuvassa 1 on esitetty tämän keksinnön mukainen työkappaleen työstön aikana tapahtuvan muodonmuutoksen hallintamenetelmän vuokaavio;
Kuvassa 2 on esitetty kaaviokuva keksinnön mukaisesta raakakappaleen työstöprosessista;
Kuvassa 3 on esitetty keksinnön mukaisen työstettävän kappaleen lopullinen rakenteellinen kaavio;
Kuvassa 4 on esitetty kaaviokuva keksinnön mukaisen raakakappaleen rakenteesta yhden työstövaiheen jälkeen.
käytännöllinen tapa tehdä mitä tahansa.
Jotta alan ammattilaiset voisivat paremmin ymmärtää tämän hakemuksen ratkaisua, seuraavassa kuvataan selkeästi ja kattavasti tämän hakemuksen toteutusesimerkissä esitettyjä teknisiä ratkaisuja tämän hakemuksen toteutusesimerkissä olevien liitteenä olevien piirustusten avulla.
Kuvassa 1 esitetään tämän toteutusesimerkin mukainen kaavio, joka kuvaa työkappaleen työstömuodonmuutoksen hallintamenetelmää. Menetelmä, joka koskee työkappaleen työstömuodonmuutoksen hallintaa, käsittää seuraavat vaiheet.
Käyttämällä hyväksi työstön jälkeistä muodonmuutosta ja hyödyntämällä ennustavaa puoli-analyyttistä mallia tai äärellisten elementtien mallia voidaan selvittää testattavan työkappaleen herkät suunnat muodonmuutostilassa sekä paikat, joissa suurin muodonmuutos voi ilmetä.
s2: Testattavan kappaleen malliin asetetaan vahvistusrimat, joiden sijoittelun on täytettävä seuraavat ehdot:
Vahvistusranka on suunnattu yhdensuuntaisesti mainitun muodonmuutokselle herkän suunnan kanssa;
vahvistuslistan sijainnin ja mainitun suurimman muodonmuutoksen sijainnin välinen suhteellinen etäisyys on pienempi kuin asetettu arvo;
Vahvistuslistan kokonaispaksuus on pienempi kuin 10 prosenttia testattavan kappaleen mallin mitasta vahvistuslistan paksuussuunnassa.
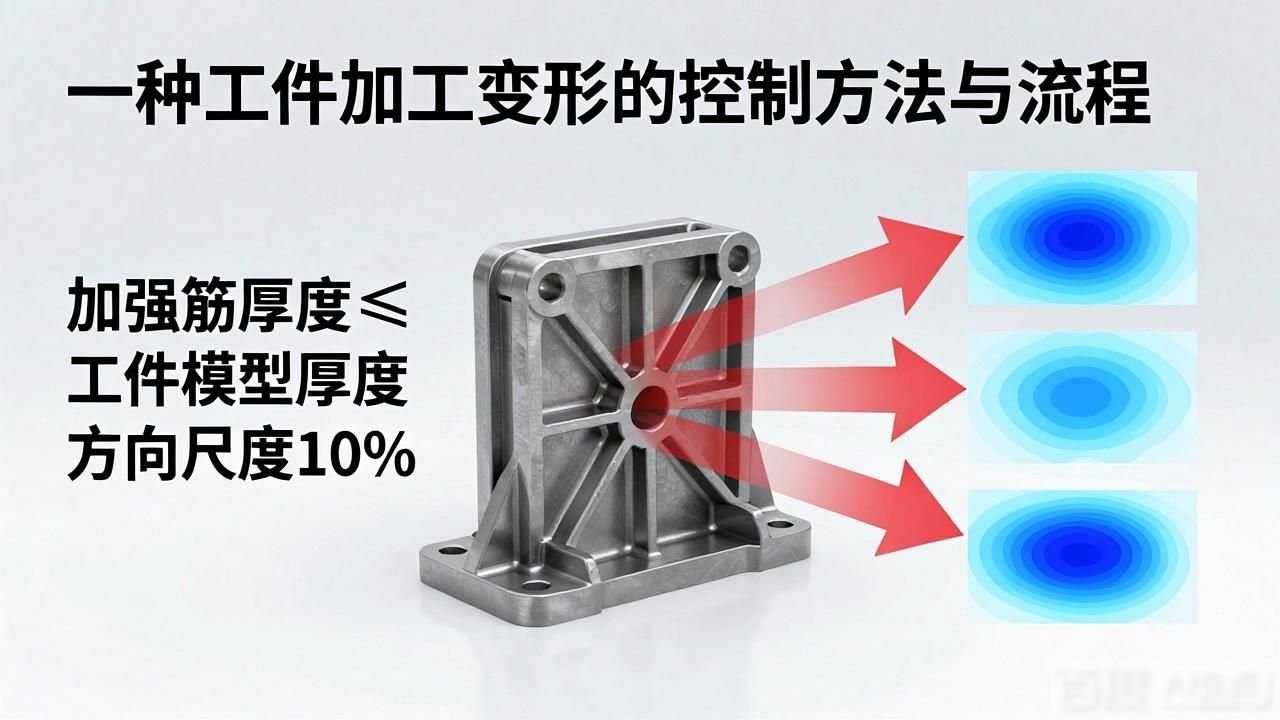
On syytä huomata, että toissijaisen työstön yhteydessä poistettavan materiaalin määrä vaikuttaa siihen, kuinka suuri jännitysten uudelleenjakautumisesta johtuva muodonmuutos on. Teoreettisten simulaatioiden perusteella voidaan päätellä, että kun vahvistuslistan kokonaispaksuus ei ylitä 10 prosenttia kyseisen työkappaleen mallin paksuudesta vahvistuslistan paksuussuunnassa, jälkikäsittelystä aiheutuva muodonmuutos on suhteellisen pieni.
s3: Suoritetaan raakakappaleen ensimmäinen työstö vahvistuslistoilla varustetun testattavan työkappaleen mallin mukaisesti, jolloin saadaan vahvistuslistoilla varustettu välituote.
s4: Aseta vahvistusripojen varustettu keskikappale paikalleen ja anna sen seistä yli 72 tuntia, jotta vahvistusripojen varustetun keskikappaleen mittojen muutos jää asetetun ajan kuluessa alle asetetun arvon ja lopputuloksena saadaan vakaa keskikappale.
s5: Leikataan vahvistusripat mainitusta vakaasta välituotteesta, jolloin saadaan lopullinen työstetty kappale.
Seuraavassa suoritetaan viiden raakakappaleen työstökokeet, joiden tarkoituksena on osoittaa, että tässä esimerkkitapauksessa esitetty menetelmä työkappaleen työstömuodonmuutoksen hallitsemiseksi pystyy vähentämään työkappaleen työstömuodonmuutosta tehokkaasti ja tuloksellisesti.
Katso kuva 2, jossa esitetään tämän toteutusesimerkin mukainen raakakappaleen työstöprosessi. jossa koekappale 1 on muotoiltu yhdellä työstökerralla eikä toisella työstökerralla, kun taas koekappaleet 2–5 on muotoiltu tässä toteutustavassa esitetyn toisen työstökerran avulla, ja koekappaleiden 2–5 välillä on eroja työstön suhteen, Tämä ilmenee erityisesti vahvistusripojen sijoituspaikoissa sekä kokonaispaksuudessa, jotka eivät ole täysin samat, vaan niissä on eroja; ne eivät ole identtisiä, vaan niissä on eroja, eivätkä ne ole täysin yhdenmukaisia.
Katso kuva 3, joka on tämän toteutusesimerkin mukainen kaaviokuva työkappaleen lopullisen tilan saavuttamiseksi tarvittavasta rakenteesta. Kuvasta 3 käy ilmi, että tässä toteutustavassa 7075-T6-alumiiniseoksesta valmistettu raakakappale on tarkoitus työstää yhdeksänruudulliseksi kehysmuotoiseksi työkappaleeksi, jota jäljempänä kutsutaan lyhyesti yhdeksänruudulliseksi työkappaleeksi. Katso kuva 4. Tämä kuva esittää tämän toteutusesimerkin mukaisen raakakappaleen rakenteen yhden työstövaiheen jälkeen. Siinä työkappaleen leveys on 150 mm ja pituus 300 mm. Toisen työstövaiheen aikana poistettavan materiaalin määrä vaikuttaa jälleen esiintyvän jännitysten uudelleenjakautumisen aiheuttaman muodonmuutoksen suuruuteen. Teoreettisen simuloinnin avulla on havaittu, että vahvistusripojen kokonaispaksuuden tulisi olla enintään 10 % kyseisen työkappalemallin leveydestä, toisen työstövaiheen aiheuttama muodonmuutos on suhteellisen pieni, joten tässä toteutustavassa t1- ja t2-kohdissa sijaitsevien yhdeksänruutuisen työkappaleen vahvistusliuskojen kokonaispaksuuden on oltava alle 15 mm ja t3- ja t4-kohdissa sijaitsevien yhdeksänruutuisen työkappaleen vahvistusliuskojen kokonaispaksuuden on oltava alle 30 mm. Tässä t1 edustaa ruudukkomaisen työkappaleen pituussuuntaisen ulkoreunan leveyttä, t2 viittaa ruudukkomaisen työkappaleen pituussuuntaisen keskireunan leveyteen, t3 edustaa ruudukkomaisen työkappaleen leveyssuuntaisen ulkoreunan leveyttä ja t4 edustaa ruudukkomaisen työkappaleen leveyssuuntaisen keskireunan leveyttä. Tarkemmin sanottuna valmiiksi työstetyn koekappaleen 1 mitat suhteessa koekappaleisiin 2–5, jotka on työstetty vain kerran, on esitetty taulukossa 1:
Taulukko 1
Selkeyden vuoksi määritellään yhdeksänruudukon työkappaleen pituussuunta x-suunnaksi ja leveyssuunta y-suunnaksi. Taulukosta 1 käy ilmi, että lopullisesti työstetyn yhdeksänruudukon työkappaleen kaikkien reunojen mitat ovat 2 mm. verrattuna koekappaleeseen 1 koekappaleen 2 x-suuntaisen ulkoreunan leveys on kasvanut 4 mm:iin, koekappaleen 3 x-suuntaisen ulkoreunan leveys on kasvanut 8 mm:iin, koekappaleen 4 x-suuntaisen ulkoreunan leveys on kasvanut 8 mm:iin, ja samalla y-suuntaisen ulkoreunan leveys on kasvanut 4 mm:iin, ja koekappaleen 5 x-suuntaisen keskireunan paksuus on kasvanut 8 mm:iin.
Puolianalyyttisten mallien laskelmien ja äärellisten elementtien simuloinnin avulla voidaan todeta, että koekappaleen 1 pohjapinnan kaareutuminen muuttuu hieman ajan myötä 72 tunnin kuluessa ensimmäisen työstövaiheen päättymisestä; Tämän perusteella voidaan ymmärtää, että osan työstämisen päätyttyä sen sisällä säilyy edelleen tietty määrä jäännösjännitystä jäännösjännitysten ja alkuperäisten jäännösjännitysten yhteisvaikutuksen vuoksi. Kun osa on ollut jonkin aikaa lepotilassa, sen sisällä olevat jäännösjännitykset jakautuvat uudelleen, mikä puolestaan aiheuttaa muodonmuutoksen jatkumista. Kokeilukappaleet 2–5 jätettiin 72 tunniksi lepäämään, minkä jälkeen suoritettiin toinen työstökierros, jossa varatut vahvistusripat poistettiin. Tarkemmin sanottuna koekappaleesta 2 poistettiin 2 mm vahvistusreunaa x-suunnan uloimmasta reunasta, koekappaleesta 3 poistettiin 6 mm vahvistusreunaa x-suunnan uloimmasta reunasta, ja koekappaleesta 4 poistettiin samoin 6 mm vahvistusreunaa x-suunnan uloimmasta reunasta, samalla koekappaleen 4 y-suunnan uloimmasta reunasta leikattiin pois 2 mm vahvistuslistaa; ja koekappaleen 5 x-suunnan keskikohdasta leikattiin pois 6 mm vahvistuslistaa.
Tässä esimerkkitapauksessa mitattiin 9-ruudukon työkappaleen mitat säännöllisesti ja useita kertoja 720 tunnin ajan lopullisen työstön päättymisen jälkeen. Näin saatiin selville 9-ruudukon työkappaleen muodonmuutoksen ajallinen kehitys, ja todettiin, että 72 tunnin seisottamisen jälkeen työkappaleen mittojen muutokset vakiintuivat. Tarkemmin sanottuna, verrattuna tilanteeseen ennen vahvistusripojen poistamista, koekappaleiden 2–5 pohjapinnan muodonmuutos kasvoi jonkin verran vahvistusripojen poistamisen jälkeen. Kuitenkin verrattuna kerralla muotoiltuun koekappaleeseen 1, koekappaleiden 2–5 suurin muodonmuutos pieneni vastaavasti 5,43 %, 22,80 %, 23,32 % ja 13,57 %. Tästä voidaan päätellä, että kun ulkoreunan vahvistusripat säilytetään, ohuemmat vahvistusripat aiheuttavat lopulta suuremman muodonmuutoksen kuin paksummat vahvistusripat; samalla, kun varattujen vahvistusliuskien paksuus on sama, sisäisten vahvistusliuskien säilyttäminen johtaa lopulta pienempään muodonmuutokseen kuin paksumpien vahvistusliuskien varaus; Toisin sanoen, kun työkappaleeseen jätetään vahvistusraitoja, joiden paksuus on suuri ja joiden kokonaispaksuus on alle kymmenen prosenttia työkappaleen leveydestä, saavutetaan parempi tulos työstömuodonmuutoksen vähentämisessä; Yleisesti ottaen on kuitenkin suositeltavaa jättää karkaisuvaiheessa vahvistuslankaa sisältävä työkappale 72 tunniksi lepäämään, kunnes vain yhden leikkauskäsittelyn läpikäyneen välivaiheen työkappaleen jännitysten uudelleenjakautuminen on riittävän täydellistä ja mitat suhteellisen vakaita, ennen kuin varattu vahvistuslanka poistetaan. Koska välivaiheen työkappaleen jännitykset ovat jo purkautuneet riittävästi, vahvistusreunojen poistaminen ei aiheuta suurta jännitysten uudelleenjakautumista, koska poistettavat vahvistusreunat ovat suhteellisen vähäisiä, eikä työkappaleeseen synny suurta muodonmuutosta; Siksi tässä toteutustavassa, jossa varausvahvikkeita hyödynnetään toisen työstövaiheen suorittamisessa, voidaan tehokkaasti parantaa työkappaleen taivutusjäykkyyttä ja siten vähentää lopullista työstömuodonmuutosta.
Tietenkin tällä keksinnöllä voi olla monia muita toteutustapoja, ja alan ammattilaiset voivat tietenkin tehdä keksinnön perusteella erilaisia muutoksia ja muunnelmia poikkeamatta keksinnön hengestä ja olennaisista piirteistä, mutta näiden muutosten ja muunnelmien on kuuluttava tämän keksinnön patenttivaatimusten suoja-alueeseen.
 Chinese
 Japanese
 English
 German
 Finnish
Vastaa
Sinun täytyy kirjautua sisään kommentoidaksesi.