
1. 変形が生じる原因
簡単に言えば、溶接工程において、鋼材が熱を受けて溶融し、熱膨張・冷収縮の性質により、冷却時に不均一な収縮が生じ、その結果、このような現象が起こるのです。
2.溶接歪み影響要因
溶接変形に影響を与える要因は数多く存在するが、それらをまとめると、主に材料、構造、および工程という3つの側面に分類される。
01
1)材料要因
これは主に材料自体の物理的特性によるものであり、 特に、材料の熱膨張係数、降伏点、弾性率などが材料に及ぼす影響によるものです。材料の膨張係数が大きいほど溶接変形量は大きくなり、弾性率が増加すると溶接変形はそれに伴って減少します。一方、降伏点が高いと高い残留応力が生じ、変形が増大します。ステンレス鋼の熱膨張係数は炭素鋼のそれよりも大きいため、同じ厚さのこれら2種類の材料では、ステンレス鋼の溶接変形量は炭素鋼よりも大きくなる傾向があります。
02
2)構造的要因
溶接構造の設計において、溶接変形への影響は最も重要であり、その全体的な原則として、拘束度が増加するにつれて、溶接残留応力は増加し、それに対応して溶接変形は減少する傾向にある。
03
3) プロセス要因
主な影響要因としては、溶接方法、溶接熱入力(電流と電圧)、部材の位置決め方法または固定方法、溶接順序、および溶接治具の使用状況などが挙げられる。その中でも、最も顕著な影響を与えるのは溶接順序である。
3. 溶接変形の抑制
1)設計上の対策
溶接部のサイズと形状の合理的な選択

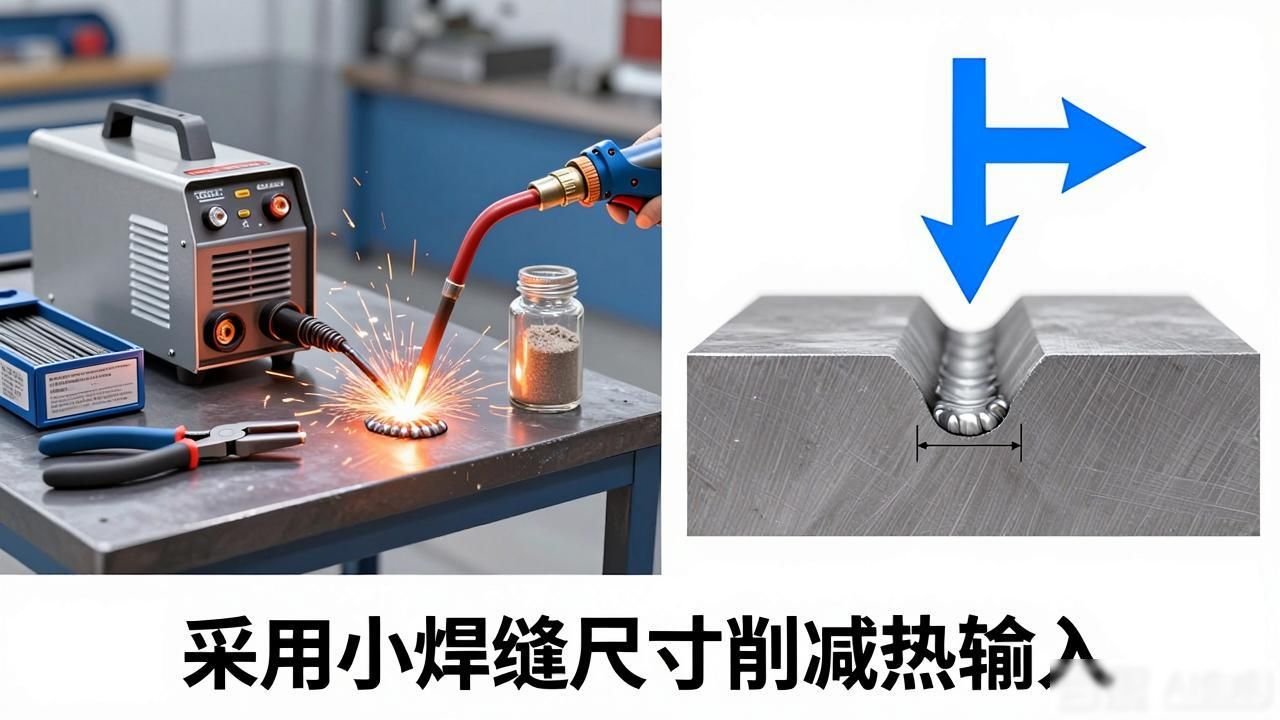
構造物の耐荷重能力を確保するにあたっては、溶接ビードの寸法をできるだけ小さくし、溶接による熱入力が材料の特性に及ぼす影響を低減するように努める。
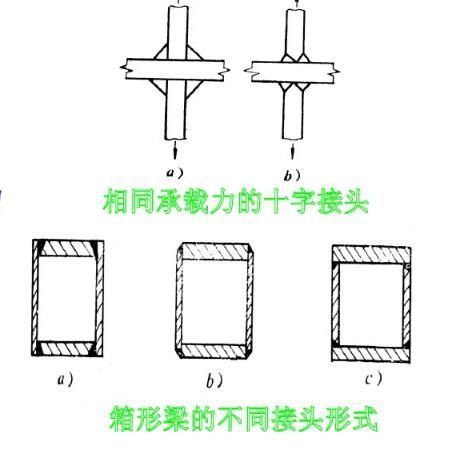
溶接の長さと数を合理的に選択できる
許可が得られれば、形材やプレス部品を選定する。溶接部が多く密集している箇所では、鋳造・溶接複合構造を採用することで、溶接部の数を減らすことができる。また、壁板の厚さを適度に増してリブ板の数を減らすか、あるいはリブ板構造の代わりにプレス成形構造を採用することで、薄板構造の変形を防ぐことができる。
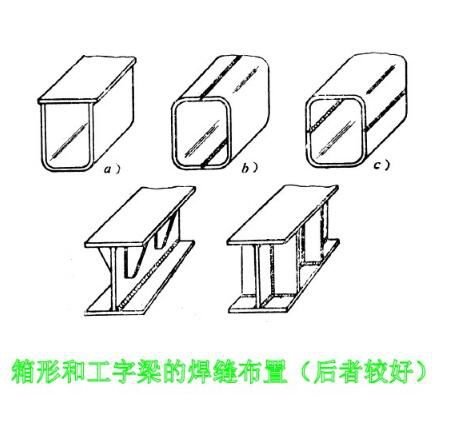
溶接シーム位置の合理的な配置
溶接部の配置については、可能な限り断面の中性軸に対して対称になるようにするか、あるいは溶接部が中性軸に近づくようにすることが望ましい。このようにすることで、柱や梁のたわみ変形を低減する上で極めて良好な効果が得られるからである。
2)プロセス対策
逆歪み法
溶接の歪みを抑制するために反力変形を利用するのは、最も一般的な溶接方法である。
引当方法
材料を切断する際、部品の実際の長さまたは幅を設計寸法より適度に大きくすることで、溶接部の収縮を補正する。この方法は、溶接部の収縮による変形を防ぐのに有効である。
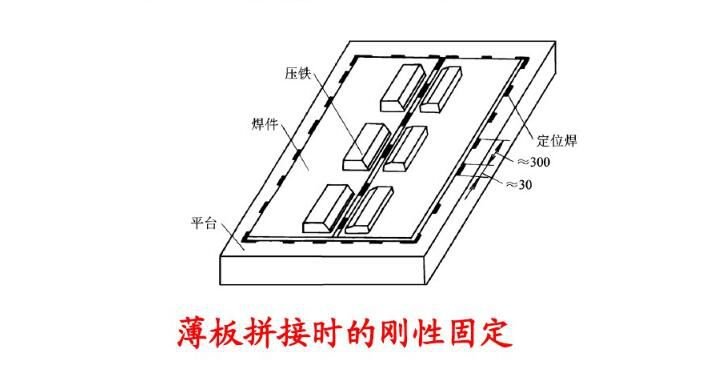
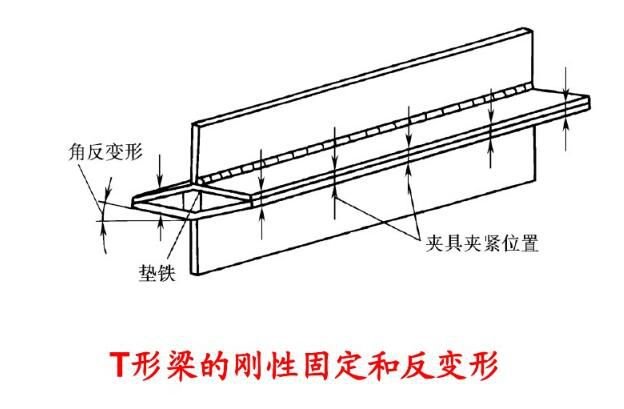
リジッド固定
治具や剛性型枠を用いて、被溶接物を可能な限り固定することで、溶接対象部材の角変形を効果的に抑制できるほか、その曲げ変形も抑制することができる。
①被溶接物を剛性プラットフォームに固定する(薄板の接合時の剛性固定に適している)
溶接部をより剛性の高い構造、あるいは対称的な構造に組み立てることで、T形梁などの構造物の制御に適している。
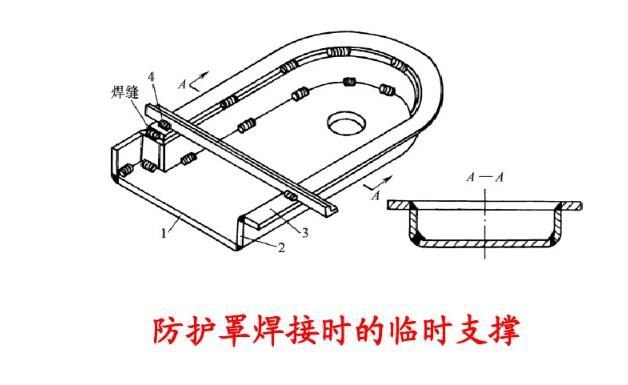
③溶接治具を用いて、構造の剛性と拘束を高める
構造的な拘束力を高めるために仮のブレースを使用する。
妥当な組立溶接順序の選択
組立順序は、溶接構造の歪みに大きな影響を与える。
条件が許すのであれば、大規模で複雑な溶接構造物については、それを構造的に単純な部品にいくつか分割し、まずそれぞれを個別に溶接した後、組み立て作業を行う。
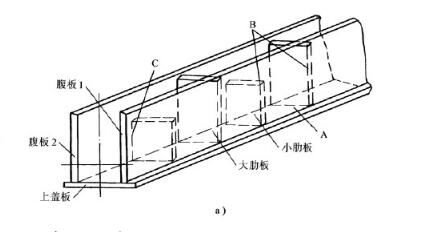
溶接は、構造部の中立軸に近づける。
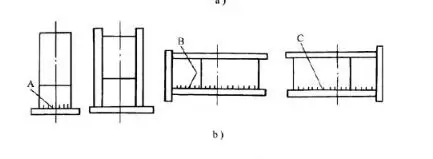
溶接継ぎ目が非対称に配置された構造の場合、組立溶接では溶接継ぎ目の少ない側を先に溶接する。
(iv) 溶接継目が左右対称に配置された構造物は、偶数の溶接工が左右対称に溶接しなければならない。
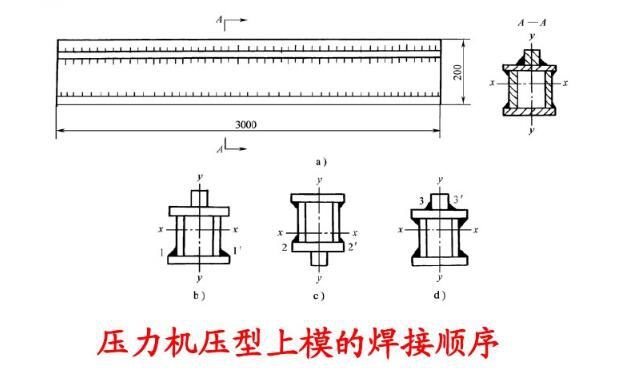
⑤長い溶接部、すなわち長さが1m以上の溶接部を溶接する際は、図12に示す方向および順序に従って溶接作業を行うことができる。これは、溶接後の収縮変形を低減することを目的としている。
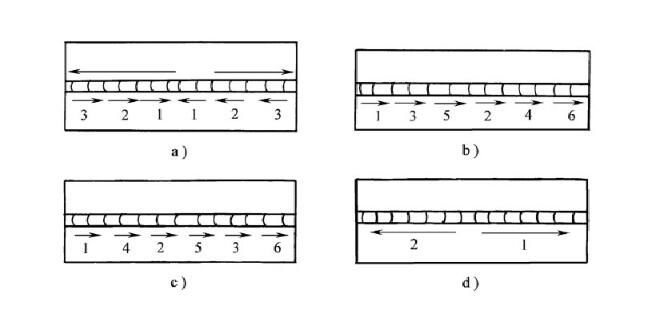
溶接変形に関しては、溶接方法の選定に注意を払う必要があるほか、溶接プロセスパラメータの選定においても同様に注意を払う必要があります。可能な限り、溶接熱入力が小さい方法とプロセスパラメータを選択し、過大な溶接パラメータや溶接方法によって溶接変形が増大することを防ぐべきです。また、実践を通じて経験を積み、多くの知見をまとめ上げていくことが重要です。
 Chinese
 Japanese
 English
 German
 Finnish
コメントを残す
コメントを投稿するにはログインしてください。