
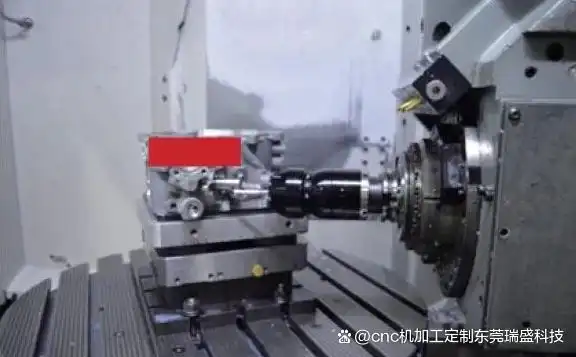
CNC装置によって加工された部品は、「CNC加工品」と呼ばれます。CNC加工とは、一般に、コンピュータによるデジタル制御を用いた精密機械加工手法を指し、現在では比較的一般的な機械加工方法となっています。
CNC工作機械と呼ばれるもの、つまり数値制御工作機械は、CNC加工用の設備に属しますが、地域によって呼び方が多少異なります。例えば、長江デルタ地域では「加工センター」と呼ばれることが多く、珠江デルタ地域では「コンピュータ彫刻機」と呼ばれることが一般的です。
代表的なCNC工作機械:
CNC旋盤は、チャックに固定された材料を回転させながら加工を行い、その後、工具を2軸方向にワーク内部へと移動させることで、円筒形の部品を切削します。
CNCフライス盤は、平らな部品の製造によく使用されますが、自由度が高く複雑な機械の製造においては、複雑な形状を作り出すことも可能です。加工を行う際、材料は静止した状態を保ち、このとき主軸が切削工具に合わせて回転して作動し、切削工具が3軸(場合によっては4軸や5軸)に沿って移動または回転動作を行い、材料を切削します;特定の状況下では、主軸が静止した状態となり、材料がそこに送り込まれます。
CNCドリル盤は、CNCフライス盤と似ていますが、1つの軸に沿ってのみ切削を行うように特別に設計されています。つまり、ドリルビットはZ軸に沿って材料の方向へ下方に移動するだけで、X軸やY軸に沿って切削を行うことは決してありません。
「CNC研削盤」と呼ばれる種類の機械があります。この種の機械は、砥石を材料の位置に向かって移動させ、これにより高品質な表面仕上げを実現します。その目的は、硬化金属上の微細な材料を除去することにあるため、仕上げ加工として用いられます。
CNC加工はその高精度という特長を活かし、さまざまな業界で広く活用されています。しかし、射出成形、ダイカスト、プレス加工といった他の製造方法と比較すると、CNC加工サービスは価格面で割高に感じられるかもしれません。CNC加工品のコストに影響を与える主な要因は、以下の点に集約されます:

1、加工設備
設備のコストには、初期購入時のコスト、稼働段階のコスト、メンテナンスにかかるコストなどが含まれます。さらに、切削工具のコストやCNCシステムの運用コストなど、その他のコストも存在する可能性があります。これらのコストはすべて、加工品1個あたりのコストに影響を及ぼします。したがって、 機械の購入コストが高ければ高いほど、稼働コストが高ければ高いほど、保守コストが高ければ高いほど、その機械を使って製造される部品の価格も高くなっていくことになります。
フライス盤は旋盤に比べてコストが高くなる傾向があります。その理由は、フライス盤の方が可動部がより複雑であり、セットアップ、操作、メンテナンスがより困難である一方、より複雑な加工が可能であるためです。したがって、必要がない限り、部品は旋盤加工に適した構造に設計すべきです。
フライス盤にはさまざまな種類があり、その複雑さや能力もそれぞれ異なります。フライス盤の軸数が多いほど、価格も高くなります。現代のCNC工作機械の多くは、3軸または5軸を備えています。5軸工作機械は、極めて複雑な形状をより正確かつ迅速に加工できる(したがって加工時間が短縮される)一方で、通常、3軸工作機械よりも高価です。
2、設計コスト
実際の加工を行う前に、準備作業として発生するコストを「設計コスト」と呼びます。これには主に、CAD(構造設計や製図のプロセス)に関連するコスト、CAE(最適化解析プロセス)のコスト、およびCAM(製造プログラミングプロセス)のコストが含まれます。このうち、CADやCAEで発生するコストを部品原価に配分するかどうかは、必ずしも決まっておらず、発注者と受注者の協力形態によって異なります。また、設計コストは固定されており、生産数量が多くなるほど、1個あたりの部品に配分される設計コストは低くなります。
3、材料費
部品の製造に関わる材料費は、部品原価の構成において極めて重要な要素であり、原材料費、材料使用量、および材料加工時間が相まって材料費を構成している。
原材料コストについて:原材料によって市場価格に差があり、市場地域によっても価格は異なります。部品の原材料を選定する際は、部品の用途や機能に基づいて適切な材料を選ぶべきであり、性能要件を大幅に上回る高価な材料を選ぶべきではありません。例えば、同じステンレス鋼であっても、316ステンレス鋼は304ステンレス鋼に比べて価格がかなり高くなります。
材料の使用量に関しては、部品の構造を設計する際、材料の使用量を可能な限り少なくするよう考慮する必要があり、製造工程その際も、材料の使用量をできるだけ少なくすることを考慮する必要があります。必要であれば、部品を分解する方法を採用し、比較的単純な2つの部品を、その後の組み立て工程を経て1つの複雑な部品に組み立てることも可能です。ただし、この複雑な部品は、より多くの材料と加工時間を必要とします。
材料の加工に必要な時間、部品のコストは、その加工に要する時間と正比例の関係にあります。 材料の加工時間は、材料自体が持つ加工性と関連しており、加工性の低い材料は加工に多くの時間を要するだけでなく、同時に切削液、電力、切削工具などの資源もより多く消費することになります。(例えば、アルミニウム合金のような比較的柔らかい材料は切削が容易であるため、加工時間は短くなります。一方、ステンレス鋼のような硬い材質の材料は、加工時により高価な工具を必要とし、加工過程で工具が破損したり摩耗したりしやすいため、このような場合、部品の加工コストは高くなります)
4、生産量
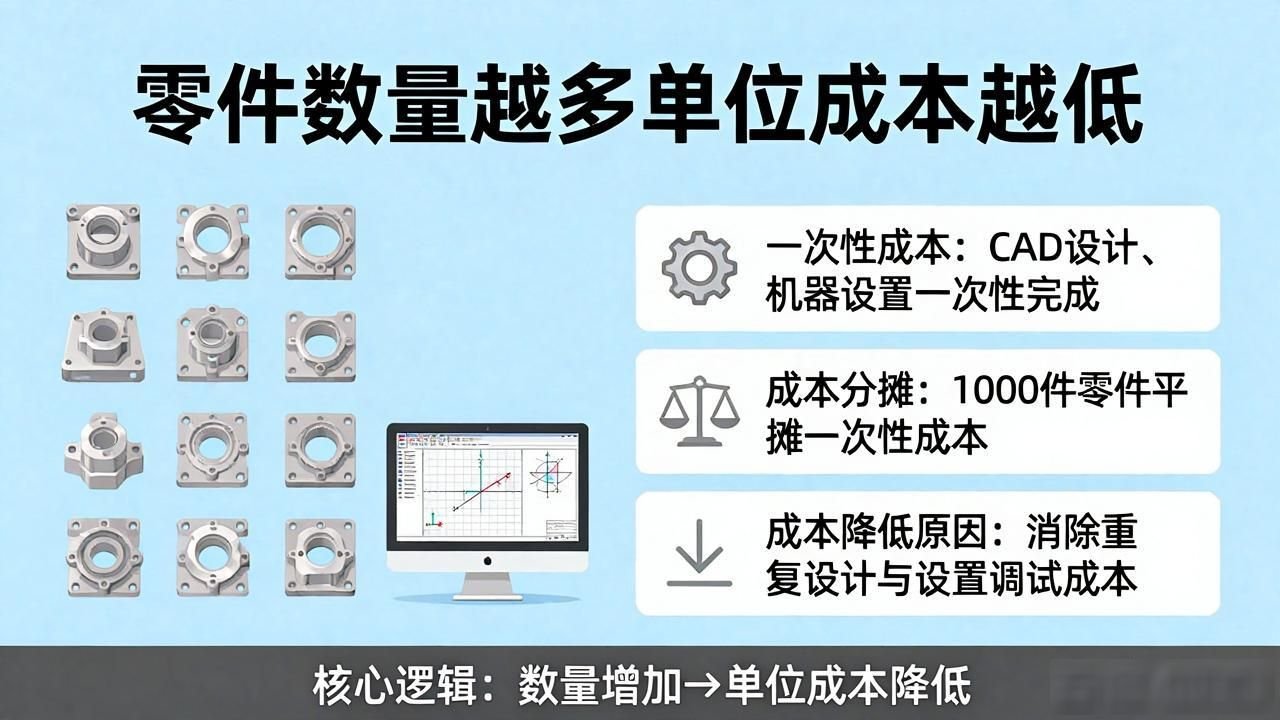
同一の部品群については、その数量が増えるにつれて、単位コストが著しく低下します。コストが比例して低下するのは、主に設計の重複コストや機械のセットアップ・調整コストが削減されるためです。製造するすべての部品に共通するCAD設計、CAM準備、および機械のセットアップは、いずれも一度行えば済みます。生産の際、1つの部品には設計コストと機械設定コストが含まれており、1,000個生産すれば、これらの設計コストと機械設定コストは1,000個に均等に割り振られることになる。
5、特別な要件
CNC加工を行う前に、加工対象部品について公差要件と表面粗さ要件を明確にしておく必要があります。公差要件が厳しくなればなるほど、加工の難易度が高まり、その結果、不良率が増加し、コストの上昇につながります。表面粗さの要求がさらに高い場合、CNCフライス盤での加工が不可能になる可能性があり、その場合は研削盤やその他の方法を採用しなければなりません。これにより工程が増え、コストもそれに伴って増加することになります。
CNC加工部品が完成した後、熱処理や表面処理などの後処理が求められる場合があります。これらは部品の機能や性能、外観を向上させることを目的としていますが、こうした後処理を行うと、ある程度、部品のコストが増加することになります。
表面処理に関しては、もう一つの大きなコスト要因として、部品の異なる領域に異なる表面処理を施す必要がある点が挙げられます。例えば、局所的にメッキを施したり、 局所的に陽極酸化処理を行う、2色仕様の試作品に対して酸化処理を施す、ある箇所では酸化方式を採用し、別の箇所ではメッキ方式を選択するといったケースが挙げられます。したがって、これを実現するためにはコスト削減その目的のため、必ずしもそのように実施する必要がない場合は、可能な限り、部品のすべての箇所において、同じ程度や方法で表面処理を施し、処理の均一性を維持するよう努めるべきである。
6、構造設計
部品の構造が複雑になればなるほど、 その製造コストも高くなります。非常に複雑な部品の場合、より高度な機械が必要となるほか、加工に要する時間も長くなり、何度も取り付け・取り外しや設備の設定を繰り返す必要があります。さらに、より多くの資源を要し、より綿密で詳細な検査も必要となります。こうしたすべての要因が、部品のコストに影響を及ぼします。
CNC加工において、一部の部品の特性や設計により、コストが増加することは避けられません。
1)薄肉設計を避ける
加工にさらに時間を要するのは、肉厚が薄すぎる加工部品である。これは、それらが極めて脆いためである。振動や変形が生じやすいため、正確な公差を維持することが困難であり、さらに深刻な問題として、破断を引き起こす可能性もある。こうした薄肉部品は、加工速度が遅く、特殊な加工技術が必要であり、不良率も高いため、コストが高くなってしまう。
肉厚のある部品は、加工を開始した際に安定性が高く、加工コストもやや低くなります。加工コストを常に低く抑えるためには、薄肉設計を避け、金属部品の肉厚は0.8mm以上、プラスチック部品の肉厚は1.5mm以上とする必要があります。
2)CNC加工ができない形状を設計しない
すべての形状がCNC加工で実現できるわけではありません。その典型的な例として、90°の内角が挙げられます。現在、すべてのCNCフライス工具は円筒形であるため、キャビティの縁を切削する際、直角やその他の鋭角ではなく、丸みを帯びた角ができてしまうのです。
直角を必ず確保しなければならない場合、この目標を達成するための一般的な方法はEDM(放電加工)を利用することですが、これはCNC加工に比べてコストのかかる製造プロセスです。組み立て上の理由だけで丸みを付けられない場合は、内側への丸み付けを採用することをお勧めします。
3)内部のコーナー半径を大きめに設計することを推奨する
直径が比較的小さい切削工具を使用すればコーナー半径を小さくすることは可能ですが、その場合、低速で複数回の切削を行う必要が生じます。 その理由は、小さな工具では大きな工具のように1回の切削で素早く材料を除去できないためであり、したがって小さな丸み半径は加工時間とコストの増加を招くことになる。丸み半径Rは、少なくともキャビティの深さDの1/3以上とすることを推奨する。
同時に、切削工具の摩耗を防ぐためには、切削工具に過度な圧力をかけないような内縁を設計することが不可欠です。この目的を達成するための有効な経験則として、コーナー半径はキャビティ加工に使用する工具の半径よりわずかに大きく、つまりコーナー半径をエンドミルの半径の1.3倍以上とすることが挙げられます。例えば、フライスの半径が5mmの場合、内角に6.5mmの半径を設けることが推奨されます。この余分な半径により、工具にかかる圧力を軽減し、切削速度を向上させることができます。
4)キャビティの深さを制限する
深いキャビティの加工は、CNC部品のコストに多大な影響を及ぼします。その理由は、大量の材料を除去する必要があり、この工程にかなりの時間を要するためです。キャビティの深さが通常より深いと、工具のオーバーハングが発生したり、工具の偏心が生じたりし、 切りくずの排出が困難になったり、さらには工具の破損といった一連の問題を引き起こすことさえあります。
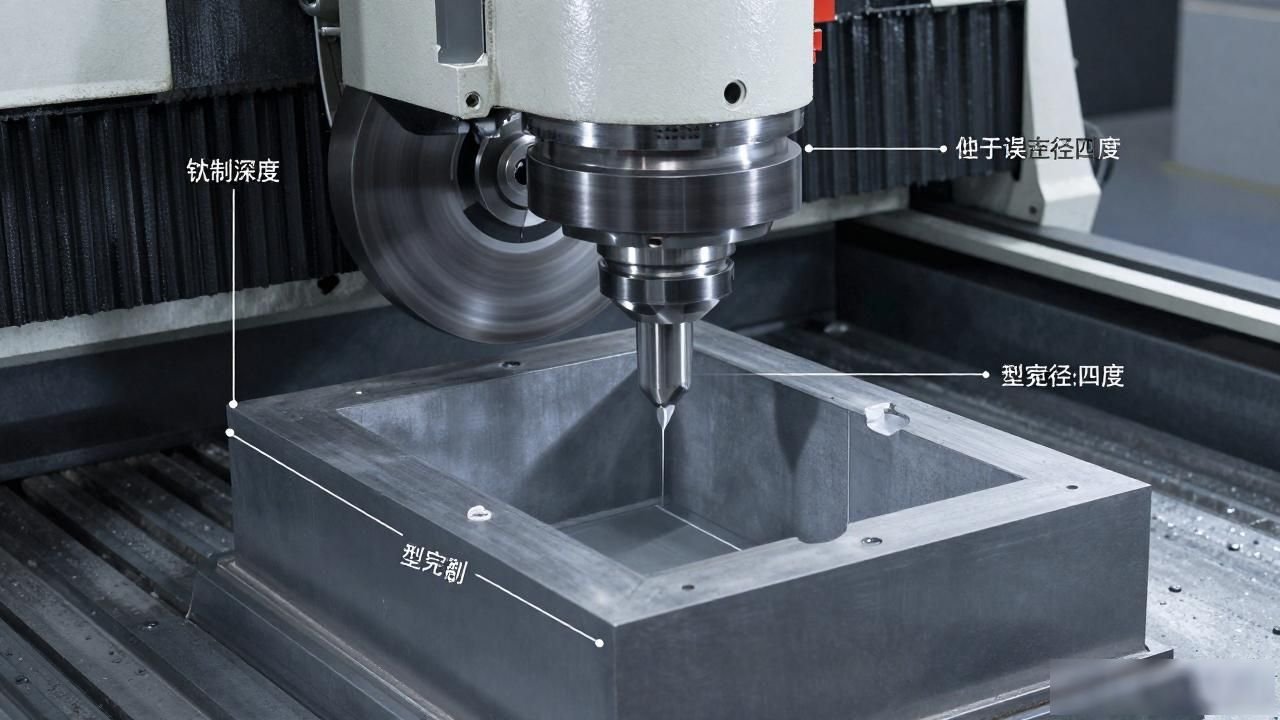
フライス加工の深さがフライス工具の直径の2倍をわずかに上回る場合、工具の送り速度を落とす必要があります。これにより、必然的に加工時間が長くなり、部品コストも上昇します。フライス加工の深さが1倍増えるごとに、送り速度は半分になります。 加工時間は2倍以上かかります。通常、切削深さは工具径の4倍を超えないようにします。設計段階では、最大深さはキャビティ幅の4倍以内に抑えるべきです。例えば、幅15mmのキャビティの場合、深さは60mmを超えてはなりません。
深い穴の加工が避けられない場合、その対処法は、エンドミルを徐々に下げていき、層ごとに削り進めていくことです。 しかし、これもまた非常に時間がかかります。さらに、深い穴を加工する際には、切削工具を正しい切削深さまで傾斜させる必要があり、緩やかな切り込みには十分なスペースが必要です。
5)曲面構造の特徴の使用を控える
CNC加工部品を設計する際は、シンプルな構造を原則とし、複雑な曲面形状を削減する必要があります。適切な表面仕上げを持つ複雑な曲面を得るためには、小型の切削工具を使用しなければならず、これらの小さな切削は通常の切削に比べてはるかに多くの時間を要し、コストを大幅に増加させます。したがって、コストと加工時間を最大限に削減するためには、曲面の使用を可能な限り減らすか、あるいは回避する必要があります。例えば、外周の面取りを行う際、必要がない場合は、丸みをつけるのではなく、面取りを行うべきです。
6)ねじ長の制限
周知の通り、 強固なねじ接続は最初の数山で成立するため、ねじ長を長くする必要は全くない場合もあります。長いねじ穴は特殊な工具を必要とする場合があり、加工時間もより多くかかり、それに伴いコストも上昇します。ねじ長については、穴径の3倍を超えないようにすることが推奨されています。ねじ穴が盲穴である場合は、穴の底部に、穴径の少なくとも半分に相当するねじのない長さを確保することが推奨されます。
7)標準サイズの穴を設計する
高精度なCNC穴あけ加工を迅速に行える標準ドリルを使用し、経済的な観点から、可能な限り標準的な穴径を採用する。非標準サイズの穴については、必ずエンドミルを用いて加工する必要があり、これによりコストが若干増加する可能性がある。
また、一般的に、穴の直径が大きいほど、より深く穴を開けることができますが、穴の深さはドリルビットの直径の10倍を超えないようにすることをお勧めします。
8)CNC工作機械の設定回数を最小限に抑える
部品の反転や再位置決めを行うと、製造コストが増加する可能性があります。その理由は、こうした作業が通常、手作業で行わなければならないためです。さらに、複雑な形状の場合、特注の治具が必要になる可能性があり、これによりコストがさらに増加します。特に複雑な形状の場合は、多軸CNCシステムの導入が必要となり、その結果、価格がさらに高くなる可能性があります。
したがって、部品の反転や再位置決め回数を減らすため、加工が必要なすべての形状を可能な限り同一平面上に設計すべきである。やむを得ない場合は、1回のセットアップでCNC加工が可能な形状に分割し、その後、ボルトで接合するか、溶接して組み立てることを検討すべきである。
9)不要な文字や刻印は避ける
CNC加工された部品の表面に文字を刻印することは、避けるべき行為です。何しろ、CNC加工を利用して文字をデザインすることは、加工時間を延ばすだけでなく、コストも押し上げてしまうからです。
ただし、文字やフォントがデザイン上の要件である場合は、以下のルールに従う必要があります:
CNC加工部品の表面に、シルクスクリーン印刷やスプレー塗装によって文字を施す方法は、比較的コストパフォーマンスに優れています。
レーザ彫刻による加工を曲面に施すことは可能であり、この場合、除去される材料の量は少ない。
お使いのデザインソフトにカスタムフォントがない場合は、20ポイントのサンセリフフォントの使用をお勧めします。このフォントをお勧めする理由は、各文字のストロークの末端に余分な線、つまりセリフがないためです。こうした余分な部分は加工コストを増加させる要因となります。また、サイズ20の使用をお勧めする理由は、これより小さいサイズの場合、細かな特徴とみなされ、加工がより困難になり、コストも高くなるためです。
#CNC加工#
 Chinese
 Japanese
 English
 German
 Finnish
コメントを残す
コメントを投稿するにはログインしてください。