首页
公司简介
服务案例
联系我们
行业资讯
铆焊加工
中国高端装备制造领域铆焊代工厂(精密铆焊代工服务:高精度制造的核心竞争力)
机械加工
中国大批量齿轮定制加工厂家:全球供应链的核心力量
简体中文
繁体中文
English
한국어
日本語
Français
Italiano
Deutsch
登录
注册
找回密码
简体中文
繁体中文
English
한국어
日本語
Français
Italiano
Deutsch
首页
公司简介
服务案例
联系我们
行业资讯
铆焊加工
机械加工
登录
注册
找回密码
残余应力
共4篇
排序
更新
浏览
点赞
评论
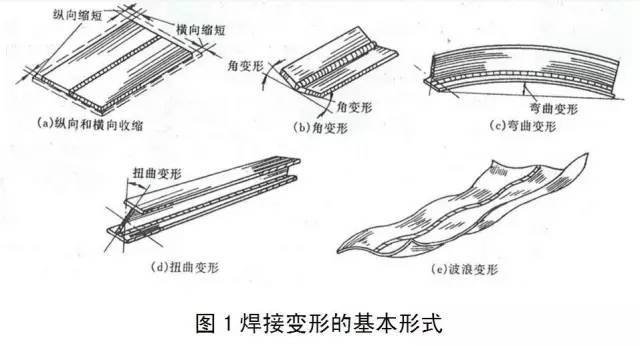
技术|钢结构焊接变形与控制矫正
本书主要讲述如何控制焊接变形。内容包括焊接变形的规律和梁、柱焊接弯曲变形的计算,焊接板结构箱形梁腹板预拱度计算,减小焊接变形的方法
铆焊加工
hfc87
6个月前
0
275
14
焊后消除应力处理
焊后消除应力处理: 1、整体热处理:消除应力的程度主要决定于材质的成分、组织、加热温度和保温时间。低碳钢及部分低合金钢焊接构件在650度,保温20~40h,可基本消除全部残余应
铆焊加工
hfc87
6个月前
0
198
15
焊后消除应力处理.docx
焊后消除应力处理:1、 整体热处理:消除应力的程度主要决定于材质的成分、组织、加热温度和保温时间。低 碳钢及部分低合金钢焊接构件在650度,保温20~40h
铆焊加工
hfc87
6个月前
0
108
11
一种工件加工变形的控制方法与流程
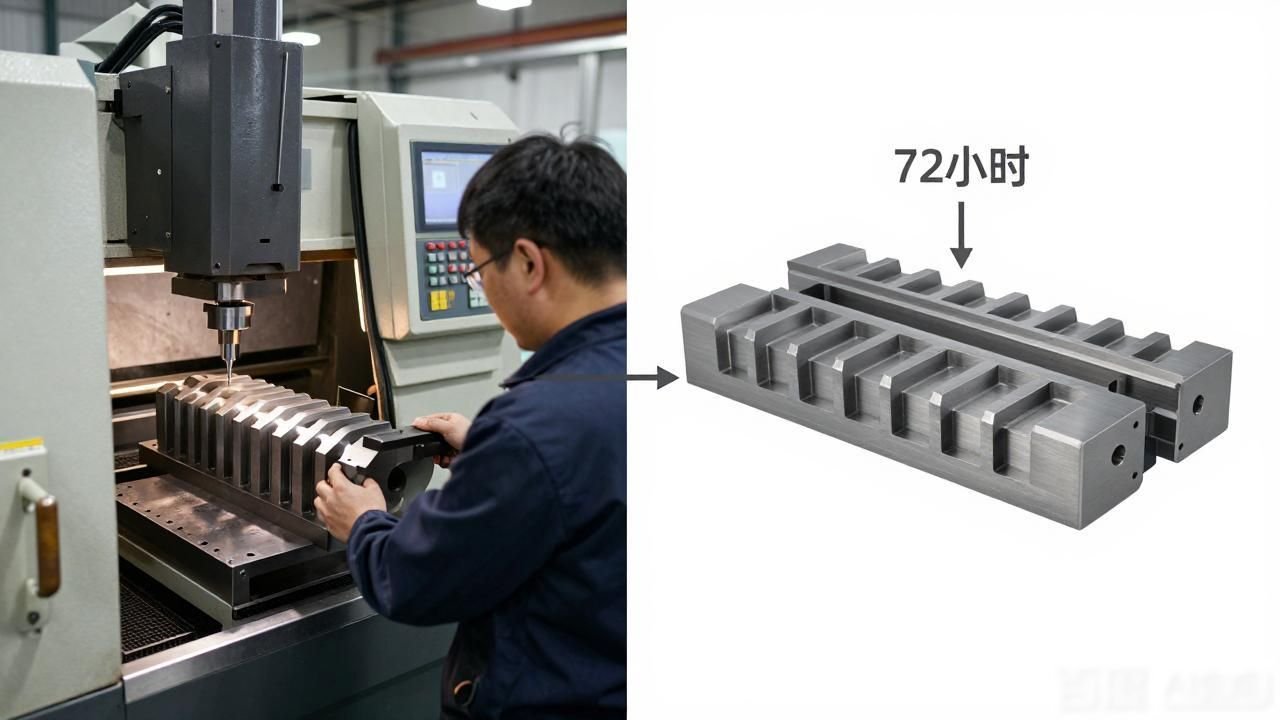
本发明属于残余应力加工变形控制技术领域,尤其涉及一种工件加工变形的控制方法。背景技术:加工变形主要由毛坯初始残余应力、装卡力、切削力和切削热和加工引入残余应力这四个因素造成
机械加工
hfc87
4个月前
0
66
11
在手机上浏览此页面
登录
没有账号?立即注册
用户名或邮箱
登录密码
记住登录
找回密码
登录
注册
已有账号,立即登录
设置用户名
设置密码
重复密码
注册
 6个月前

 4个月前6个月前4个月前