在制造业的产业链里面, 机械加工工艺这个东西它是连接原材料和成品的那个核心纽带。它通过一些精准的能够控制好的一系列加工手段, 把金属或者塑料这些原始坯料转化成具备特指的形状、还有特定的尺寸精度以及良好表面质量的那些零部件, 这样就支撑起了航空航天、汽车制造以及精密仪器众多领域的发展状态。
每一种零件的自身结构特点以及所具备的性能要求, 都是决定我们选用何种特定工艺流程的重要前提因素。接下来我将为你细致地分析和梳理八种目前在机械制造领域中处于主流地位的加工工艺方法。对于这几种核心工艺, 我们会深入探讨其背后的基本运作逻辑以及在具体生产实际中常见的应用场合和范围。
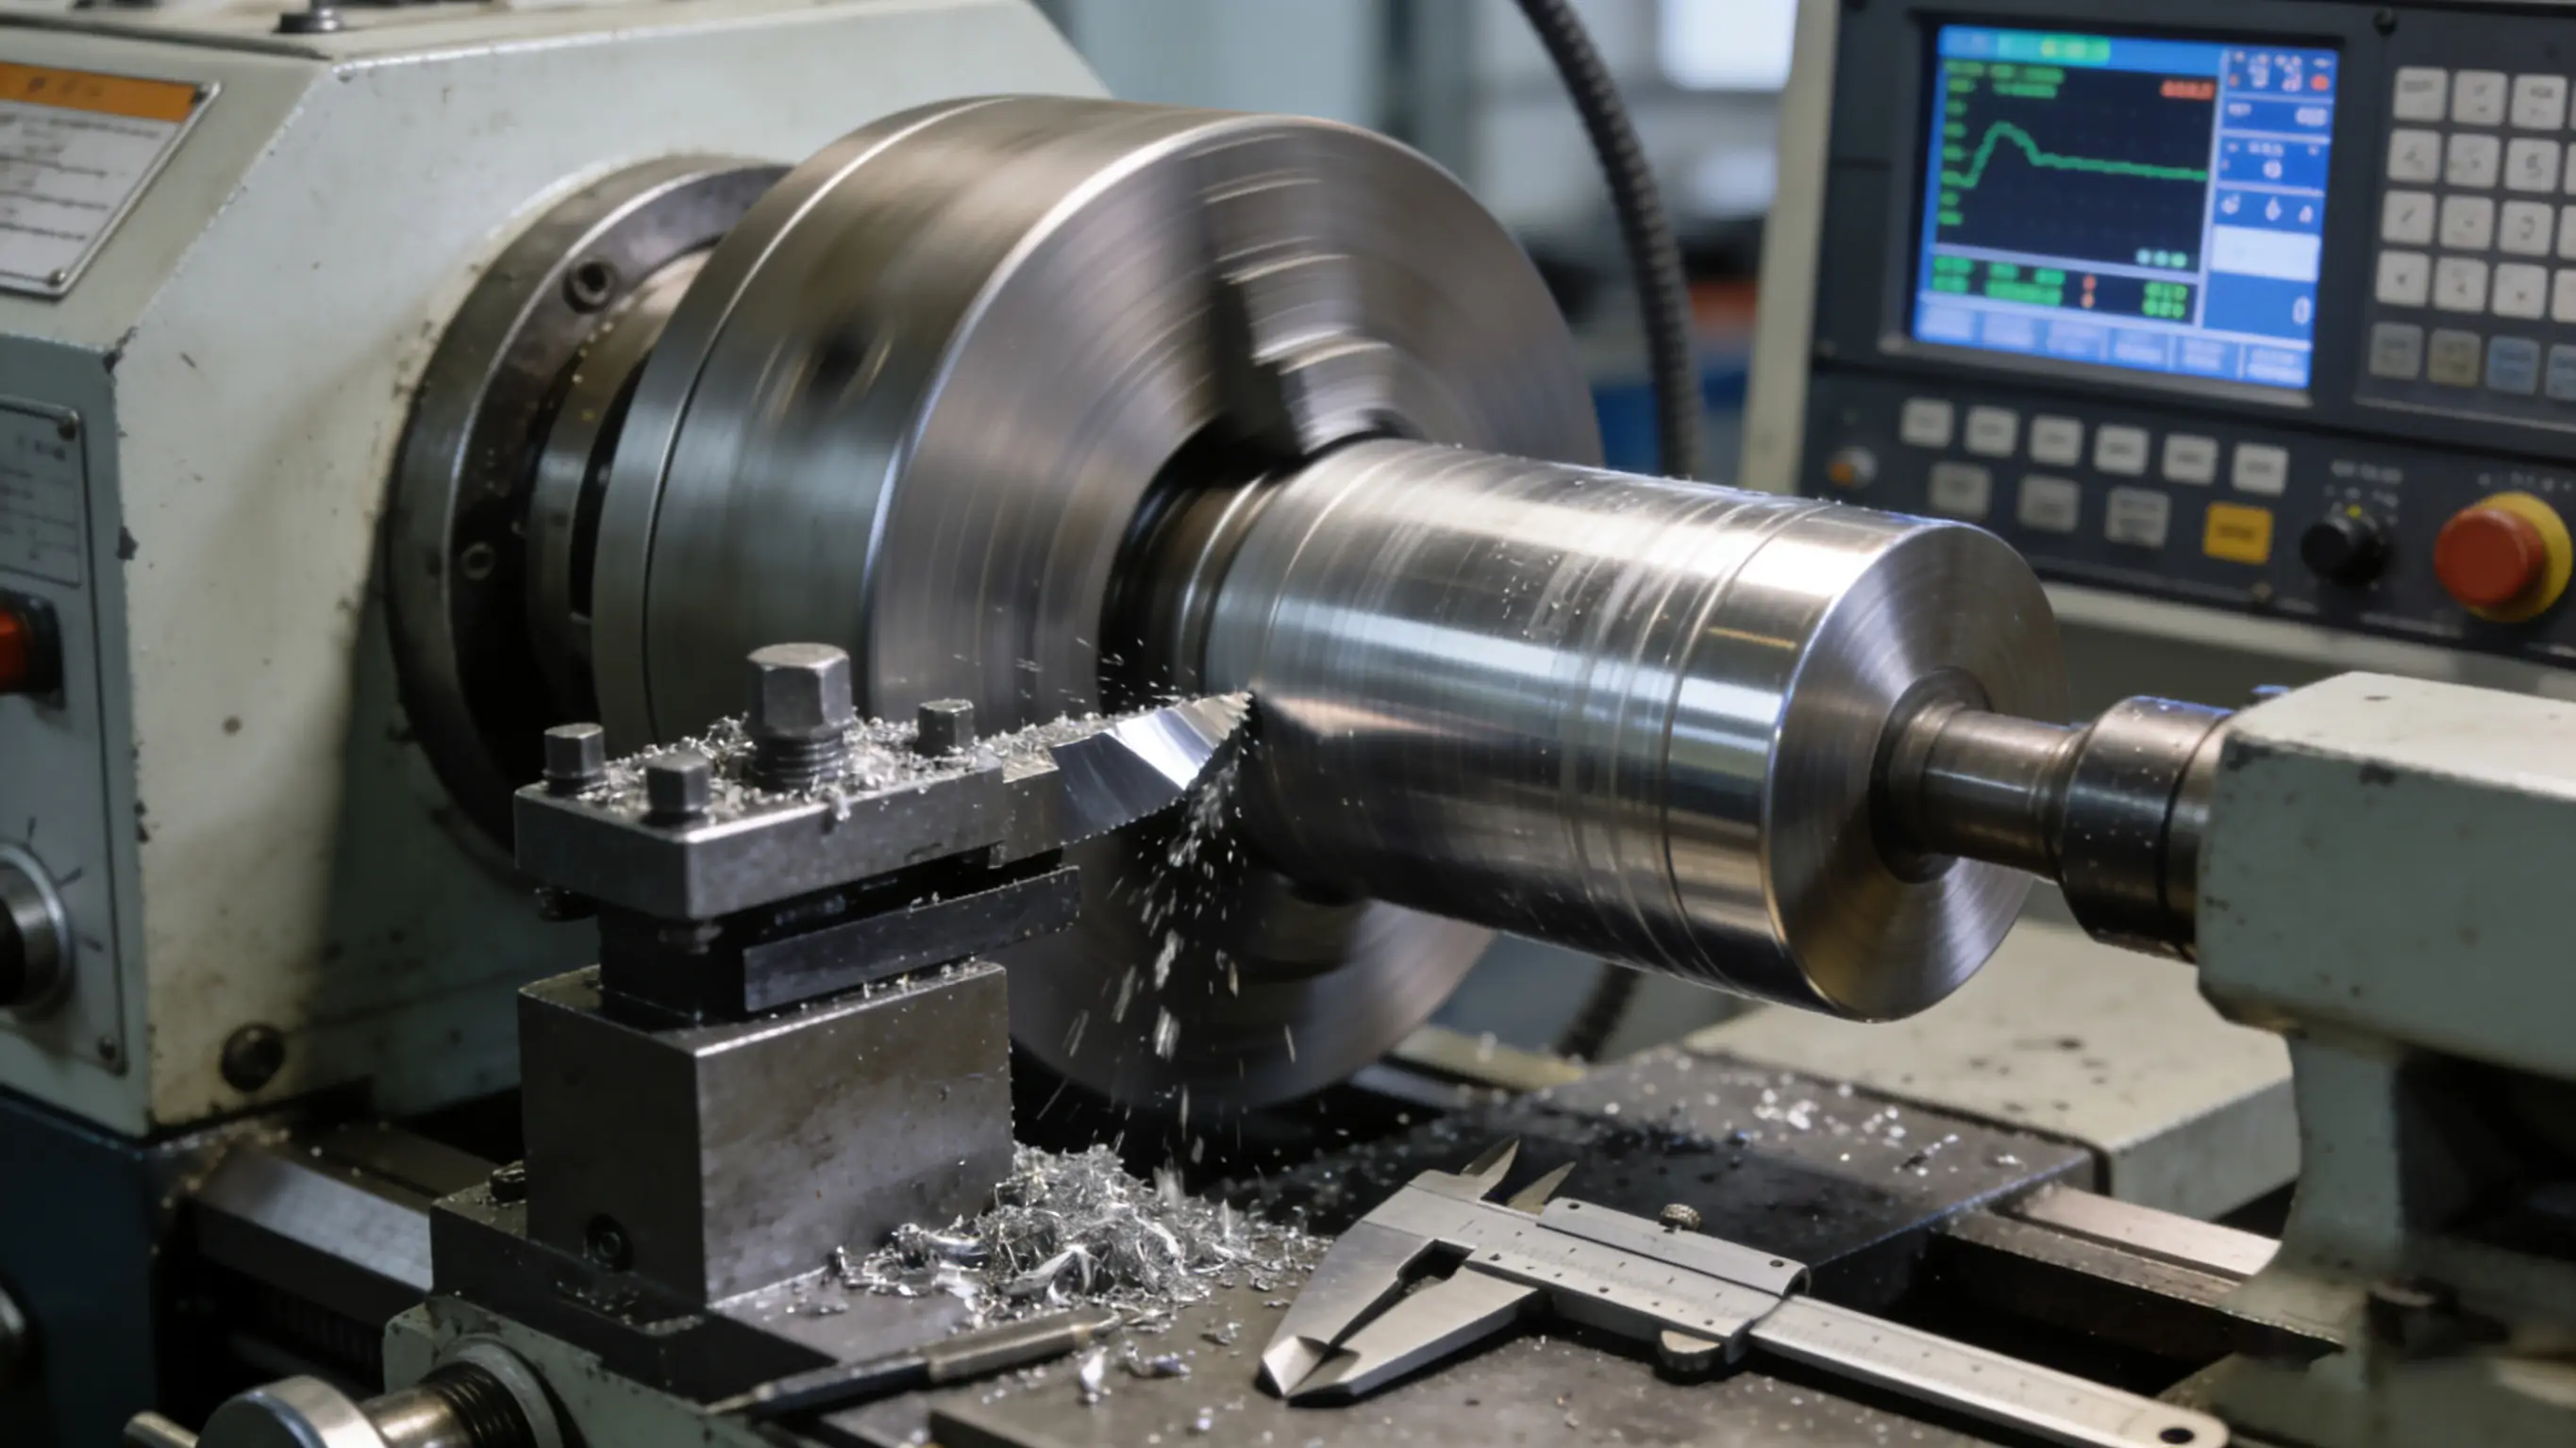
1. 车削:圆柱类零件的“塑形大师”
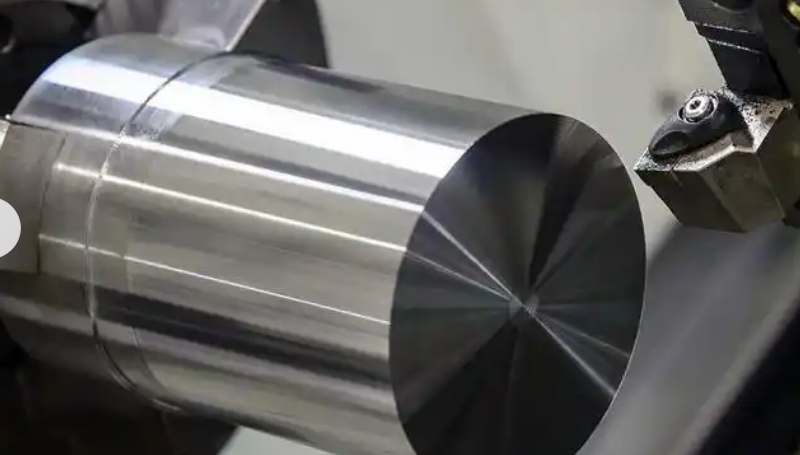
这个工艺的核心, 就是以工件的旋转当作主要的运动, 然后让刀具去沿着工件的轴向或者径向进行移动来做切削加工, 主要就是为实现那种圆柱形的或者是圆锥形的回转型结构提供加工的便利。
它算是最基础的机械加工工艺当中的一个类型啦, 车削这个环节里面的精度控制到底做得好不好, 会直接影响到轴类的零件还有套类的零件在装配时候的适配性到底怎么样, 所以说这是一个非常关键的点。

这些关键的应用场景, 是从汽车变速箱主轴、电机轴等关键传动部件, 一直到日常可见的螺栓、螺母, 全都依赖车削工艺来进行成型操作。
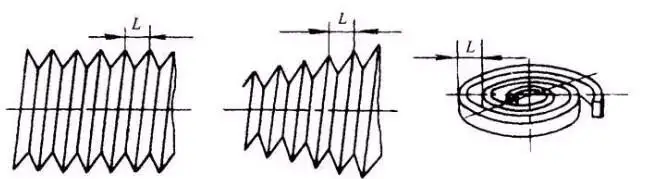
具体来讲的话, 要是根据加工部位不一样的情况来细分的话, 那么就可以分成外圆车削这种东西, 也就是加工轴类的外表面, 也可以分成内圆车削, 用来加工套筒的内孔, 还可以分成平面车削, 专门加工零件的端面, 最后一种是螺纹车削, 主要就是用来加工那些内部的和外部都有的螺纹情况的这整整四大类别。
技术方面要注意的关键点是刀具材质以及切削速度和进给量的匹配问题, 这些是影响表面粗糙度和加工效率的核心因素。比如, 高速钢适合用于低速下的精加工工作, 而硬质合金则更适配于高速切削作业。
2. 铣削:复杂轮廓的“雕刻工匠”
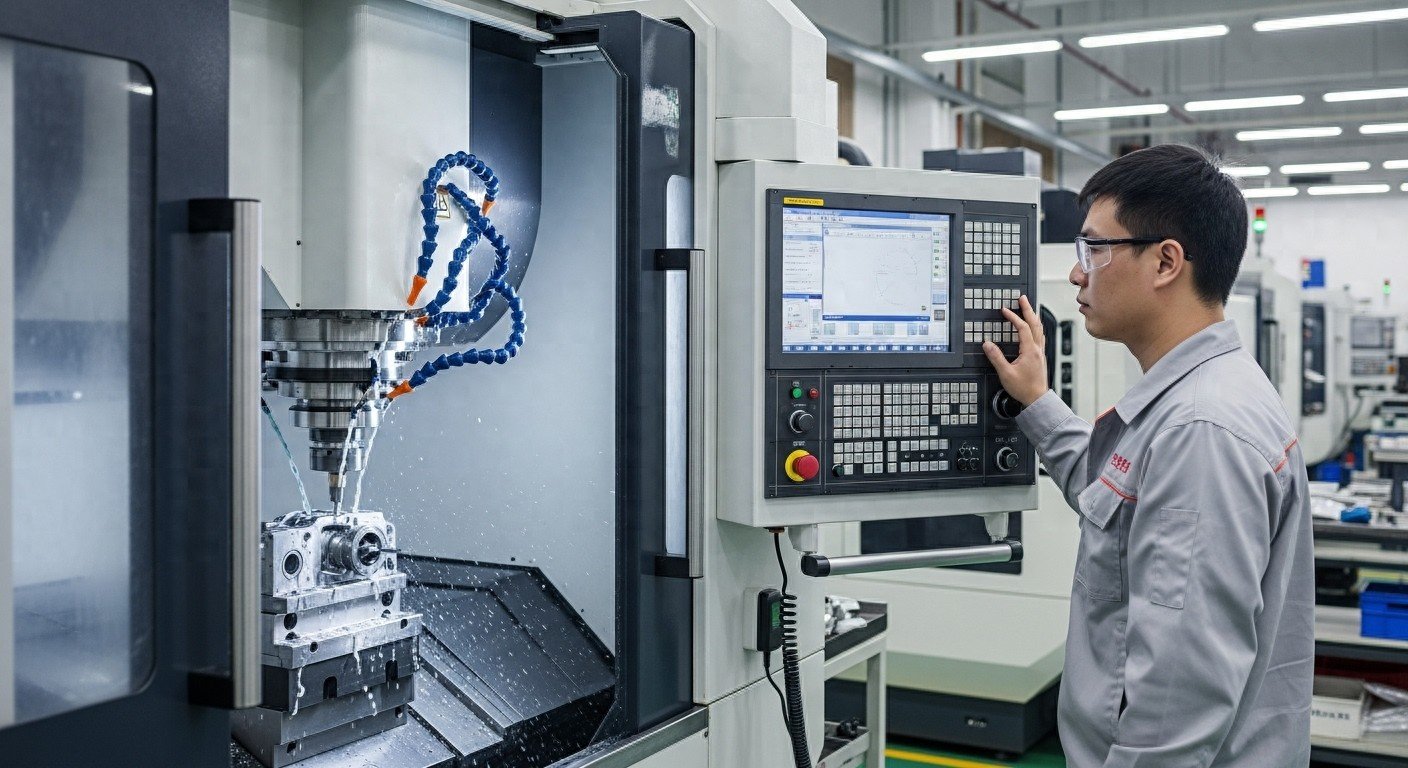
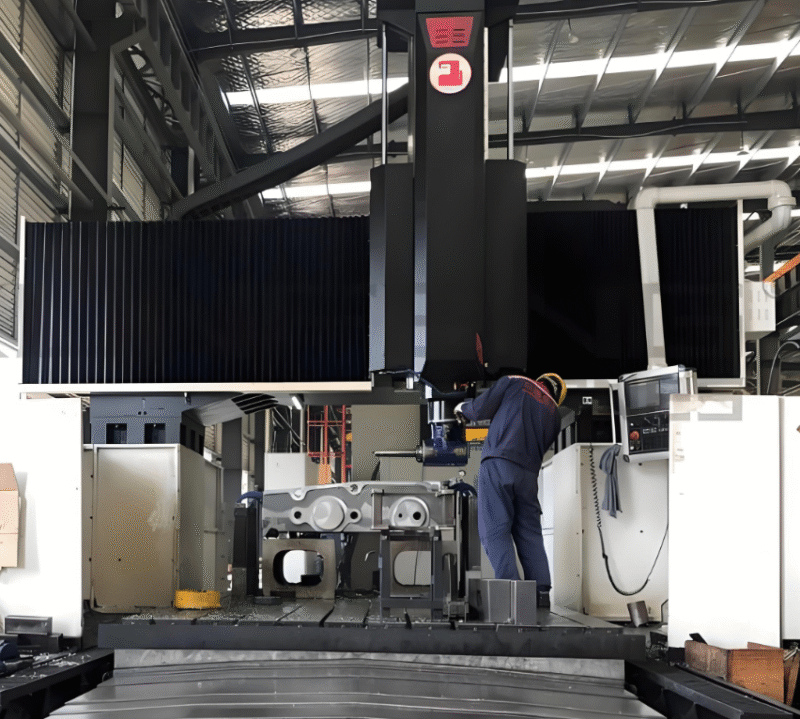
这道工艺的核心要点在于, 它和车削那种让工件进行旋转的操作方式是不同的, 在铣削加工中, 主要是依靠刀具来高速旋转从而提供主要的动力, 然后通过对刀具和被加工的物体之间相对运动轨迹的精确控制, 就可以分别完成对平面、凹槽、齿轮以及曲面这些比较复杂的结构的加工处理工作, 所以说它的灵活程度是要远远超过车削加工的。
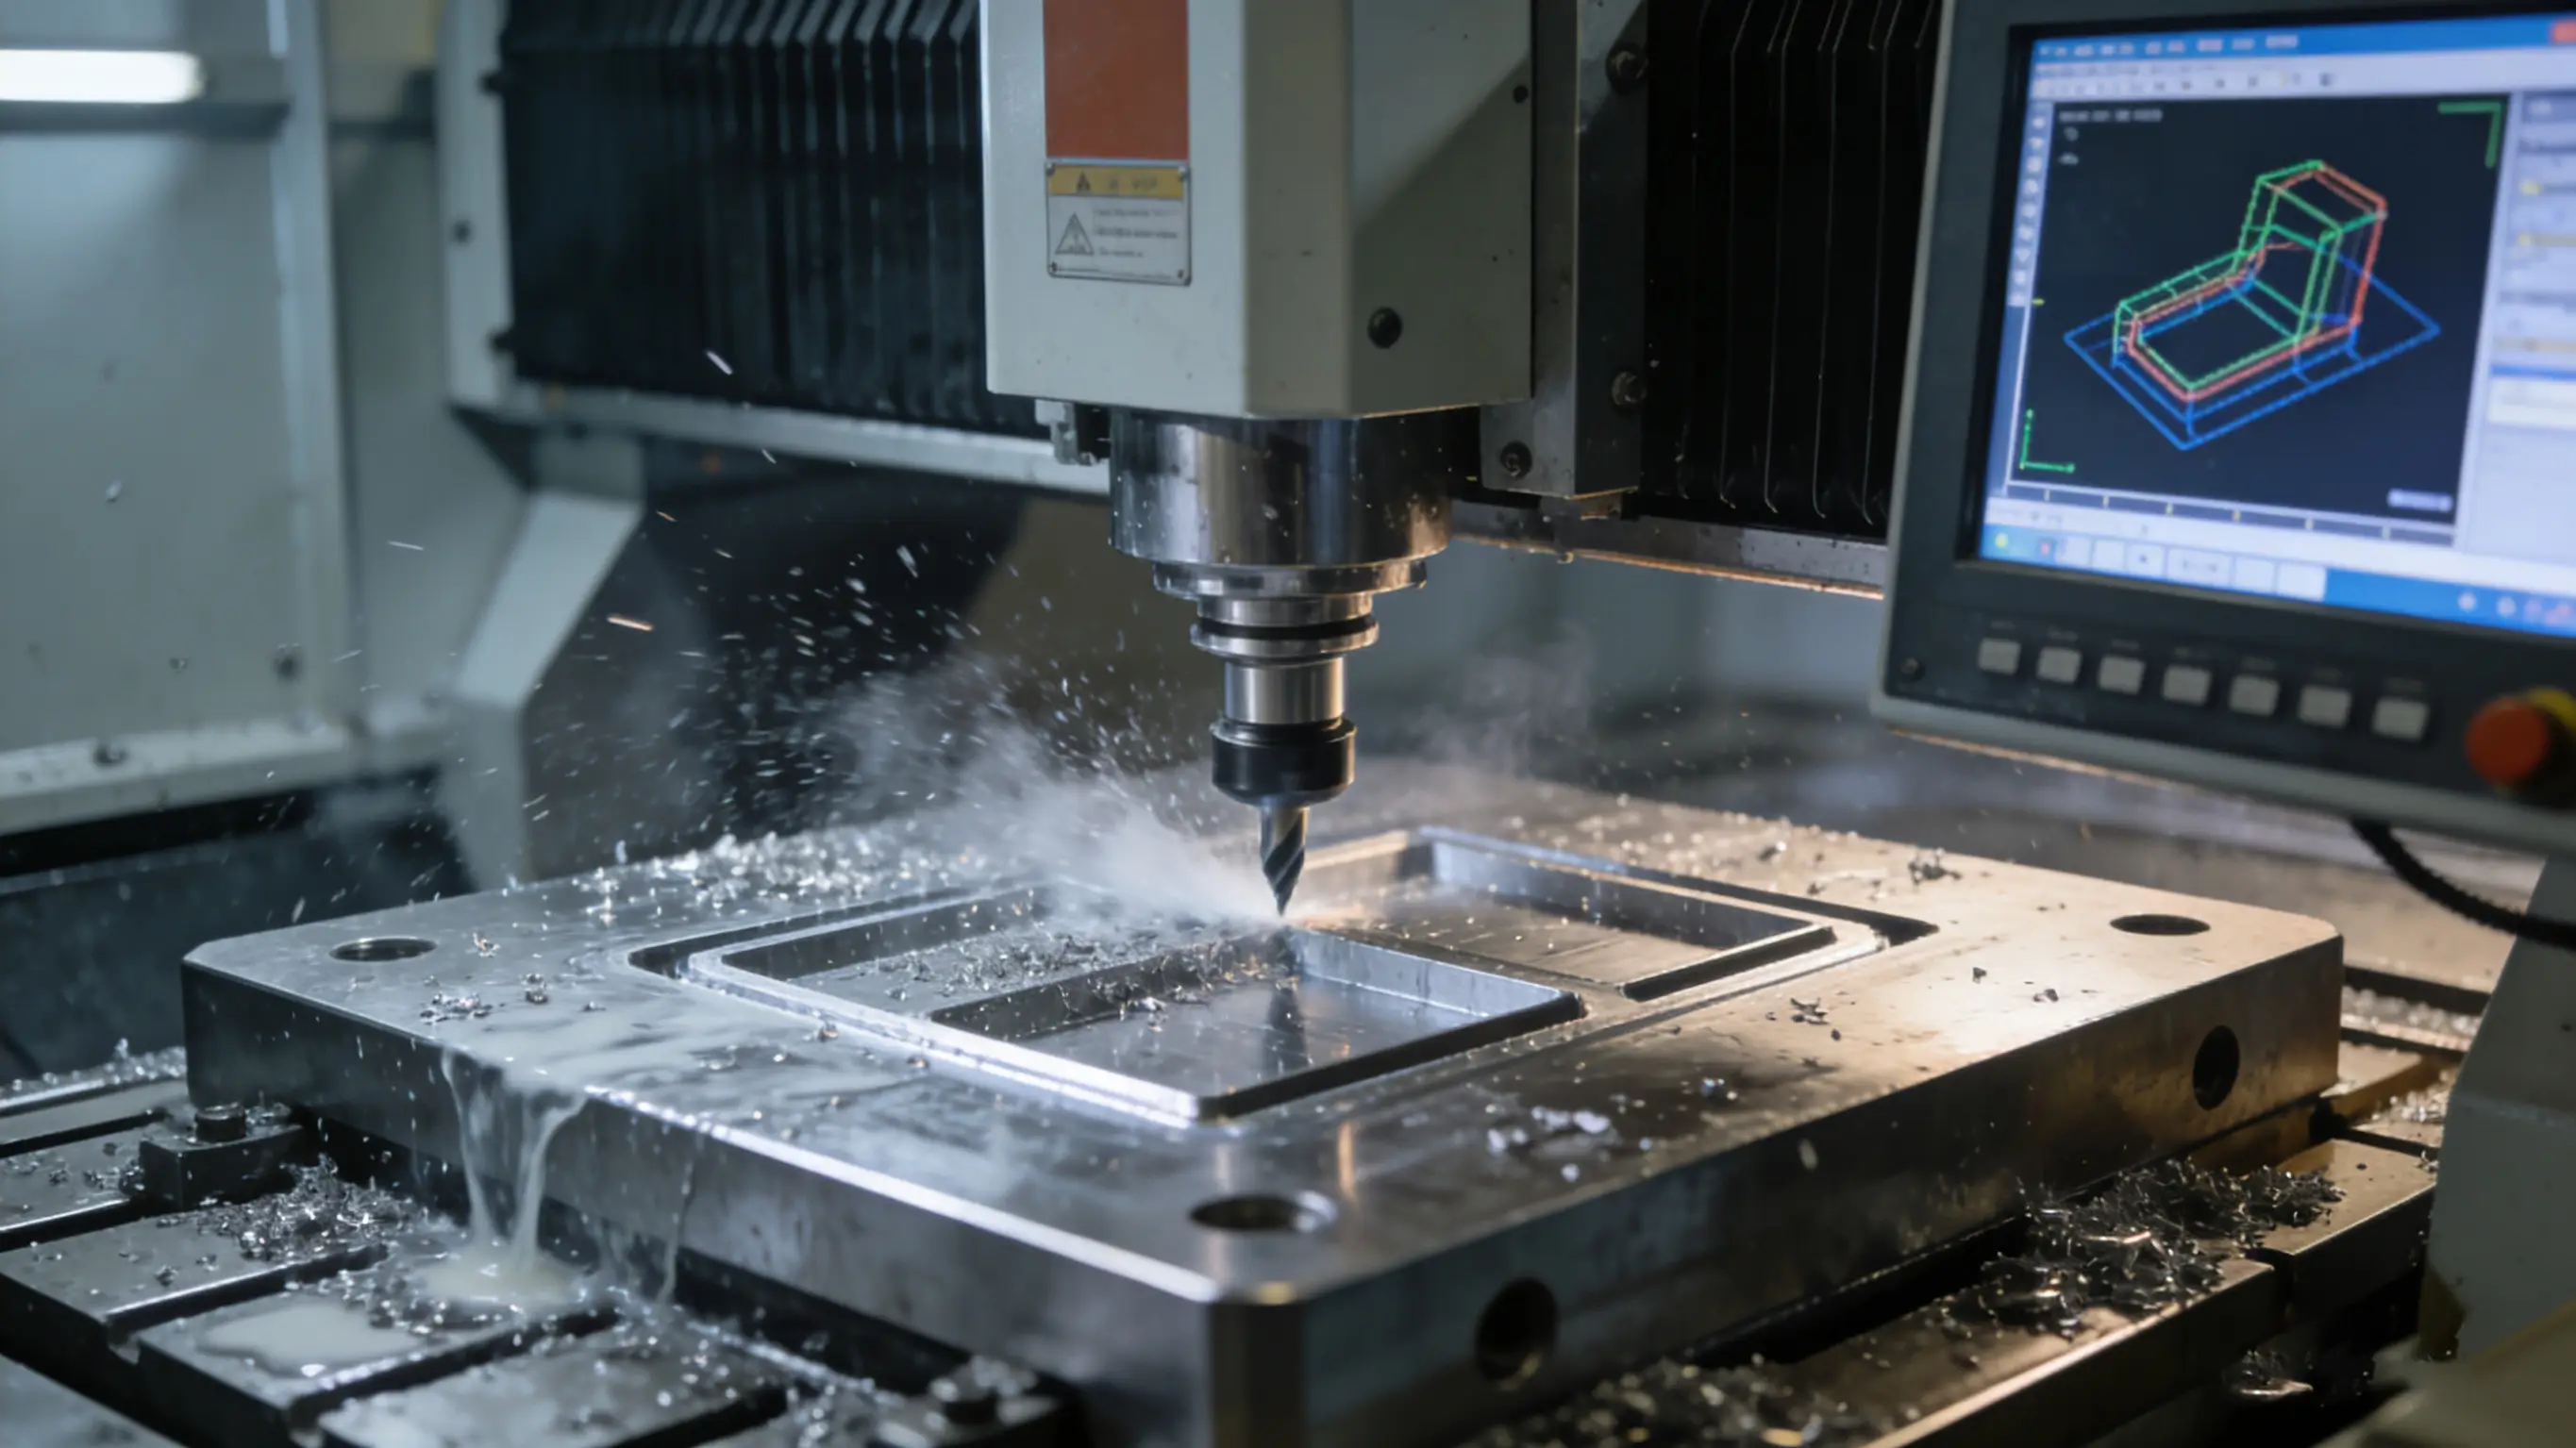
在那些很典型的场合里面, 比如汽车发动机缸体的平面加工、齿轮箱内的齿轮齿形加工, 还有模具的型腔轮廓加工这些东西, 都是没有办法离开铣削这个工艺的。
关于它常见的分类, 大体上可以分成这么几种情况吧, 一种是平面铣削, 这个是为了获取平整表面的;另一种是立铣, 专门用来加工那些深槽与台阶的;再有一种叫端铣, 这是给轮廓做精修的;最后还有一种叫做轮廓铣削, 它是用来进行复杂曲线加工的。
技术方面的优势在于, 因为可以通过编写程序来实现多个轴同时运动, 所以能够非常准确地重复制作那些复杂的图纸设计内容, 这种状况特别适用于那种既不是大量生产、又需要高精度零件的情况, 而且这种情况下生产的零件种类往往比较多。
3. 钻削:孔洞加工的“入门级方案”
这个工艺的核心意思是什么呢? 简单来说, 就是用一个带有螺旋切削刃的钻头在进行旋转切削。这样一来, 就能在工件上面形成贯通孔或者盲孔了。这是制造业里面使用范围最广的一种孔加工基础手段。不管是从最简单的装配孔开始, 还是到定位孔那里去, 都需要依赖这种工艺手段来参与其中完成加工任务。
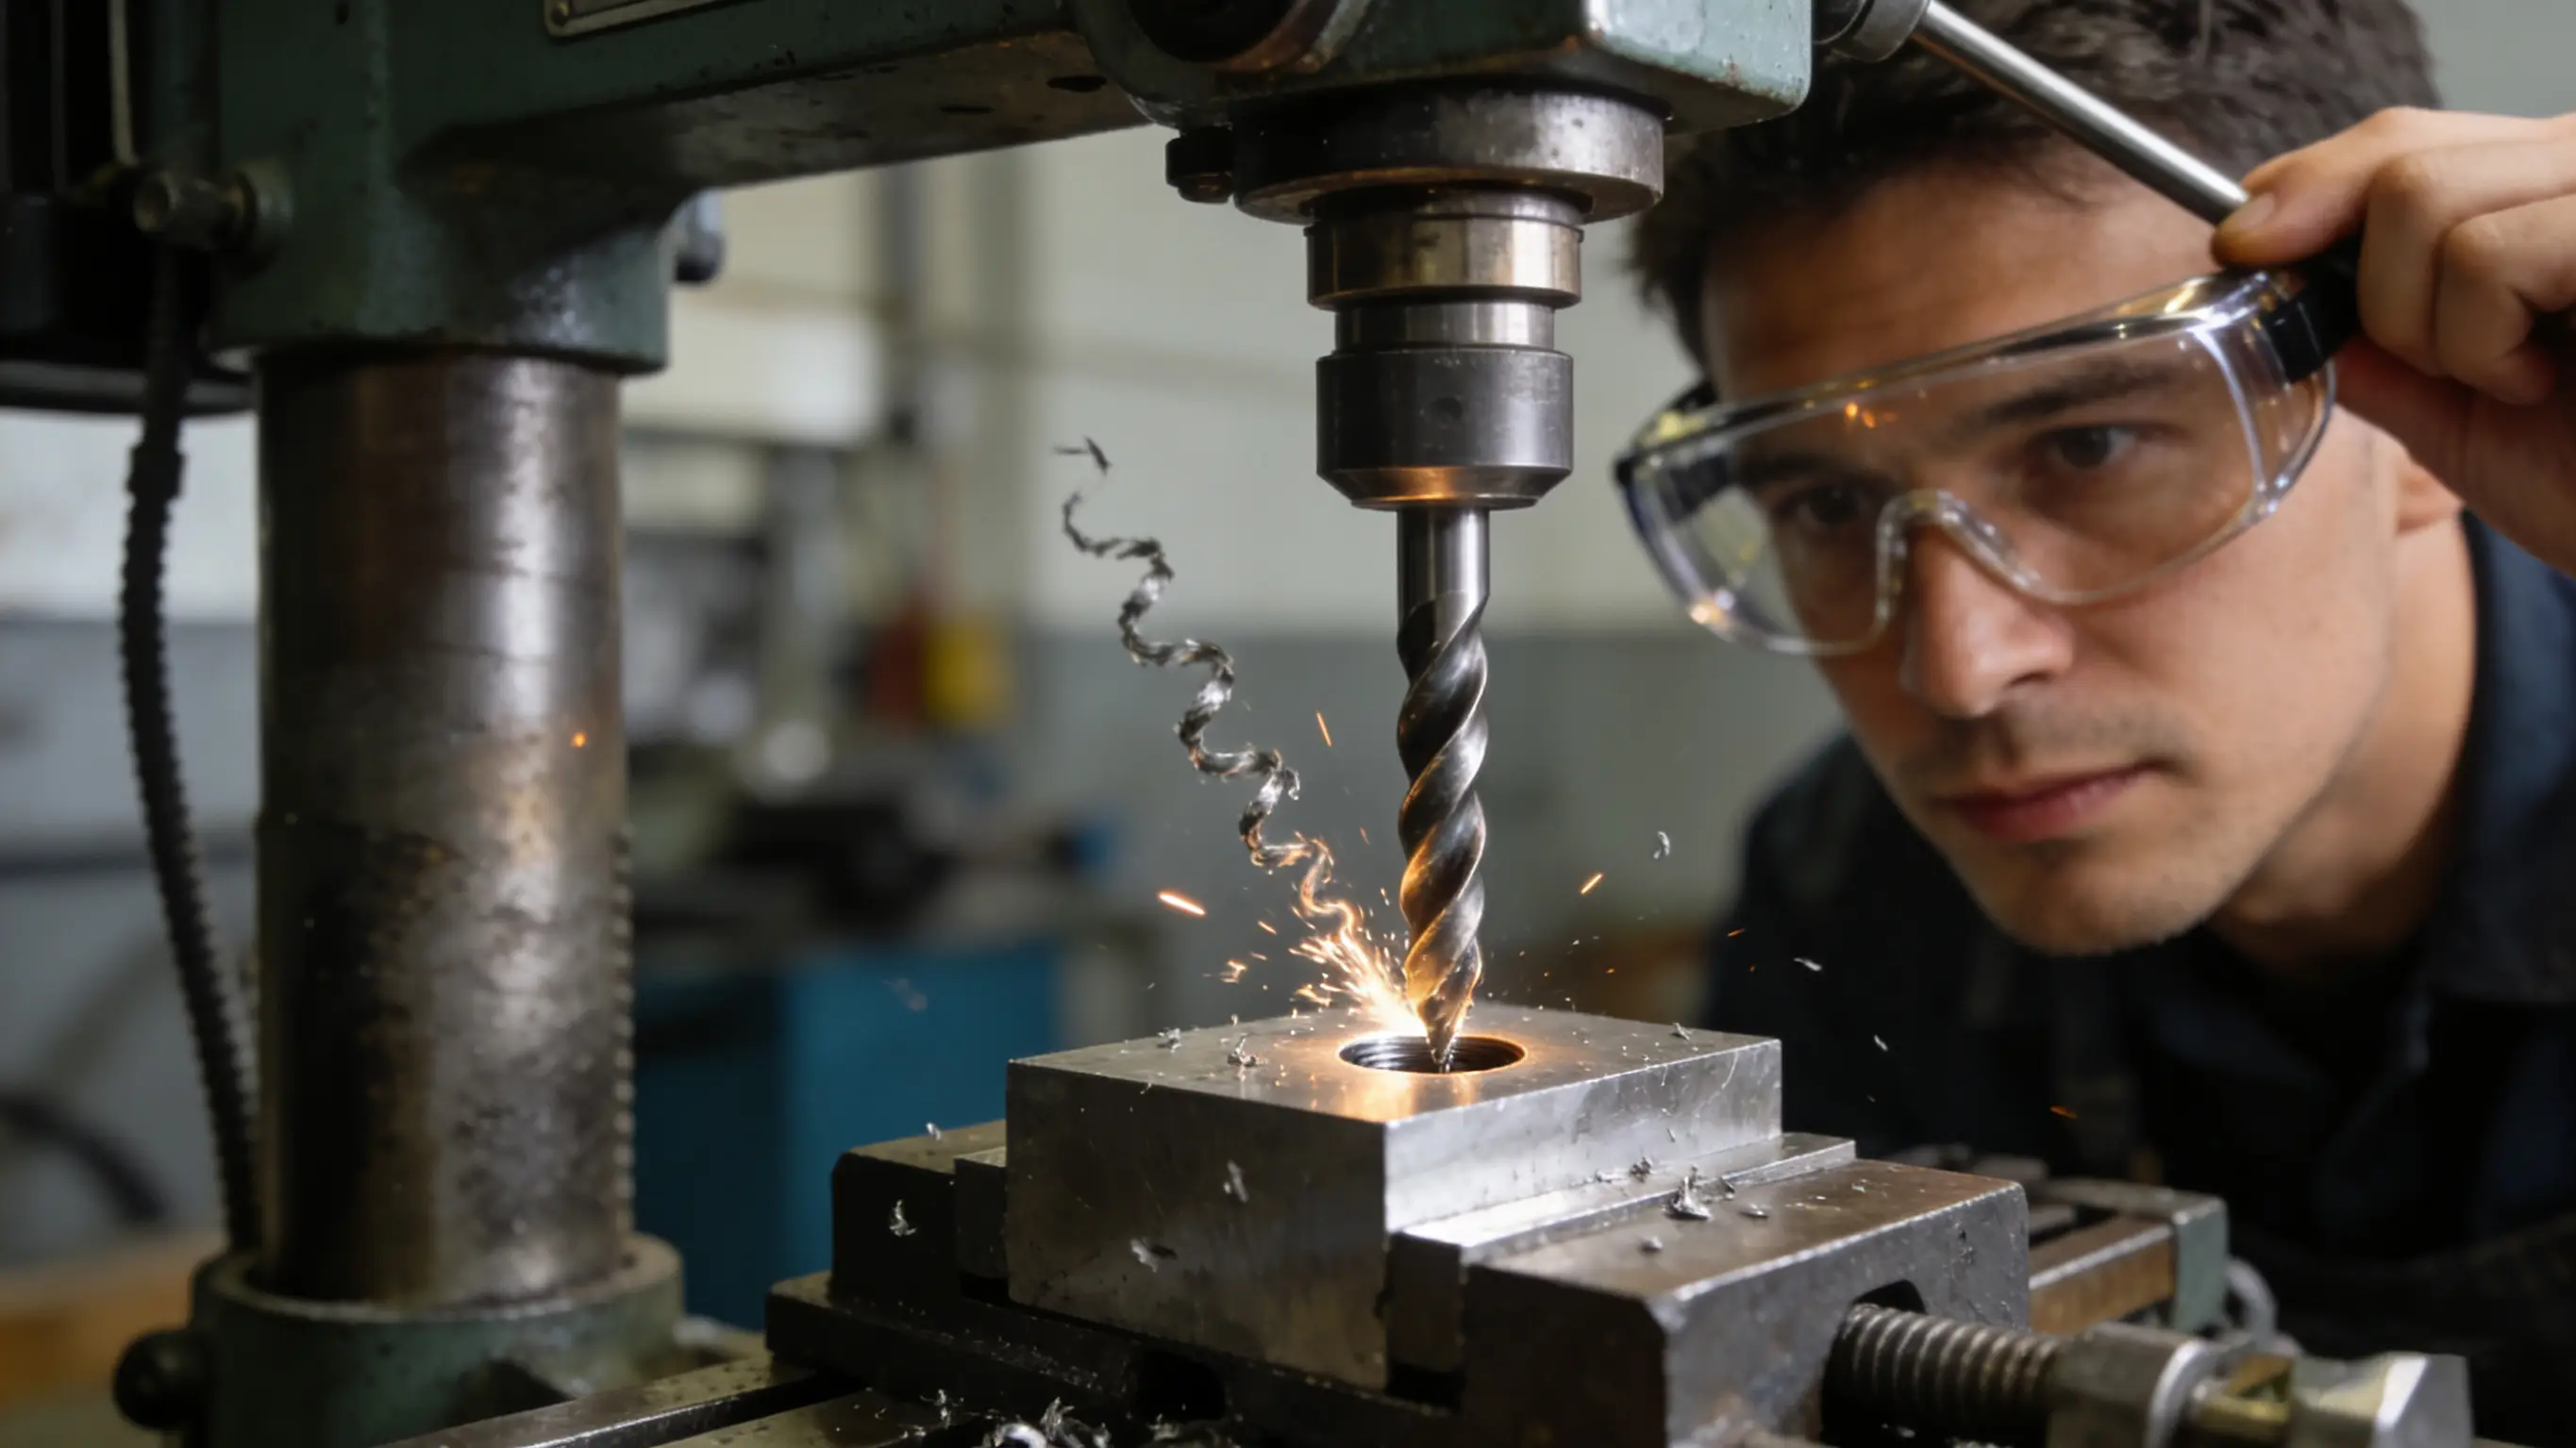
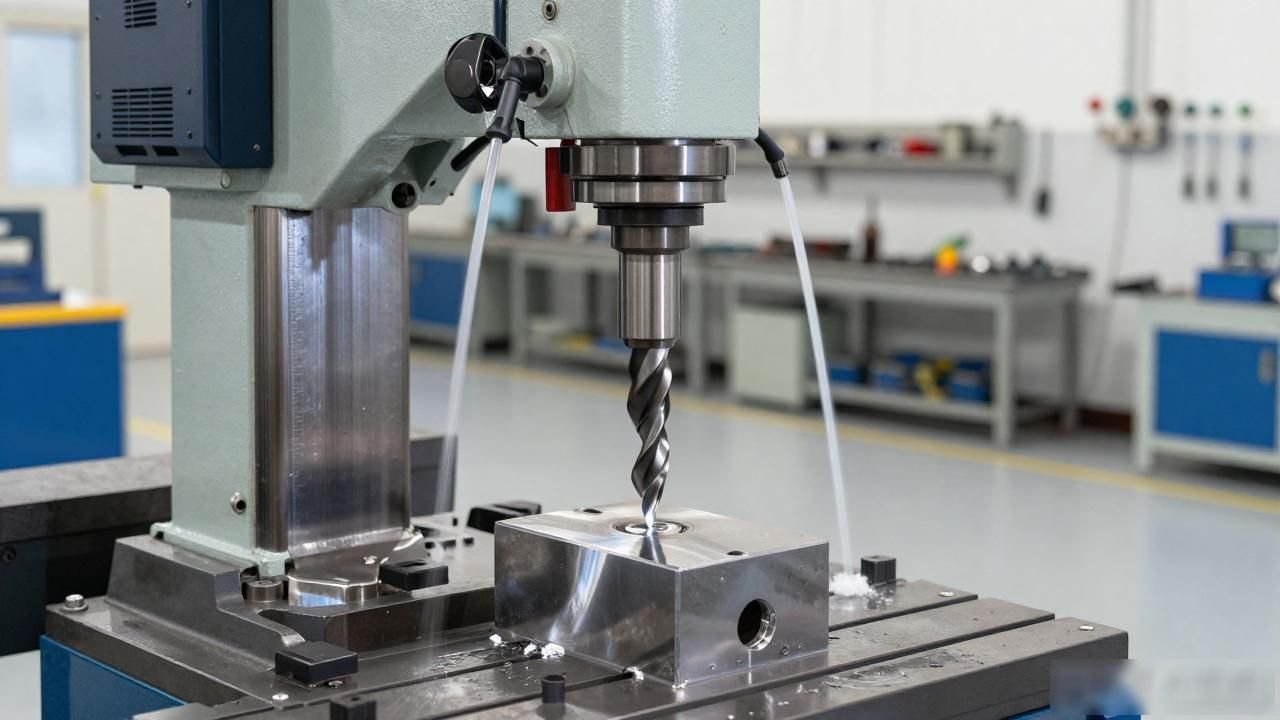
分类与适配这一环节是这样的, 常规钻削这种方法适用于直径较小的普通孔的加工过程;中心钻削这项工作是在前期作为一道工序来完成的, 它通过提前钻出一个小孔的方法, 来保证后面进行大孔加工时的定位精度是准确的;如果是深孔钻削这种情况, 因为它的孔深和直径的比例大于10, 所以必须配备专门的冷却系统, 这样可以避免钻头过热的问题出现, 这种工艺经常用在发动机油道孔的加工上面去;而多轴钻削方式则是利用多个钻头同时工作的样子, 以此来提高多孔零件在进行加工时候的效率问题, 比如说在法兰盘加工的场景下就会用到。
4. 磨削:高精度表面的“抛光大师”
工艺核心: 以磨具(砂轮、砂带等)表面的磨粒为切削单元,对工件表面进行微量切削。它可实现IT5级以上的尺寸精度, 和Ra0.025μm以下的表面粗糙度。它是精密零件的“最后一道精加工工序”。
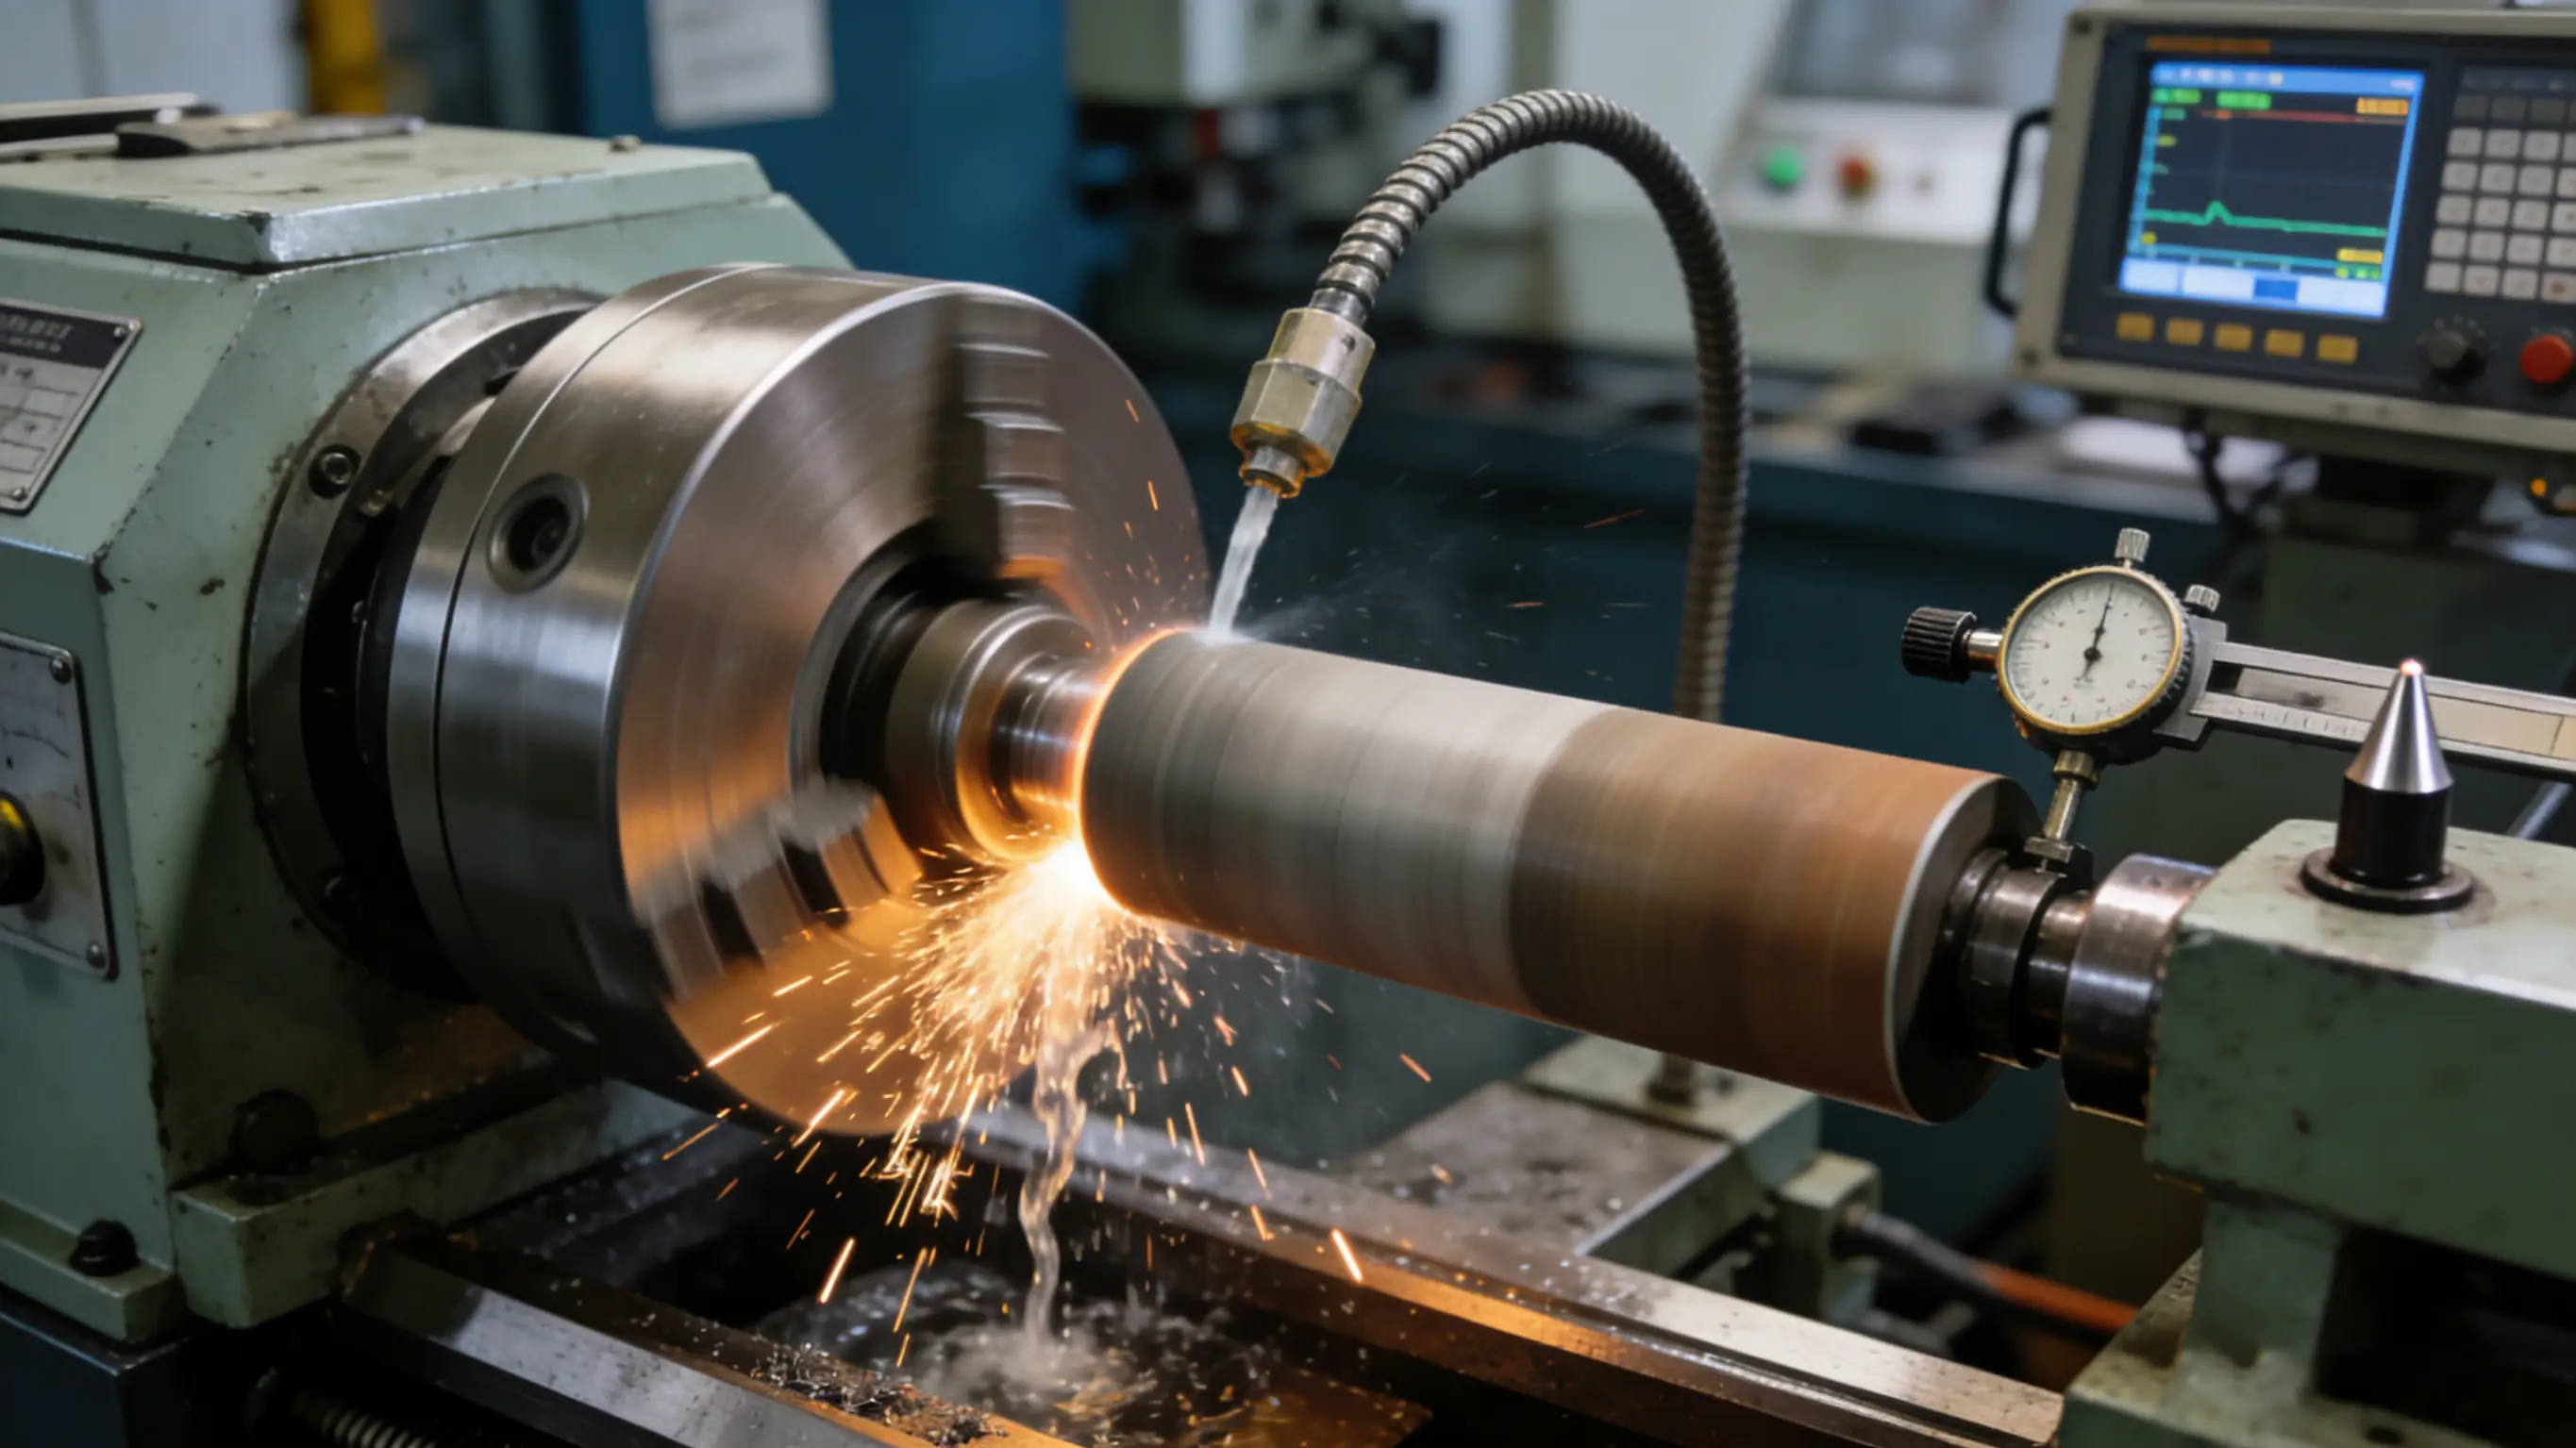
主要的应用场景包括对模具型腔进行镜面加工, 以及针对精密轴承的内外圈实施磨削作业, 还有对刀具刃口进行精修。
这些工作可以细分为四种类型, 分别是平面磨削, 它用于机床导轨的加工;外圆磨削, 专门处理精密轴类的加工任务;内圆磨削, 负责轴承内孔的加工过程;以及轮廓磨削, 用来解决模具复杂曲面加工的技术难题。
工艺特点在于, 在进行加工操作的时候, 必须要把磨削的温度严格地控制住, 这样做是为了避免工件因为热膨胀而产生变形, 从而对最终的加工精度造成不利的影响, 所以通常情况下, 是需要配备一套能够不断循环工作的冷却液系统的。
5. 镗削:大孔径精密加工的“专属方案”
这个工艺的核心在于, 我们专门针对那些预先钻出来的孔或者出来的孔进行操作, 使用旋转的镗刀来切削并扩大这些孔的范围, 这样做的重点是为了提升孔在尺寸精度、圆度以及同轴度方面的表现, 以此来弥补钻削加工在面对大孔径工作时在精度方面存在的不足。
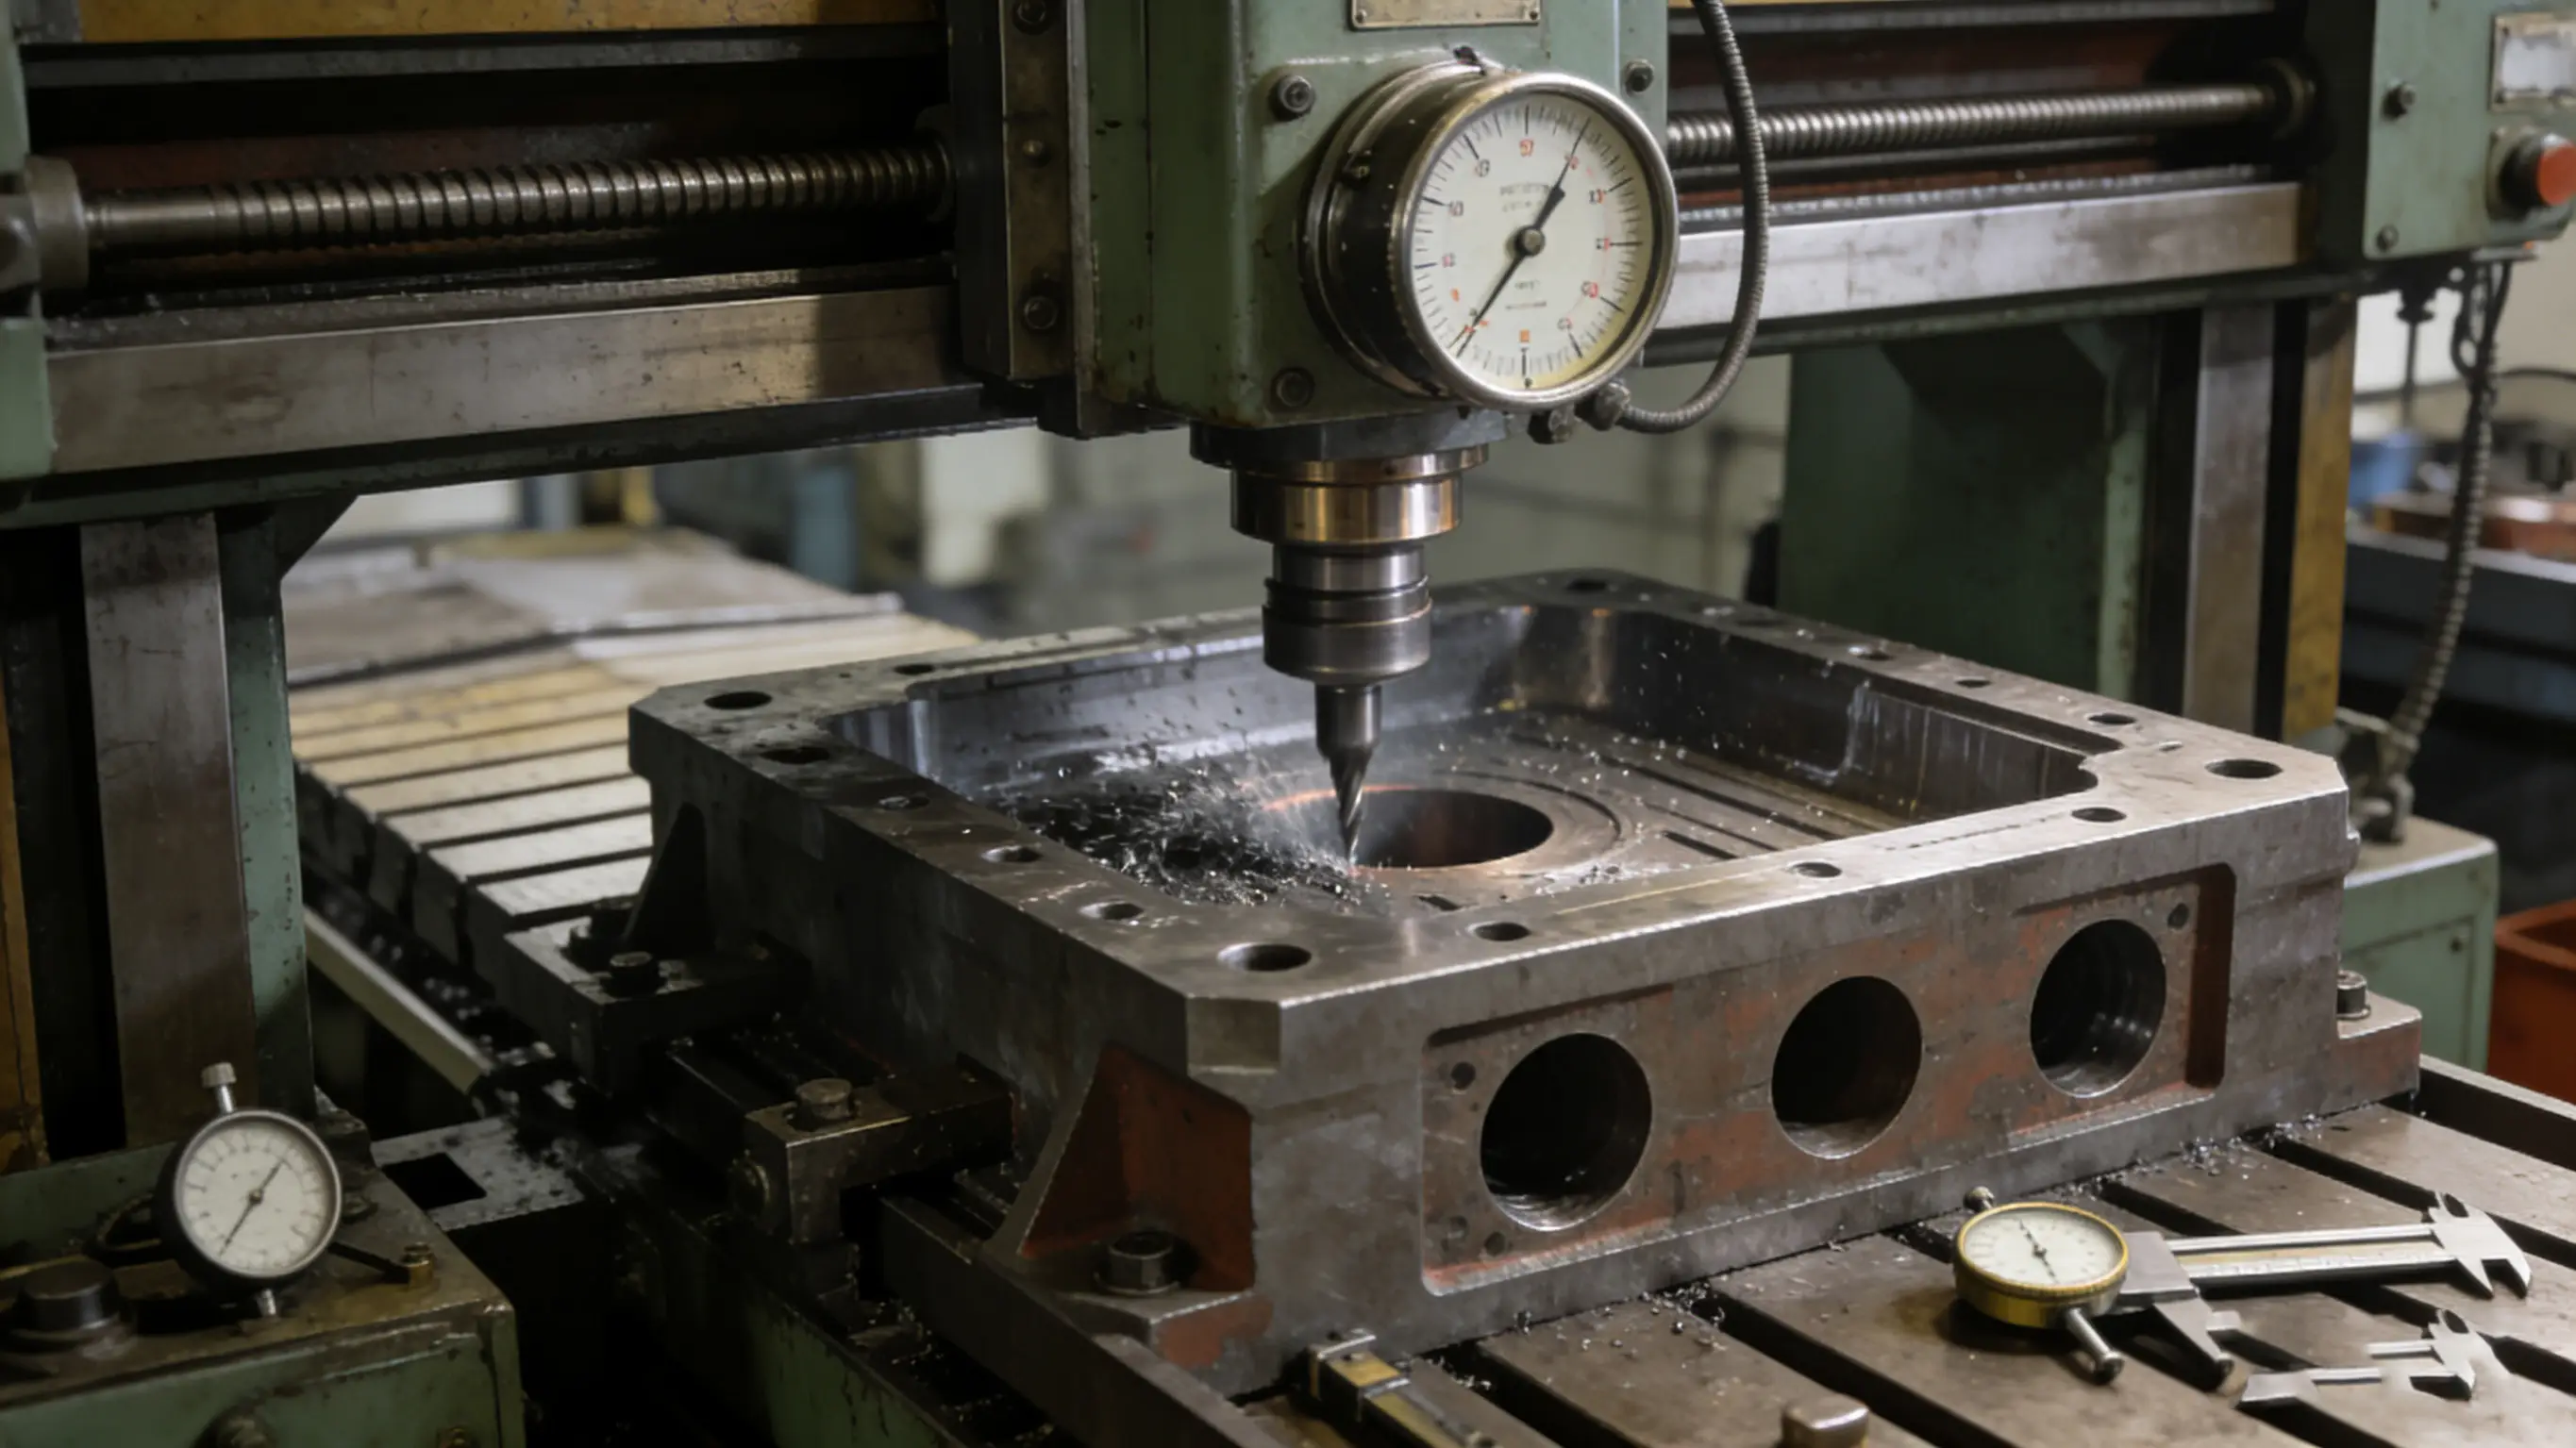
关键场景主要包括汽车缸体的气缸孔加工, 还有机床主轴孔的加工, 以及大型阀体的通孔加工等等。
它是被根据自动化程度高低来划分的, 具体分为手动镗削和数控镗削两种, 其中手动镗削主要用来处理小批量且简单的加工任务, 而数控镗削则用于大批量、高精度的加工场景, 并且数控ong床通过编程能够完成多工位的连续加工操作, 这样一来工作效率就被大幅提升了。
镗削和钻削是两个完全不一样的事情, 这里需要把两者区分开。钻削这个东西, 它的本质是“从无到有”去创造出一个孔来。镗削就不一样了, 镗削的重点在于“从粗到精”对已经存在的孔进行修改和完善。这个工艺特别适合用于加工那些直径大于<50mm的精密孔。
6. 刨削:大型平面的“高效加工者”
这个工艺的核心在于, 利用刨刀进行直线方向的往复运动来切削工件内容。这样一来, 就能以较低的成本对大型工件执行平面加工作业。此种方式特别适合应用于那些需要处理单件或小批量生产的业务场景里面。
这种机器用在像是机床的床身, 还有那种大型的底座, 再就是导轨这类零件上, 用来处理它们的平面, 它能保证那些工件的表面是平的, 给后面的装配工作打好底子, 整个加工过程会分成两步走, 先是用粗刨的方法, 这一步用的切削量非常大, 是为了能够快速地把材料去掉一些, 然后再用精刨的方式, 这一步用的切削数量很小, 是用来把表面的质量提升上去的。
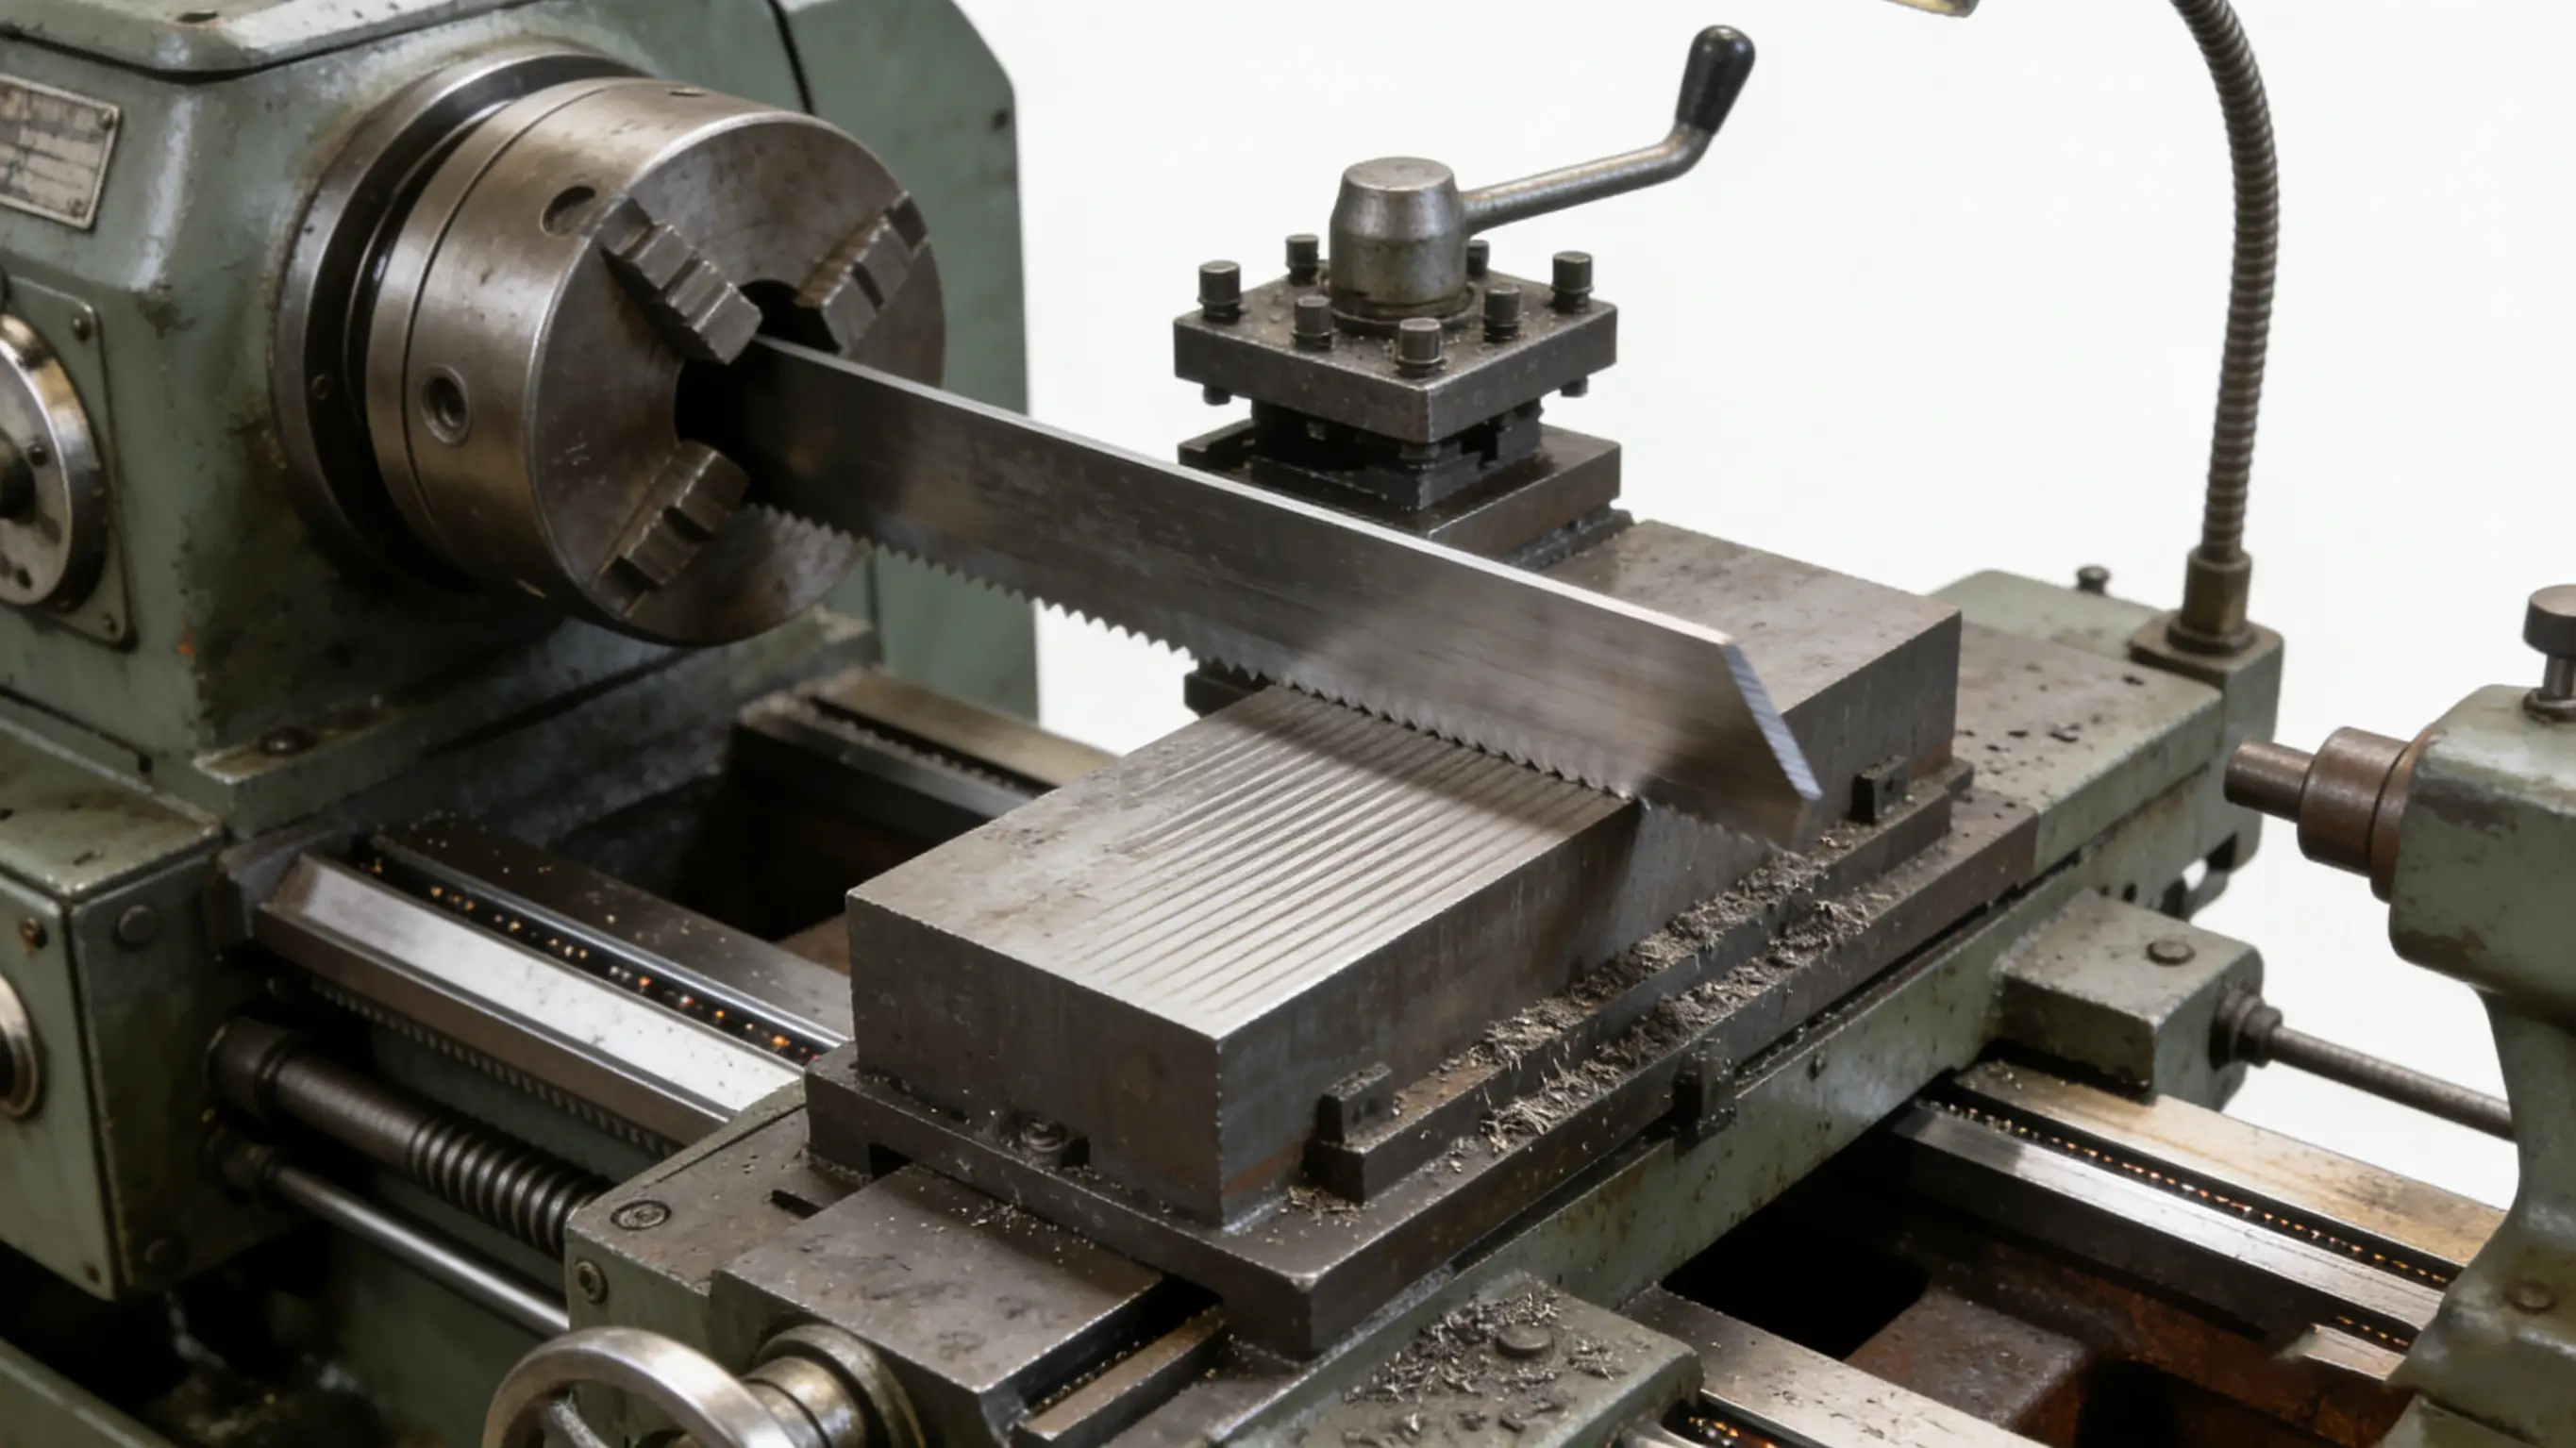
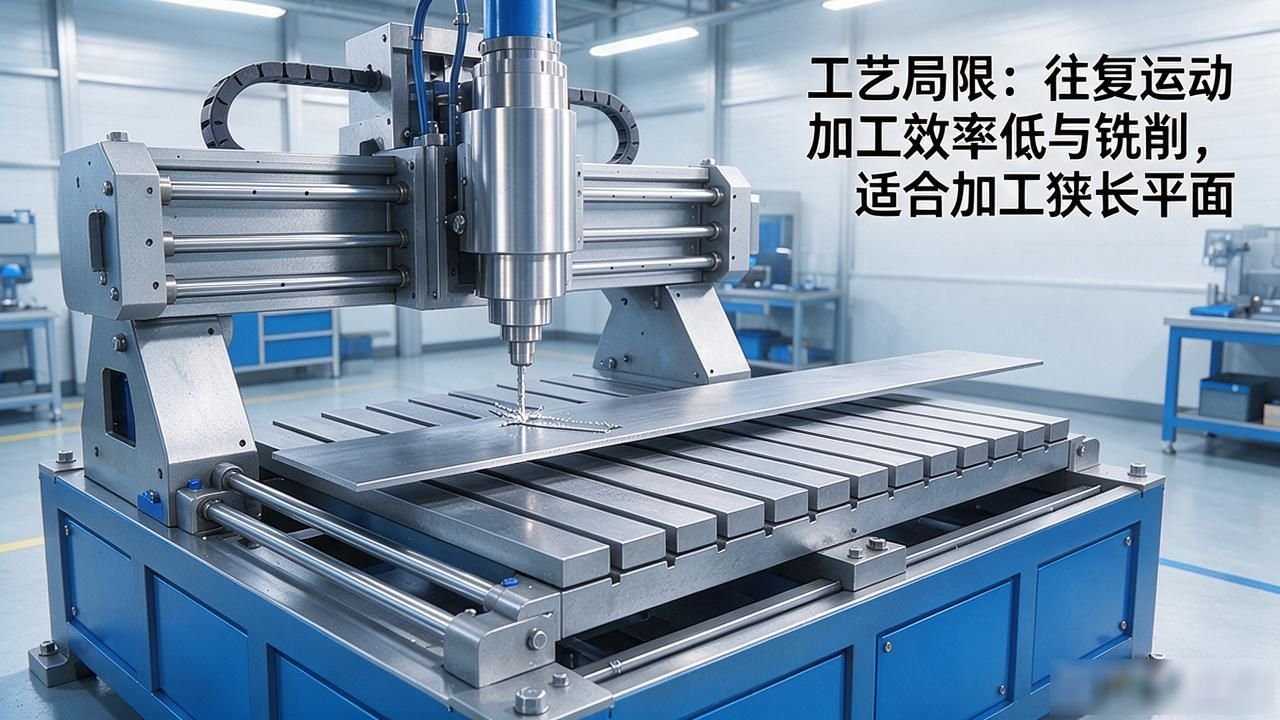
在工艺局限这一方面, 因为存在着往复运动这样的特性, 所以其加工效率会比铣削加工更低一些, 因而它更适合用于加工那些长度大于宽度的狭长平面。
7. 插削:内部复杂轮廓的“精准雕刻师”
关于核心的加工工艺, 我们可以理解为它类似于所谓的“立式刨削”这种形式。它是通过利用插刀进行的上下往复运动这一个过程, 来对工件的内部位置或者是端面存在的复杂轮廓进行切削操作。借助这种方式, 可以实现一次性加工出诸如凹槽、键槽、花键等这些结构类型的成果。
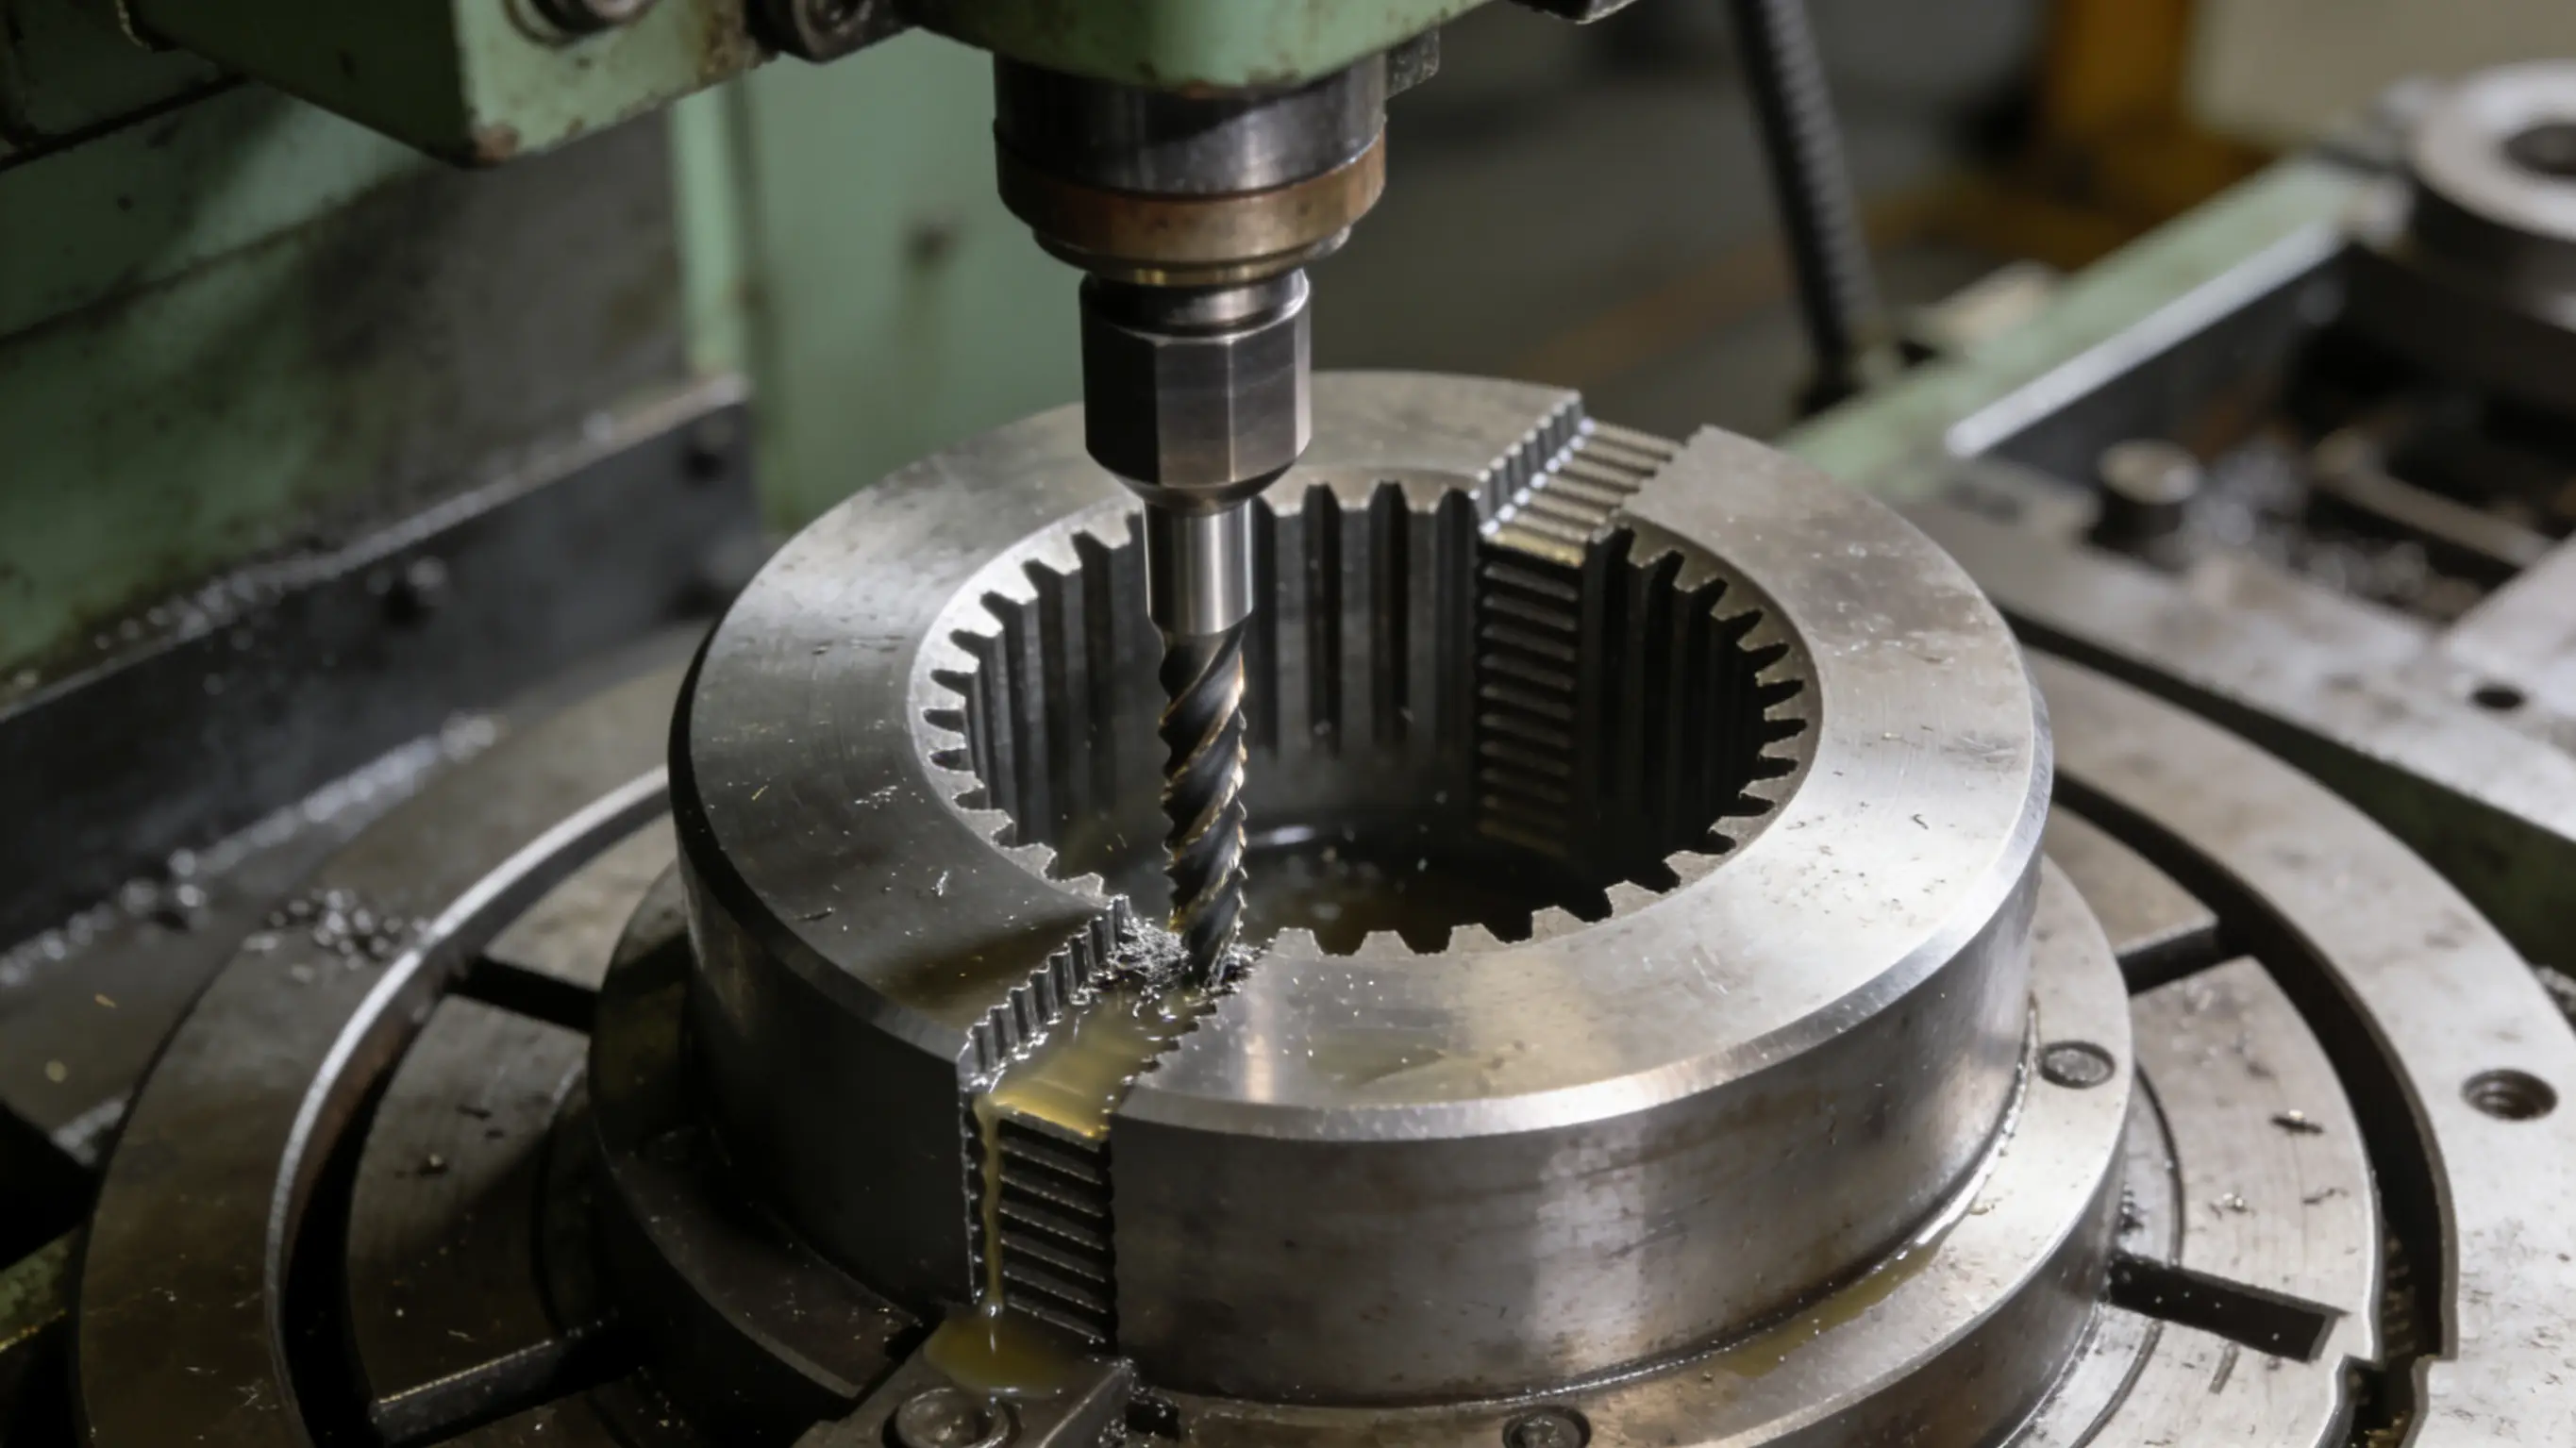
这个应用的优点在于, 它适合那些普通的铣削动作很难够得着的地方, 去处理内部的结构。什么地方的结构呢? 比如齿轮箱里面有键槽, 比如模具上面有形状古怪的凹槽等等。
按照要加工的对象来分类的话, 可以分成平面插削, 轮廓插削, 凹槽插削, 孔插削这几种。它的加工精度能够达到IT7级那么高的水平。表面的粗糙度可以达到Ra1.6μm。
8. 电火花加工:难切削材料的“突破者”
工艺的核心要点在于, 利用电极和工件中间产生的脉冲放电来获取高温, 这种高温会让导电材料熔化并蚀除, 因为这种方式被认定为非接触式的加工手段, 所以就彻底打破了传统机械加工需要依赖刀具硬度的限制条件。
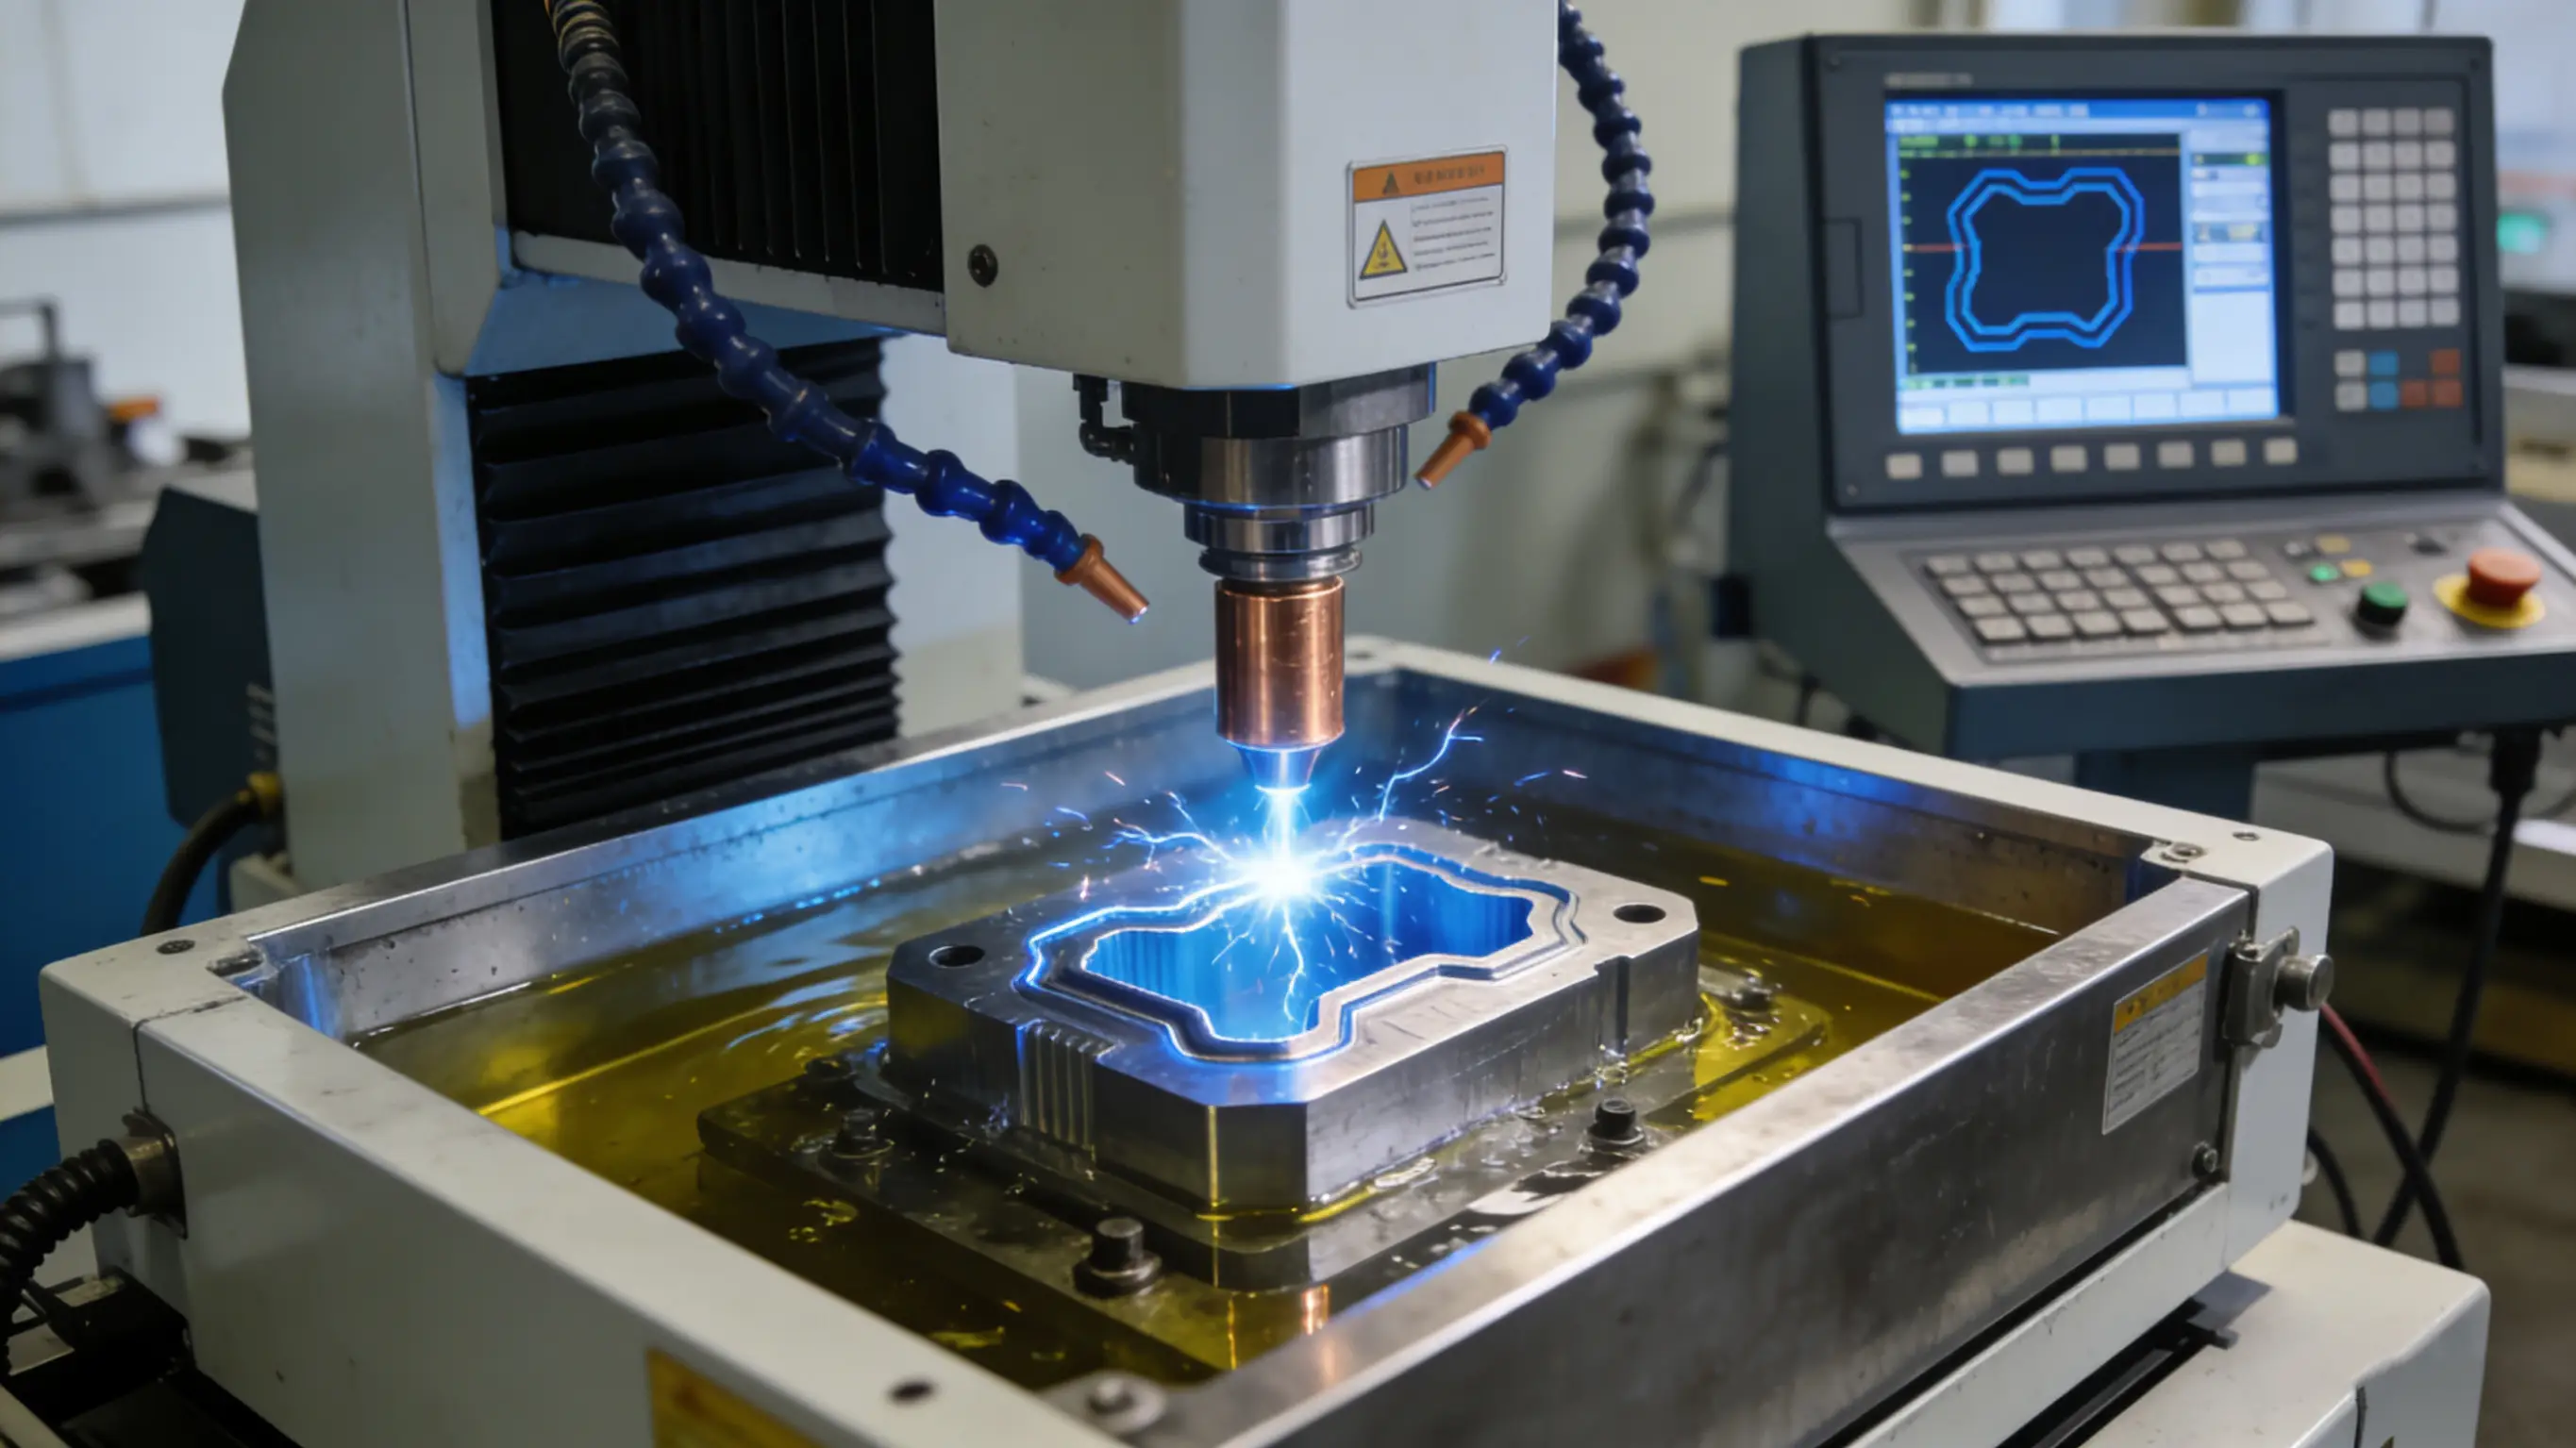
核心价值在于, 它是专门用来加工那些很难切削的材料的, 比如硬质合金、钛合金, 还有模具钢等等。同时, 它也适用于处理一些特殊结构, 这些结构用传统工艺是很难做到的。具体来说, 这些结构包括手机模具里面特别小的微小型腔, 航空发动机上结构复杂的叶片, 以及医疗器械上面需要做到非常精密的孔洞部分。
在独特优势这一方面, 我们可以将其总结为三个要点。第一个要点是其加工精度能够达到亚微米这个级别, 这就意味着它可以实现对复杂曲面进行精准复刻这样的操作。
第二个要点是在加工过程之中不会产生机械切削力, 这样一来就可以有效避免因外力导致的工件变形问题。第三个要点是电极本身是可以被重复利用的, 这种特性使得该工艺非常适合应用于需要批量生产的情况。
工艺选择的核心逻辑
关于这八种加工工艺来讲,它们之间是不存在高低之分的, 其实只有适配与否的一个区别罢了, 在选择进行具体操作的时候, 是需要把三个大的因素综合起来考量一下的, 第一个因素是零件自身的特性, 这里面就包含了材料的硬度、结构复杂度的具体情况还有尺寸精度的要求等等,第二个因素是实际生产方面的需求, 比如生产的批量具体有多大规模的确定以及交货周期的紧迫程度是怎样的, 第三个因素呢就是需要对成本问题进行一个详细的控制, 这其中就涉及到设备的投入情况还有加工效率的高低这些内容了, 拿一些具体的例子来说的话, 如果碰到的是大批量的那种圆柱形工件, 那么首选的一定要是车削这种工艺, 如果是精密模具里面那种型腔部分需要进行加工的话, 那优先选择的做法就是把磨削和电火花加工结合起来用, 要是面对的是大型的平面来进行加工的话, 刨削或者是铣削这两种方式就更优先一些。
随着智能制造的不断发展, 多种工艺的组合应用, 比如我们说的车铣复合加工, 还有铣削加上磨削精加工, 这一种情况, 这都已经变成了提升生产效率的一种主流的趋势。


暂无评论内容