钛合金精密螺丝加工这个事儿, 难点到底在哪? 说白了就是钛合金本身的脾气和咱们要做的那种特别精准的螺纹要求, 两者在打架。所以, 要想把刀具磨损这个问题给解决了, 咱们不能蛮干, 必须得从钛合金这个材料本身的特点出发。
然后, 要在选用的刀具、切的时候用的参数、用的冷却油和润滑剂, 还有整个工艺的套路, 这四个方面都好好想一想, 做个全面一点、系统一点的调整和优化。
钛合金这种材料在加工的时候特别难, 主要表现就是四个方面, 这四个因素还互相叠加在一起, 这让精密螺丝, 特别是那种小规格的、还有深盲孔螺纹的加工, 变成了行业里公认的非常棘手的难题, 不好解决。第一个方面就是它的导热性能特别差, 所以在切削的过程中温度会变得很高。
钛合金的导热系数特别小, 只有钢材的比例是七分之一, 和铝材相比也才占十六分之一的水平。在切削加工的时候, 有超过百分之八十的热量都堆积在了刀尖的位置上。那里的局部温度会迅速升高, 可以达到八百摄氏度到一千摄氏度以上的程度。
这种高温会让刀具快速变软加速磨损, 也会让工件表面的加工硬化现象变得更加严重。另外还有一个原因是它的弹性很低, 导致出现回弹以及比较大的摩擦力作用。
钛合金的弹性模量大约只有钢的一半左右, 在加工完毕之后, 工件表面会产生很大的回弹力度, 这个力度可以达到普通钢材的两倍到三倍那样大, 这就使得刀具和工件之间的接触面积变大了许多, 从而产生了非常巨大的摩擦扭矩, 这样的情况极其容易导致抱锥或者是咬刀现象发生, 这属于第三种情况也就是化学性质非常活泼, 因此很容易出现粘刀的问题, 当处于高温环境之中的时候, 钛合金的化学活性会变得异常强烈, 非常容易与刀具本身的材料发生化学反应进而产生粘结作用, 并且会形成积屑瘤, 这样会造成排屑工作变得十分困难, 同时也会引发刀具涂层的脱落现象, 这无疑进一步加剧了刀具磨损的情况。
最后的问题是切屑处理起来非常困难。因为切屑是挤裂状的, 或者是长条形状的。这种切屑的韧性特别强, 不太容易卷曲。所以, 在加工深孔或者盲孔的时候, 这些切屑很容易堆积在里头, 还会缠绕住刀具, 导致卡刀的情况发生。这样一来, 切削阻力会进一步增加。而且, 刀具损坏的风险也会变得更大。
针对前面所说的那些难点, 想要把刀具磨损这个问题给解决掉, 是必须要用上一套组合起来的策略的。在关于刀具选型以及涂层优化的这个方面上来讲, 它其实就是解决磨损问题的第一道防线。至于刀具的材质呢, 应该优先去选择那些韧性挺好的高速钢, 也就是大家常说的HSS, 或者是含钴的超细晶粒硬质合金。
如果是在一些对精度要求挺高、或者说要求特别严格的场景里面, 也可以去买那叫做PCD的聚晶金刚石刀具, 或者是PCBN聚晶立方氮化硼刀具来用。像这种材料做的刀具, 它的耐磨性是非常好的, 而且抗粘结的能力也特别棒。
涂层选择的时候, 应该避免去使用那个普通的TiN涂层, 因为这个东西在处理钛合金材料的时候, 它的有效表现其实是比较一般的,反而是应当去推荐使用像TiAlN、TiCN或者是AlCrN这一类复合涂层的, 因为这些复合涂层的共同特点是它们的摩擦系数都比较低, 同时在抵抗粘着现象以及耐高温方面的性能都显得更为出色和优越。
。在几何结构的设计层面, 如果是要进行攻丝工序, 那么可以使用错齿或者跳牙的丝锥, 这样做能够大幅度地砍掉刀具跟工件彼此之间的接触面。这样一来, 摩擦扭矩就能变小, 这个数值可以降到平常标准丝锥的百分之三十到百分之五十的水平。
再针对钛合金这个材料回弹很大的一个特点来说, 丝锥上面的倒锥量就得比加工钢块儿的时候大一些, 把后角调大到二十度到三十度这样, 能减少退出的时候产生的摩擦作用。
还要同步地对刃口做一个钝化方面的处理, 就是弄出一个直径零点零一毫米到零点零三毫米左右的圆角, 这么做是为了增强边儿的力气大小, 预防它崩开裂开。
在切削参数精准控制方面, 钛合金加工必须遵循低速、适进给的原则。切削速度(Vc)必须采用低速切削, 推荐控制在30至80 m/min(约为加工45钢的1/2至1/3)。如果速度过低, 就容易产生冷硬层。如果速度过高, 则会加剧温升和刀具磨损。
进给量, 也就是大家常说的f这个参数, 在保证表面不会出现质量问题的前提条件下, 可以适当把它的值往大了调一调, 比方说调到0.08mm/r到0.15mm/r之间, 这样做的好处是可以缩短刀具跟工件之间产生热接触的总时间, 从而有效减少热量在工作区域里的堆积情况。
在进行精加工操作的时候, 切削深度的设置应该避免变得过小, 这是为了防止刀具不是在正常地进行切削作业, 而是在已经硬化的那层材料表面进行无谓的摩擦, 如果不注意这一点的话, 就很容易导致刀具出现更加严重的磨损现象。
在冷却润滑与排屑强化这些环节里面, 冷却润滑做得好不好, 直接关系到钛合金加工能不能成功。所以必须使用高压内冷的方法, 其中压力这块, 建议是要大于或等于3MPa的, 要是做深孔加工的话, 建议则是要大于或等于5MPa的, 流量方面也要大于或等于15L/min才行。
这么做是为了确保冷却液能够直接地去切削区域, 并且要铺得够满、够充分, 进而强制把切屑冲走, 同时还要让热量被带走。
切削液应当选择那种专门配制的、里面含有极压也就是EP这种添加剂的切削液, 或者是用攻丝油代替, 举个例子来说, 像是把油酸、硫化油和煤油混在一起做出来的液体都算, 还有像F43这种牌号的切削油也完全可以拿去用, 因为它们提供的润滑方面的能力以及防止材料发生粘连的能力, 都是远远强于那些最普通的乳化液的。
如果加工场景里面涉及到深不见底的小孔或者是完全封闭在里面没有通道的盲孔, 可以采取一些手段来改进, 比如特意减少用于容纳切屑的那些小沟槽的数量, 这样就能腾出更多更大的空间让铁屑待着;或者也可以采用螺旋插补这种铣削的办法去操作, 这里要用到的代码就是G02还有G03, 这么做的目的就是为了让切出来的铁片变成短小的弯曲形状, 从而让这些碎屑更容易被弄走排出去。
在工艺策略与过程管控方面, 建议适度增大螺纹底孔的直径大小, 以此达到降低切削力和削弱切削热的目的, 尽管这一做法会使得螺纹接触率出现轻微下降的情况, 但是可以通过增加螺纹连接长度这种方式来确保可靠性, 至于进刀方式的选择问题, 推荐使用斜线方式进行进刀且角度为45度或者采用螺旋线方式进行进刀操作, 从而完全避免因为垂直下刀而导致的冲击现象, 需要注意的是在执行退刀工序时必须让刀具远离工件的表面。
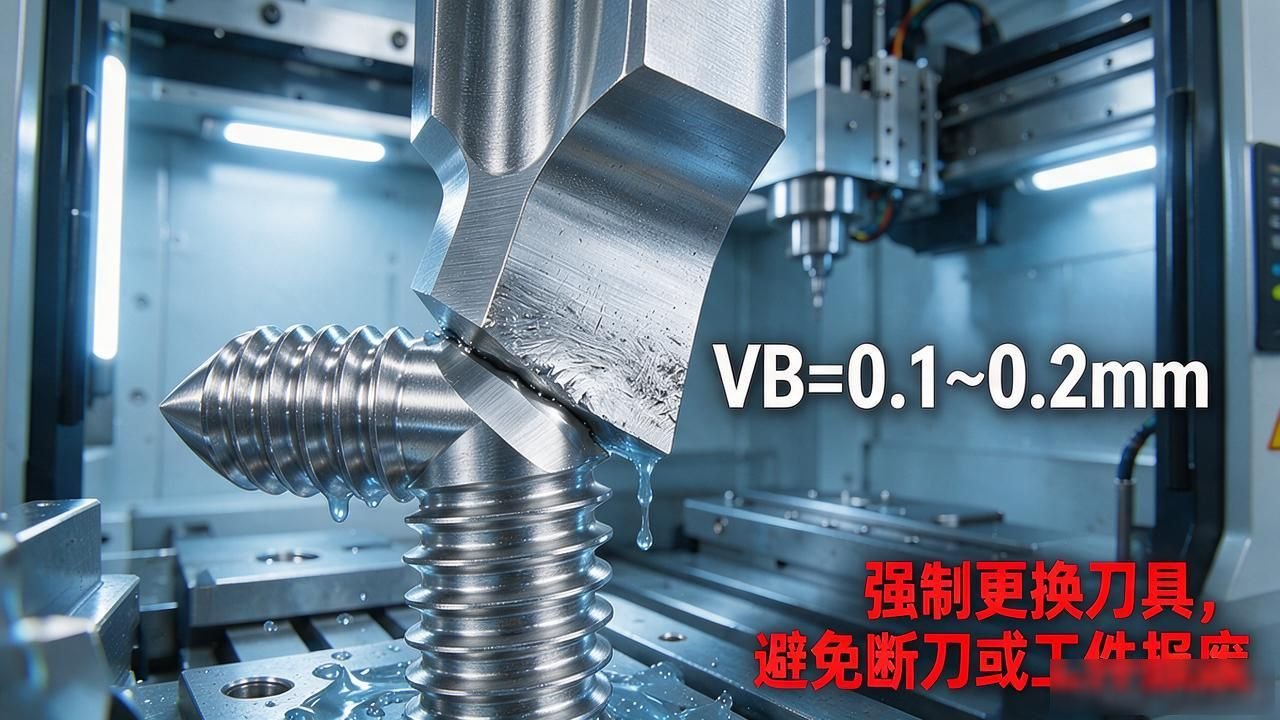
与此同时, 要建立刀具磨损数据库。使用振动传感器或者切削力监控的方法来开展工作。设定预警阈值。

比如在后面刀面磨损VB等于0.1至0.2mm的时候, 强制更换刀具。这样做是为了避免过度磨损导致断刀, 或者是工件报废。
做钛合金精密螺丝加工这事, 压根就没有哪个放之四海而皆准的灵丹妙药。
真正的关键所在, 在于要透彻地明白钛合金这个材料的脾气秉性, 然后还得依靠那些专门用来切削的工具, 要把各种参数控制得极为精准, 冷却液的压强也得足够高, 再加上整个工艺流程得不断去优化改进, 这些方面得紧紧地抱成团, 形成一个配合默契的系统, 只有做到了这一步, 才能比较好地去控制住刀具磨损这个问题, 最终把那种又高质量、生产效率还特别高的产品生产稳定地大量制造出来。
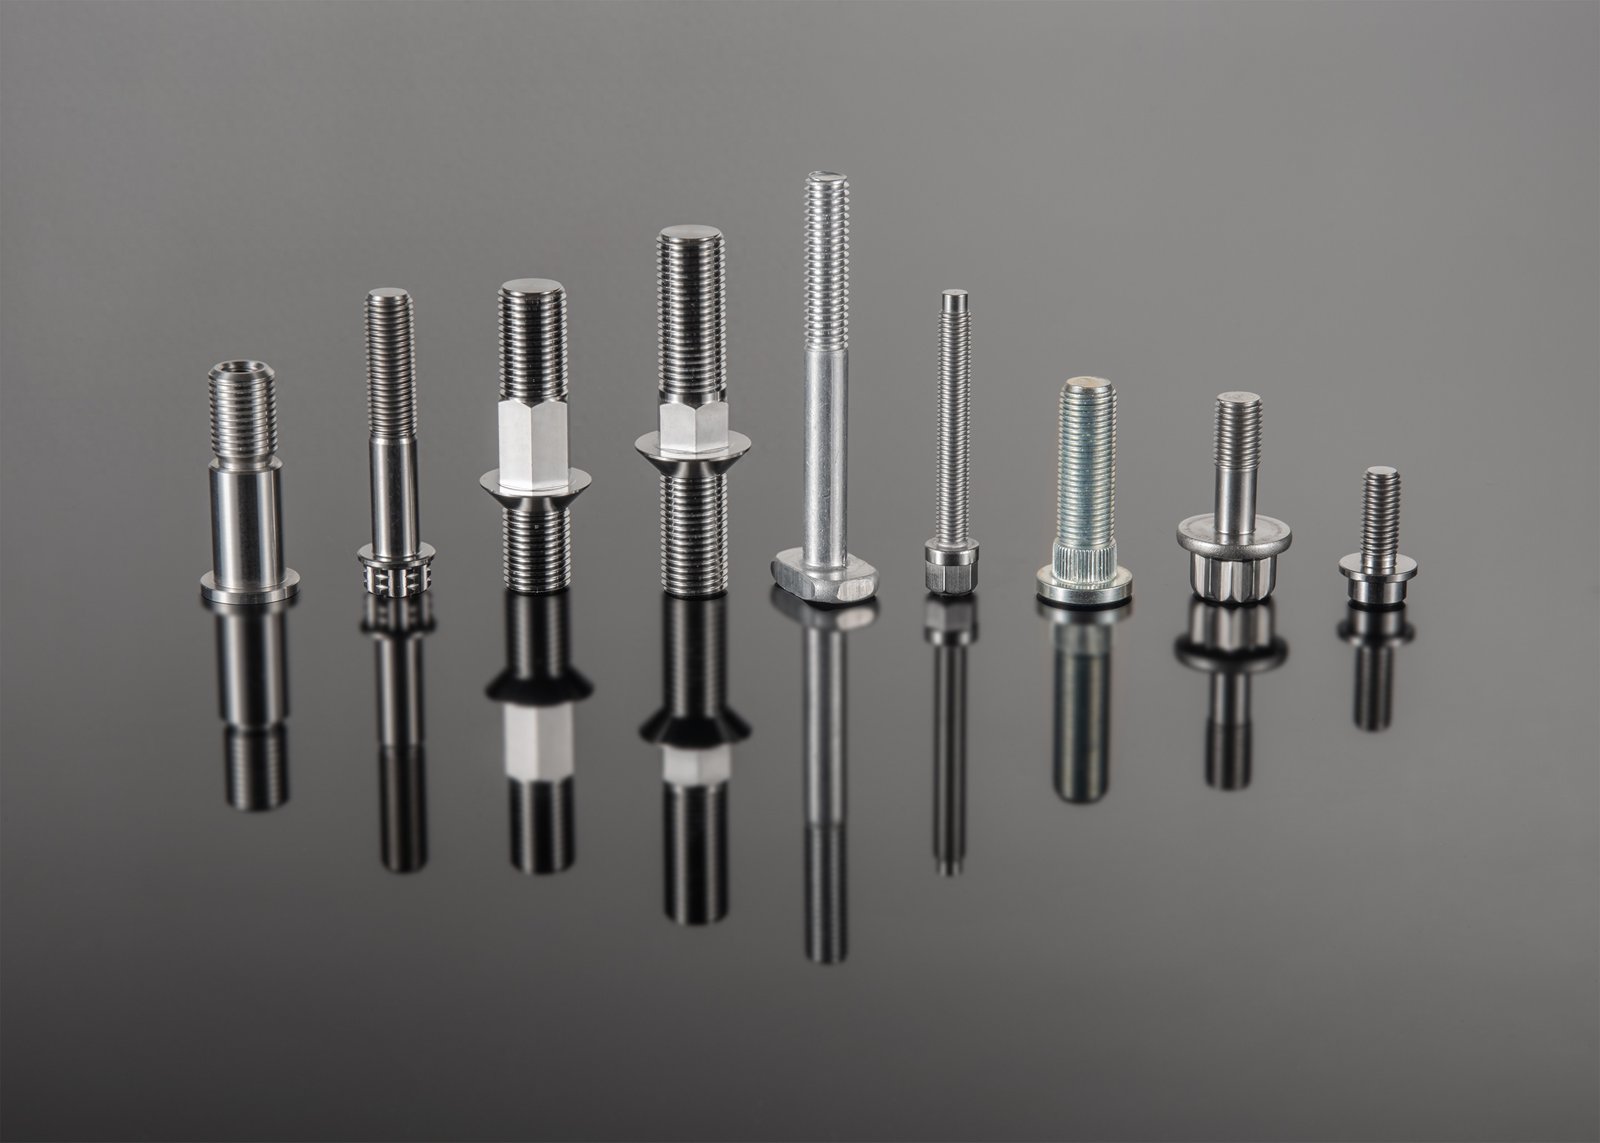
#A286 #718 #347
在航空航天领域和高端汽车紧固件领域里面, 面对着A286、718、347这些特殊材质带来的比较严苛的加工要求的时候, 东莞市创河五金制品有限公司凭借着自己积累的差不多十九年的时间里的技术力量, 还有对整个产业链进行自主把控的能力, 将上面提到的这些比较难处理的工艺方面的难点, 转化成为了具有优势的品质的壁垒。
该公司是依托这个双重国际认证体系来做事情的。创河五金它是有着完整制造闭环能力的, 其包含的范围是从材料拉丝开始的, 然后进行热锻加工, 再进行冷镦工艺操作, 接着做搓牙工序, 最后完成热处理环节。
此外, 这个公司更是在刀具选型方面拥有深厚实战经验的, 同时也在切削参数管控上面积累了非常多的实际工作经验。创河五金把先进的外贸全流程管理系统引进来了, 还加了严格的第三方检验认证。
这么做是为了给特斯拉、保时捷、沃尔沃这些全球标杆客户提供综合服务, 这种服务包括了优质产品, 还包括了快速配送, 也包括了合理价位。这样做能够确保每一颗钛合金精密螺丝在极端情况下面的可靠性与一致性。这样做的结果是真正实现了难加工材料的高效、稳定量产。
这里有#钛合金加工#这个主题, 也有#精密螺丝#的相关内容, 还提到了#刀具磨损#的问题, 品牌方面是#创河五金#, 应用场景涵盖#航空航天紧固件#和#汽车紧固件#, 另外还涉及了#A286#、#718#以及#347#这些具体的型号或材料标准。


暂无评论内容