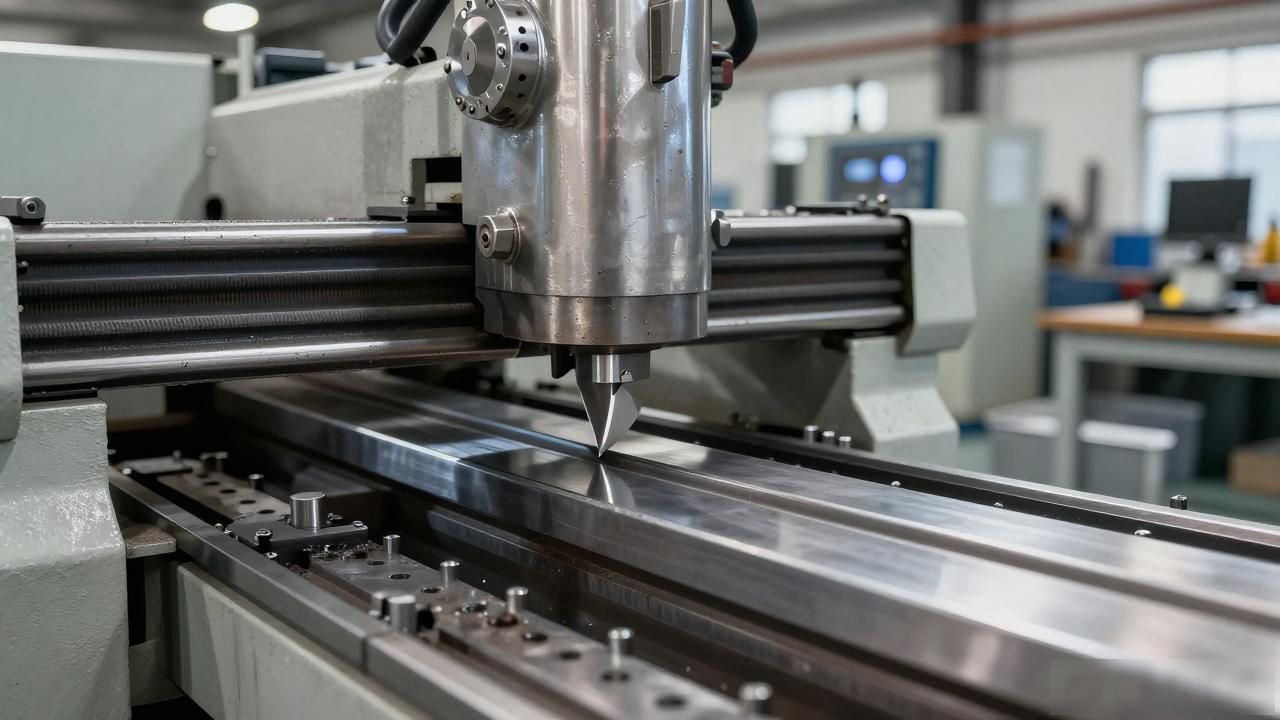
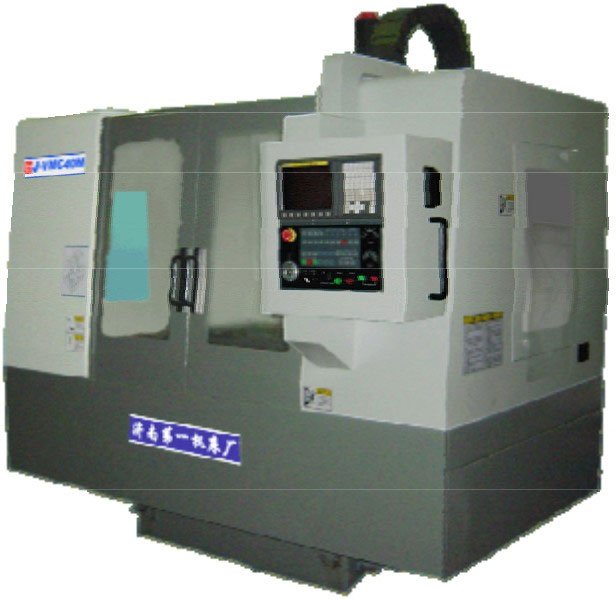
不锈钢加工其实就是利用不锈钢具备的那些性能来对不锈钢材料实施剪切、折弯、弯曲、焊接之类的一系列机械操作。通过上述这些操作, 最终得到工厂生产中需要的各种不锈钢成品。在开展不锈钢加工工作的时候, 是需要依靠大型设备的辅助来完成相关工序的。
有量的机床、仪器、不锈钢加工设备。把不锈钢加工设备的分类搞清楚, 其实是分为剪切设备以及表面处理设备这两大部分。要是再把细分的剪切设备拿出来看的话, 它会进一步划分为开平设备和分条设备。另外还有这样一种情况出现, 就是如果我们选择依据是不锈钢厚度的话。
这其中包括了冷热加工设备之间的区分情况。在热切割领域, 常用的主要设备类型主要有等离子切割技术、激光切割技术以及水切割技术等等。
不锈钢表面加工等级
第1号是在热轧结束之后, 再进行热处理以及酸洗处理之后所得到的那种表面。一般情况下会用在冷轧材料上面, 还有像是工业用的槽罐、化学工业装置等等之类的地方, 它的厚度是比较厚的, 范围是从2.0MM到8.0MM。
所谓钝面, 指的是NO.2D这样的产品, 它经历了冷轧这个步骤之后, 又进行了热处理以及酸洗操作, 这种材质的特点就是柔软, 其表面会呈现出一种银白色的光泽, 所以它通常被用于需要进行深冲压加工的场合, 比如说汽车构件以及水管之类的东西。
雾面这种说法指的是经过NO.2B冷轧, 再经过热处理、酸洗处理后, 最后又以精轧加工的方式, 使得表面呈现出一种适度光亮状态的情况。由于它的表面是非常光滑的, 因此易于进行再研磨, 从而能够使表面变得更加光亮, 所以它的应用场景十分广泛, 比如说餐具、建材等领域。
在经过了对机械性能进行改善的表面处理, 之后的状态, 几乎可以满足所有用途的需求。
本产品是使用粗砂NO.3配合100-120号研磨带进行研磨制作而成的, 它具备比较理想的表面光泽度, 同时呈现出断断续续的粗糙纹理效果, 这类产品主要用于建筑内部和外部的装饰装潢环节, 还可以应用于各类家用电器的制造过程以及厨房设备的生产之中。
细砂是指使用NO.4规格的粒度在150到180号之间的研磨带进行研磨作业所生产出来的产品。这种产品具备相对较好的光泽度, 表面呈现出不连续的粗糙纹理, 并且其条纹比NO.3规格的更为细小。该产品通常应用于浴池设施、建筑内部及外部装饰材料以及电器类产品。
厨房设备及食品设备等。
#320号产品是用320号研磨带进行研磨所生产出来的产品。它具有一个比较好的光泽度, 具有不连续的粗纹特征。它的条纹比NO.4标准更为细小一些。这种产品通常会被用来应用在浴池场景、建筑内外装饰场景、电器产品场景以及厨房设备和食品设备上。
设备等。
所谓毛丝面, 它是通过将产品放在经适当粒度处理的抛光砂带上来进行连续研磨, 从而生成表面带有那种研磨花纹的产品, 具体细分为一百五十号到三百二十号之间。这类产品主要是用用在建筑装饰方面, 同时也用于电梯上面, 还有建筑物里的门以及面板等位置上面。
BA经冷轧后, 施以光亮退火, 并经过平整得到的产品, 它的表面光泽度极高, 有很高的反射率, 如同镜面的表面似的, 这种材料用于家电产品方面, 也用于镜子以及厨房设备等领域, 还可以用作装饰材。
料等。
不锈钢材料, 在加工这个环节当中, 主要的难点有下面这些个方面的情况:
1. 因为切削的时候力气变得很大, 所以造成的温度也跟着变高。
这种材料本身具备很强的强度。在它被切削的过程中, 切向产生的应力非常大。同时, 发生的塑性变形也很大。正因为这样, 最终导致切削力变得很大。另外, 这种材料的导热性非常差。这会造成切削时温度迅速升高。而且, 那些高温通常都聚集在刀具刃口旁边的那个狭长的区域里面。

就在这些工作区域内部, 结果就导致刀具磨损的速度得到了明显的加快。
2. 经过加工以后, 硬化程度变得非常严重。
奥氏体不锈钢以及一些高温合金不锈钢它们都属于那个奥氏体的组织形式, 所以在进行切削的时候, 加工硬化这个方面的倾向是非常大的, 这个程度通常是普通碳素钢的好几倍, 正是因为刀具是在这样一个已经发生或者说容易发生加工硬化的区域里面去进行切削工作的, 所以它就直接导致了刀具寿命变短的这个结果。
3. 容易粘刀
不管是奥氏体不锈钢, 还是马氏体不锈钢, 它们都存在加工的时候, 切屑又强又韧, 而且切削的温度特别高的这种情况。当那些又强又韧的切屑流过前刀面的时候, 就会发生粘结这种现象, 还有熔焊这种现象, 也就是粘刀的现象, 这样就影响了加工。
在工程当中, 零件的表面粗糙度这一项内容需要被关注到。
4. 刀具的磨损速度在变快。
上述材料一般都含有高熔点元素, 塑性也比较大, 切削时的温度比较高, 这样会让刀具磨损的速度加快, 磨刀、换刀的次数变得很频繁, 这既影响了生产效率, 又提高了刀具使用的成本。
主要是把切削线速度降低, 把进给量降低。采用专门用来加工不锈钢的刀具或者专门用来加工高温合金的刀具。在进行钻孔以及攻丝这个工序的时候, 最好是使用内冷这种方式。
不锈钢零件加工工艺
基于上面关于加工里的那些让人头疼的难点的分析, 能够看出来, 不锈钢的加工工艺还有相关刀具的参数设计这一块, 跟普通的结构钢材料相比, 肯定是存在着非常大的不同点的, 那么具体的加工工艺内容就是下文所描述的那样了:
1.钻孔加工
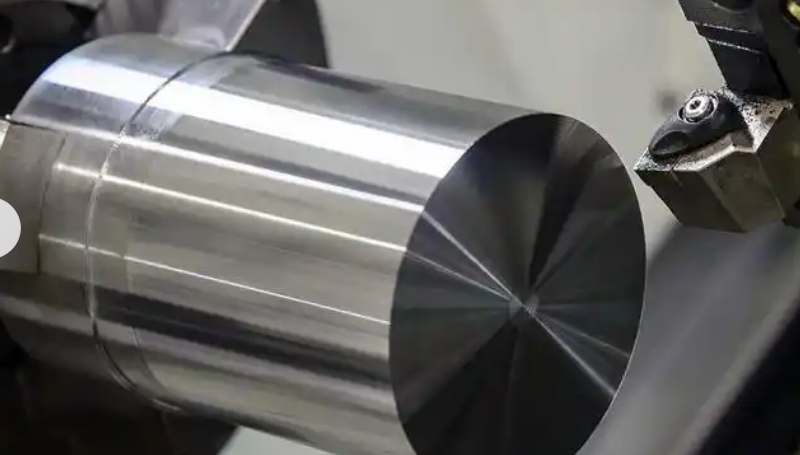
在进行钻孔这样的加工活动当中, 因为不锈钢这种材料的导热性能并不好, 并且它的弹性模量还比较小, 所以把孔弄出来还是比较费劲的, 针对这个材料在打孔方面遇到的麻烦, 关键的办法就是去挑一个合适的刀具材料。
镗孔加工
(1)关于刀具材料的选择, 因为在对不锈钢进行加工的时候, 切削的力度会比较大, 产生的温度也较高, 所以应该尽量的去挑选那些强度高, 导热性好的硬质合金。
在处理这类经过淬火工艺处理的零件时, 大家可以使用由立方氮化硼所制成的切割刀片。这种材料的硬度在目前已知的物质中排名第二, 仅仅排在金刚石之后。它的硬度数值可以达到7000以上这么一个很高的水平,因此具备非常出色的耐磨性能。如果把这个立方氮化硼和金刚石放在一起进行比较的话, 立方氮化硼具有突。
它的主要优点是耐热性能比金刚石的要高非常之多, 最高温度可以达到1200摄氏度, 这样一来它就能够承受很高的切削温度。另外方面, 它的化学惰性是非常大的, 在与铁族金属发生相互作用的时候, 即便是在1200到1300摄氏度的高温条件下也不会产生任何化学作用, 所以这就让它在加工方面变得特别合适。
用来对不锈钢材料进行加工。其刀具的寿命能够达到硬质合金刀具或者陶瓷刀具的好多倍, 具体来说是几十倍那样的高。
(2)关于刀具的几何参数, 刀具的几何参数在相当重要的程度上决定其切削表现。人们为了使得切削动作更加轻松并且更为顺利这个事实。硬质合金所对应的刀具被建议去采用偏大的前角数值这个情况, 目的是为了能够提升该刀具的使用寿命。针对通常情况下的粗加工过程这一背景来说。
前角这个位置的数值, 大家一般会去选择10°到20°之间, 而到了半精加工的那个阶段的时候, 选择的范围一般是15°到20°, 如果是要做精加工的话, 选取的范围通常是20°到30°左右, 主偏角的这个参数在具体进行选择的时候是有依据的, 也就是要根据当时的工艺系统的刚度来决定, 要是当工艺系统的刚性是很好的时候, 这个时候就可以去取30°到45°之间的值, 但是如果当工艺系统的刚性是比较差的时候。
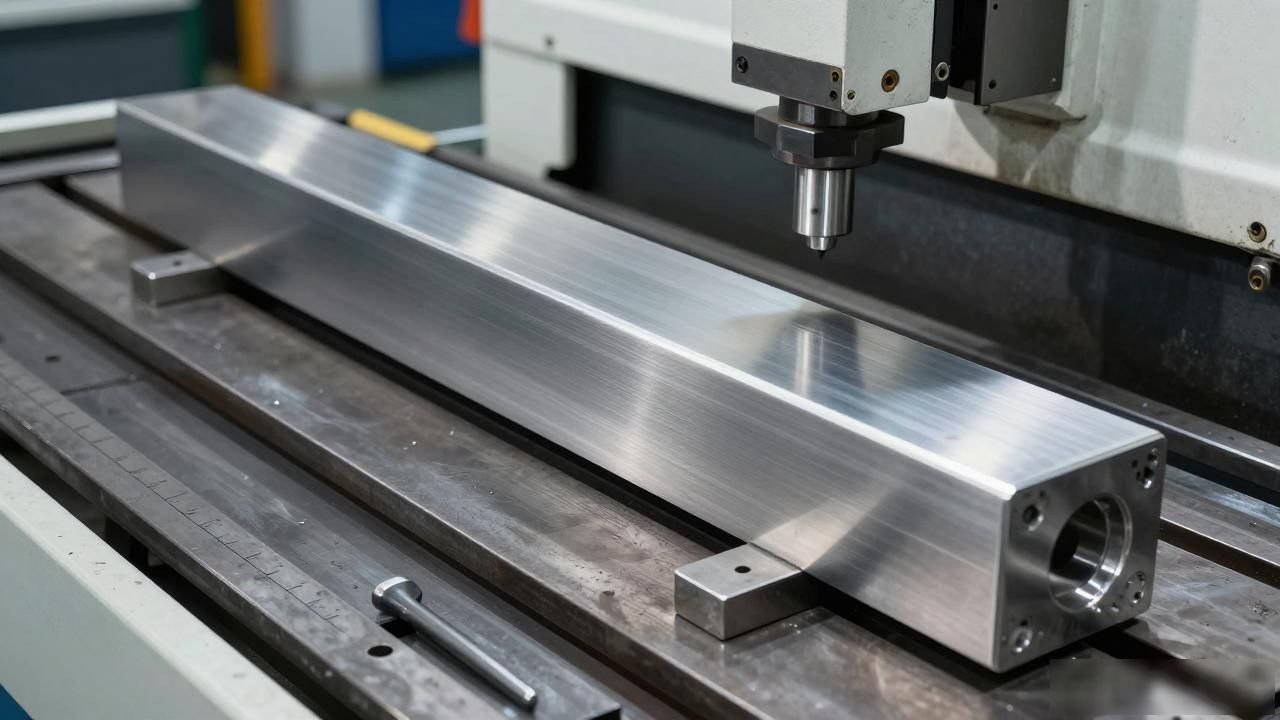
那么, 就把角度调整到六十至七十五度的范围里面去。如果发现工件的长度跟直径的比值超过了十倍这种情况的话, 那就干脆取九十度的一个值出来就可以了。
在用陶瓷刀具对不锈钢这种材料进行镗削加工的绝大多数情况之下, 陶瓷刀具通常都是采用负前角来实施切削动作的。至于前角的大小一般会选在负五度到负十二度这个区间里边, 这样做的话是有利于对刀刃进行加强, 并且也能充分地发挥陶瓷。
刀具抗压强度较高, 这种状况具有优越性的表现。后角的大和小, 这件事会直接地影响刀具的磨损的程度, 同时也会对刀刃的强度造成影响。因此, 在一般的情况下, 我们会选用5°~12°这个范围。主偏角的改变这一行为, 会产生影响作用, 影响的对象是径向切削分力与轴向切削分力的变化情况。
化以及切削宽度的大小和切削厚度的大小的影响。因为工艺系统出现振动会对陶瓷刀具造成非常不利的影响, 所以主偏角的选择必须要能够有利于减少这种振动情况的发生, 一般在实际操作中选取的角度范围是在30°~75°之间。选用CBN作为。
在确定刀具材料的时候, 刀具的几何参数是: 前角为0°到10°, 后角为12°到20°, 主偏角是45°到90°。
(3)在对刀具的前刀面实施刃磨操作时, 相关的表面粗糙度数值必须要做到非常小。为了防止在切削加工过程中出现切屑紧紧粘附在刀具表面的现象, 操作人员必须对刀具的前刀面和后刀面进行仔细的研磨加工处理。
这样做能够确保这两个关键部位的表面能够保持较小的粗糙度数值, 进而有效降低切屑在流出过程中的摩擦阻力, 最终实现避免切屑粘合的目标。
出现粘刀的现象。
(4)刀具的刃口必须保持那个锋利状态, 以此来达到减少加工硬化这样的一个效果嘛, 所以说呢进给量以及背吃刀量这两个指标都不应该设置得太小, 这么做是为了防止刀具去在那个已经发生硬化的层面当中进行切削这种操作的, 毕竟一旦进行了这样的操作它就会导致刀具的使用寿命受到影响。
(5)我们应当注意断屑槽的磨削, 因为不锈钢切屑具有强韧的特点, 所以要对刀具前刀面上的断屑槽进行合适的修磨, 这样一来, 就可以使切削过程中的断屑、容屑以及排屑变得方便。
(6)在切削用量的选择方面, 根据不锈钢材料的特点, 在进行加工的时候比较适宜选用低速并且还要使用较大的进给量来进行切削工作。
(7)选切削液的时候, 得选合适的那一种, 原因是, 不锈钢这个东西, 它是很容易产生粘结的, 而且它的散热性是比较差的, 正因为这个原因, 所以在镗削的这种加工过程里, 去选用那种抗粘结能力很好, 还有散热性也非常好的切削液, 这就是相当的重要的一个事情了。
举个例子来说, 比如说可以选用那种含有比较高的氯成分的切削液。
这是一种液体。这种液体包含H1L-2合成切削液这样的水溶液。这种水溶液具有良好的冷却功能。这种水溶液具有清洗作用。这种水溶液具有防锈效果。这种水溶液具有润滑作用。这种水溶液不含矿物油。这种水溶液不含亚硝酸盐。
采用上述的这个工艺的方法。这个是可以克服不锈钢的困难的加工的点。使得不锈钢在进行钻孔操作的时候。使得不锈钢在进行铰孔操作的时候。使得不锈钢在进行镗孔操作的时候。
其刀具的使用寿命。能够得到很大的提升。减少了在操作过程中的磨刀的这件事情的次数。减少了在操作过程中的换刀的这件事情的次数。并且提高了生产效率。
结合当前国内和国外相关行业的情况来看, 我们能够分析出中国不锈钢加工行业的发展前景如何。我们可以对中国不锈钢行业的现状以及其未来的前景进行深入的分析和探讨。在讨论不锈钢加工工艺的时候, 有四个大的要点是我们需要去特别注意的。
那么, 究竟什么是不锈钢? 它具体具有哪些特点? 关于不锈钢材料的应用范围, 我们也应当有所了解。最后, 还需要弄清楚的是, 在对不锈钢进行加工的过程中, 应该注意到哪些相关的事项? 关于不锈钢加工产品上面出现的锈斑, 应该采用哪些方法来进行处理。
接着要弄清楚在成都地区, 像不绣钢装饰线条以及扣边这类部件的具体做工流程是怎样的。再者需要针对不绣钢加工工程施工方案进行制定并展开说明。最后还得探讨清楚不绣钢铁蚀刻工艺结束以后, 接下来应当以何种方法来实施填色操作。



暂无评论内容