刚接触机加工的朋友, 总会问一个问题, 五轴加工到底是什么样子, 三轴和四轴加工的核心区别在哪一点上, 自己手底下的工厂应该去选哪种设备好, 本文用大白话来讲三分钟就能够讲彻底, 新手朋友看完之后再也不会有迷茫的情况出现。
一、你要先把核心问题给弄明白, 也就是五轴加工到底算个什么东西?
从通俗的角度来理解, 这个五轴加工的方式呢,它是现在那种数控机床当中的一个非常高端的加工模式。 同时它也是目前在整个高端制造领域里面, 最核心的那种加工技术。
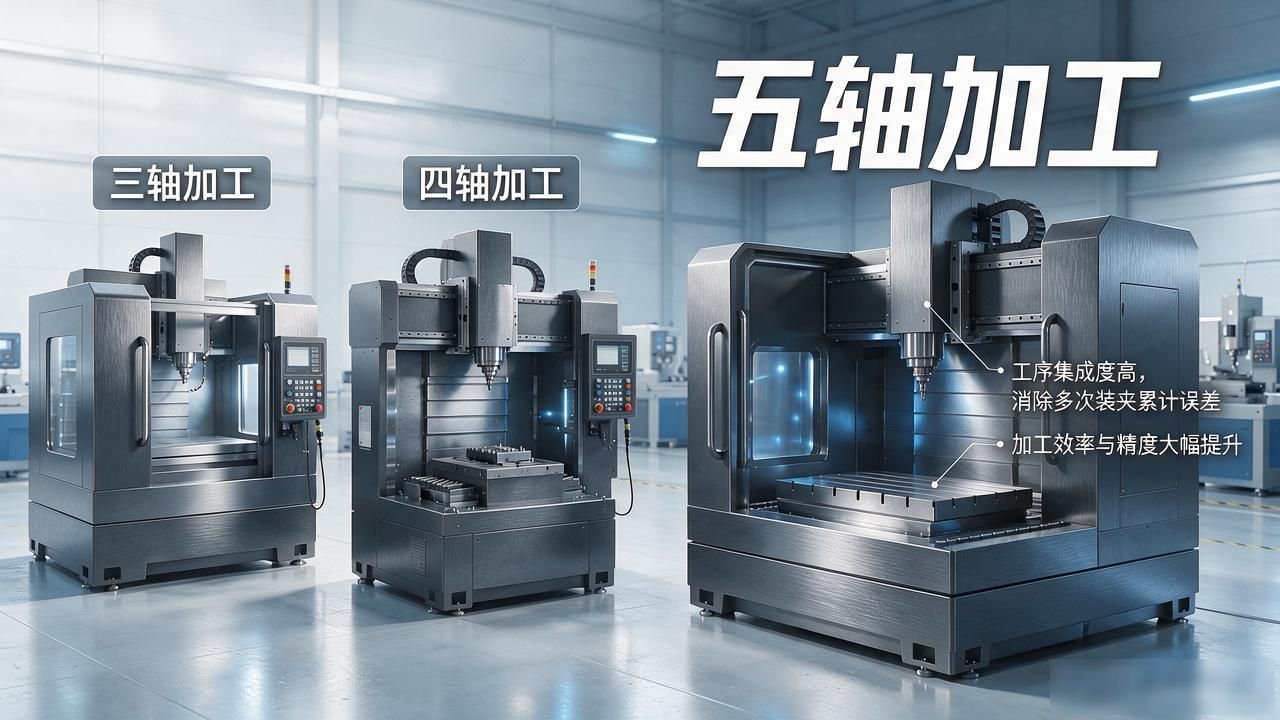
它是在常规的那三个直线运动轴, 也就是 X/Y/Z 这三个轴的基础之上, 又增加出来了 2 个旋转轴。这样一来, 它就可以实现 5 个轴同时进行联动起来的运动。这把刀具的姿态调整成可以从空间的任意角度来切入到工件里面去。
哪怕是那些结构非常复杂的、异形曲面以及精密零件这些对象, 也能够通过这样的方式为它们做到一次性把东西夹好, 然后进行全工序的加工动作。这就彻彻底底解决了传统的那些加工方式在精度方面还有效率方面所存在的瓶颈问题。
二、我们要把三轴加工以及四轴加工还有五轴加工放在一起比较, 然后去搞清楚它们两者之间最核心的那些区别究竟体现在哪里。
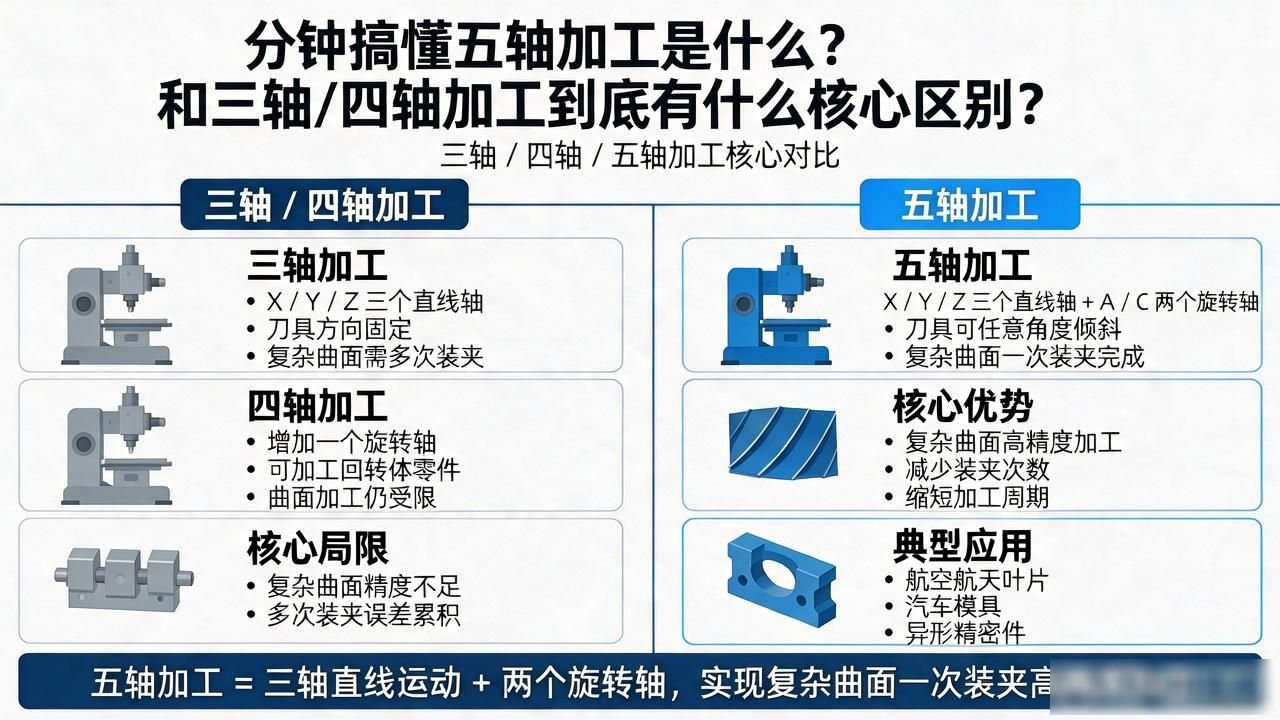
这三者之间最核心的区别主要体现在运动轴数量的多少、具备的加工能力的差异以及适配场景的区别上, 我们采用了最为通俗直接的方式来进行逐步拆解, 让新手能够在第一眼就清晰地分清它们的差别。
1. 所谓的三轴加工, 它是属于那种机加工入门阶段的基础款式类型的操作方式。
三轴加工这种模式, 属于最基础的一种情况, 它仅仅可以控制那把刀具在X方向、Y方向和Z方向这三个直线方向上面进行平移操作, 并且在此过程当中, 刀具的那些姿态始终都是固定不变的, 所以在一开始就把工件装夹好之后, 就只能对那个工件上面的单个平面来进行加工处理。
它的核心优势是能够降低成本并且操作简单, 同时维护方面也十分方便, 这就成为了绝大多数加工厂的基础设备。
存在核心短板, 这种短板具体体现在对于复杂零件来说是无法进行加工的, 面对那些多面零件需要重复多次装夹的情况, 这会导致累计出来的误差特别大, 而且工作效率非常低。
2. 这是属于四轴加工这一类别的产品, 在性价比方面属于进阶款的意思。
四轴加工这个事儿, 其实是在三轴机床的那个基础之上, 又多增加了一个能够绕着 X 轴或者是 Y 轴进行旋转的旋转轴, 这个旋转轴通常也被叫作 A 轴, 或者也可以被叫作 B 轴。
这个东西, 它的核心实现载体就是一个叫做四轴转台的装置。这个转台啊, 它可以带着工件进行三百六十度的旋转加工。这么一搞的话, 就能做到在一次装夹的情况下面, 把这个工件的四个面都给你加工完成。
核心优势, 完美地解决三轴加工多次装夹的痛点, 加工效率获得大幅提升, 精度也获得大幅提升, 现有的三轴机床只需加装适配的四轴转台就能进行低成本升级, 不必更换整机设备, 性价比表现非常突出。
这是一个比较明显的短处所在, 具体的表现就是它仅仅能够做到进行单一方向的旋转式加工动作, 可是根本就拿不了那些形状特别奇怪的零部件, 也处理不好那种曲面非常复杂的工件需求问题。
3. 所谓的五轴加工这个东西,其实就是咱们现在这个高端制造行业里面的顶配款的设备。
五轴加工是在三轴加工的基础之上新增了 2 个旋转轴。这种加工方式能够实现五轴全联动。刀具能在空间内任意调整自己的姿态。这样一次装夹就能完成工件五个面的全部工序加工方法。它也是目前唯一能够高效完成复杂曲面精密加工的方案。

我们的核心优势在于, 工序的集成度已经达到了一个非常高的水平。这种做法能够彻底消除因为多次装夹所导致的累计误差。正因为如此, 我们在加工效率和生产精度方面都实现了非常大的进步。此外, 我们还能够完成那些三轴和四轴的机器都无法实现的具有高挑战性的高难度加工任务。
一个核心短板就是设备成本很高, 还有技术门槛也更高, 所以它变成了高端精密制造专属的配置。
为了把情况搞得更加直观一些, 以便于大家进行更为清晰的区分, 我们最后整理出了一份关于核心内容的对比表:
对比维度
三轴加工
四轴加工
五轴加工
核心运动轴
X/Y/Z 3 个直线轴
这台设备由X轴、Y轴以及Z轴这几条直线运动轨道, 还有包括1个旋转轴在内的一组旋转结构构成, 其中的核心支撑部件采用的是四轴转台。
X坐标轴、Y坐标轴和Z坐标轴, 再加上两个用来旋转的轴, 一共是五个方向的移动或者转动都能同时协调配合着工作。
核心加工能力
在进行一个平面的简单加工操作时, 只需要进行一次性装夹动作, 这样仅能够完成对某一个固定面的加工任务。
在对那些回转类的零件进行加工的时候, 通过实施一次装夹的这个操作, 是可以把4个面的加工任务都给完成的。
复杂曲面的全工序加工, 能够在单次装夹的情况下完成对五个面的加工。
核心适用场景
进行那些比较简单的零件打样, 然后再实施平面铣削的操作, 接着再去做钻孔以及攻丝的处理环节。
针对那些像轴类零件, 还有法兰, 亦或是阀门这样的属于回转类的零件, 进行大批量的加工工作。
这些复杂加工的内容, 涵盖航空航天叶片、汽车模具、异形精密件等。
核心优势
它的成本是比较低的, 操作起来也是比较简单, 后期的维护工作也是很方便的。
它的效率比三轴要更高一些, 而且装夹的次数会更少, 只要加装一个四轴转台就能够实现从三轴升级为四轴的功能, 性价比是非常高的。
它的加工精度是很高的, 而且工序集成度也是很高的, 这样就可以去完成那些用三轴或者四轴的设备是没法实现的复杂加工内容。
三、刚开始接触的人需要注意避开陷阱, 在不同的情况之下, 最终应该选择什么样的制作工艺, 这是一个需要搞清楚的问题。
不需要盲目地追求比较高的轴数, 只要选对了符合实际使用场景的方案, 就可以同时兼顾到品质、效率和成本方面的事项, 新手用户可以直接根据自己所在的具体场景来照搬别人的做法。
1、如果你所面临的加工需求属于比较单一的类型, 比如说只是进行简单平面零件的处理, 或者是需要进行单件的打样工作, 亦或仅仅涉及常规的钻孔与攻丝操作, 那么在这种情况下选择三轴加工工艺就完全足够了, 这样做不仅能够让成本保持在可控的范围之内, 而且比较容易上手掌握。
2、如果你所关注的业务方向是轴类零件、法兰零件以及阀门等这些属于回转类的零部件, 并且存在大批量的加工需求状况, 同时内心希望能够通过减少装夹的次数这一方式来实现生产整体效率提升的目标, 那么在进行设备选择的时候, 应当优先考虑采用四轴加工这一方案。
而对于目前现有的三 axis 机床来讲, 其只需要通过加装一个与之适配的四轴转台这一部件, 就能够在控制成本处于较低水平的前提之下实现从三轴机床向四轴机床的功能升级, 整个过程完全不需要更换掉整台机器, 如此这般下来, 其性价比可以说是达到了极高的水平。
3、如果你要承接, 汽车模具型腔、航空发动机叶片、新能源结构件等复杂、异形的、精度很高的精密零件, 那么这类零件的订单, 对加工中的精度, 还有把各种工序集成在一起的这种要求, 是非常高的。在这种情况下, 你必须选择五轴加工。因为这是目前在能够实现这些零件的高效率、高精度的加工里, 最好的方案。
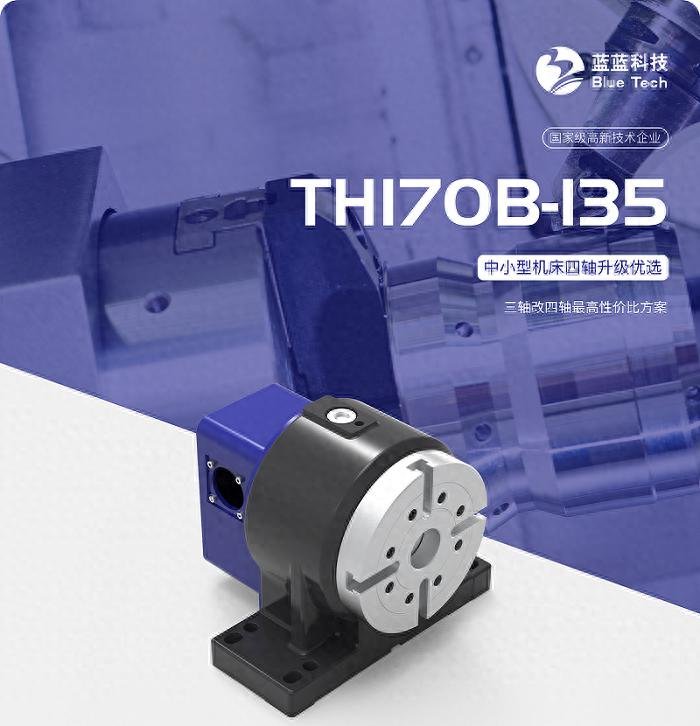
谐波四轴转台
现在呢, 蓝蓝科技的 TH 系列谐波四轴转台, 还有 TC 系列滚子凸轮四轴转台, 它们都有零背隙、高刚性这些特点。这两款产品都可以适配市面上绝大多数的三轴机床。
这样的话, 企业就能以较低的成本, 实现将设备升级为四轴加工的能力;另外, 同时, 龙门五轴光机也是有的, 它是标配了自研的五轴转台。这意味着它具有完整的五轴联动能力。因此, 它可以完美地适配各种高端的五轴加工场景。
总结
说到底, 三轴加工这个东西, 它是机加工领域里那个最基础的存在形式, 接着往后看的话, 四轴加工它就变成了一个性价比方面更进一步提升的存在形态, 而这个形态的核心升级载体, 说白了就是那个四轴转台这个装置, 再往高了说, 五轴加工它就是高端制造业里面那个核心的存在形式, 这三种加工方式之间, 它们是没有什么绝对的好与坏的这种是非区分的, 它们之间的不同之处仅仅就在于所适配的生产场景是不一样的这样一个事实, 所以我们只有在选择加工方式的时候去把它选对了, 然后才能够在保障产品加工品质的同时, 去把成本控制问题给最大化地控制住, 并且能够把生产效率的提升工作给做好。


暂无评论内容