在机械加工行业里面, 从事这项工作的人员, 几乎每天都会与轴这种部件产生接触。那么, 三轴、四轴和五轴之间, 具体存在的差异是什么呢? 之所以说航空航天制造模具以及新能源汽车这些关键领域对五轴技术的依赖程度越来越深, 这背后的原因又是什么。

先搞清楚”轴”到底是什么
这机床所谓的轴啊, 它就是专门用来指代那刀具跟那个工件之间, 它们彼此相对的, 那个运动的, 所指的那个具体方向。
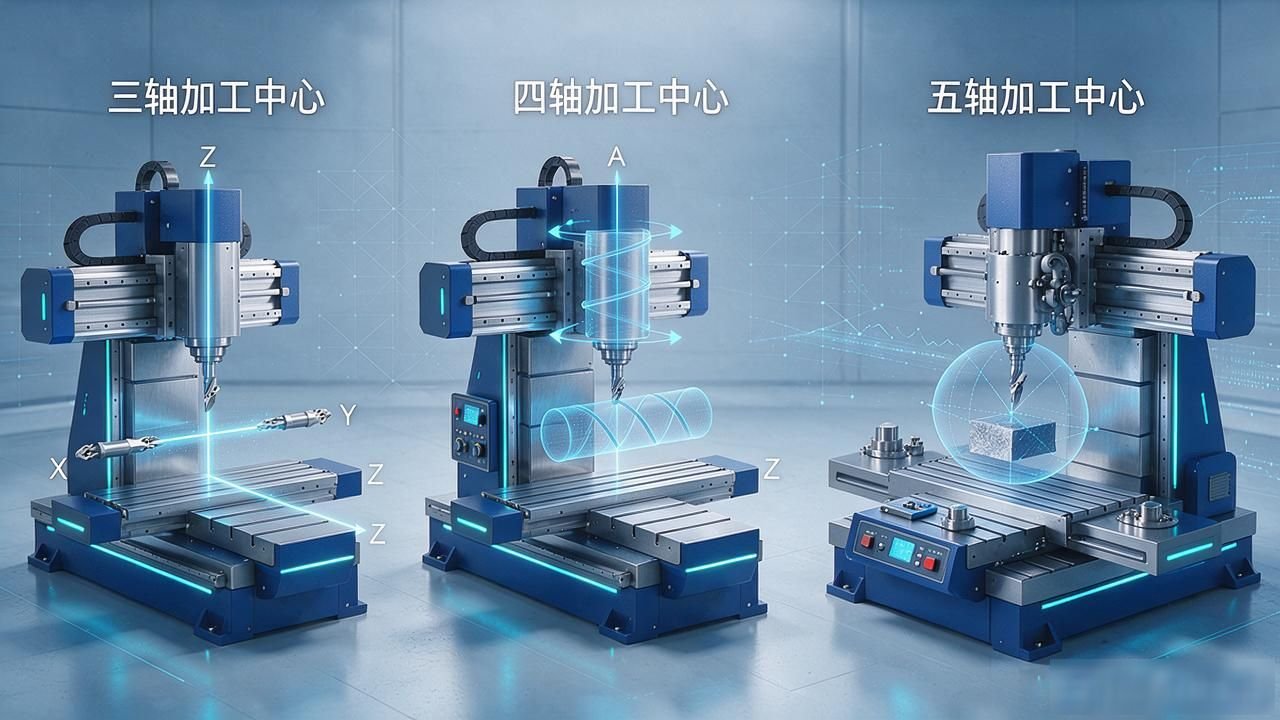
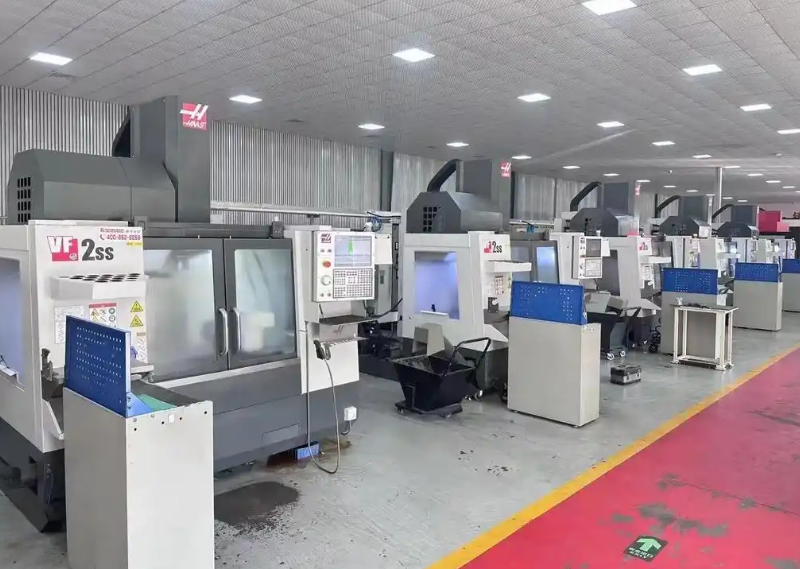
三轴加工中心是属于最为基本的那种形态, 它包含着X方向、Y方向和Z方向, 也就是左右移动、前后移动以及上下移动的这三个直线运动轴。在这个加工过程中, 刀具的方向是始终垂直向下的, 进行切削操作的时候, 工件会被固定在工作台上, 不会发生移动的情况。
这种设备能够用来加工平面、台阶、孔位以及浅型腔这些部位, 所以对于那些结构相对简单的零件来说, 使用它是完全足够应对的。在目前的市场中, 它的保有量是最大的, 同时也是大部分从事机加工作业的企业中都会配置的标准设备。
在原有的三轴加工的基础之上, 额外增加了一个旋转轴, 这个旋转轴大多数情况下指的是A轴或者C轴, 通过这样的方式, 工件可以围绕某一个特定的方向进行旋转操作。借助于这种设计, 人们便能够在一个工件被固定好的状态下完成对圆柱表面侧面的相关特征或者是螺旋槽等内部结构的加工工序。
可是, 从现实情况来看, 大部分的四轴设备其实采用的是被称为“3+1”的运行模式, 这意味着当那个旋转轴转动到一个特定的角度位置然后被固定牢靠之后就会只依靠另外三个轴来进行切削动作, 而并不是说这四个轴能够同时进行复杂的联动加工过程。
在五轴加工中心的基础结构里面, 除了原有的那三个直线运动方向的轴之外, 还会额外增加两个用于旋转的轴, 这样的话就可以实现五个运动轴的同步联动操作了, 此时的刀具不再能够保持仅仅垂直向下进行切削作业的状态, 而是需要依据具体的工件外形特点来及时调整自身的角度位置, 最终使得整个工具组合能够从物理空间内选定的任何一个方向去接近被加工的物体。
核心差别:不只是”多几个轴”
大多数人心里认为, 所谓的五轴设备就是相较于三轴设备“多出了两个轴向”而已, 但实际上二者最根本不同的地方, 在于刀具以及工件双方在整个三维空间里面所能够拥有的那种动作的自由程度是完全不一样的。
所谓的装夹次数这个指标, 对于加工一个六面体零件来说, 在仅仅使用三轴机床的情况下, 只能对顶面进行加工, 如果想要把侧面也做完那就必须把工件翻过来重新固定好才行, 这样的话至少需要进行5次这样的操作过程。
而如果在旋转轴上安装四轴设备则可以一次性处理四个面, 可是上面的底面和顶面依然会比较棘手难以处理。五轴联动的话只需要装夹一次就可以轻松把五个面全部都完成搞定。
因为每增加一次装夹的动作就会跟着多出来一次基准误差的问题存在起来, 所以说对于结构比较复杂的零件来讲装夹的次数越多那么最终能够达到的精度就越不好控制和把握得住了。
提到曲面加工能力,在航空发动机叶片、精密模具型腔, 还有人工关节这类零件的身上, 表面曲率的变化是非常巨大的, 要是用三轴来加工的话, 刀具只能垂直着方向去切入, 一旦遇到那种复杂的曲面情况, 不是切削角度达不到理想状态, 就是直接够不着, 所以五轴技术可以让刀具跟着曲面的形状倾斜着去运行, 能够一直保持一个非常合理的切削姿态。
深腔加工这一工序, 采用三轴加工的方法时, 必须使用很长的刀具伸入内部才能进行作业, 这样做会导致振动情况严重, 并且加工出来的表面质量不够理想。而五轴加工技术则不同, 它能够通过改变角度, 仅仅使用更短的刀具就能对深部位置达成加工效果, 这样做的刚性和稳定性都会表现得更好一些。
为什么高端制造越来越依赖五轴
我们只需要去看一组数据, 就马上能够明白了:
2025年, 中国五轴联动数控机床的市场规模达到了130.4亿元。这个数值同往年相比, 增长了13.4%。大家预计到了2026年, 市场规模会达到147.9亿元。
在航空航天领域, 五轴技术的应用占比为38.6%。这一点说明, 航空航天是最大的单一市场。其次是能源装备领域, 其占比为22.3%。汽车动力总成的占比是14.5%。精密模具领域的占比则为12.1%。
在这些领域存在着一个共同的特点, 这个特点表现为零件的复杂度非常高, 同时对于精度的要求也是极其严格的, 而采用传统的工艺来进行操作的话, 要么是根本不能够完成相关的工作, 要么是会面临工作进度太过缓慢的这一情况。
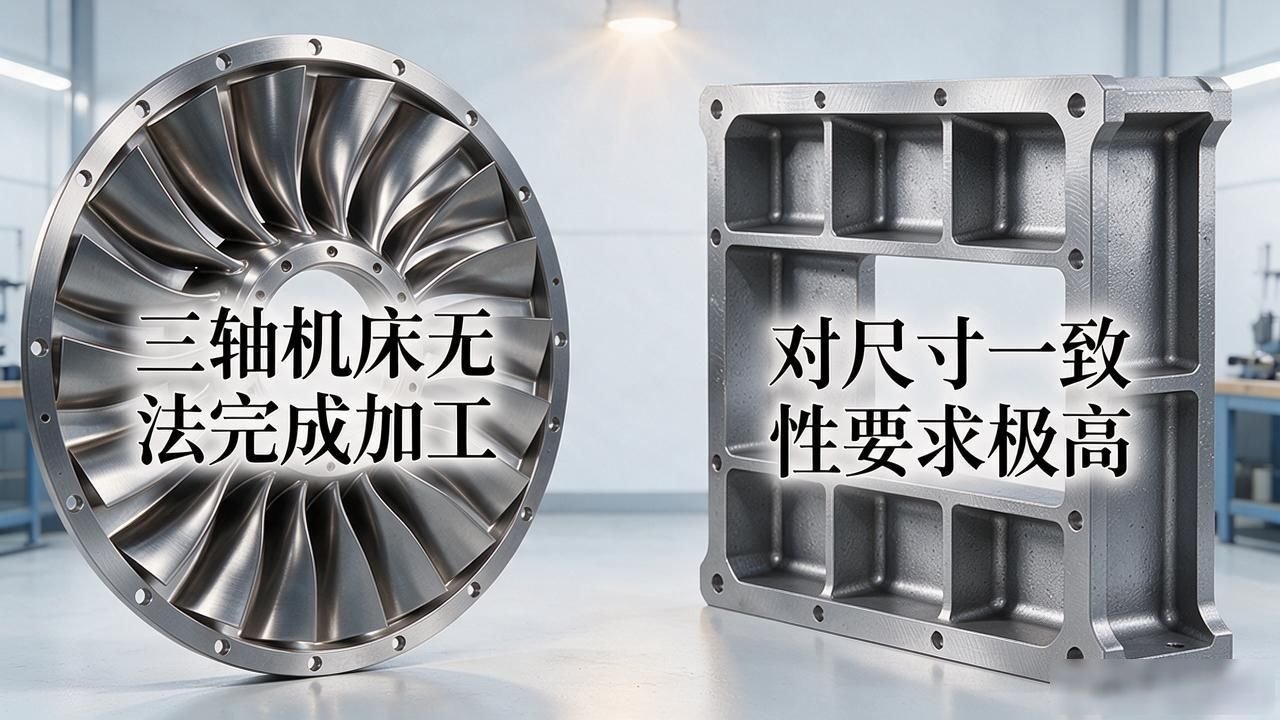
航空发动机中的整体叶盘, 其叶片型面非常复杂, 而且材料特别难加工, 所以仅仅依靠三轴机床根本就没法把这个零件做完。关于核电主泵的壳体部分, 它是一种深腔并且带有薄壁的结构形式, 这种情况下, 对尺寸的一致性要求是非常高的。
在新能源汽车领域, 一体化压铸件后续需要进行精加工, 这类零件往往包含多个面孔位以及形状不规则的结构, 因此对五轴联动设备的动态精度和热稳定性都提出了非常高的标准和要求。
还有一个现实的因素在里边, 那就是国产的五轴机床设备正在经历一个迅速降价的过程。对于那些规格是一样的设备来说, 国产东西的价格大约只等于德国或者日本产品价格的六成到七成, 不仅如此, 交货的时间还要比原来短上至少一半那么多。
根据数据显示, 科德数控这家公司的五轴产品在二零二五年的出货量达到了三百二十八个台子, 这个数字相比去年同期是增长了百分之二十九点一的。
在过去, 如果你是要买一台五轴的机床设备, 那你要么就是要拿出动不动就上千万的, 不然就是得等待足足半年的长时间来等它交货, 但是现在情况变了, 那个进入市场的门槛已经出现了非常明显的下降。
三轴就没用了吗
当然不是。对于结构简单、并且是批量生产的零件来说, 三轴机床依然是性价比最高的选择, 这是因为它们的编程过程容易上手, 操作的门槛比较低, 而且后续的维护成本也比较少, 因此绝大部分中小企业的主力产品, 使用三轴机床就能够搞定。
选择哪几种轴线, 并不是去看哪一个更加高级, 而是要看你手头的零件具体需要什么样的加工。如果是平面件, 或者是仅有单个面孔位的情况, 那么三轴就完全足够使用了。
若是处理圆柱件, 或者存在侧面孔位的任务, 使用四轴会让效率变得更高。而对于那些具有多角度斜面的零件, 或是复杂异形结构、深腔薄壁这类情况, 五轴才能够成为真正的有效解法。
真正值得大家去关注的趋势是这样的, 因为国产五轴成本的下降还有人才储备的增加这些因素存在, 所以五轴正在从那种只在航空和军工领域专属使用的状态, 走向更多民用制造场景。对于本身在升级产品复杂度方面的企业来说, 提前去了解一下五轴的能力边界, 这可能比单纯等待设备降价还要更为重要一些。


暂无评论内容