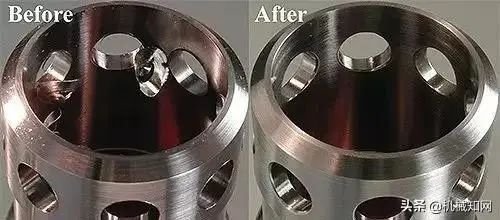
去毛刺是许多金属粉末加工人员日常工作中的组成部分之一。接下来向大家介绍一份关于加工工艺的全面, 这份对毛刺的定义进行了详细阐述, 并系统地讲解了进行去毛刺处理的六项特种方法以及十种普通的常规工艺步骤。大家可以一起来了解一下具体情况。
毛刺是什么
毛刺, 在金属加工的过程里, 是无处不在的。不论你用什么样的高级的精密设备进行加工, 它都会跟着产品一起产生出现。这个东西主要是依靠材料的塑性变形而来的, 在被加工的材料的那个加工的边缘上面生成的, 是一种多余的铁屑。特别是针对那些延展性比较好或者韧性也比较好的材质, 是特别容易出现毛刺问题的。
毛刺这种不符合产品设计要求的、突出的、多余的金属残余部分, 主要有几种类型, 比如飞边毛刺, 尖角毛刺, 还有飞溅等东西。关于这个问题, 到目前为止, 生产行业中还没有一种能有效的方法把它彻底杜绝掉。
所以为了能够保证产品符合设计的那些要求, 工程师们只能把功夫下在后道的去除环节上。时至今日, 针对各种不同的产品, 关于去除毛刺的方法和设备, 已经有了相当多种类。

在通常的状况下面, 人们可以把那些用于除掉毛刺的办法归类成一共四个大的类型, 这些类型包括。
1. 粗级, 或者说硬接触这种级别, 它包含的内容当中有像切削这样的加工方式, 也包含着磨削加工, 还存在着使用锉刀来进行的加工, 以及采用刮刀进行加工的情况等。
2. 普通级也就是柔软接触这一类, 属于这一类的有砂带磨, 研磨, 弹性砂轮磨削及抛光等等。
3. 所谓精密级, 也就是那种柔性接触的方式, 具体来讲, 包含冲洗加工、电化学加工、电解磨削以及滚动加工这些东西。
4. 所谓超精密级, 其实就是指精密接触这一类方法。这里面包括用磨粒流进行去毛刺的处理, 也包括用磁力研磨进行去毛刺的处理, 还包括电解去毛刺这种方式, 还有热能去毛刺这个方法, 以及密镭强力超声波去毛刺等手段, 采用这些方式来进行去毛刺, 最终是能够拿到足够好的零件加工精度的。
我们要去选择一种能够进行去毛刺处理的具体办法, 这个过程里是需要考虑多方面情况的一个事情, 其中就包括零件材料特性的这个问题, 还有结构形状的问题, 以及尺寸的大小方面的问题和精密程度方面的一个问题, 尤其需要注意表面粗糙度方面的一个变化, 尺寸公差方面的一个变化, 变形方面的一个变化还有残余应力方面的一个问题, 这些都是要重点来看的地方。
这里所说的, 是6项用来专门除掉毛刺的做法。
1. 电解去毛刺
所谓的电解去毛刺,这是一种化学去毛刺方法, 它可以去掉机械加工以后留下的毛刺, 它也可以去掉磨削加工以后的毛刺, 它还可以去掉冲压加工以后的毛刺, 同时还能让那些金属零件上的尖边变成圆角, 或者把棱角的边缘进行处理。
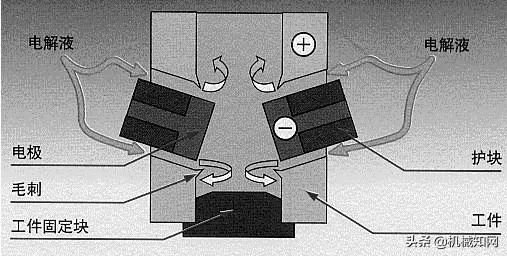
有一种叫做电解加工的工艺, 它是通过用到电解的那个作用, 把金属零件上面的毛刺给去除掉, 这个方法被很多人用大写的英文缩写 ECD 来称呼。
在实际操作的时候, 会把作为工具阴极的那个部件给固定住, 这个部件通常情况下是用黄铜材质做的, 把它放置在工件上面长有毛刺的位置附近, 而且要让工具和工件之间保持一定距离的间隙, 这个距离一般是在零点三到一毫米的范围之内, 接着让工具阴极上能导电的那一部分正对着毛刺所在的那个棱角边缘位置, 而其他的表面都被一层绝缘材料给覆盖住了, 这么一来, 电解的作用就会非常集中在毛刺那个部分了。
在干活的时候, 把工具的这个阴极头连到直流电源的负极端子上面去, 然后把加工的那个工件连到直流电源的正极端子上面去。接着, 就让压力处于零一点零到零三点零兆帕这样一个低压状态下的电解液流过去, 这种电解液一般都是硝酸钠水溶液或者是氯酸钠水溶液, 它要流到工件和那个阴极头中间的缝隙里面去。
一旦把直流电源接通了以后呢, 那些个毛刺就会产生阳极溶解这样的反应, 最后毛刺就被去掉了, 而且会被流过去的电解液给顺便带走。
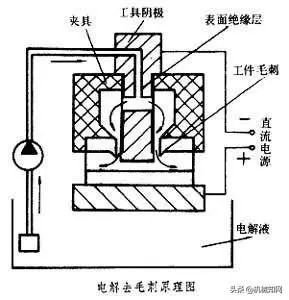
因为电解液是具备一定的腐蚀性的, 所以工件在完成去毛刺这个动作之后, 是需要经过清洗以及防锈处理这两个步骤的, 另外, 关于电解去毛刺这个方法, 它主要是适用于去除那些零件里面处于隐蔽部位的交叉孔或者是形状比较复杂的零件上面的毛刺, 而且它的生产效率是比较高的, 至于说去毛刺具体时间需要多久, 一般是只需要几秒到几十秒那么长时间就搞定了。
这种方法常常被用来对齿轮、花键、连杆、阀体以及曲轴的油路孔口进行去毛刺处理, 同时也适用于尖角倒圆这样的工序, 不过它的缺点也很明显, 那就是零件上毛刺的附近也会受到电解作用的影响, 导致表面失去原有的光泽, 甚至会影响尺寸精度。
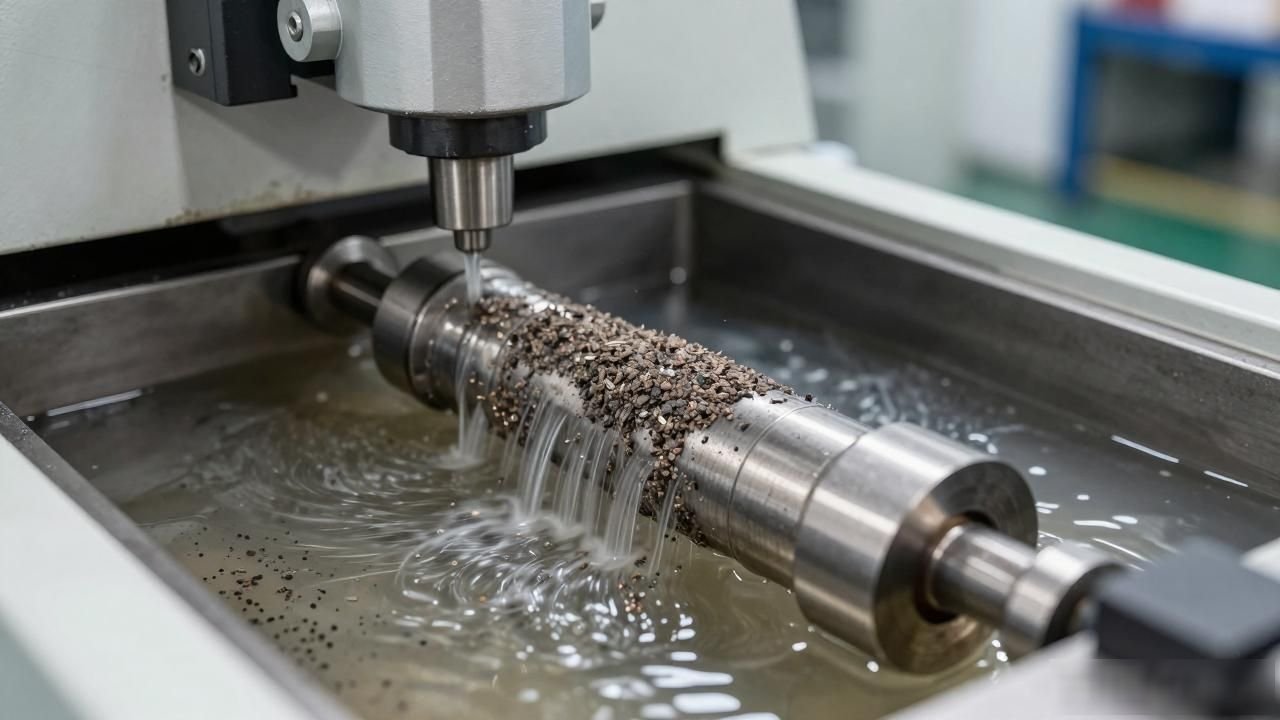
2. 这种通过磨粒流来进行去除毛刺操作的技术。
磨料流加工技术这个AFM, 它是国外在二十世纪七十年代末期的时候才慢慢发展出来的一种对毛刺进行精饰处理的比较新的工艺技术, 这种工艺它特别合适那些刚刚进入到精加工阶段当中的、存在的毛刺, 但是对于直径很小而且长度很长的一些孔, 还包括那些底部并不是贯通的一个金属模, 这样的一些情况均不是很适合用来进行加工的。
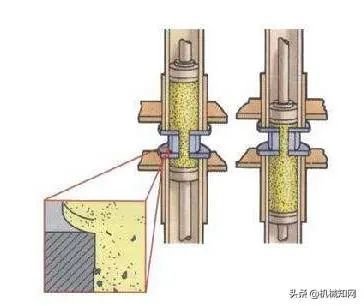
3. 使用磁力研磨这种技术去完成对毛刺的去除操作。
在进行磁力研磨这个动作的时候, 人们要把需要处理的工件, 放进由两个磁极所形成的那个磁场里面去, 然后在工件和磁极之间的那个空当里, 放入那种带有磁性的磨料, 这些磨料会随着磁场力的作用, 沿着磁力线的方向变得整整齐齐地排列起来, 从而组合成一只既柔软、又带有一定硬度的磁力研磨刷, 等到工件在磁场里面开始旋转并且做出轴向上的振动时, 工件和磨料之间就会产生一种相对的运动关系, 这个时候, 那只磨料刷就会对工件的表面执行研磨加工这一过程;采用磁力研磨这种方法, 能够以高效率并且快速的方式, 为那些零件进行研磨处理以及去处毛刺, 它适用于各种不同材质的零件, 也适用于多种尺寸规格以及多种结构形状的零件, 可以说这是一种投资成本较少、生产效率较高、应用范围较为广泛、而且质量表现良好的精細加工方法。
在当前阶段, 国外的技术手段已经实现了多种对象的加工处理, 具体包括旋转体的内外表面、平板类零件、齿轮的轮齿, 以及复杂形状的型面, 都能够进行研磨和去毛刺的操作, 同时还可以去除导线线材上的氧化皮, 以及清理印制电路板。
4. 把那个热能去毛刺的说法给重新表述一下。
热力去毛这个过程, 也就是那个TED这个东西, 它是用氢和氧形成的气体, 或者是氧和天然气混合起来的这种混合气, 在爆燃之后产生的那种高温的状态, 把工件上的那些毛刺给烧掉的一种办法。
具体来说, 就是要把氧气和氧气或者说天然气还有这个氧气通到一个密闭的容器里面去, 然后通过火花塞去点火操作, 让这些混合的气体会在一瞬间发生爆燃现象, 这时候就会释放出非常大量的热能, 借着这些热能就把毛刺给去除了。
不过需要注意的是, 那个工件要是经过了这个燃烧爆炸的这种过程之后, 它的表面之上会附着有那些氧化了的粉末状的东西, 这些东西是一定要被清理干净的, 要么就比如说去进行一个清洗的操作, 要么就用酸洗的方法来进行处理才行。
5. 密镭强力的那一款超声波设备, 它是专门用来去除毛刺的。
密镭强力超声波去毛刺技术属于那类在近几年开始流行起来的除去除加工之后残留的细微突起部分的技术, 单单看它配套的清洗效率这一项而言, 就已经是普通的那些超声波清洗机处理速度的十倍到二十倍了, 空穴这个情况会在那样一个大水槽里面分布得均匀且密密麻麻的, 这样的话超声波就不需要去借助任何专门的清洗剂来帮助, 也可以在同一时间把相关的工作做完, 整个过程所用出来的时间是五分到十五分之内。
这里列出的是10种常见的去毛刺方式。
1. 人工去毛刺
这一般是企业都拿来用的一种方式, 就是把锉刀、砂纸或者是磨头这些东西当作辅助工具。在锉刀这里头, 又分成那种人工拿着用的锉刀和靠气动来驱动的那个东西。
这是一篇简短的评论, 内容提到人工费用比较高昂, 工作的效率并不是特别高, 而且如果遇到结构复杂的交叉孔洞, 很难清理干净。不过, 对于一线操作人员的技术门槛要求不算太高, 因此比较适用于那些毛刺问题较小以及产品结构比较简单的一类商品。
2. 冲模去毛刺
使用制作好的冲模来配合冲床进行去毛刺的操作。
这个简评说, 这个东西需要花一点去制作冲模, 而且是要制作两种冲模, 就是那个粗的冲模和那个精细的冲模, 然后呢, 可能还得再去制作一个用来把东西整形的那个模具。它更适合那个分型面比较简单的产品, 它的效率要比人工好, 而且去掉毛刺的效果也是要比人工好的。
3. 把那个毛刺给去掉, 使用研磨的方式来完成。
像什么振动啊、喷砂啊还有滚筒啊之类的去毛刺办法, 现在在企业里头被用得很普遍。
简评, 关于这个问题存在去除得非常不干净的情况, 后续可能需要人工处理一下残余的毛刺, 或者是配合其他的方式来进行去毛刺工作。这种方式比较适合批量比较大的小型产品。
4. 将需要进行去毛刺加工的物件进行冷冻处理。
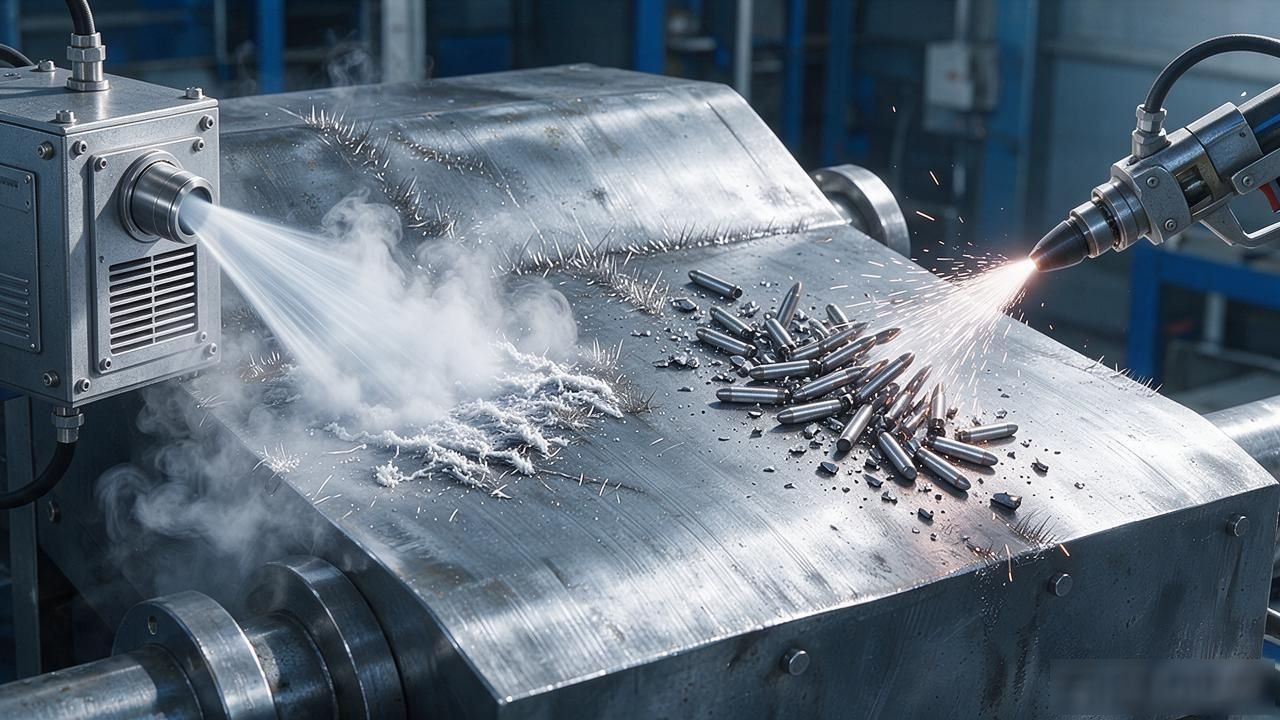
使用降温的方式来让毛刺快速变脆, 之后通过喷射弹丸的方法把毛刺去掉。
简单评价一下, 这个设备的市场价格大概在二三十万元左右, 它适用的范围是那些毛刺和壁厚都比较小, 而且产品本身也属于小型类别的情况。
5. 进行热爆操作, 从而能够把毛刺给去除了。
这个东西, 也被称为热能去毛刺方式, 同时还能被叫做爆炸去毛刺方式。具体操作的时候, 需要将一些易燃气体, 输送进入到一个设备炉子内部。接着, 在部分介质以及特定条件的作用下, 使这些气体发生瞬间的爆炸反应。最后, 借助于该爆炸过程所释放出来的能量, 来完成对毛刺部分的溶解和去除工作。
这项技术的整体情况可以做一个简要的判断, 第一点在于设备的采购成本是非常昂贵的, 其价格往往高达上百万之多, 第二点是对操作者的技术要求非常高, 第三点是整体的生产效率偏低, 第四点是由于使用过程中可能会产生生锈或者变形等副作用因素, 因此从应用范围方面来看, 这种技术目前主要被广泛地运用于那些对精确度要求极高的零部件制造领域, 比较典型的行业包括汽车配件制造和航空航天产业。
6. 这个设备主要是用来对工件实施去毛刺的操作的。
对于这个设备的简短评价是, 它的价格并不是特别高昂, 大致只需要花费几万块, 这种设备比较适合用在那些空间结构比较简单的情形之下, 同时也适用于那些需要进行去毛刺处理且位置比较单纯和存在规律的情况。
7. 化学去毛刺
通过运用电化学的作用机制, 对那种由金属材质所打造出来的零件, 实施一种自动化的处理流程, 同时还可以做到有选择性地针对其进行去毛刺工作。
这是一个简单的点评: 此方法适用于那些很难清除的内部毛刺, 特别适合像泵体、阀体这类产品中存在的细小毛刺, 也就是厚度小不到七丝的情况。
8. 把电解用来去除毛刺的这种方式。
利用电解作用, 去除金属零件毛刺, 这是一种电解加工方法。
简评: 电解液是有腐蚀作用的, 零件上毛刺旁边那里也受到了电解的影响, 表面会不再保持原来的光亮样子, 甚至会影响到尺寸的精确程度, 所以工件在去除了毛刺之后, 还应该进行清洗和防锈的处理。
电解去除毛刺这种方法可以用来去掉零件里那些不容易看见的、隐蔽位置的交叉孔上的毛刺, 或者形状很复杂的零件上的毛刺, 它的生产工作效率是很高的, 去除毛刺所需要的时间一般只需要几秒钟到几十秒钟那么一点时间。
它比较适合用在对齿轮、连杆、阀体以及曲轴里面的油路孔口这些地方进行去除毛刺的操作, 也包括对尖角处进行变成圆滑的倒角处理等操作。
9. 使用高压水流进行喷射操作, 以此来去除零部件上的毛刺。
它是用水来进行这个事, 靠水在一下那个冲击力量把那些毛刺还有飞边给去掉, 同时呢也能起到清洗的作用。
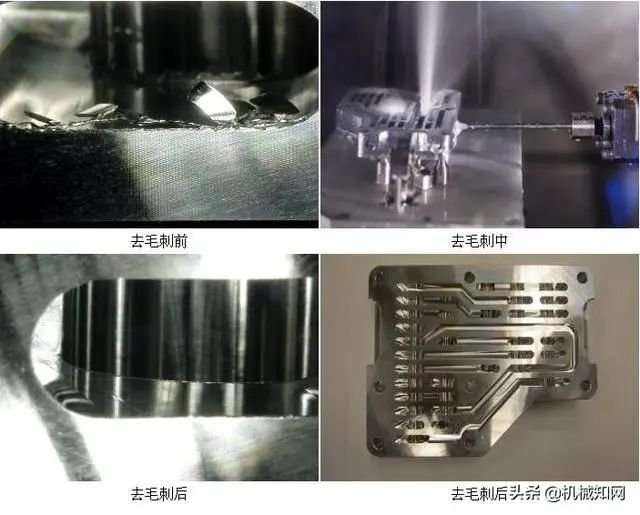
这个设备它挺贵的, 价格比较贵, 主要用处是在汽车的重要心脏部位去进行工作, 还有就是在工程机械里面的液压控制系统方面得到应用。
10. 超声波去毛刺
就在超声波产生的那个瞬间, 会产生高压。这种高压可以去除毛刺。
这是一句简评。它的主要着眼点是一些微小的毛刺。在通常情况下, 倘若毛刺需要借助显微镜才能被观察到, 那么就可以去尝试采用超声波的方法来把它们给去掉。


暂无评论内容