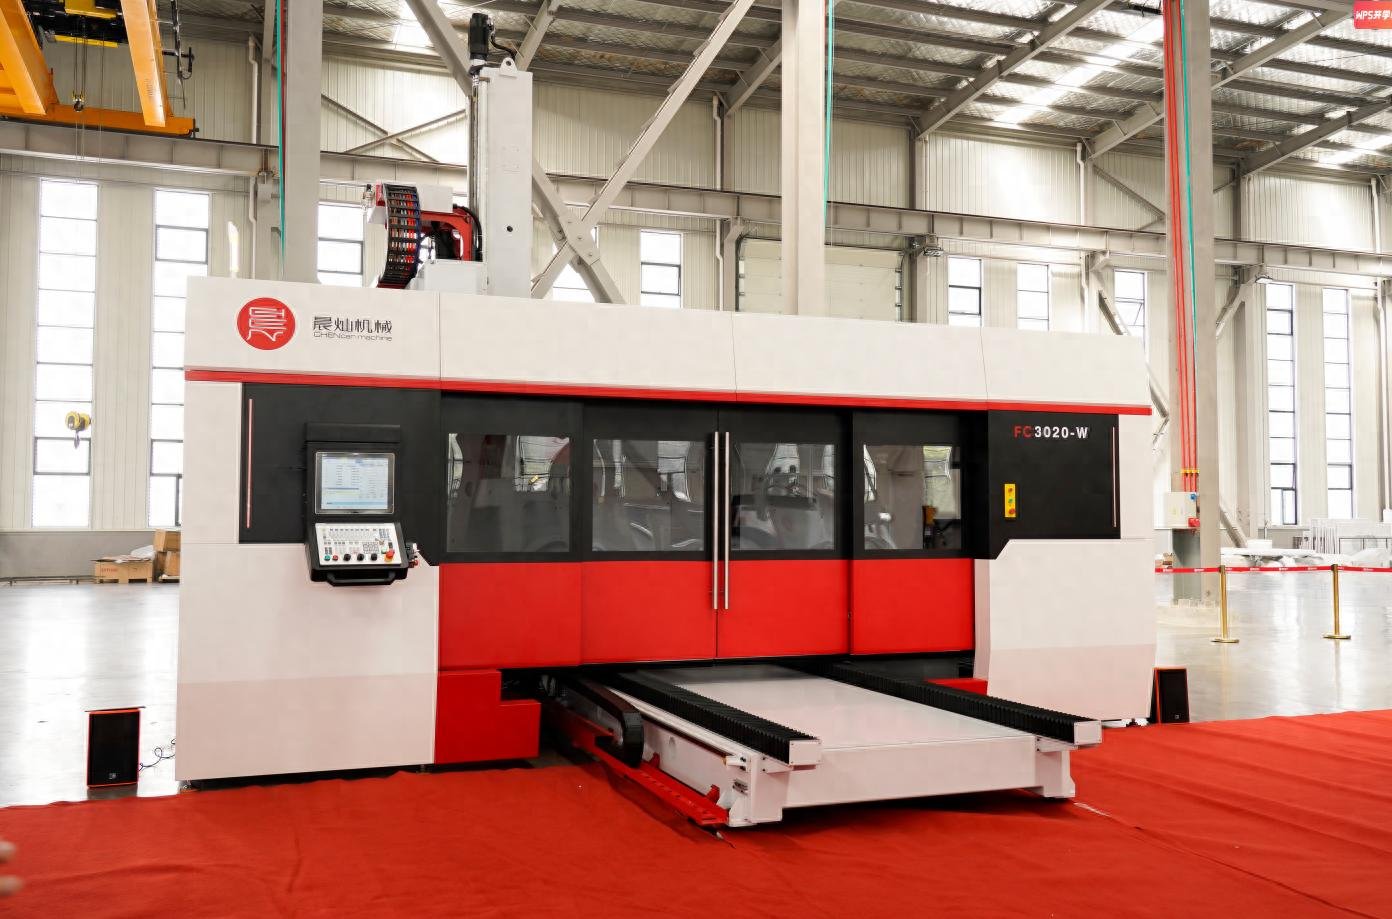
对于那些从事机械相关行业的人员而言, 他们大几率会非常频繁地接触到抛丸、喷砂、喷塑这三个具体的词汇。
这几个名字乍一听确实有些相似, 以至于会有人将其误会为是三种在性质上较为接近的表面处理工艺。
其实不是。
我们可以用最直观的方式去理解这个问题。
抛丸和喷砂这一类手段所解决的, 主要是表面该如何被处理得足够干净这一个方面的问题。而喷塑这一步骤所要应对的, 则是当表面已经被清理得干干净净之后这个前提条件下, 表面又该通过何种方式来加以保护的问题。
换句话说, 前面的那两部分内容, 基本上更多的话, 它是归入到前处理这一类里面去的, 而后面提到的那个内容, 则主要是属于涂装方面的。
一台设备从钢板焊接开始, 一直到最后的装配出厂, 在很多情况下, 它们之间并不是只让你在三道工序里面去选一个, 而是存在着前后衔接的了好几道连续的工序。

关于抛丸这种工艺而言, 它的适用场景主要是大面积的区域清理工作, 并且能够带来高效率的处理结果。
抛丸比较“暴力”。
在设备内部, 存在一个处于高速旋转状态的叶轮。该叶轮的作用是将钢丸进行加速处理。被加速后的钢丸直接被抛射到工件的表面。常见的抛射速度可以达到大约每秒钟60到80米的范围。
请问这句话究竟是一个什么样的意思?
这个工艺的核心意思其实就是让那些尺寸特别小的钢丸, 以很高的速度持续不断地撞击到钢材的表面去, 这样一来, 附着在上面的氧化皮、铁锈还有一些其他的脏东西就被给打掉了。
之所以在大型焊接结构件制作完成之后, 大家经常会看到它们被运送到专门的抛丸设备当中去进行所谓的“打一遍”这样一个操作。
把钢材拿去做了抛丸处理以后, 那些原本颜色发黑、并且带着氧化皮的表面, 就会变得比较均匀, 同时, 还会形成一定的粗糙度。
从实际运行的情况来看, 这一步操作其实非常重要。
因为后面不管是喷漆还是其他涂装,涂层能不能牢牢附着在钢材上, 很大程度上是取决于前处理做得怎么样的。
在下面这些地方还有锈迹和氧化皮留下来, 就算是在上面的那层漆喷得再漂亮, 那也是没有用的。
抛丸它有一个好处是比较大的, 那就是效率很高, 并且那个弹丸是能够被循环接着使用的。
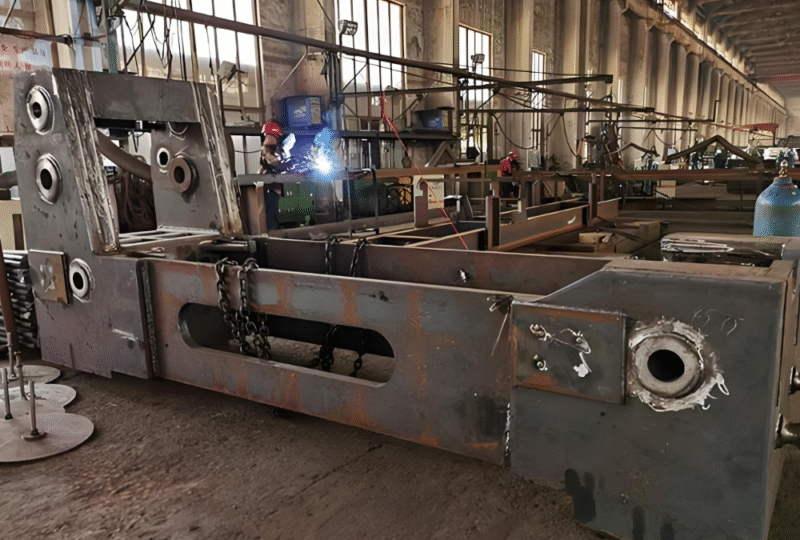
因此, 针对床身这种情况, 还有横梁这种情况, 另外也包含钢结构件这类情况, 因为它们的面积比较大嘛, 而且结构相对开放一点, 所以采用机械化抛丸这个方法是非常合适的。
事实上, 这东西也不是那种什么功能都具备的万能类型。
例如, 在一些深腔体部位、狭窄的内侧角落位置, 以及焊缝形状复杂的具体场所, 弹丸未必能够实现对各个表面的有效全覆盖。在这类情形之下, 我们就需要引入喷砂工艺来进行处理了。
在提到喷砂这项工作的时候, 效率可能并不是最高的, 不过它在灵活度这一方面是具备优势的。
喷砂和抛丸之间,最大的那个区别, 其实还是在问一个事情, 是谁把磨料进行了加速。
抛丸这个动作, 它依靠的是那个正在高速旋转的叶轮来完成。
喷砂这项工作, 它主要是依靠压缩空气来进行完成的。
工业喷砂的时候, 常见的工作压力大概是在0.4到0.8MPa这样一个范围。然后压缩空气会带着棕刚玉、钢砂、玻璃珠这些磨料什么的。接着这些东西呢, 就会从喷嘴那里高速地喷向工件的表面。
所以这也就是, 喷砂工人能够拿着那个喷枪去到处处理。
焊缝边上没清干净?
对着喷。
箱体内部需要处理?
把喷枪给伸进去。
在异型结构里的某个特定位置, 是否存在机械设备无法覆盖到的情况?
这个情况还是可以单独拿出来进行处理的。
所以, 关于喷砂最大的优势, 它并不是什么“比抛丸更高级”这一点,而其实是具备灵活性方面的特点。
不仅如此的话, 在使用喷砂工艺的过程中, 具体使用的是哪一种磨料, 磨料的颗粒尺寸有多大, 喷射时的压力数值设定为多少, 以及喷嘴距离工件表面的那个间距是多少, 以上这些要素, 其实都会直接对最终的表面清洁程度以及粗糙度状况产生一定的影响效果。
这也是一个经常被忽略, 但是又确实存在, 并且需要被大家注意到的一个问题。
喷砂这个过程啊, 它并不是说要把产品的表面弄得越粗糙越好, 这样其实是不对的。
在后续的各个不同的涂层体系里面的时候, 对表面粗糙度是存在有不同的要求的。如果表面太光滑了的情况之下, 涂层的附着效果是不好的。要是表面过于粗糙的话, 又可能会造成表面的峰顶覆盖不足之类的其他一系列问题。
所以真正规范的表面处理这个事, 它不只是在于把锈给打掉这一点上, 我们还要去考虑随后的涂装工艺方面的事儿。
当然, 喷砂也存在显而易见的不足之处。
要说最直观的现象, 那无疑就是粉尘的存在。
干式喷砂这个操作会弄出很多粉尘, 还有磨料的小碎屑。所以, 按照规矩来做喷砂活儿, 必须得配上那些能封闭的、能通风的、能除尘的系统设备。同时呢, 也得把那些操作干活人的身体健康防护工作给做好了。
所以呢, 你就自然而然会发觉到:
只要是那些能够放进抛丸机里去处理的工件, 并且是适合用机械化方法进行批量操作的, 人们一般都会把抛丸这种方式当作首选的方案;但是, 如果遇到的结构相对比较复杂的物件, 或者是只需要针对特定的局部进行处理, 又或者是需要在施工现场直接进行施工的情况下, 这种情况之下就更加容易会使用到喷砂工艺了。
说实在的, 这两种情况之间并没有那种绝对的分高下或者比优劣的问题。
那喷塑呢? 它跟前面这两个根本就不是完全一样的事情。
很多人在头一回跟设备制造这块事情打交道的时候, 经常会提出这样一个问题。
这个零件已经做完抛丸处理了, 那么, 现在为什么还要接着做喷塑呢?
因为抛丸仅仅是把表面给处理得比较好了, 但是它并没有给它提供那种真正的、能够起到长期防护作用的涂层。
喷塑, 按照现在一般人的理解来仔细分析的话, 它准确来说通常是指的那种静电粉末喷涂的方式。
它的工作的方式, 是非常的有趣的。
粉末涂料在经过喷枪的时候, 它就带上了电荷。与此同时, 金属工件是处于接地状态的。于是, 依靠着静电的相互作用, 这些粉末就会吸附到工件的表面之上。
常见的静电喷涂电压大概是在六十万伏到一百千伏这个范围里面。
在刚刚把它喷上去的那些时候的片刻,它其实依然不过是呈现为一种粉末状态的薄薄一层覆盖物。
接着下一步就还得往固化炉里面走一趟。
因为粉末体系的种类不同, 工艺的要求也不一样, 所以常见的固化温度大致在180到200摄氏度这个范围。当工件的温度达到了规定的标准之后, 需要保持相应的时间。在这段时间内, 粉末会熔融、流平并且发生交联反应。经过这些过程之后, 最终就会形成一个完整的涂层。
常见粉末涂层膜厚大约在60—120μm。
到达这一步, 才是真正给金属的表面穿上一层叫做外衣的东西。
为什么很多人会发现, 在很多机械设备的表面外壳上面, 都会选择去使用喷塑这种做法呢。
如果你把目光对准机床、电气柜、控制柜之类的, 还有那些各种各样的工业设备的钣金外壳, 你会看到一个比较普遍的现象, 就是这个东西的喷涂塑料这个工艺非常常见。
这个原因实际上是非常现实的。
这个材料的耐磨能力挺强, 看起来也相对比较均匀, 然后呢还非常适合去进行那种大批量的生产制造工作。
粉末涂装有一个非常大的突出特点, 在它的施工当中, 几乎不需要去依靠像传统溶剂型涂料那样所需要的大量有机辅助介质, 所以导致它的VOC排放相对是比较低的。
另外, 在配置了粉末回收系统的生产线上, 那些没有吸附到工件上面的过喷粉末部分, 还可以被进行回收处理并且重新加以利用, 材料的利用率是可以做得比较高的。
可是那个喷塑, 它也是有着自己的那种限制条件的。
首先是尺寸。
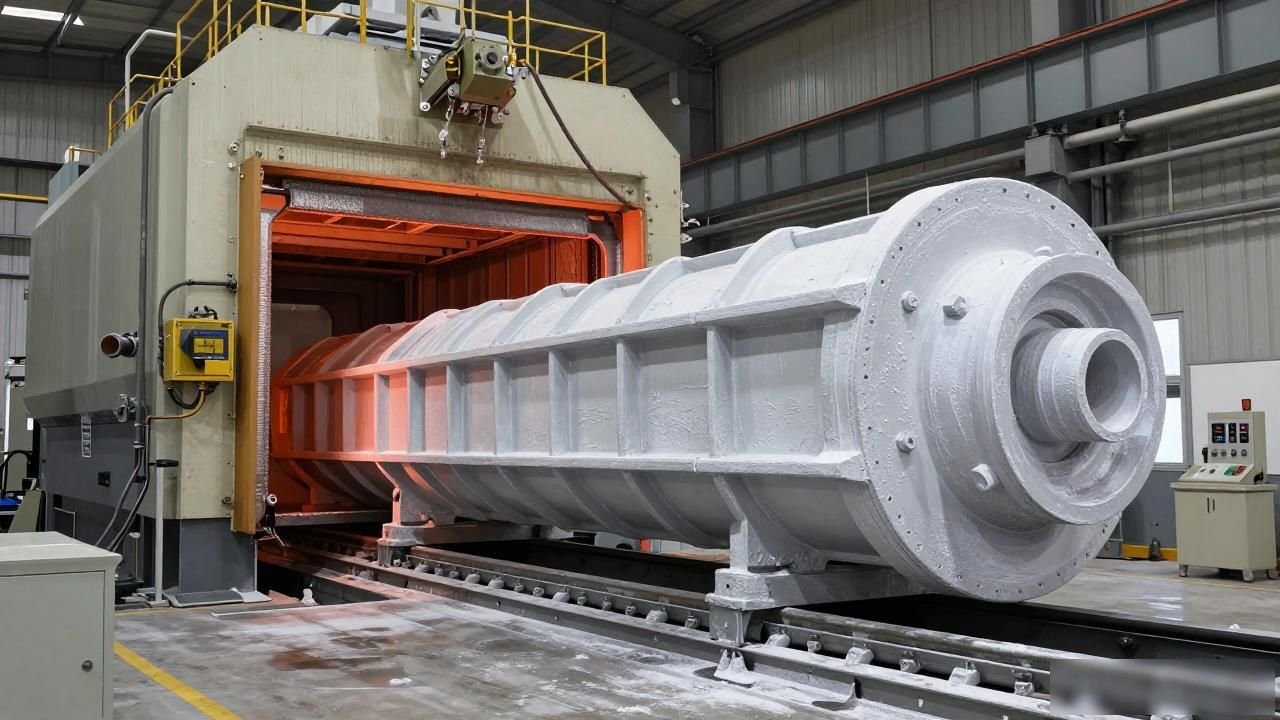
在传统的粉末喷涂工艺之中后面一步的话是要求去做高温固化这个事情的, 因此工件就必须能够进入到那个特定的固化炉里面去进行操作, 这一点对于那些超大型的并且是具有结构件的物体来说而言, 不仅设备的尺寸大小是一个非常现实存在并且难以回避的问题, 而且在运行过程中所产生的能耗方面的问题也是一个非常现实的考验。
第二个需要关注的点是关于材料的问题。
对于那一些无法承受固化温度的基材而言, 它们是不能直接照搬普通金属件的粉末喷涂工艺的。
另外需要提到的是, 粉末涂层在进行局部修补时, 修补完成之后呈现出来的颜色状态、光泽度以及整体的一致程度, 通常情况下是无法和最初那种完整涂抹的状态相比的, 也就是通常说的不如原始的整体涂装效果好。
所以说, 喷塑这个过程, 并不是说只要是什么东西往上面喷就都能搞定并成功的。
很多人都会去比较抛丸和喷砂这两种方式, 到底哪一种是能够把表面清理得更彻底的。
这是那些问题里面, 大家最有可能拿来问的情况和现象。
事实上, 是不存在一个可以统一适用的答案的。
当面对的是那样的一群尺寸彼此相近、而且结构上非常开放的钢结构件的时候, 大家所追求的侧重点在于工作效率的提升以及处理结果的一致性方面, 那么在这种情况下使用机械化抛丸这样的技术手段来说去进行作业的话, 通常情况下往往能够体现出更为明显的优势特点。
如果工件的结构是比较复杂的情况, 或者是已经安装好了的样子, 那么只能是去进行现场处理了, 这个时候喷砂所具有的灵活特性就能够体现出来了。
并且, 真正起到决定性作用、影响着后来出现的涂层的质量的要素, 压根不是去弄明白到底采用了抛丸这个方法还是采用了喷砂这个方法那么简单这么回事。
同时还要看最后到底达到了一个什么程度的表面清洁度, 以及什么样的粗糙度情况。
比如对于钢材在涂装前, 这是一个会经常被提到的问题, 就是所谓的 Sa 2½, 它会出现在相关的情境当中。
很多人在初次看见的时分, 他们对于它所包含的意思完全就是不知道的状态。
我们如果用一种非常简单的方式来理解, 就会发现这个意思就是说, 钢材在经过非常彻底的喷射清理之后, 它表面的氧化皮、锈蚀以及其他那些肉眼可见的污染物, 大体上都被清除了干净了, 而且规则只允许这些表面上存在极少量的一些点状或者条纹状的痕迹罢了。
在那些对质量提出严格规范的钢结构防腐涂装工作里头, 这种表面处理所达到的等级标准, 是属于一种极为普遍的现实现象。
所以, 从相对比较专业的角度来进行提问的时候, 其实际的询问方式并不是:
你们现在所说的这个方法, 究竟指的是抛丸处理, 还是在描述喷砂工艺?
并且还需要接着再说出一句话, 这句话的内容就是:
当处理完毕之后, 能够达到哪个级别的清洁度? 对于表面的粗糙度来说, 控制到了什么样的一个范围之内。
这两个问题呀通常情况下会显得更加有那层意义。
到了最后的时候, 请把这三个工艺放到一起来看。
其实就很清楚了。
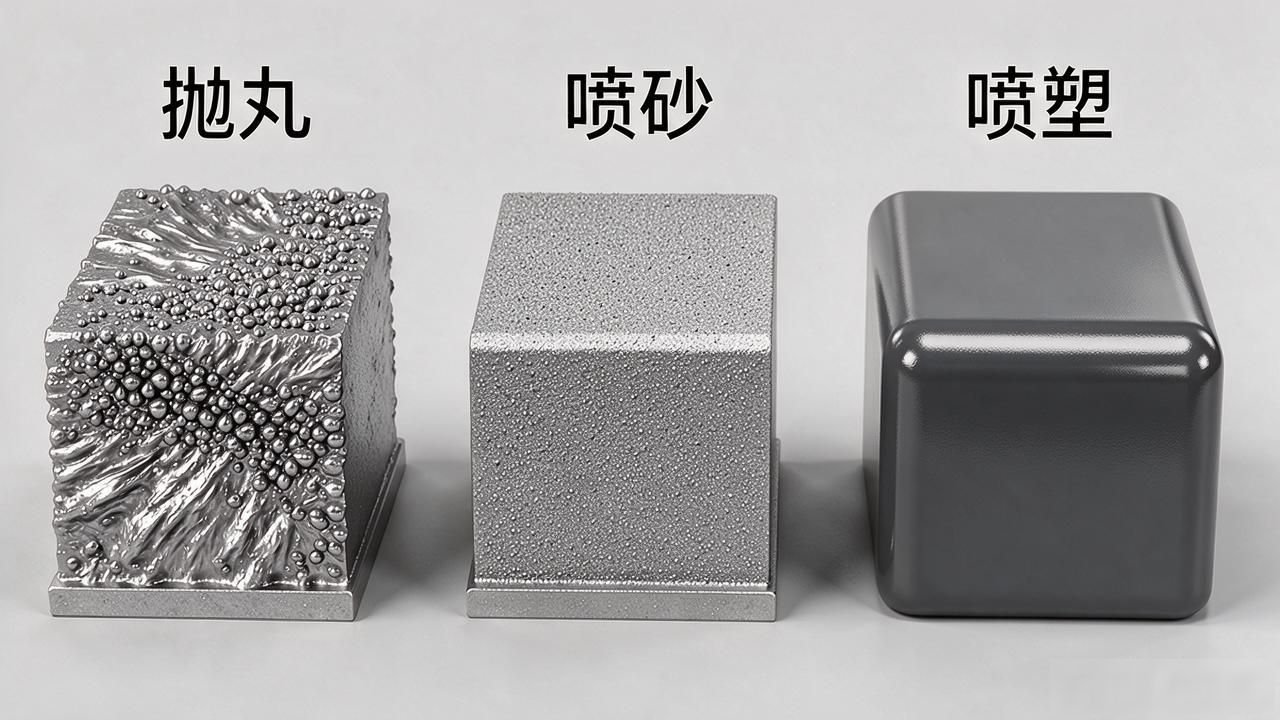
所谓抛丸, 就是指依靠叶轮进行高速旋转然后把弹丸给猛烈地抛射出去这样一个过程, 这种方式是特别适合拿去对那些存在大面积需求、或者是需要来进行批量处理作业的钢材表面去实施清理操作的。
所谓的喷砂, 这个处理方式是靠着压缩空气去把磨料给喷射出去的。它存在的一个主要优势是表现得特别灵活, 因此非常适合在那些结构非常复杂的地方、局部的特定位置以及需要对现场进行处理的场合使用。
所谓喷塑, 就是通过采取静电方式将粉末进行喷涂, 然后再利用加热的手段让其完成固化, 进而形成最终的涂层, 这种方式主要是用来解决有关防护方面以及外观方面的相关问题, 这也就是我们常说的喷塑工艺。
所以在实际的生产工作当中, 咱们经常碰到的情况, 并不是在问“抛丸、喷砂、喷塑这几种工艺里面到底应该选择哪一个”, 而是直接面对这样的情形:
先把那个表面给进行好处理了之后, 再去做那个最终的涂装工作。
这也是为什么很多看起来很普通的工业设备外壳, 几年之后有的依然平整, 有的却已经开始起皮、鼓包, 甚至从里面返锈。
那个问题, 很可能并不是出在那最后的一层漆上面。
其实情况往往是如此这般。在一切的起始阶段部分, 也就是面对表面进行处理的这个环节里面。一个非常重要的差距就已经被拉大出来了。
大家在进行表面处理的环节的时候, 其实真正花费比较高的地方, 往往并不是说再多增加一道处理工序, 而是前期的准备工作没有搞好, 导致后面不得不进行返工处理, 这样造成的麻烦和成本才是更高的。
暂无评论内容