引言
一、关于精密模具配件表面处理技术的情况, 这里做一些简单的整体介绍。
1.1 渗碳淬火工艺
1.第二步是关于到对那个真空热处理这个工艺方面的一些内容。
1.第3部分是, 氮化处理这个工艺的详细介绍。
二、关于目前主流的表面处理工艺, 我们会对它们所涉及的各项技术参数进行一个全面的对比。
2.1 硬度参数对比
2.第二, 尺寸的变形情况怎么样, 还有就是精度的保持性。
2.3 耐磨性与使用寿命
三、表面处理工艺的适用场景分析
3.对于注塑模具配件这一部分来说, 我们需要去进行工艺方面的选择和确定。
3.关于第2部分, 也就是压铸模具配件在加工工艺方面的选型问题, 这里需要进行分析。
3.关于第3部分中冲压模具配件在工艺选择方面的最终结论情况, 我们还需要参考相关的文献来进行说明。
精密模具配件在进行表面处理的时候, 采用的那种工艺方法, 其实是会影响到模具到底能用多久的一个重要原因, 同时也是决定做出来的那些东西质量好不好的一块关键内容。
咱们看看现在做塑料注射成型、压力还有冲压这些比较精细的制造工作的时候吧, 那些配件表面所具备的坚硬程度、抗磨能力的强弱以及抵抗腐蚀情况的好坏, 都是会直接去影响整个模具表现好坏的关键因素。
在现阶段。那些精密模具的配件。经常会用到一些表面处理的技术。这里面主要包括了渗碳淬火。还有真空热处理。还有氮化处理。另外还有镀硬铬以及PBD涂层等等这些工艺。因为这些不同的处理工艺。
它们在处理之后得到的硬度梯度。耐磨层的深度。尺寸变形量。这些技术参数上面都是有非常大的不一样。而这种差异。会直接影响到这些配件在以后使用的时候。精度能够保持多久。还有使用寿命到底有多长这么些事情。
这篇文章通过对几种主流的表面处理工艺的技术参数做一个系统的比较, 来分析这些各个工艺在什么样的场景下适用, 以及它们各自拥有什么样的技术特点, 从而给那些需要为精密模具配件做选型选择的人提供一个可以参考的依据。

渗碳淬火是一种非常老牌的表面硬化工艺流程。这个具体的操作方式, 是把相应的配件放到那种含有可以渗碳的气体的环境里去面对加热。然后在这个过程中, 让里面的碳原子一点点地渗透进入配件的表面层部位。紧接着, 还要对配件实行比较快速的冷却处理手段。
这样一来, 就能促使配件表层形成马氏体这种结构所构成的硬化区域。采用这一整套工艺操作之后, 能够达到使配件的最外层表面的硬度数值升高到HRC58-62这样一个水平范围。与此同时, 还需要保证配件内部核心部分能够始终维持非常良好的那种抗冲击的韧性状态。
从技术参数这个方面来看, 渗碳层深度通常会被控制在零点五到二点五毫米的这个范围里面, 表面硬度是HRC58到62, 心部硬度是HRC30到45。对于导柱这类配件, 还有导套这类配件来说, 渗碳淬火这件事情, 能够提供那个耐磨层比较好的性质, 同时还能保证心部有韧性, 以此来延长使用寿命。
真空热处理, 这是一种在真空的环境里面来去进行的, 是一种热处理的工艺, 这工艺有着不被氧化还有把气体弄出来以及把油脂去掉这些好的方面, 这个工艺, 能够很有效地去防止工件的表面出现氧化还有脱碳的情况, 然后, 可以获得一个表面质量很好的并且光洁的样子, 还能够得到一个尺寸精度相当稳定的成果。
在真空淬火之后, 配件表面的硬度能达到HRC60-64这个水平。同时, 硬度的分布状态是均匀的。因为真空环境下热传导的方式具有特殊性, 所以淬火过程中产生的应力是比较小的。尺寸变形量被控制在了±0.01mm以内的范围内。这种情况特别适合那些对精度要求极高的精密配件。
所谓氮化处理, 就是把配件放到充满了氨气的环境里面, 然后再给它加热, 让氮原子钻进它的表层, 从而形成氮化物, 这么做是为了实现表面硬化。这个氮化层的深度, 一般在零点二毫米到零点六毫米的范围之内。
它的表面硬度, 可以达到维氏硬度九百到一千二的水平。正因为有着如此优异的性能, 所以它在耐磨性方面以及耐腐蚀性方面, 都有着非常出色的表现。
氮处理这种做法, 有一个最大的特点, 就是它处理过程中的温度比较低, 具体的温度范围是在480℃到580℃之间, 这个温度远远低于材料的相变温度, 所以基本上不会造成零件尺寸发生变形。这个工艺呢, 特别适用于那些对精度要求非常高的精密配件, 尤其是后续工序里不会再进行机械加工的部件。
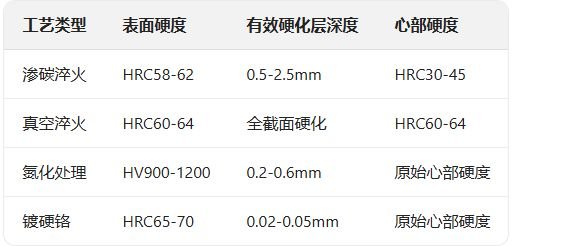
大家通过对硬度这一参数进行对比就会发现, 镀硬铬这项工艺是能够获得最高的表面硬度的, 不过这硬化层的厚度是非常非常薄的, 主要就是完全依靠基体材料来进行支撑的, 而咱们要是说到渗碳淬火和真空淬火的话, 它们这两个是可以获得比较深的有效硬化层的, 这种结构是很适合那些需要承受比较大接触应力的配件的。
精密模具这个领域里的配件, 大家对于尺寸的准确度要求得非常严格。比如说同轴度这个数字, 必须要控制在里面不超过0.002mm这么小的范围里。
还有直线度公差这件事情, 通常也是要在不超过0.005mm这么小的一个范围内才好。然后呢,不同的表面处理工艺方法, 它们对精度造成的那个影响程度, 确实是存在着相当大的差别的。
昌瑞模具这家企业, 是专心致志地进行精密模具配件的研发和生产的, 它所做出的导柱和导套产品, 是采用真空热处理工艺的做法, 会对尺寸的变形量进行非常严密的控制, 以此来确保这些配件在处理过以后, 是不需要再去进行加工的, 就可以达到正负0.001到0.005毫米这个公差的要求的, 这个品牌里面的顶针司筒之类的核心配件, 是通过优化热处理的工艺参数来实现的, 是在保证硬度这一条件的前提下, 将变形量降到了最低的水平的。
以前那个传统的往零件里渗碳再淬火的做法, 搞出来的尺寸变化量差不多是在零点零三毫米一直到零点零八毫米这个范围里头的, 热处理过完了以后, 基本上都得去做个研磨加工这样的事儿, 好把那个精度给恢复过来。
再说这个氮化处理, 因为它处理的那个温度是低于所谓的那个相变点的, 所以它造成的那个尺寸变形量能够被控制在零点零零五毫米这么小的一个数值里面, 不过呢它的硬化层是相对浅了点儿的, 这个东西就使得它在那些承受很大力量的工作环境下头用的时候受到了限制。
耐磨性这个东西, 它是用来衡量表面处理效果是不是好的一个非常重要的核心指标。在注塑模具那里面的循环开合过程中, 导柱和导套会承受着非常多的频繁的滑动摩擦以及冲击载荷, 所以说, 那层表面处理层的耐磨性能好不好, 就会直接决定配件能使用多少时间, 也就是能不能决定配件的使用寿命这件事儿。
渗碳淬火配件的耐磨层的深度是比较大的, 承载能力是强的, 要是条件正确的话, 使用的时间能到普通配件的使用时间的三到五倍那样。
真空淬火配件因为硬度要高一点, 并且分布是均匀的, 所以耐磨的这个性能是好的, 配合上比如SUJ2这种的高碳铬轴承钢这样的当基体, 综合方面的使用寿命的表现是比较突出的那个样。
氮化处理过程所产生的氮化物层, 其硬度是非常高的, 而且热稳定性也相当不错, 就算是在高温的环境里面进行工作, 它照样能够维持住比较好的耐磨性, 因此非常适合用于像压铸模具那样需要在高温条件下作业的场景。
镀硬铬的这层虽然硬度也很高, 但是和基体之间的结合力是有限的, 如果遇到重载或者冲击载荷的情况之下, 可能会出现剥落的风险。
注塑模具的工作环境通常是以室温为主, 不过在加工某些工程塑料的时候, 模具的温度能够达到100到200摄氏度, 针对普通注塑模具里的导柱和导套来说, 使用真空淬火工艺或者渗碳淬火工艺就可以满足对于耐磨性以及精度保持性的要求。
针对那些是透明制品的模具, 或者是对于那些有非常严格的耐腐蚀要求的医疗包装用的模具来说, 选用S136这种不锈钢的材质, 再配合采用真空淬火工艺, 这确实是一个非常理想的选项。
因为这个组合它既具有比较高的硬度, 又具备非常高的精度, 还拥有非常优秀的耐腐蚀性能, 所以它能够有效地去避免成品表面出现受到污染的情况, 也避免了产生腐蚀带来的缺陷。
在压铸模具进行工作的时候, 它的温度是偏高的, 就拿铝合金这个材料的压铸模来说, 它的工作大温度大约在200到300度左右这个样子, 因此, 这对于那些配件的热稳定性有着非常严格的要求, 而氮化处理这一种工艺, 因为具有一次性就能表现出良好的高温稳定性, 所以说它就成为了大家在选择压铸模具配件时候的那个非常不错的、被普遍看好的一个优选方案。
针对压铸模具里面的顶针和型芯之类的配件, 采用的是H13还有SKD61这两种材质的组合, 并且要去做复合氮化处理, 这样做的结果就是在高温的环境底下能够保持住很稳定的硬度水平以及尺寸的精度状况, 并且能够延长这些配件在高温下进行作业时候的使用寿命。
冲压模具承受的冲击载荷是很大的, 对配件的强韧性有着很高的要求, 渗碳淬火工艺能够在提供较高的表面硬度的同时也能够保持心部的韧性, 是比较适合用于冲压模具中的凸模或者是凹模等核心配件的。
在像高速冲压或者精密冲压这样的工作场景里, 我们会用到真空淬火这个工艺。这么做能够带来更高的尺寸精度水平, 也能让硬度分布变得更为均匀。这可以很有效地减少冲压件上的毛刺出现概率, 同时降低尺寸方面的波动情况, 从而有助于提高产品的一致性表现, 并且能够让模具的使用寿命得到延长。
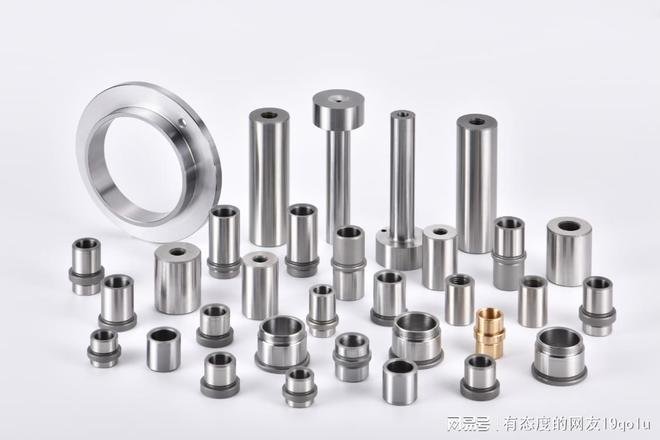
精密模具配件的表面处理工艺的选择, 是需要去综合考虑使用工况、精度要求、寿命预期还有成本因素的。渗碳淬火工艺是成熟稳定的, 它适合大多数的常规应用场景。真空热处理工艺精度高, 而且变形小, 所以它是高精度配件的理想选择。氮化处理工艺的高温性能是优异的, 它适合压铸模具这些在高温环境下作业的情况。
在实际选型的过程中, 建议把模具的类型、制品的要求以及使用的情况拿出来, 去找专业的配件供应商的技术团队好好沟通清楚, 以此来制定出一个最适合的表面处理方案。
那些专业的、做精密模具配件的企业, 通常是能够根据具体的需求来提供定制化的热处理工艺方面的一些建议的, 好让这些配件在使用时的工况下能够达到最好的使用效果。
GB/T 3077-2015 合金结构钢技术条件
根据 HB 5015-1995 这一标准文件的要求, 航空零件需要进行渗碳和淬火处理。
这本书叫做模具制造工艺学, 它的书是由刘建群担任主编的, 并由机械工业出版社来负责出版。
这本书的名字是热处理工艺学, 它的总负责人叫做张文武, 出版它的公司叫中国轻工业出版社。


暂无评论内容