平时我们会经常提到的加工方案包括3轴、3+2轴和5轴这些情况, 它们之间的区别具体是什么呢?
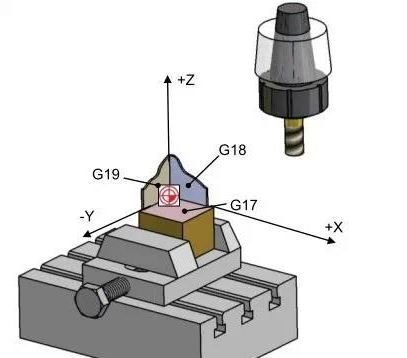
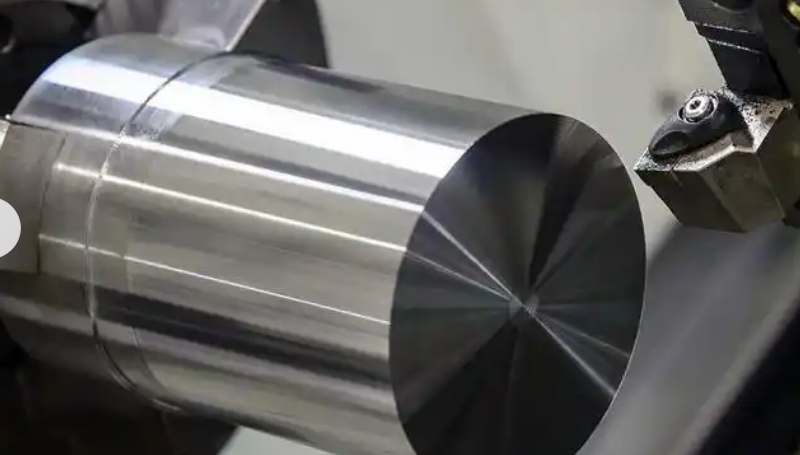
我们先来给大家做一个介绍, 首先是关于3轴加工方式的介绍, 这种3轴加工方式是由直线进给轴的三个方向也就是X轴、Y轴和Z轴共同来进行操作完成的, 它的主要加工特点在于切削刀具的方向在整个切削路径进行运动的过程当中是保持一个固定不变的状态的, 这意味着刀尖的切削状态没有办法实时达到完全完美的程度。

3减2轴式的加工操作方式是, 要让那两个可以旋转的轴先把切削刀的头部固定在一个斜着的不一样高度的角度上面, 然后呢就是依靠前进和后退这些叫作X,Y,Z轴的移动来开始干活。这种机器也被人叫做定位型的五轴机床,它允许使用西门子的系统功能来进行写程序加工的步骤。
它属于那种一种静态的平面转换的过程, 可以通过3加2轴的机床来完成工作, 比如那些能够转动的头或者是可以转动的台子, 用它们去定义在空间里面的旋转方向的工作平面。在这个已经确定的工作平面之上, 是完全可以进行编写二维或者是三维的加工操作步骤的。
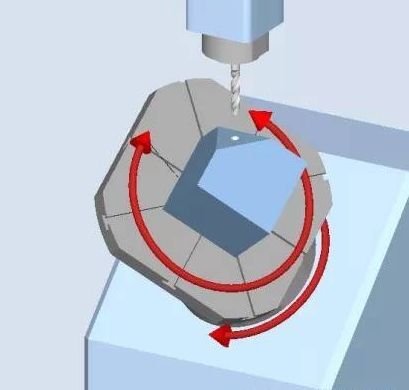
加工方面的特点是, 回转轴总是旋转到与刀具轴垂直的位置, 进而实现对加工平面的操作。在加工的整个时段内, 加工平面都一直保持固定状态。
有关5轴加工这种方式, 它是指让X、Y、Z这三个进给轴, 以及绕着X轴、Y轴、Z轴的旋转轴A、B、C里面的任意五十个轴, 共同进行线性插补的运动过程。至于西门子的运动转换指令, 它能对5轴转换提供很好的支持功能。
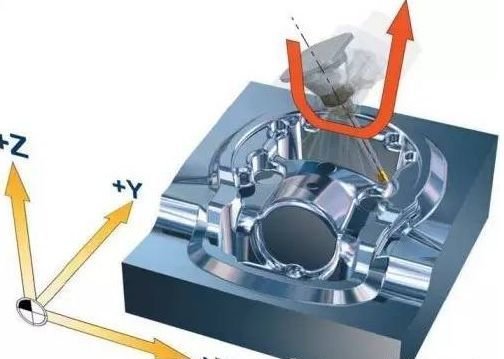
加工的特点在于, 在运动轨迹覆盖全部过程之中, 可以对刀具的指向进行优化操作, 并且同步实施刀具直线方向的移动动作, 从而使得在整个路径范围内部始终维持处于最为理想的切削状态水平。
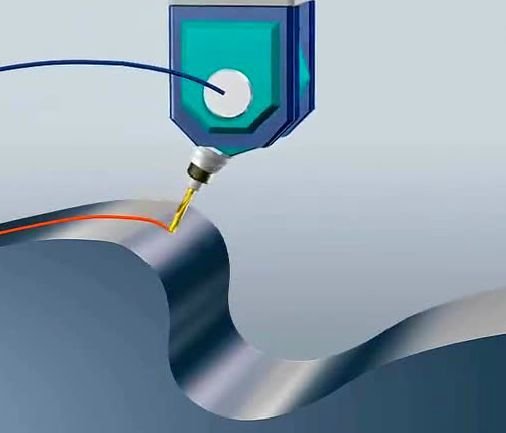
关于五轴机器在执行这二十八个零件的同时加工任务时, 它的具体优势是怎么个体现法的, 我这里就跟大家分享一个哈斯UMC-750P机床的例子, 这个例子是说那台机床在一会儿同时加工了二十八个零件的事, 它是通过那个转台还有夹具那边的设计安排得妥妥当当的, 再加上在弄这五个轴的加工程序的时候, 把需要加工的零件的那三个不同的面, 全都合并在同一个加工程序里头去搞定了这么一整套的操作的, 其最终实现的那个目的呢就是为了让整体的循环时间能够减少下来的。
转台能够利用精准的定位方式来把原本存在的加工空间给扩大掉, 那些经过精心设计制作出来的夹具呢, 不仅可以在提高加工效率方面的确起到了作用, 而且在减少机器处于闲置状态方面也有着积极效果, 这样的话, 相关的操作人员也可以从中脱身出来去做别的事情。
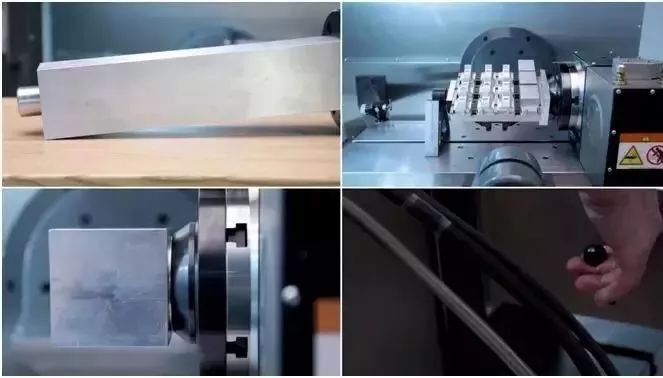
以加工下图这个零件的前面的三个面为例子, 假如是采用虎钳来进行夹持的操作的话, 每一个单个的零件算下来, 总共是需要耗费二百六十四秒的时间的。
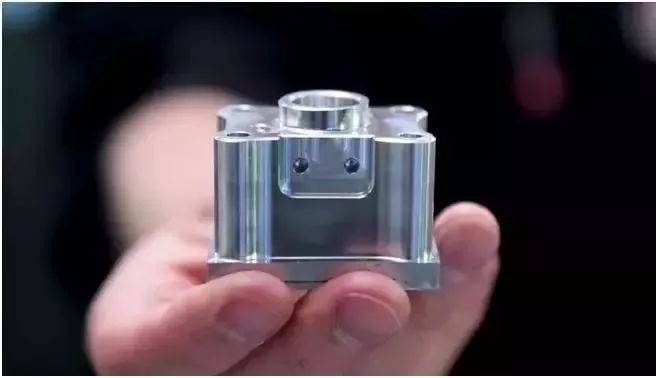
通过设计更紧凑的夹具, 可以充分利用转台提供的加工空间。这样做的话, 能够有机会一次加工28个零件。
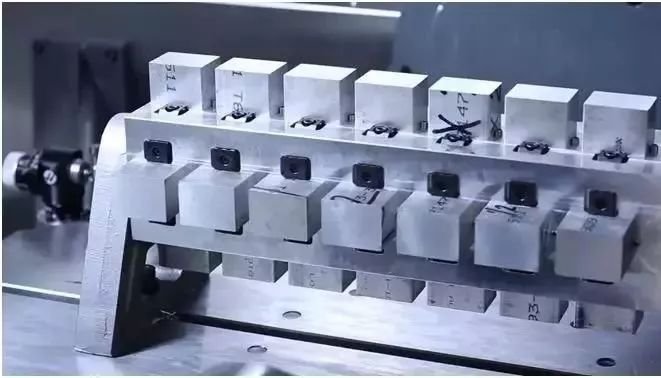
在夹具的制作方面, 选用了尺寸为114mm*114mm*550 mm的铝合金作为基体。选用了定位销当作定位的方式。选用了占用加工空间更小的压紧夹具, 以便实现更快的装夹。
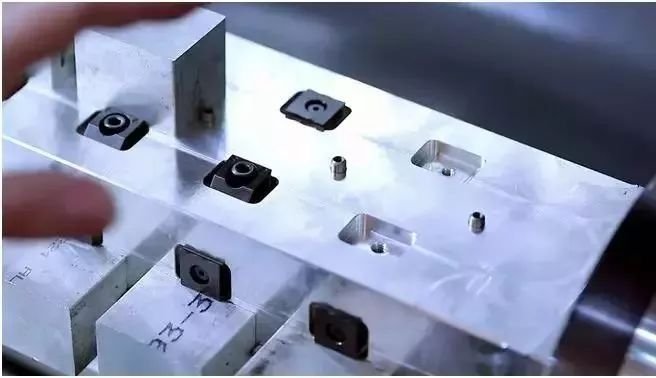
然后再对基体的四个侧壁进行平整处理, 接着为每一个单独的零件钻出一个用来定位的销孔, 还需要制造出两个槽, 这两个槽的主要功能是为了避免在锁紧夹具的时候发生干涉冲突, 并且要打好两个螺纹孔, 这两个孔的作用是为了实现紧固连接, 以上就是完成整个制作过程所需的全部环节和步骤。
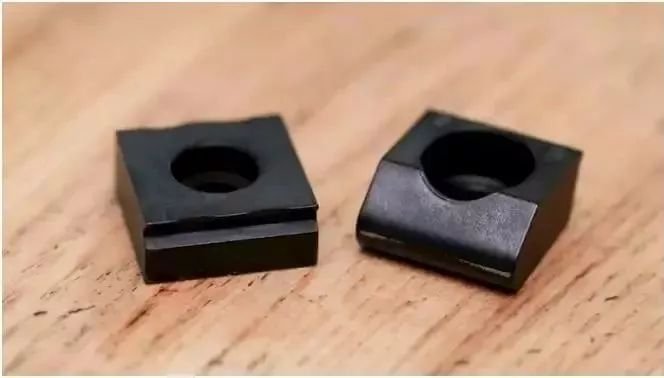
这套夹具的总体构成部分, 包含了28个定位销, 还有56个能够重复使用的定位锁紧块, 此外还包括56个螺丝, 以及扳手。
采用这样的一种夹具设计方式之后, 原本需要耗费264秒的加工时间, 已经被缩短到了202秒, 这个时间是专门针对加工环节而言的, 并不包含装夹所需要花费的时间。基于这种情况可以清楚地看到, 加工的所需时间, 确实已经减少了多达23.5%。
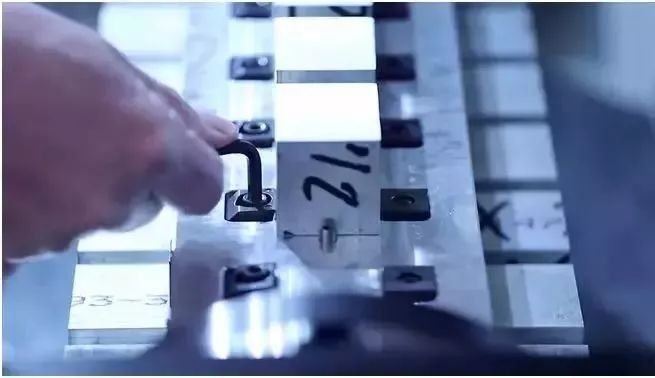
不仅如此, 加工程序把零件的三个加工面合并到了同一个程序里面, 单个程序的循环时间这就变成了95分钟。在这95分钟之内, 机器一直都在保持加工的状态。操作人员不需要频繁地参与装夹操作。这样子的话, 操作人员的劳动强度就会被大幅度减少。


暂无评论内容