钣金箱体焊接的痛点
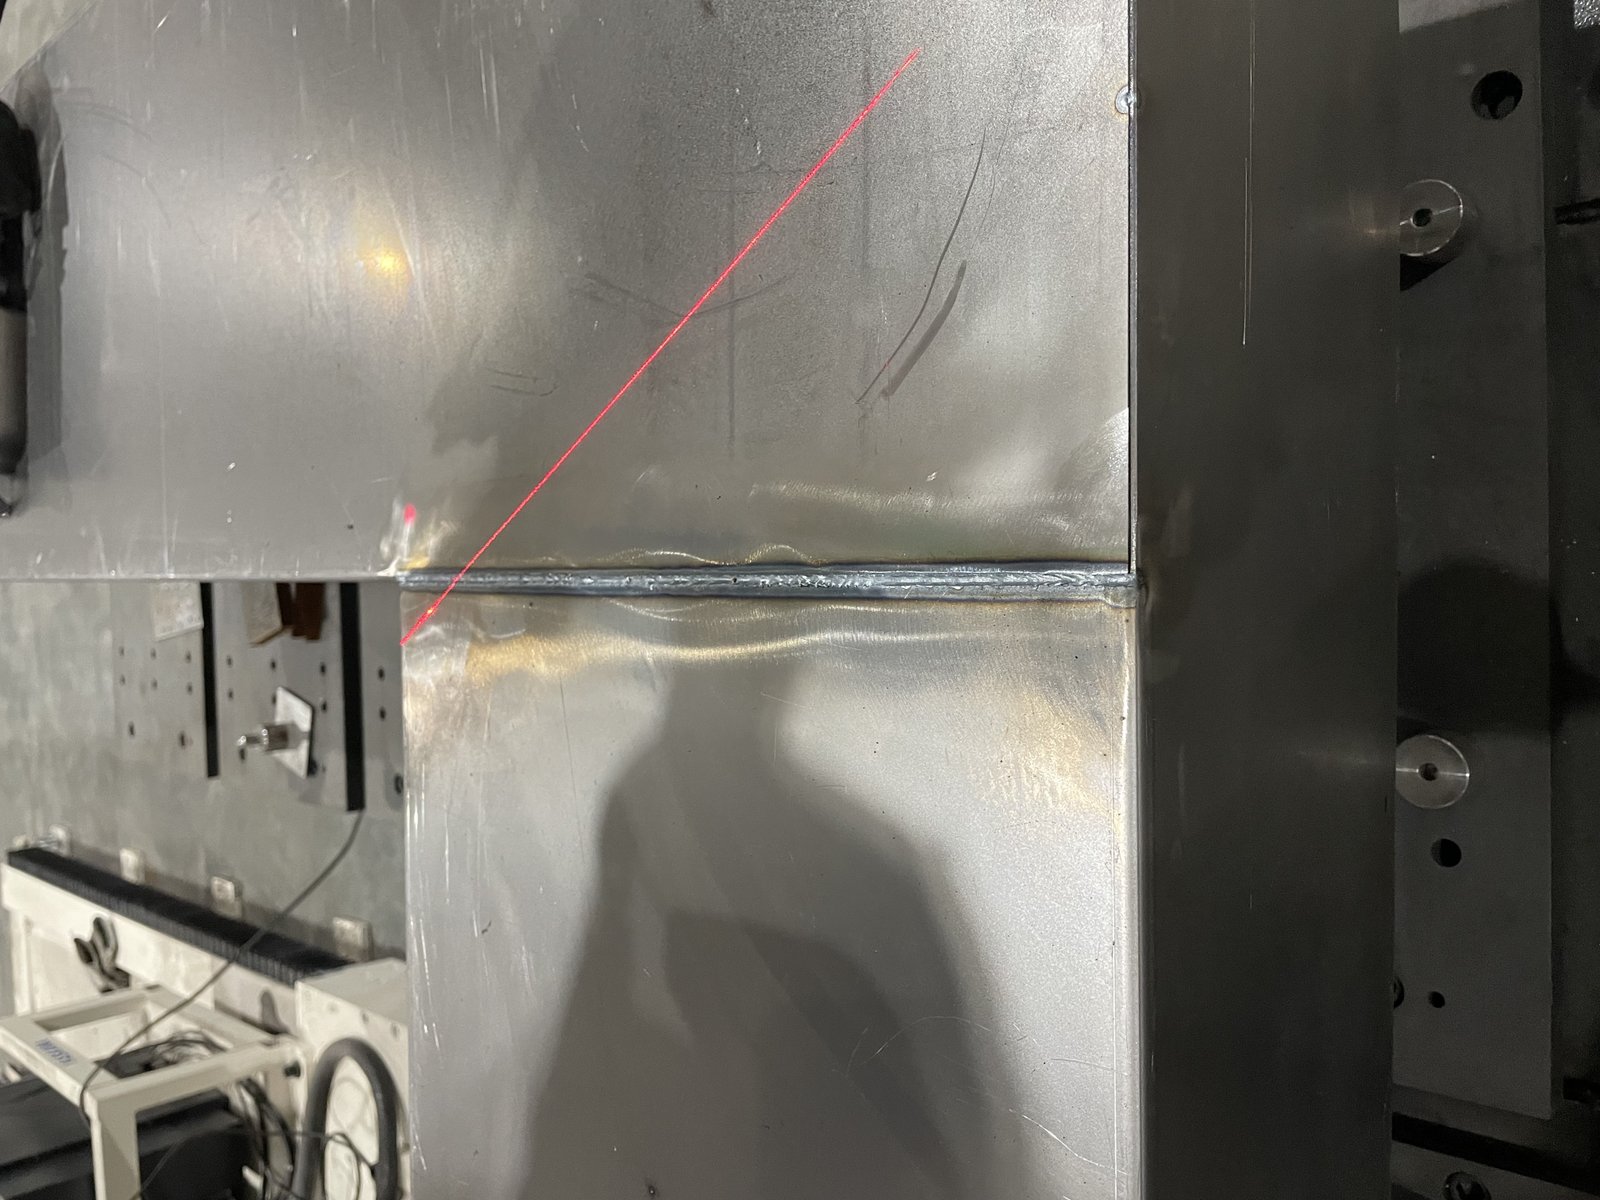
在钣金箱体的制造行业里, 薄板件的数量是比较多的状况, 装配时候产生的误差通常也是偏大的情况, 焊缝位置的偏差常常会出现超过1毫米的问题, 这种热变形的现象是让起焊点出现位置移动的主要原因, 人工操作示教编程所花费的时间是比较漫长的而且结果并不怎么稳定, 有一位来自华东工厂的人在反馈传统焊接的良品率只有82%的时候, 返工的成本占总体成本15%, 这个情况并不是说设备本身存在什么问题, 而是在于应该如何让机器人看清焊缝的位置并且紧紧跟随变化, 今天来拆解三个决策的过程, 讲述怎样利用激光技术把良品率提升到99。

关键决策一:激光寻位替代人工定位,起焊精度±0.1mm
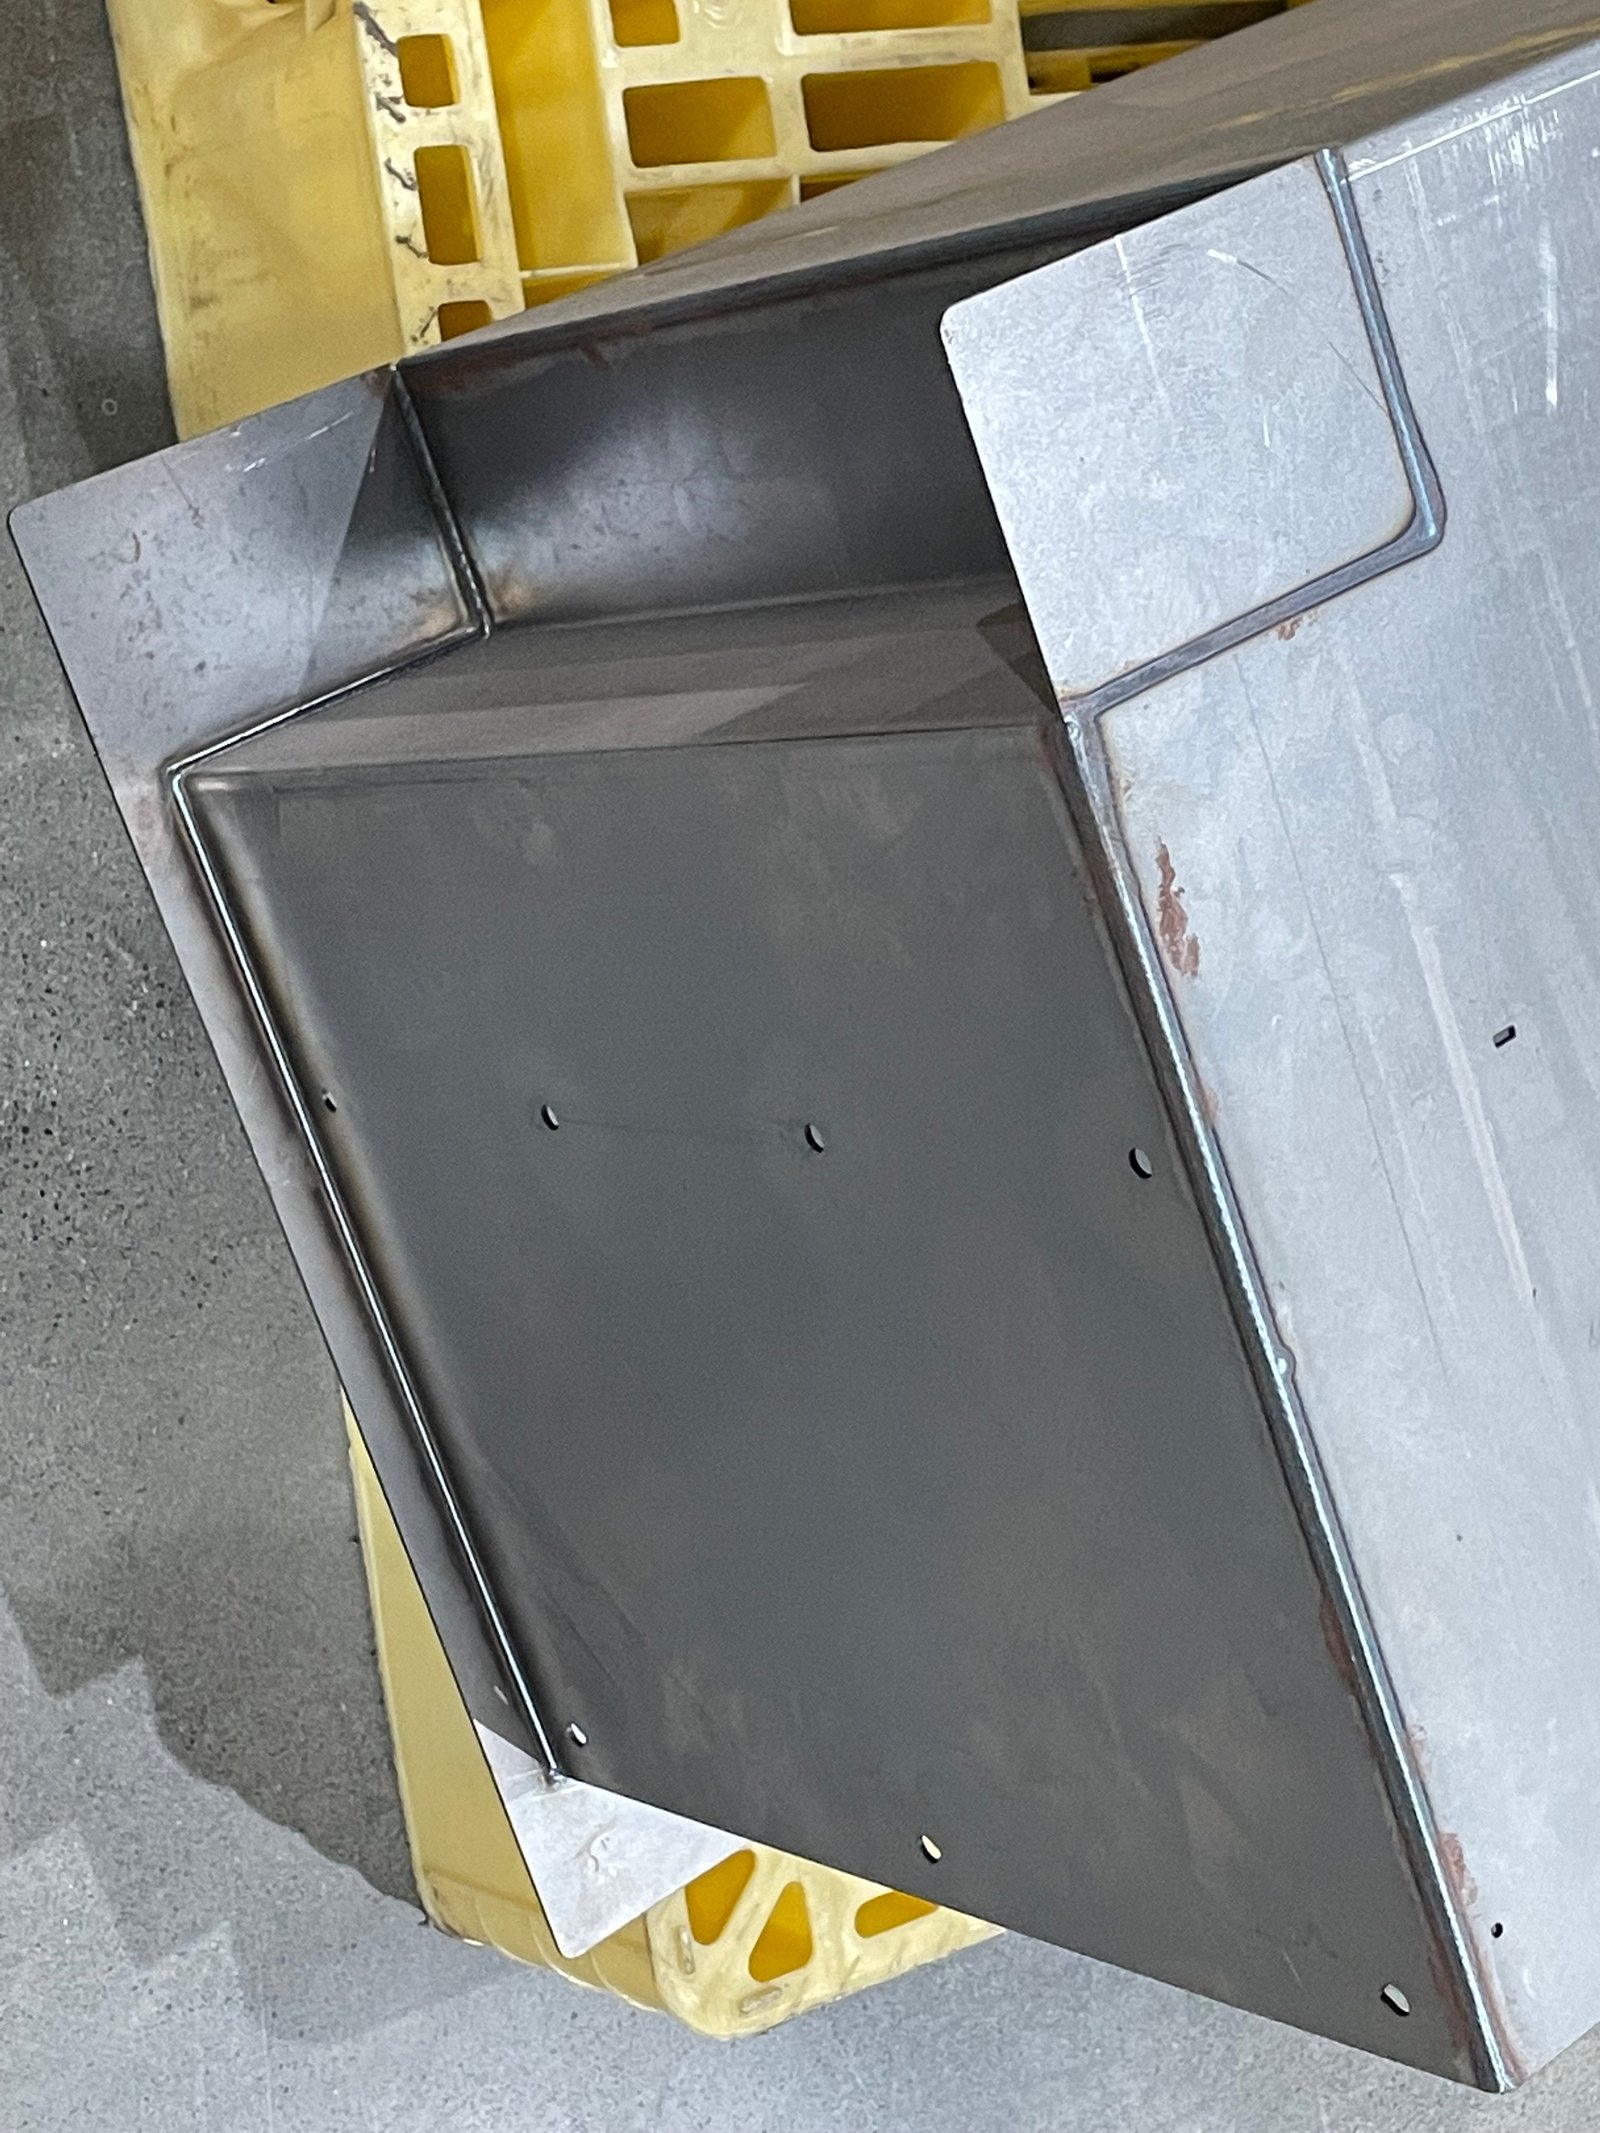
到底是什么原因导致了这个问题? 钣金零件在经过冲压加工之后, 其尺寸出现的波动是非常大的。依靠人工使用眼睛进行目测和定位时, 经常会带来高达0.5毫米以上的误差。这就使得第一道的焊接位置直接发生了偏移。在某一位客户的箱体法兰装配过程中, 出现了装配间隙不均匀的现象。
这一情况引发了焊缝被烧穿或者熔融不充分的问题。我们要如何解决问题? 应该在进行焊接之前使用激光传感器对焊缝起始段的50毫米区域进行扫描。通过这种方式生成包含三维信息的点云图像。系统接下来会自动地将这些信息与计算机辅助设计的模型进行比对。
根据比对结果计算出偏移的具体数值。最后利用这些修正数据来调整机器人的运动路径。
这个规定只能够用在全都是平面或者是很平缓的斜坡的焊缝上面, 要是曲率半径小于一百零二十毫米的话必须就要分成一段一段去进行扫描, 最后出来的结果显示的是起焊的定位精度达到了正负零点一毫米的样子, 首道焊缝合格的概率是从百分之七十五上升到了百分之九十八, 写代码还有调试花的时间少了六成, 在华东地方的一个厂里面实施了这项措施之后, 准备焊接单个箱子的时间是从四十五分钟直接降到了十八分钟。
关键决策二:焊缝跟踪闭环控制,动态纠偏热变形
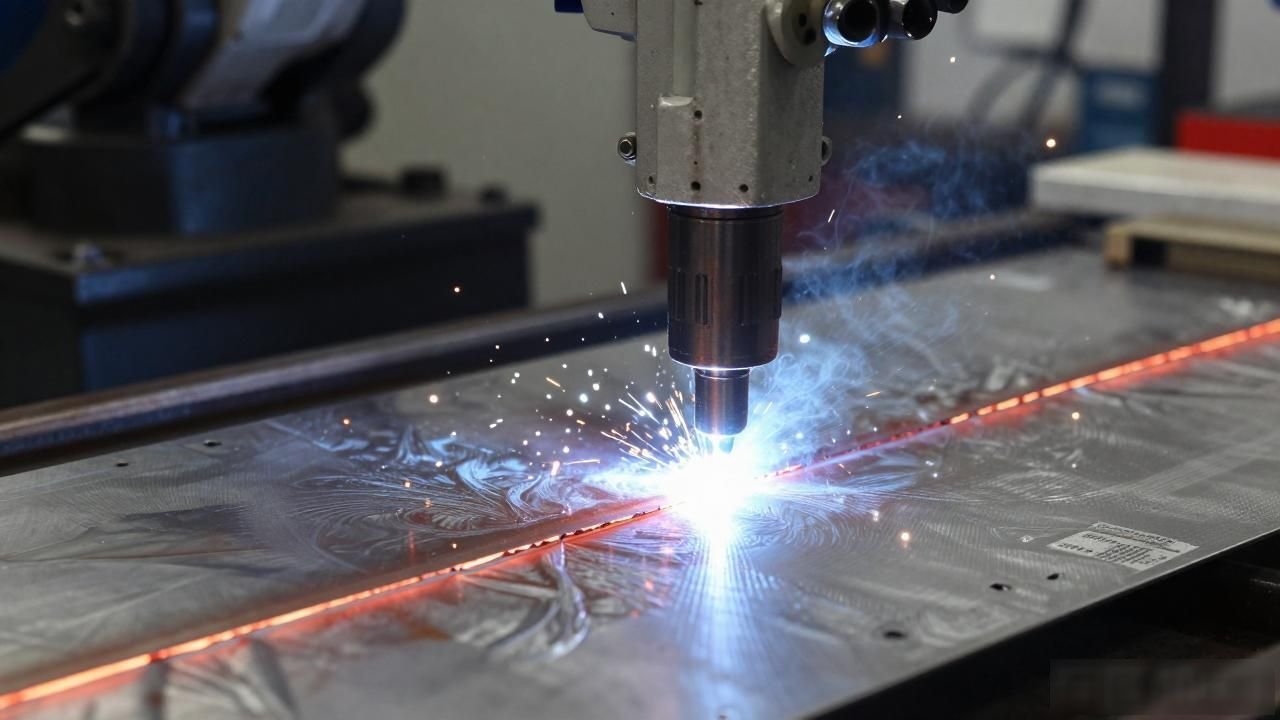
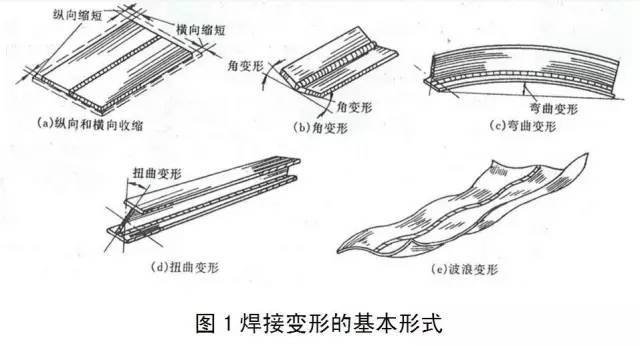
为什么会出现这种情况? 主要是因为在中薄板的焊接进程里, 材料受到热量的影响发生了变形, 焊缝每分钟会产生零点二到零点三毫米的偏移量, 电弧传感装置的响应速度比较慢, 而且非常容易受到飞溅物的干扰。具体应该怎么做?
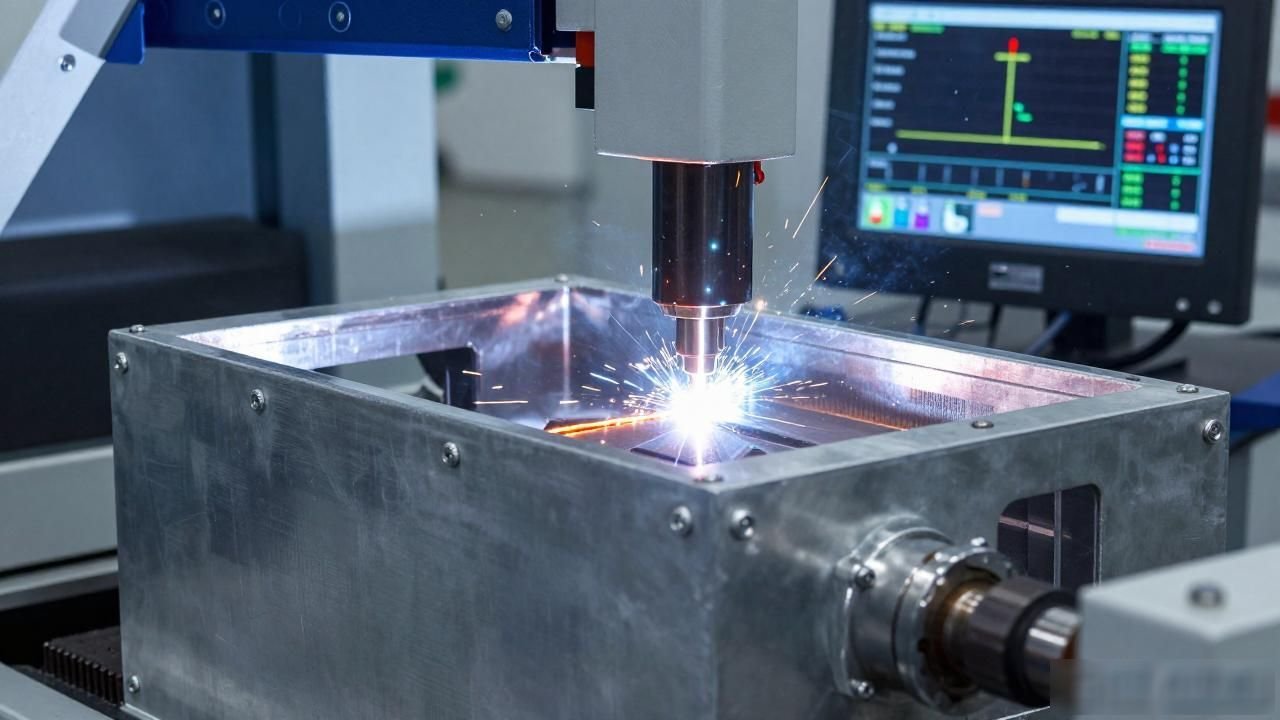
需要集成激光焊缝跟踪器, 在焊接的中途每隔五十毫秒去扫描一次焊缝的截面数据, 控制器会实时地把采集到的数据和预设的路径进行比对, 然后通过伺服电机来微调焊枪在X轴和Y轴的相对位置, 关键点在于做好时序方面的防护工作, 要让激光头吹气和焊接电流分开放行, 错峰启动, 从而避免镜片被污渍糊住。
关于边界条件, 对于高反光材料, 必须调低激光功率, 不锈钢箱体是可以直接适用的, 但是镀锌板需要先做好预处理工作。接着看测试结果, 焊缝的一致性得到了提升, 中段的偏移量被控制在正负零点一五毫米的范围之内, 良品率从百分之八十五大幅上升到了百分之九十九。
某家生产家电外壳的工厂进行验证后显示, 每月的返工率下降了百分之七十, 焊材浪费减少的比例为百分之二十二。
关键决策三:模板化编程简化多品种切换
为什么会出现这种情况? 钣金箱体的生产属于多品种小批量的类别, 每次更换型号的时候, 都需要重新编写程序, 这一个过程会耗费两小时的时间, 工程师有时候会把纠偏参数给漏设。那么具体应该怎么做?
可以建立起焊缝特征库, 把箱体的焊缝进行分类, 分为直缝、角缝还有环缝这三类模板,操作员只需要去输入工件的尺寸大小, 系统就会自动地去调用激光寻位加跟踪的参数包。
不过这里有一个边界条件是需要明确的, 对于新的工件来说, 必须要先去做三次试焊来校准模板, 如果是遇到复杂曲面的话, 仍然需要人工来进行干预。最后出来的结果表明, 编程所需要的时间被压缩到了二十分钟以内, 同时参数的错误率也直接归零。
根据华南地区客户给出的反馈情况来看, 产品的切换效率得到了显著提升, 其提升倍数达到了三倍之多。另外, 焊接稳定性的波动标准差数据, 也从原先的零点四毫米大幅度降低到了零点零八毫米。
共同逻辑:精准感知+动态响应+快速适配
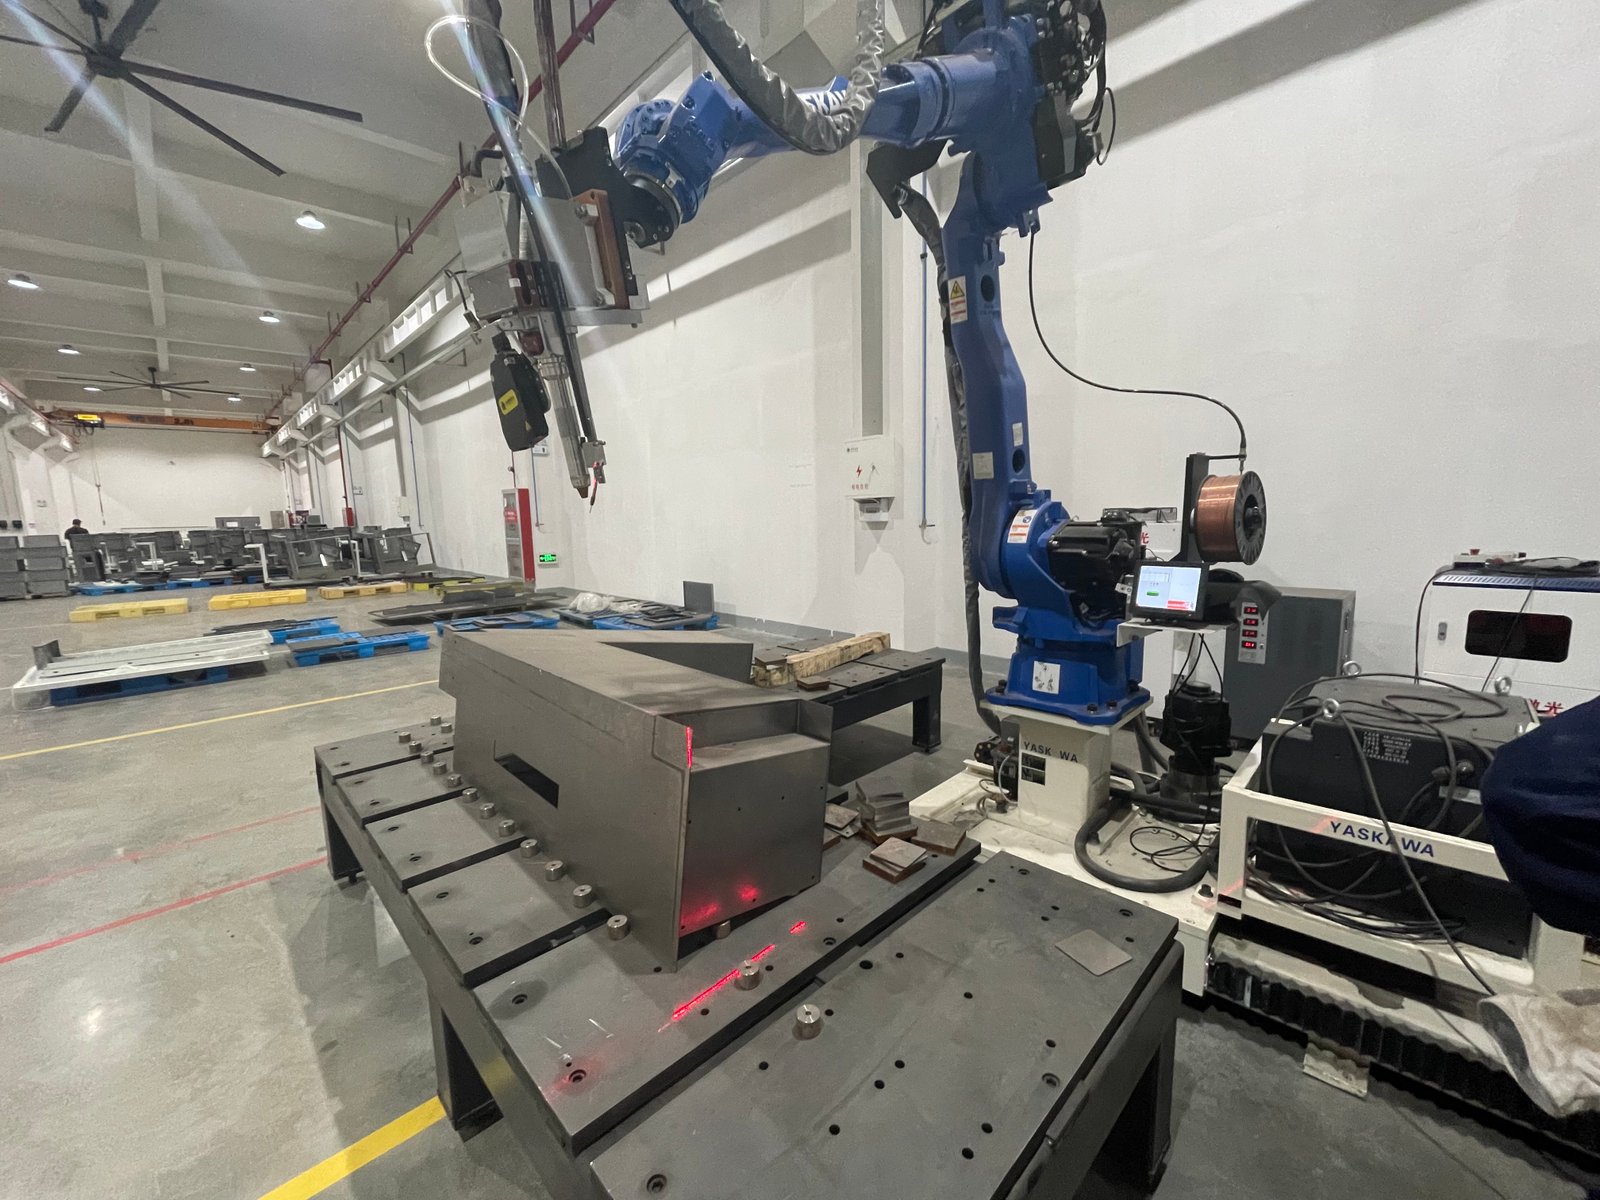
这三个决策环节彼此环环相扣, 紧密相联, 激光寻位能够解决起点的准确性问题, 焊缝跟踪能够提供过程的稳定性保障, 而模板编程能够实现快速的切换操作, 其本质的做法是用数据闭环来取代人类经验, 这里的具体过程包括传感器会采集偏差数据, 控制器会对数据进行实时计算, 执行器会进行动态调整, 这样做提出了较高的要求, 需要硬件方面的抗干扰能力(例如激光头防护时序)与软件方面的鲁棒性(例如点云滤波算法)进行协同配合。
该厂完成落地工作之后, 焊接过程中的质量控制能力指数Cpk出现了明显的提升, 其数值由原来的1.0增加到了1.67, 与此同时,整个设备的综合效率OEE也获得了35%的增长幅度。
大家需要清楚地意识到, 技术手段仅仅是一种辅助工具而已, 进行科学决策的核心重点在于要让机械设备去适应工件的实际特点, 绝对不能反过来要求工件去迁就机器的使用条件。
。
(本文结合AI生成,仅供参考)


暂无评论内容