在现代钣金制造这一行业领域当中, 伴随着像是数控激光切割机这样的设备, 还有像数控折弯机那样的设备, 这些属于数控钣金加工范畴的工具, 它们的应用程度变得越来越广泛, 于是相关的钣金加工工艺方面也获得了非常显著的、可以说是质的飞跃式进步。
传统钣金件折弯工艺的加工方式, 是以那种比较粗放的展开加工手段来作为主要特点的, 而且还会结合机械切削这个过程去操作。在具体步骤里面, 是先用近似于展开尺寸的状态去做放样落料这一件事的, 并且还得预留后续加工所需的余量, 然后再进行折弯这个环节。
等到折弯完成之后, 再去修正并确定尺寸准确性, 接着再加工孔洞和槽位。这种工艺对展开图的精度要求并不是很高, 但是它存在一些缺陷, 比如说工艺路线比较复杂, 生产效率很低, 会浪费材料, 而且加工质量不容易受到保证。
现代折弯钣金件加工工艺的特点在于精确展开并且零机械切削。这种工艺的运作流程是先按照展开图把外形以及孔和槽全部切割出来, 接着再进行折弯成型工作。
该工艺拥有单元封闭加工的长处, 同时也具备工艺路线简化、效率高、加工质量好等优势。不过, 这一工艺对钣金展开图的精确度要求是非常高的。故而, 在现代折弯钣金件加工环节里, 怎么绘制出精确无误的展开图就变成了最首要的问题。
1 折弯钣金件的传统展开方法
在进行钣金折弯的操作阶段的时候, 因为零件的那个折弯位置出现了塑性变形这样的情况, 所以最终得到的展开图上面的那些尺寸数值, 和纯粹用几何方法计算出来的理论尺寸之间, 存在着不一致的矛盾, 因此必须要采用专门的计算方式来进行处理。
在计算折弯钣金件的展开尺寸时, 这个工作会受到很多因素的影响, 比如说, 你选择的钣金件厚度是多少, 还有那个折弯角到底有多大的问题, 再考虑到折弯半径的大小, 以及材料本身的伸缩率情况等, 这些都是关联因素。
在过去那段比较传统的时间里, 人们针对折弯钣金件的展开尺寸进行测算, 往往是依据所设定的折弯角的具体数值, 来分别采取不同的计算方法进行推导的。
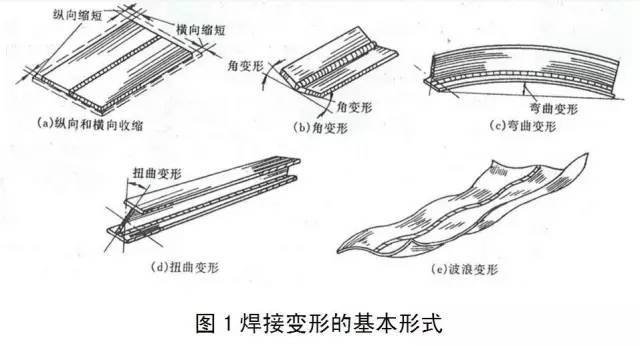
具体来说, 展开尺寸L是通过以下一系列公式来实现计算的, 关于这些公式中所包含的各个参数究竟代表什么含义, 请大家参阅图1所提供的详细图示作为解释说明, 当我们需要讨论的情形中, 其对应的折弯角β满足某一个特定角度条件的时候。
(1)0°≤β
L=A+B-2(R+T)+(R+T/3)×(180-β)π/180
(2)β=90°时
L=A+B-0.429R-1.47T
(3)按下 度角弹出的那个对话框, 这个对话框叫作 New, 然后点击 Type 选项, 在这个选项里把内容选成 Part, 接着去点击 Sub-type 那个选项, 在这里要把选择改为空白的或者默认的一个选项, 再之后在名为 Name 的输入框里面, 把这个零件自己的代号填进去, 这样就进入了钣金件立体建模的那个状态了。
随后呢, 就去点一下 Creat 按钮, 然后开始创建像是 Wall 以及 Cut 这样的各种零件特征。具体的那个操作流程是什么样的, 你可以去看看下面的那个特征树的内容。
:
.PRT
FIRST WALL
墙体的标识编号是991。

墙体编号为一千一百零二。
Wall id 1189
Wall id 1298
Wall id 1461
Wall id 1510
墙体的编号为 1558。
Wall id 1719
Wall标识为1767。
Cut id 1816
Cut id 1875
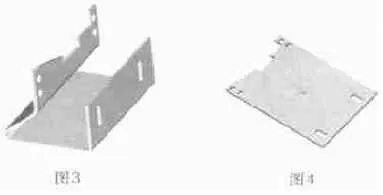
在本文中, 所选定零件对应的具体模型, 已经呈现于图3之中。
3.对于3立体模型来讲, 需要将其进行展开处理。
在本案例里面, 当我们执行创建特征的操作并使用展开功能的时候, 我们需要选定260mm×120mm的那个底面来当作基面, 并且按照我们选择的这种方式来进行展开操作, 然后在零件模型被完成展开之后会出现如图4所示的情况状态。
3.将图形文件展开以后, 再进行输出的。
最后生成的展开图, 直接把尺寸标注、折弯中心线这些, 数控钣金加工机床用不着的元素, 都进行过滤掉, 然后就直接以DXF这种格式, 输入到数控钣金加工机床里, 拿来编程切割。
关于第四点, 也就是在利用Pro/E软件对钣金折弯件进行展开操作的时候, 有哪些事项是需要引起我们注意的。
笔者在用Pro/E这个软件, 去做折板金零件的一个展开工作的时候, 经过了一连串的操作过程, 然后汇总出了很多具体的体会与经验, 所以现在要把这几个点讲给各位看。
(1)要把Pro/E的建模单位制式和视角标准这些内容, 设置成和数控钣金设备现在正在使用的状态完全保持一致。所以, 在进行具体的建模操作之前, 必须先把这个软件的环境提前安排好。
具体的设置方法通常有两种选择。一种是直接编辑相关的配置文件来进行调整。另外一种是进入程序里面的Setup菜单去找到对应的选项进行设置。
(2)因为在使用软件Pro/E进行立体建模操作的时候, 整个过程是一个带着参数去处理的方式, 所以可以根据咱们自己企业里做的钣金件那种结构方面的特点来弄一个专门存放一些最常见的那种零件的模型库。
在需要给零件建摸的过程中直接拿去挑一个最像那个典型样子的现成模型改一改再重新生成一遍之后呢, 最后出来就可以得到你想要的样子了, 这样就能体现出用这种带参数方式进行设计的方法到底好在哪里, 最后实现速度特别快地把模型建立出来的目标。
(3)展开模型是因为依据立体模型才建立起来的, 所以为了保证展开模型是正确的, 大家需要对零件的立体模型进行一下验证, 在验证的时候应当去应用菜单里面所具备的等功能模块, 以此来对钣金立体模型中的各个要素进行测量以及分析。
(4)大家需要注意立体模型在结构工艺方面好不好加工, 因为Pro/E软件在处理钣金件的建模时, 它是完全按照钣金件实际去加工的那个过程来进行模拟和运算的, 所以在这个零件进行建模的过程当中, 要注意去想清楚折弯这种钣金件在加工的时候会出现的工艺裂缝的问题, 还有像是多向延伸这样的问题, 这些都属于工艺方面的大问题, 如果做出来的那个零件模型里头有不符合实际加工的、关于结构工艺方面的缺点或错误, 那么Pro/E这个软件就不会答应给你把它展开。
(5)把模型展开之后, 就要进行干涉的检验工作。在Pro/E这个软件里, 展开之后的零件模型, 如果有发生干涉的部分, 会用警告的颜色给显示出来。大家要注意了, 一旦出现了有干涉警告这样的情况, 就必须去修改零件的结构。要一直改下去,直到没有展开干涉这种情况出现为止。
(6)展开图形的输出, Pro/E软件的展开模型可以通过相关的模块被转化成二维图纸。这个二维图纸能够显示出标注出来的尺寸信息、折弯的中心线区域、还有折弯延伸出来的一区。它是用来生成那些能够满足用户需求图的。
这种二维图纸是可以以DXF、DWG、IGES这些多种不同的图形文件格式的形式被输出到外面去的。它可以很方便地跟数控设备之间进行图形文件数据方面的交换工作。这样做的目的是可以达到直接输出编程代码的目的的, 从而实现没有纸张也能进行加工的情况。
5 结语
PRO/E展开方法有参数化的特点, 也有智能化的特点, 展开迅速而且准确, 效率高, 精度高, 展开尺寸便于验证, 能实现无纸加工, 展开图能以多种图形文件格式直接输出, 这些特点为现代折弯钣金件展开提供了一种实用的工具。


暂无评论内容