进钣金招聘交流群
今天的推荐内容是, 你可以去免费下载。
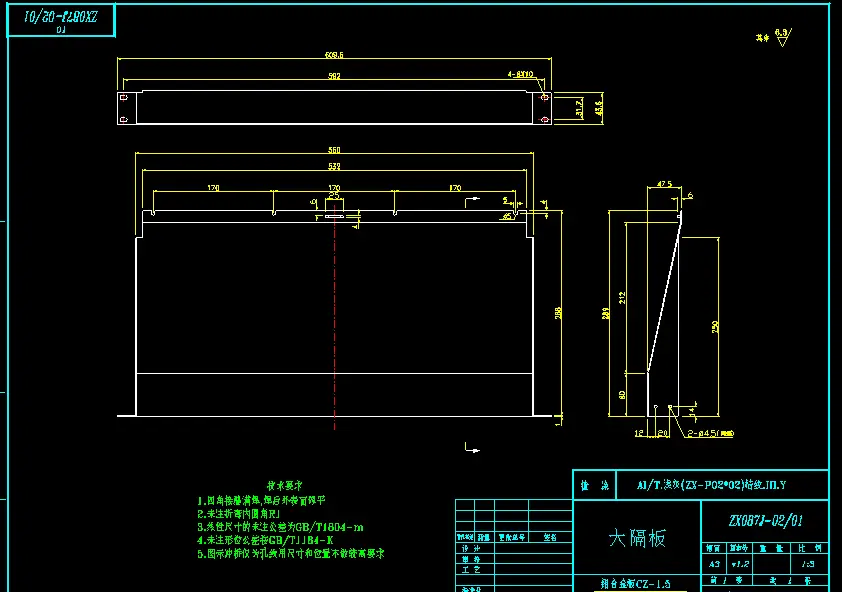
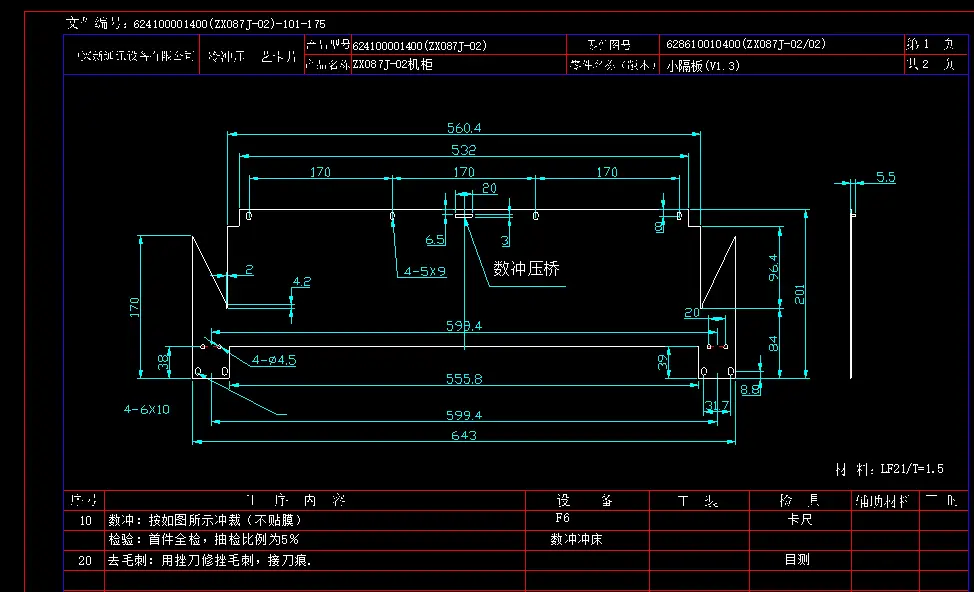
图纸的布局大小得适中, 还要协调。标注的大小也得合适, 技术要求和明细的内容也要对应, 粗细线条要分明。展开图必须按照一比一的比例来画, 因为我厂的数控冲床编程是靠自动捕捉图形来实现的。
所以, 如果客户给来的电子图档里有不是按一比一来做的, 或者只是局部不按一比一, 那就得特别留神。展开图的标注最好跟零件图的标注保持一致, 这样可以方便核对, 减少出错的情况发生。
展开的图形里面的内容要把各种信息全部都补充完整, 而且这些信息得要集中在一起;这些信息里头要包括那个对应的产品的版本号, 还有保护面在哪里、拉丝的方向是哪一个方向以及拉丝的范围有多大, 还有表面到底需不需要贴上保护膜这些等等情况;零件展开之后其有毛刺的那一面最好是朝下的位置布置, 并且对于毛刺面的要求是应该把其折向到那个工件的内部去;必须要能够看懂装配图是怎样的、零件图是怎样的以及各种装配的关系具体是怎么样的, 在此过程中要注意观察示意图是一角示意图还是三角示意图;同时要考虑零件图对公差的具体要求如何。
在绘制展开图的时候, 大家需要考虑到后续加工工序到底方不方便操作这个问题, 同时也要确保产品的质量是容易得到保证的。
考虑一下怎么样让折弯的定位工作更加便利。

我们在设计时要仔细考虑折弯的具体顺序。以盒状工件为例, 通常的做法是把长边包裹在短边的外面。接下来要讨论箱体拼角时可能出现的问题, 这里需要分情况处理。如果采用45度角进行拼合, 那么对边之间的间隙必须保持在0.5毫米。
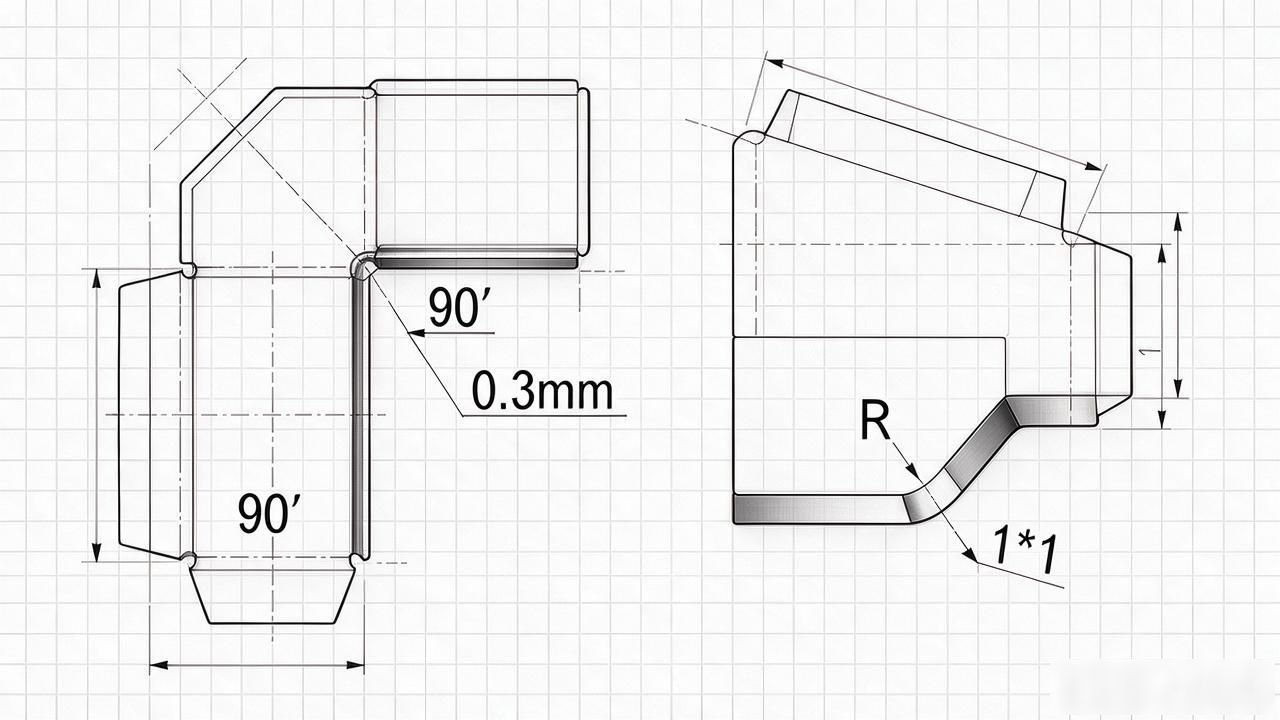
如果是采用90度角进行拼合, 那么对边之间的间隙必须严格控制在0.3毫米。当直角边和折弯的内侧R进行配合的时候, 那个直角边是需要倒角以避开里面的R的, 一般情况下这个倒角的大小是1*1。
在盒状工件展开的过程里, 被包边和折弯原来的角相配合的那个位置处, 被包边也需要倒角, 这个一般为板厚乘以板厚的大小, 绝对不可以出现尖角的情况存在, 这是因为如果让被包边的尖角去和折弯内侧的圆R发生碰撞的话, 就会致使折弯的角度变得比正常值偏大的这样一个结果发生。
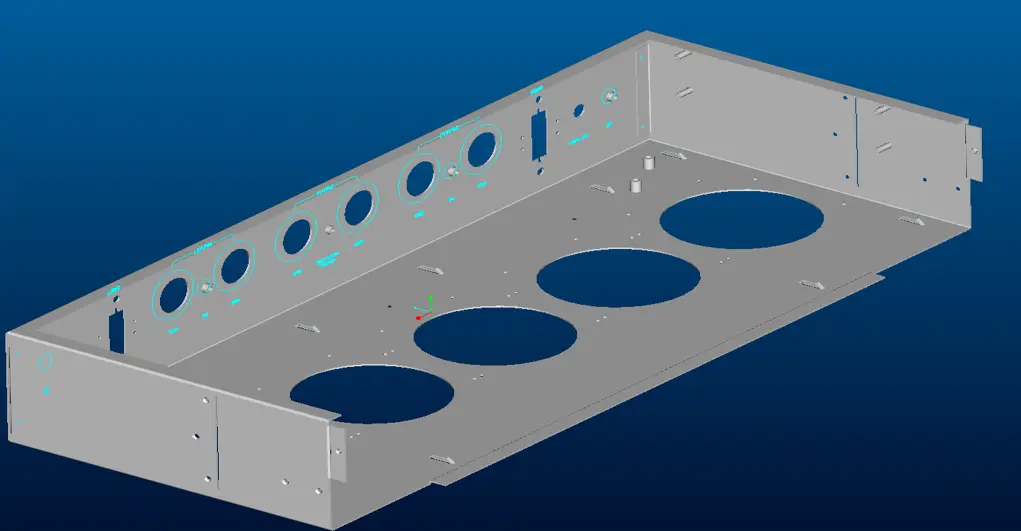
关于箱体拼角存在的一些问题, 如果是采取45度拼角的方式, 那么对边的间隙需要保证在0.5毫米这个数值上;如果是采用90度拼角的方式, 对边的间隙就需要保证在0.3毫米。
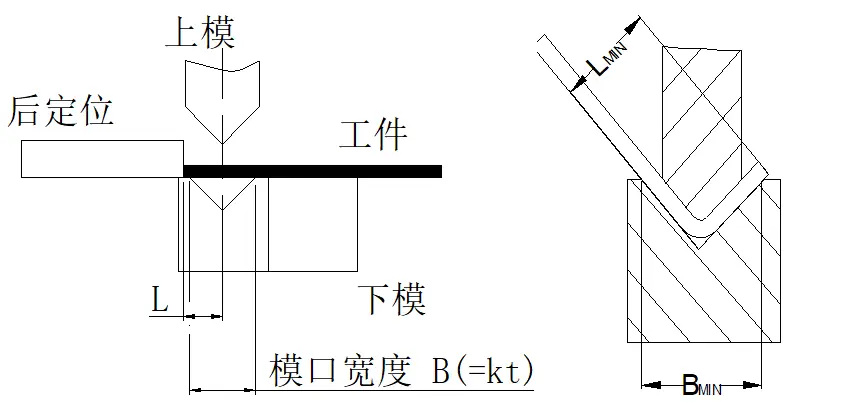
同时, 还需要考虑到最小折弯边和最小孔边距的情况, 针对最小孔边距的问题, 可以考虑通过加工艺孔、在折弯的地方压V型槽等这些方法来减小折弯变形的影响, 至于最小折弯边的计算方法是怎样的则需要进一步确定。
考虑到铝合金板的折弯方向, 需要确保它与铝合金板的扎制方向保持垂直的关系;如果存在特殊的数控冲压排版需求, 那么就应该在工艺卡片上面把相关的要求清楚地写出来;当零件图里面提出了塞焊方面的明确要求时, 就必须加工出用于塞焊的工艺孔;我们工厂通常的操作做法是把塞焊孔开设在零件的外表面上, 因为这样能够方便进行后续的打磨处理;另外, 尽量去减少焊接的总工作量, 使得焊缝都集中在数量最少的平面上面的这种安排, 是为了便于进行焊接操作以及打磨作业;针对某个具体的零件来说, 假如它在后续的加工环节中没有办法顺利完成折弯操作, 这时候就需要考虑拆分的情况, 而在面对拆分选择的时候, 首要的原则是需要优先考虑这个零件整体的结构特性, 其根本目的就是为了减小焊缝的整体长度。
我们在设计的时候, 是需要去考虑那个喷涂用的吊挂孔的存在情况的。还有就是在电镀以及喷涂之前的准备工序里, 排液孔排气孔这些结构也是要一并考虑到进去的。
我们还要考虑到喷粉会有厚度的因素存在, 所以那些开关孔、以及和其他零件配合的孔, 都必须留出一点叫做喷粉余量的地方, 这个喷粉的单边余量具体是多少呢, 是零点一五毫米。我们还得去考虑这个零件要装在什么地方, 比如说是机箱里面也好、机柜里面也好, 它的具体装配位置是什么样子。
还要去考虑它和别的零件是怎么配合起来的。举个例子来说, 如果是机箱外壳的话, 那就要根据最终的装配间隙情况、加上表面涂覆层的厚度情况, 来决定是不是要把尺寸稍微加大那么一点点。但是如果是那种内嵌式的门板的话, 那就得根据装配间隙的情况、连同表面涂覆层要考虑进去, 适当把尺寸缩小一些才行。
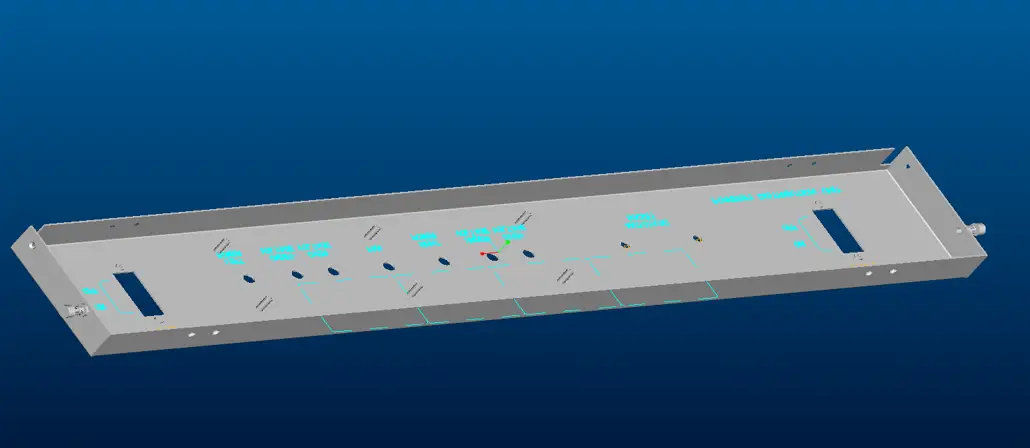
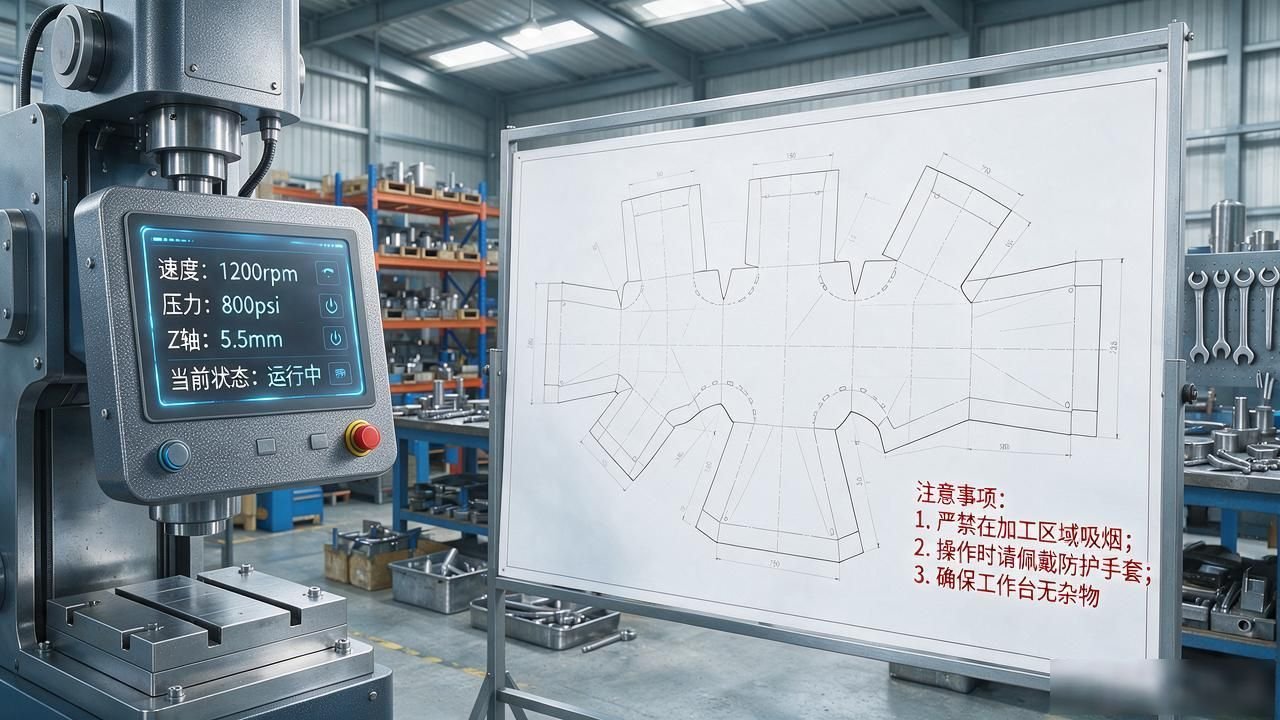
在开始绘制展开图这一项工作时, 大家必须把数控冲床在实际加工过程中的具体表现能力, 以及它所需要满足的那些相关参数, 全都认真地考虑进去。
在进行零件展开操作的时候, 需要仔细考虑数控冲床排板的问题, 目的是尽量把原材料节省下来。
关于数控冲床冲裁板材时需要的夹钳位尺寸, 这里有一个明确的分界标准, 也就是数冲冲裁板材需要的夹钳位尺寸: 对于FINN-POWER品牌的数控冲床来说, 它的夹钳位尺寸设定为65mm, 而对于痛快品牌的数控冲床来说, 其夹钳位尺寸则是74mm, 同时, 板材除了这三个边以外, 剩余三边的最小冲裁尺寸必须大于等于10mm, 这里特别需要注意的是符号应该是大于等于号而不是大于号, 并且针对现有这些数控冲床设备, 它们所能处理的最厚板材厚度是严格不超过4.0mm的。
在进行激光切割的时候, 你会发现切割端面上存在一层氧化皮, 这个氧化皮用酸洗的方式是没办法把它去掉的,所以对于那些端面有特殊要求的零件, 必须采取打磨的方法来处理;另外要注意激光密孔的变形情况通常是比较大的, 基于这种情况, 大家一般情况下是不使用激光切割的方式来加工密孔的。
展开图的绘制要考虑现有数冲刀具及 相关参数
要考虑成型刀具的加工范围、让位空间以及抽桥等问题, 相邻两个桥之间的间隔尺寸需要大于 50/毫米, 这是在数控冲床上备用 2、3、4、5、10 这些规格的外圆角冲模的情况, 在绘制展开图的时候必须要把外R加上, 数控冲床进行切 R 的操作时, 如果发现不存在冲切的空間, 就会导致无法冲压, 这个时候一定要特别注意数控冲床刀具能达到的加工极限, 按照原则来说, 使用 Q235A 材质的板材来冲孔的话, 其孔径大小不能小于板材厚度。
对于孔的直径小于板厚的情况, 可以采用数冲打点之后再进行钳工钻孔的这种操作方法。
展开图的绘制要考虑到产品的风格
工艺槽以及工艺孔都要按照要求进行正确处理。对于面板和外观能够看得见的工件, 不添加折弯拼角工艺孔, 例如面板在加工的时候为了保持统一风格, 都不设置工艺缺口, 其余情况则加上折弯拼角工艺孔。盒状工件一般是长边包裹短边的方向进行制作。
当盒状工件的短边面是面板的时候, 为了保证面板是一块完整的板, 需要采用短边包长边的方式。如果盒状工件的成品为直角, 那么展开用一边包另一边的方式进行展开, 然后在焊接之后进行打磨处理直至形成直角。如果成品的状态为圆弧角, 其展开形式应为两边互不包裹或者有部分的搭边, 角焊之后再打磨成一个R弧。


暂无评论内容