
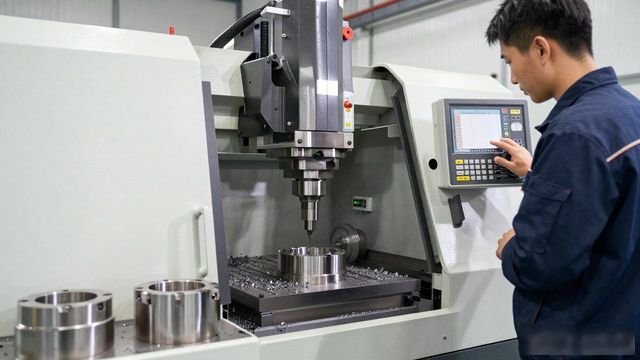
科学技術の進歩に伴い、多くの企業がCNCフライス盤そのような最新のCNC装置であっても、実際の生産現場では、CNCフライス盤の加工工程において、いくつかの品質上の問題が生じることがあります。本稿では、実際の状況に基づき、これらの問題について考察し、その解決策を導き出します。
近年、科学技術の急速な発展に伴い、CNC工作機械がますます普及し、製造業においてCNC加工の重要性は高まる一方です。大多数の企業はこの潮流に乗り、CNCフライス盤などの最新のCNC設備を導入しています。しかし、実際の生産現場では、CNCフライス盤による加工中に問題が発生することが多く、その結果、加工されたワークの精度が不十分になったり、あるいは表面品質品質が低下し、その結果、ワークの再加工や廃棄に至ることもあります。こうした問題を引き起こす原因としては、作業環境の悪さ、操作管理レベルの向上の必要性、工作機械の選定の不適切さ、さらには切削加工方法などが挙げられます。本稿では、CNCフライス盤加工においてよく見られる品質問題について考察する。
CNCフライス盤の主な機能と特徴
CNCフライス盤は、通常のフライス盤の特徴に加え、以下の機能的特徴を備えています:
1. 部品の精密研削工程において、極めて高い柔軟性と適応性を発揮し、輪郭が極めて複雑で寸法管理が困難な部品もすべて加工可能です。例えば、筐体類や金型類などが挙げられます。
1. 通常のフライス盤では加工が難しい部品も、CNCフライス盤なら問題なく加工できます。例えば、3次元空間の曲面を持つ部品などがまさにその例です。
1.3. 複数の工程を必要とする部品の加工が可能である
1.4. 部品の加工においては、極めて高い精度が求められ、品質の信頼性が高く、一般的なフライス盤での作業員による操作ミスを未然に防ぐことができる。
1. 生産管理の自動化に関しては、生産の自動化レベルが極めて高く、これにより作業者の労力が軽減されるため、非常に有利である。

1.6. 部品加工の効率が極めて高く、部品加工の際に専用の治具などの専用設備を必要とせず、ワークの交換作業の際には、装置内の加工プログラムを実行し、工具データを調整し、工具を装着するだけで済むため、生産サイクルを大幅に短縮できる。さらに、CNCフライス盤は中ぐり盤、フライス盤、およびボール盤の機能を兼ね備えており、工程を集約して行うことで、生産効率を大幅に向上させることができます。最適な切削条件を選定しやすくするため、CNCフライス盤の送り速度および主軸回転数は、いずれも無段変速設計を採用しています。
CNCフライス盤加工における品質問題の分析と関連対策
2.1.加工面の平坦性が欠け、表面が粗い
CNCフライス盤で部品加工を行う際、平面の仕上げ加工は重要な工程であり、頻繁に行われる作業でもあるため、表面品質に対して高い要求が課せられます。しかし、実際の加工過程では、規定の要件を満たさない、平坦でなく光沢のない平面が得られることがあります。
この問題が発生する主な原因は、仕上げ加工中に送り速度が速すぎることにあり、その結果、工具の高速移動に伴う振動によって、加工面に凹凸が生じやすくなります。この問題を回避するためには、 面フライスによる仕上げ加工のf値を/min以下に設定し、主軸回転数を/minに設定するのが最善です。 さらに、もう一つの問題として、面仕上げ加工を行う際、隣接する2つの切削パス間で切削痕に多少の差異が生じることがあります。これは、切削工具の切削方向が一致していないことが原因です。この問題を回避するには、全順ミリングの加工方式を採用すべきです。
2.2. 側面を精密フライス加工した際の切り込み跡があまりにも目立つ
CNCフライス盤によるワークの加工において、ほぼすべてのワークで側面の仕上げ加工が求められるが、多くの場合、側面の仕上げ加工を行う際に、工具の接合跡が著しく目立つという現象が発生することがある。これは絶対に許されないことであり、ワークの外観に深刻な影響を及ぼす。
この問題の主な原因は、切り込み位置の選択ミス、引き込み位置の選択ミス、パラメータ設定の不適切さ、およびZ方向の深さごとに層別して切削を行うことにある。加工ソフトウェアには多種多様なものがあり、ソフトウェアごとに提供されるフライス加工方式には違いがあるが、いずれも切削深さの選択機能や、切り込み・引き込みパラメータの設定機能が備わっている。上記の問題を回避するには、3つの側面から調整を行うことができます。第一に、切り込み位置を正しく選択することです。中央ではなく端の最も外側を選び、引き込み位置も同じ側には設定しないようにします。第二に、どうしても中央で切削を開始しなければならない場合は、切込み・引き込み時に約3~5mmのオーバーラップ量を追加する必要があります。第三に、側面の仕上げ加工を行う際は、全切込み深さでの加工を行うのが最適です。
2.3. 仕上げ加工時の工具交換跡
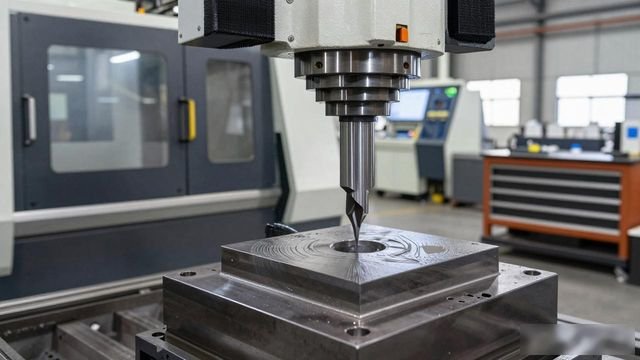
一般的な加工工程において、また高速加工の際にも、工具の交換を行う必要があります。しかし、工具交換を行う際、関連するパラメータの調整に注意を払わないと、目立つ痕が残り、その結果、ワークの外観に深刻な影響を及ぼすことになります。
底面や側面を精密フライス加工する際、工具の継ぎ目が現れるのはよくある現象ですが、多くの場合、これは避けられない誤差だと考えられがちです。しかし、実際にはこれを完全に回避することが可能です。 この問題を解決するには、プログラム内でZ軸の正の余裕を0.005~0.015mm確保するだけで十分です。ワークの加工において、内側の凹んだコーナー部分を精密加工するプログラムでは、小さな切削工具に交換して行う必要があります。 加工時の力による振動により、コーナー部分に工具の継ぎ目が生じやすくなります。この問題を解決するには、X軸とY軸に0.01~0.02mmの余裕を持たせればよいのです。
2.4. 仕上げ加工後に、表面または側面にバリや切り口が残る
現代の工作物加工では、表面に対する要求が高まっており、バリやエッジの発生は絶対に許容されません。 ヤスリでワークを修正すると、精度や寸法などに影響が出るため、フライス加工後にそのまま使用し、後工程での研磨は不要である。しかし、実際の生産現場では、依然として大量のバリやエッジが存在している。
この問題を解決するには、切削工具の使用に細心の注意を払い、専用の工具を使用し、切削時に刃先が十分に鋭利であることを確保する必要があります。さらに、切削経路の計画も適切に行う必要があります。二次仕上げの切削経路を追加し、まず表面を加工し、次に側面を加工し、その後再び表面を加工することで、バリやエッジの残りを確実に排除できます。これは、研磨が不可能なワークピースにおいて特に有効です。
2.5. 特殊形状のワークの仕上げ加工
特定の特殊形状のワークの仕上げ加工において、ソフトウェアにはしばしばフィッティング誤差が伴います。計算された誤差が大きすぎると、ワークが変形し、ひいては外観に影響を及ぼすことがあります。この問題を解決するには、ソフトウェアのレベルからアプローチし、誤差を制御する必要があります。一般的には0.001mmに設定するのが比較的妥当であり、計算速度に影響を与えず、かつワークの変形も引き起こさない値です。
CNCフライス盤による加工において、ワークピースを完璧に仕上げるためには、豊富な経験と忍耐力が不可欠です。起こりうるあらゆる状況を十分に把握してこそ、問題が発生した際に適切な対策を講じることができます。これにより、CNCフライス盤で加工されたワークの品質を高め、加工効率を大幅に向上させることができます。
 Chinese
 Japanese
 English
 German
 Finnish
コメントを残す
コメントを投稿するにはログインしてください。