
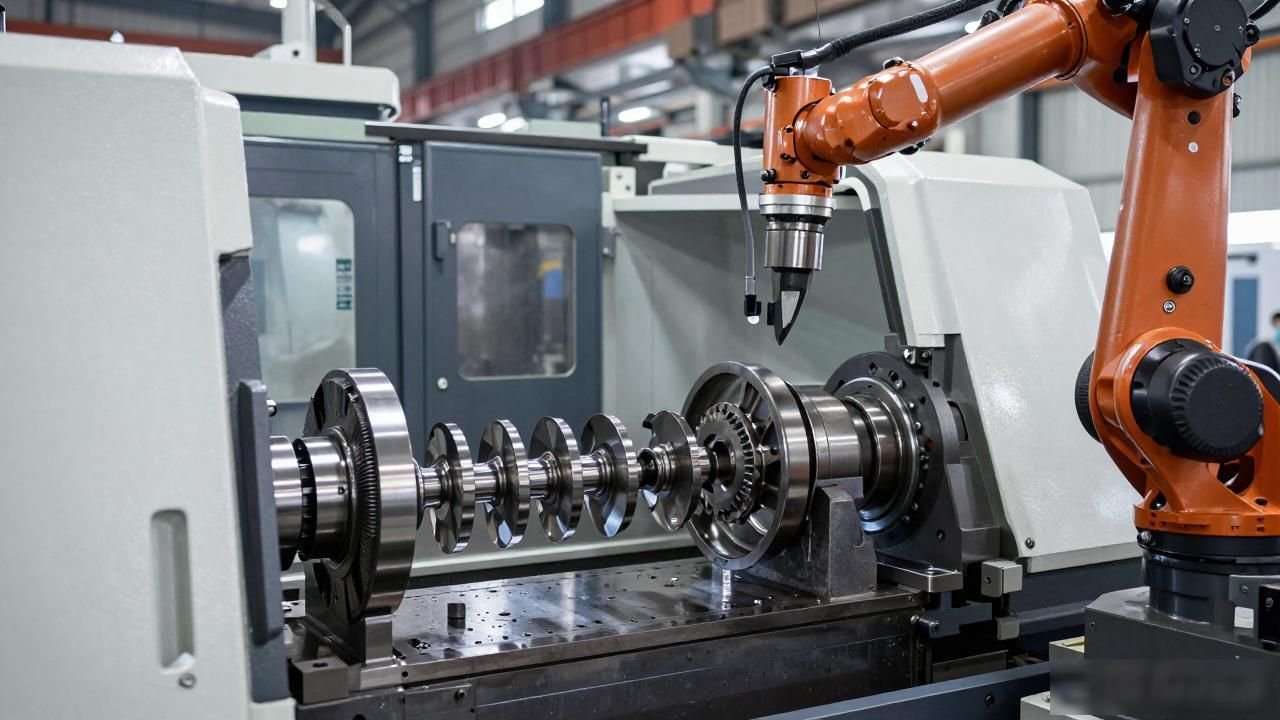
クランクシャフト製造における旋削・フライス複合加工技術の応用
ドキュメント情報
テーマは、「自動車、機械、あるいは製造」における「製造」について加工”」の参考例文。
ファイル形式については、Doc形式で提供されており、本文は2772文字です。品質も優れており、お手頃な価格も魅力です。ぜひダウンロードしてください!
適用されるのは、コンテンツ作成の参考となるコピーとして、執筆方法やコピーの正しい書式、内容の抜粋など、一連の関連業務を解決するために用いられるものです。
ディレクトリ
TOCo「1-9」Hz\l「」目次 1
l””本文 1
l””一、旋盤・フライス複合CNC加工技術の優位性に関する分析 2
l””二、クランクシャフト部品の製造における精度要件の分析 3
l””三、旋削・フライス加工複合技術およびその応用における課題の分析 3
l””(一)旋削・フライス複合技術の応用 3
l””(2)解決すべき課題 4
l””4. クランクシャフト製造における旋削・フライス複合技術の適用効果の分析 5
l””(一)生産サイクルを短縮し、ひいては……を促進する生産効率の向上 5

l””(2)製品の製造精度を効果的に向上させる 5
l””(3)従業員の業務負担を軽減し、製造コストを削減した 5
l””五、結び 6
正編
クランクシャフト製造における旋削・フライス複合加工技術の応用
クランクシャフトの製造工程では、旋削・フライス複合加工技術が採用されており、これにより製造効率および製造される部品の品質が効果的に向上・最適化されている。したがって、クランクシャフトの製造における旋削・フライス複合加工技術の活用を重視することが必要である。本稿では、まず旋削・フライス複合CNC加工技術が持つ利点を分析し、続いて従来の加工プロセスと組み合わせながら、 クランクシャフト製造における旋削・フライス複合技術の応用について分析を行う。これにより、クランクシャフト製造の効率と品質の向上に向けた有益な参考意見を提供し、ひいては当該製造分野におけるより効率的な生産とより高品質な成果の実現を目指している。
旋削・フライス複合加工技術は、先進的な加工技術の一つであり、1台の装置を用いて1回のセットアップで、ワークの旋削、穴あけ、フライス加工などの工程を完了させるものです。クランクシャフトの製造プロセスにおいて、旋削・フライス複合技術の適用は、加工効率を向上させると同時に、加工コストを効果的に削減できるという明らかな利点を有している。したがって、本稿において、クランクシャフト製造における旋削・フライス複合技術の応用について分析を行うことは、一定の意義がある。
1. 旋削・フライス複合CNC加工技術の優位性に関する分析
1990年代の早い段階から、すでに旋削・フライス複合加工技術が確立されており、この技術は機械加工プロセス手法の範疇に属するものである。この技術の核心は、1台の装置を基本条件とし、1回のセットアップという操作によって、旋削、穴あけ、フライス加工など、ワークピースに対する様々な加工作業を実現することにあります。旋削・フライス複合CNC加工技術の主な利点は以下の通りです: 形状が複雑な加工品、工程数の多い加工品、あるいは極めて高い加工精度が要求される加工品において、極めて顕著な効果を発揮します。一方で、加工精度を効果的に確保できるだけでなく、他方で加工生産効率を効果的に向上させ、さらにコストを効果的に削減することができます。
旋削・フライス複合CNC加工技術の利点を徹底的に理解し、従来の一般的な設備と比較してみると、次のような点が明らかになります。 (1)1台の工作機械で複数の工程を集中させることで、工程間の移動や待ち時間を排除し、その結果、加工サイクルを効果的に短縮できます;(2)異なる工作機械間でワークを繰り返し位置決め・セットアップする時間を効果的に削減し、ひいてはワークの加工精度を効果的に向上させることができます;(3)1台の工作機械で加工作業を効率的に完了させることで、必要な設備台数を効果的に削減し、ひいては作業員の作業負荷を確実に軽減できます;(4)旋削・フライス加工技術においては、柔軟性が極めて際立っており、製品のモデルチェンジの際も、一部のソフトウェア機能や付属品を変更するだけで済み、繰り返し設備を導入する必要がありません;(5)この技術は自動測定機能を備えており、ワークの寸法や精度のオンライン測定を実現することで、ワークの精度を効果的に向上させることができる。
2. クランクシャフト部品の製造における精度要件の分析
上記の分析を行う中で、旋削・フライス複合加工技術には多くの利点があることが分かった。しかし、クランクシャフト部品の製造プロセスにおいては、その製造に精度面での要件がいくつかあることを認識しておく必要がある。例として、ある型式のディーゼルエンジンのクランクシャフトを挙げると、その製造プロセスは2種類に分かれる。1つは8つのコネクティングロッドネック、 もう一つは9つの主軸首であり、全長はに達し、コネクティングロッドの首径は210mm、主軸首径は230mm、中心間距離は143mm、位相角は垂直角であり、重量はトンに達する。対象となるのは、大型で複雑なクランクシャフト131である。製造において、主に求められる精度要件は、第一に、軸径の表面粗さを所定の範囲内に制御すること、各クランク外形の表面粗さはμmでなければならないこと;第二に、各軸頸部の真円度を所定の範囲内に制御すること;第三に、各コネクティングロッド頸部と1番および9番主軸頸部との平行度を、あらゆる方向において規定の範囲内に制御すること;第四に、1番および9番主軸頸部の円振れを所定の範囲内に制御することである。
3. 旋削・フライス複合加工技術およびその応用における課題の分析
旋削・フライス複合技術の適用過程においては、所定の精度要件を満たすことに加え、技術の具体的な適用状況に重点を置き、実際に存在する諸問題を解決することが不可欠である。以下では、旋削・フライス複合技術およびその適用過程で解決すべき課題について、重点的に分析を行う。
(一)旋削・フライス複合技術の応用
旋削・フライス複合技術の適用プロセスにおいては、1台の設備を基盤とし、1回のセットアップで、形状が複雑で工程数が多く、かつ高い精度が要求される加工品の加工を完了させることを明確にしなければならない。旋削・フライス複合技術においては、旋削、穴あけ、フライス加工などの作業をその枠内で完結させる。今回取り上げるディーゼルエンジンのクランクシャフトについては、 主に主軸頸旋盤、コネクティングロッド頸旋盤、およびラバードリル盤などの設備を1台の旋盤・フライス複合加工センターに集約し、自由端、出力端、およびコネクティングロッド頸の加工作業を一度に効率的に完了させ、実際の作業では16日間を要した。また、主軸頸の油孔穿孔作業には3日を要した。同様に、コネクティングロッド頸の油孔穿孔作業にも3日を要した。さらに、この技術を活用して研削作業を行う必要がある。この研削作業により、主軸頸の研削工程が完了する。この研削作業により、コネクティングロッド頸の研削工程が完了する。これにより、主軸頸の精度要件を効果的に満たすことができる。これにより、コネクティングロッド頸の精度要件を効果的に満たすことができる。
(2)解決すべき課題
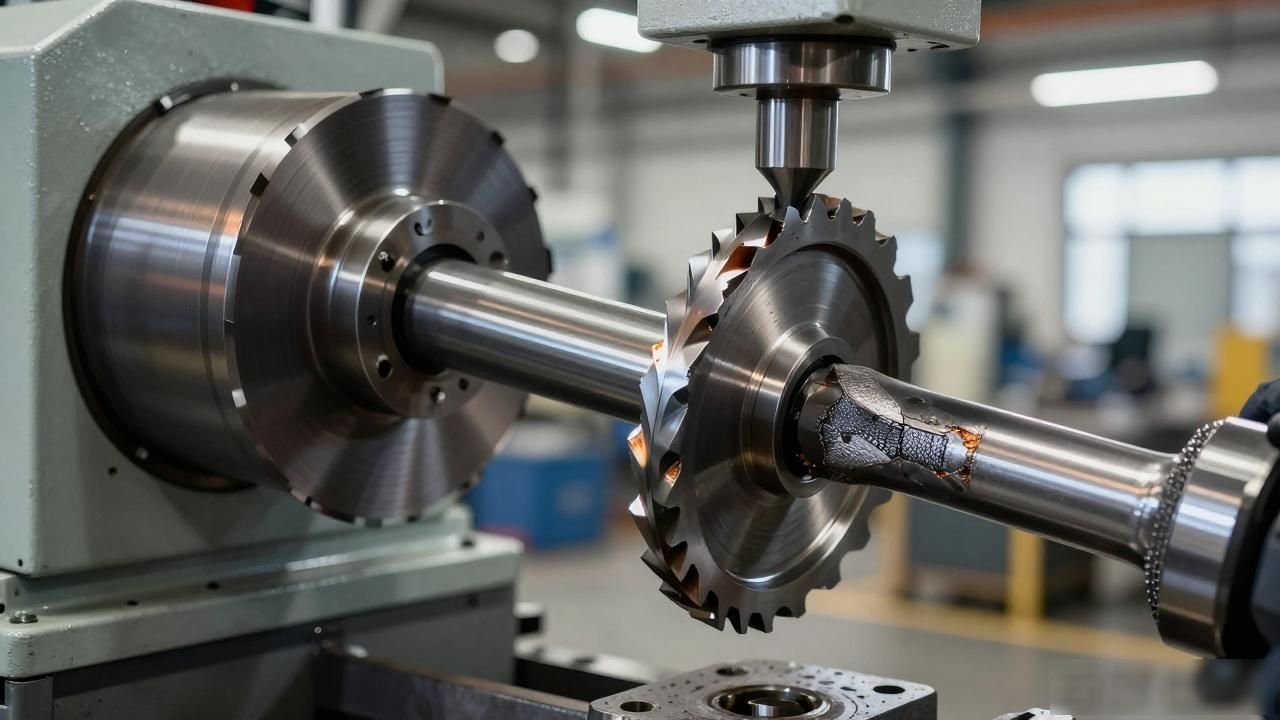
クランクシャフトの旋削・フライス加工による荒加工および半仕上げ加工の段階において、クランクアームとコネクティングロッド軸径の加工は極めて困難であり、この加工量は全体的な荒加工に占める割合が75%である。クランクシャフトの加工においては、最初の加工で4刃の円盤型立形エンドミルを使用し、さらに偏心追従切削といった加工方式を実施する必要がある。クランクアームの偏心半径は最大45mmと大きく、3軸連動の最高回転数は毎分55回転である上、加工余量が比較的大きいため、特にコネクティングロッド軸首の根元部分では、最大余量が15mmから20mmに達することもある。実際の加工状況を見ると、加工中に発生する振動の振幅がかなり大きく、また加工に使用するインサートの摩耗状況も極めて深刻であり、最終的に得られる加工精度も極めて低い。このような状況を踏まえると、加工プロセスの最適化を行うことが極めて必要である。
追従フライス加工における応力を詳細に分析した結果、フライス加工中に切削刃上の各点における主偏角に変化が生じ、加工過程において主に半径方向の応力として現れることが判明した。したがって、この種のクランクシャフトは構造剛性が低く、構造が細く、さらにディスクフライスの切削力が大きいため、特に多刃切削においては、加工工程で大きな振動が発生しやすい。また、フライス加工時には、円弧状の刃先を持つインサートの各点における切削厚さが変化し、不均一な状態となるため、切りくずは「ない状態」から「厚い状態」へと変化する過程を経ることになり、不安定な状況が生じやすく、その結果、工具の食い込みが顕著になる。
上記の状況を踏まえ、実際の状況に応じて、2枚の円弧状レーンを1つ設計し、 4軸連動加工プログラムを作成し、コネクティングロッドの軸径および側壁のフライス加工方法を最適化して、追従旋削加工方法に変更した。これにより、加工段階におけるワークの応力状態を効果的に改善することができ、試運転および実際の加工による検証を通じて、 加工時の振動および刃先の摩耗問題を効果的に解決した。
4. クランクシャフト製造における旋削・フライス複合技術の適用効果の分析
クランクシャフトの製造において、旋削・フライス加工複合技術を採用したところ、その効果は顕著であった。従来の技術と比較した場合、主な効果は以下の大きな点に表れている。
(一)生産サイクルを短縮し、ひいては生産効率の向上を図る
従来の加工技術に照らすと、主軸頸の粗加工工程では時間がかかり、主軸頸の仕上げ加工工程でも同様に時間がかかるが、旋削・フライス複合加工技術では、所要時間が著しく短縮される。生産時間が短縮されるにつれ、多くの工程が効果的に削減され、その結果、生産効率が効果的に向上する。
(2)製品の製造精度を効果的に向上させる
従来の加工技術を用いれば、品質基準を満たす内燃機関用クランクシャフトを製造することは可能ですが、何度も繰り返し取り付けや位置決めを行う必要があるため、安全面での課題が大きいです。一方、旋削・フライス複合加工技術では、1回のクランプおよび位置決め技術を採用することで、繰り返しの位置決めによって生じる累積誤差を効果的に排除し、ひいては製品の精度を効果的に向上させることができる。
(3)従業員の業務負担を軽減し、製造コストを削減した
旋削・フライス複合技術を採用することで、CNC加工、ワークの寸法測定、および精度補正を自動測定技術によって行うことが可能となり、これにより従業員の作業負荷が大幅に軽減されます。同時に、旋削・フライス複合技術とフレキシブルなCNC加工設備を組み合わせることで、自動補間動作を実現できます。これにより、オペレーターの操作プロセスが簡素化されるだけでなく、製造コストの有効な削減も可能となります。
V. 結論
本稿の詳細な考察を通じて、クランクシャフト製造における旋削・フライス複合技術の応用メリットが極めて顕著であることが明らかになった。この技術により、生産サイクルを短縮し、生産効率の向上を図ることができるほか、製品の製造精度を高め、製造コストを削減することも可能である。したがって、旋削・フライス複合加工技術をクランクシャフト製造プロセスに合理的かつ科学的に適時導入することが可能である。留意すべき点は、この技術を適用する過程において、クランクシャフト製造における精度要件を的確に把握し、旋削・フライス複合加工技術の適用過程で生じる諸問題を十分に解決することで、クランクシャフト製造の効率を全面的に向上させることである。
”「クランクシャフト製造における旋削・フライス複合技術の応用」というこの文書はインターネットから入手したもので、私が編集・整理を行いました。著者の知的財産権を保護する指針に基づき、本資料は学習・交流目的のみにご利用ください。商業目的での使用は固くお断りいたします。万が一、著者の権利を侵害している場合は、コメントまたはサイト内メッセージにてご連絡いただければ、速やかに削除いたします。ご閲覧およびダウンロードいただき、誠にありがとうございます!
 Chinese
 Japanese
 English
 German
 Finnish
コメントを残す
コメントを投稿するにはログインしてください。