为什么你手中的不锈钢棒会出现生锈的情况? 这其中的原因主要有, 有将近90%的人都在这个环节上忽略掉了正确的操作步骤。
不锈钢这个材料居然会生锈。大家一听就觉得挺怪, 好像自相矛盾一样, 可是这却是真的。好多机械加工厂、五金制品厂还有专门做工程建设的甲方, 他们常常被这个问题搞得头疼不已。明明在采购的时候, 拿到的都是型号和标准都没有问题的不锈钢棒料。
结果呢, 把这些材料加工成零件之后, 零件用不了多久, 表面上就出现了黄色的斑点或者红色的锈点。有时候情况更严重, 会发生大范围的腐蚀现象。所以我就想问一句, 导致这些情况发生的原因到底是出现在哪里?
关于不锈钢这个东西, 它之所以会具备不生锈的这个性质, 是需要满足一定条件的。
我们首先需要澄清的一个基本的认知就是, 不锈钢这个东西并不是说就绝对的不生锈了, 它其实就是拥有了比较强的抗氧化以及耐腐蚀的这种能力而已。那么背后的原理到底是怎么回事呢?
原因就在于材料里面含有的铬元素这个物质, 这个东西在跟氧气碰到一起之后的时候, 就会在那材料的表面长出一层非常致密的氧化铬保护膜来, 有了这一层薄膜在的这么一个情况存在的话, 就可以把防止氧气还有水分进一步渗进入到这个材料的基体里面的这个行为给阻止掉了这样的一种效果出来。
然而, 这层保护膜是极其薄的, 它的厚度仅仅是只有几纳米的, 并且它有一个致命的弱点, 就是它必须要需要充足的氧气供应才能够维持稳定的状态, 当这一层的膜遭到了破坏并且无法重新形成的时候, 腐蚀的事情就会导致从破损的地方开始蔓延开去的。
绝大多数人, 比例高达百分之九十的人都在忽视一个非常关键的步骤, 那就是在加工完毕之后所进行的钝化处理这个程序。
在对很多不锈钢的加工企业进行走访调查之后, 我们发现了这样一个非常让人吃惊的共同点, 那就是有超过九成的物品发生生锈现象的情况, 其根本原因都在于加工工作全部结束之后, 省略了对产品进行钝化处理这一个非常重要的关键步骤。
所谓的钝化处理, 是这样一个过程, 它就是拿那些有特定浓度的氧化性酸的溶液来进行操作, 像硝酸溶液或者柠檬酸溶液都是例子, 让这些溶液去接触不锈钢的表面, 从而实施化学上面的一种处理做法, 这样做就是通过人工去进行干预的方式, 去加速氧化铬保护膜在表面形成的速度, 同时让这层膜的强度变得更强, 那么这个步骤能够达到以下的一些效果:
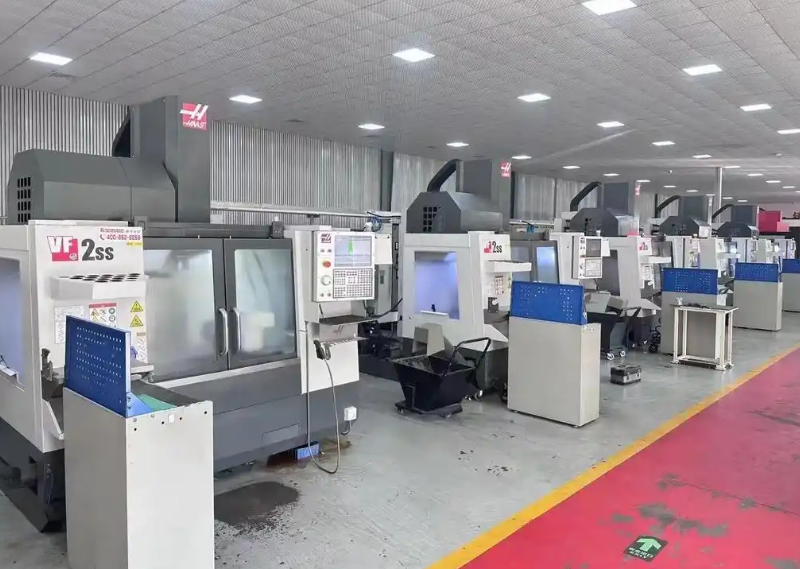
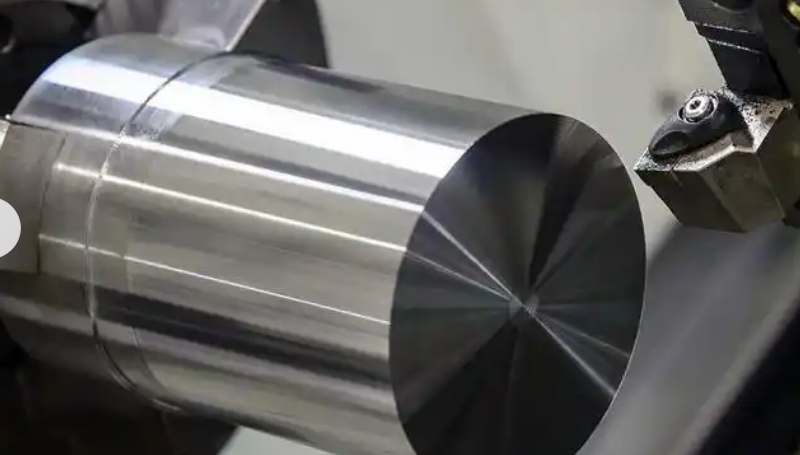
需要在加工过程中去除污染情况, 比如在车削、铣削、钻孔以及折弯等加工操作进行的时候, 不锈钢棒表面会残留切削液、润滑油、金属碎屑, 还有因为加工工具带来游离铁颗粒, 而这些污染物会形成微电池效应, 从而引发电化学腐蚀。
机械加工这个东西, 会把材料表面上的那个原始的氧化膜给破坏掉的, 特别是在像切削、焊接呀这些会产生热影响的区域里面, 保护膜是被完全破坏掉了, 但是钝化处理这个办法, 又是能够让那种均匀又致密的钝化膜重新形成的。

需要消除铁污染, 这其实是大家最不注意的地方, 因为当不锈钢棒碰到碳钢铁匠的工具、夹具或者工作台的时候, 它的表面就会被细小的铁颗粒给嵌进去, 而这些铁颗粒在比较潮湿的环境里会先一步发生生锈反应, 从而让人误以为是不锈钢本身生了锈。
为什么这一步总被跳过?
在成本控制方面, 这是一个需要被放在首要位置来考虑的问题, 规范的钝化操作是需要去使用那些专用的酸洗槽、中和槽以及清洗槽, 而且还需要有废水处理设施的支持, 通常对于每一批次的处理来说, 所需要消耗的时间大概会是在30分钟到2小时这个时间范围内, 对于那些一心去追求更快的交货周期且规模较小的小型加工厂而言, 这道特定的工序往往就会成为首先被予以牺牲掉的那个对象。
接下来就是认知方面的一些错误想法了。不少做操作的人心里以为不锈钢这东西本身就是不会生锈的, 所以呢加工完了就直接拿去用最好了。
又或者是他们搞错了概念, 觉得只要做个简单的把油污除掉和清洗干净就等同于做好了钝化处理这一步。实际上普通的那种清洗方法嘛只能把那表面上的灰尘还有油污给弄掉罢了。它是根本做不到形成一层在化学上面起作用的防护膜的哦。
不同材质对钝化的需求差异
其实并不是所有那个不锈钢的棒材在对钝化处理这个事儿上的要求都是完全一样的。那些奥氏体不锈钢, 比如说304、316这些东西, 它们对于钝化处理这个反应的应对情况是挺好的, 经过了处理以后, 它们的耐腐蚀性能会有非常明显的一个提升。
而马氏体不锈钢呢, 像410、420这类, 因为它们里面含碳量偏高一点, 所以在做钝化处理的时候就需要对酸液的浓度还有反应时间进行非常精确地控制, 如果不那么精确的话, 就存在着一种过度腐蚀那样的风险。至于铁素体不锈钢, 它的钝化效果相对来说比较有限一些。
在316L这一类的带有钼元素的耐腐蚀钢材, 基体的耐腐能力的确是更强一些, 不过, 加工时候的铁污染的照样会把部分位置的锈蚀给引出来, 有相关的案例拿出来过, 经过钝化处理这关被省略掉的316L不锈钢棒子, 放在沿海那种湿漉漉的环境里面, 加工的表面是在两周之内就长出了让人一眼就能看见的锈斑。
正确的钝化操作流程
应该按照这样的方式来进行钝化处理, 也就是需要包含以下的这些步骤。
脱脂除油这个环节, 第一步就是要把加工上面的那个油脂还有切削液的残留东西统统都清除干净, 原因就是这么做的话, 后面的酸洗工序才能去均匀地接触到金属表面, 要是没清干净的话,酸洗就没法均匀接触了。
所谓酸洗钝化处理这个事儿, 就是得要依据材料的具体情况来选择那种相匹配的酸液。目前呢, 因为柠檬酸钝化液它有着环保这么个特点, 所以它正在一点一点地代替掉以前那些老套路的硝酸钝化工艺。
至于在处理过程之中所涉及到的温度参数以及时间把控这两点, 那必须是要进行非常严格的限制的, 你要想想看, 要是温度设定得稍微低了一点点的话, 那反应的效果就达不到充分的要求, 而如果温度又是设定得太高的话, 那么很有可能就会造成出现过腐蚀的这种不好现象。
进行彻底的冲洗操作, 酸洗步骤完成以后, 需要投入大量的清水来执行彻底的冲洗任务, 以便将所有的残留酸液全部清除掉。因为任何一点的酸液如果残留下来, 就会在接下来的使用过程中引发所谓的残酸腐蚀现象。
对于可能会出现残留酸风险的那些结构, 建议是要进行碱中和处理的, 到了最后一步的时候, 必须要把它们彻底地干燥干净。
可以通过进行硫酸铜滴定测试这种方法来进行对钝化效果的检测验证, 同时也可以通过开展盐雾试验这一手段来对其加以验证。
采购与使用建议
对于不锈钢棒的使用方来讲, 想要避免生锈的问题, 可以从下面这几个环节去开始着手。
在采购的环节把技术要求明确下来, 要让这件事落到实处。具体操作是, 去签订合同或者签一个技术协议的时候, 要在书面里写清楚“加工之后必须进行钝化处理”这句话。同时, 还要对盐雾试验的具体时长要求做出约定。
对于已经完成了加工的零件来说, 如果发现了早期的锈斑情况, 是可以先使用细砂纸或是研磨膏来把锈点给清除干净的, 然后就可以再进行局部或者整体的一个钝化处理过程了。
在储存的那个环节里面呢, 不锈钢棒要存放在那种干燥而且通风的环境之中, 千万要避免和碳钢材料放在一起进行混放, 这样做是为了防止铁颗粒出现的这种交叉污染的情况发生。
结语
关于不锈钢棒出现生锈的现象, 在绝大多数的情况之下, 这根本不是材料自身所存在的那些问题, 而是指经过加工之后, 在处理表面的那些环节里面出现了相应的疏忽和遗漏。
就钝化处理这一步工序来说, 虽然从表面上看它好像是有或者没有都无所谓, 但是, 它实际上却决定了不锈钢在以后长期当中所拥有的那种耐腐蚀的性能究竟如何, 它是其中的关键所在。
当您在下一次的时候, 面对不锈钢零件表面出现锈斑这个情况的时候, 不妨先问一问问题: 在加工完成之后, 它做过钝化处理吗? 这个问题的答案, 很有可能就是在进行这一道工序的时候产生的。


暂无评论内容